 EN

Ishlatilish vaqti ustuvor koʻrsatkichlarini nima haqiqatan ham oʻzgartirayotganini kuzatish
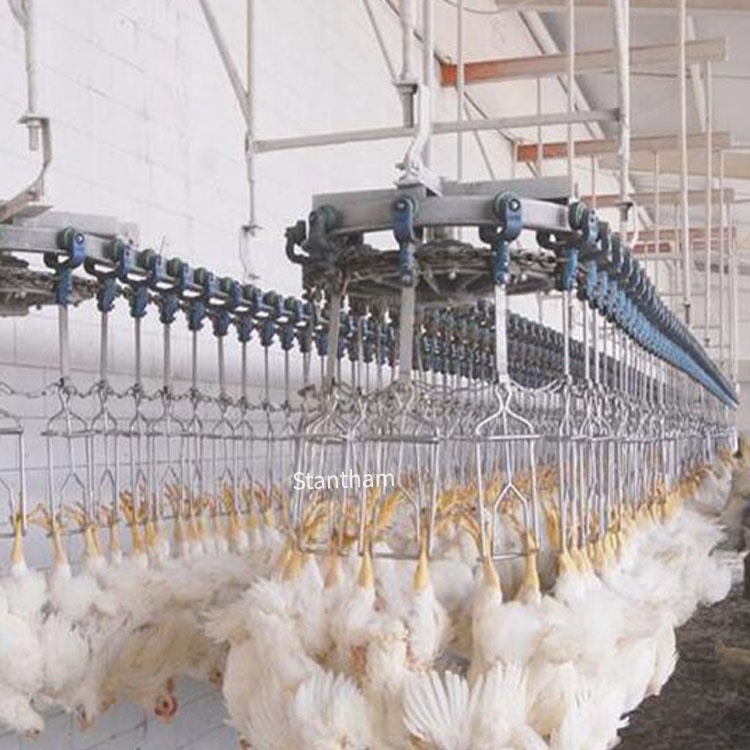
Go‘sht zavodida ishlash vaqti faqat dvigatellarni aylantirib turishni anglatmaydi. Bu buziladigan mahsulotlarni himoya qilish, cheklangan vaqt ichida amalga oshiriladigan mehnat jadvallarini boshqarish va bir stansiyada nosozlik yuzaga kelganda liniyada qushlar to‘pilib qolish kabi ketma-ket vujudga keladigan tartibsizliklarni oldini olishni anglatadi. 85% foydalanish darajasida ishlaydigan zavod bilan 65% atrofida tebranaydigan zavod o‘rtasidagi farq akademik emas — bu haftalik foyda va zarar hisobotida bevosita aks etadi.
Peru mamlakatidagi bir parrandachilik qayta ishlash zavodi bo‘yicha 2021-yilda o‘tkazilgan tadqiqot shuni ko‘rsatdiki, Lean Manufacturing (Yengil ishlab chiqarish) va Total Productive Maintenance (TPM — Umumiy ishlab chiqarishni ta'minlash) metodologiyalarini jamlash natijasida uskunalar foydalanish darajasi 5,87% ga oshdi. Bunday yaxshilanish taxminlar asosida emas. U to‘g‘ri ko‘rsatkichlarni kuzatish va ular asosida harakat qilish orqali erishiladi.
Umumiy uskuna samaradorligi — yo‘nalish beruvchi yulduz
OEE (Umumiy uskuna samaradorligi) oziq-ovqat qayta ishlash sohasida ishlab chiqarish samaradorligini o‘lchash uchun eng keng qo‘llaniladigan tizimdir. U uchta komponentdan — Foydalanish darajasi, Ijro etish darajasi va Sifat — iborat. soyilish zavodida mavjudlik (Availability) — bu chiziq ishlashi kerak bo'lganda ishlayotganligini kuzatuvchi ko'rsatkich. Ijro (Performance) — bu chiziq loyihalangan ish quvvatida ishlayotganligini o'lchaydi. Sifat (Quality) — bu natija talablarga mos kelishini, ya'ni ifloslanishning yo'qligini, ortiqcha kesishning yo'qligini va darajaning pasaytirilmasligini ta'minlaydi.
OEE ni parraklar qayta ishlashda ayniqsa foydali qiladigan narsa shundaki, u quyidagilarga oid suhbatni majbur qiladi: qaerda yo'qotishlar haqiqatan ham qayerdan kelib chiqayotganligi. Biror zavodda mavjudlik 90% bo'lishi mumkin, lekin eviseratsiya stansiyasi g'altak tezligiga yetolmasligi sababli ijro faqat 75% bo'ladi. Boshqa bir zavod to'liq tezlikda ishlashi mumkin, lekin vent kesgichi noto'g'ri joylashtirilgani sababli sifat muammolari tufayli 5% qushlar yo'qotiladi. OEE dan foydalanasiz, bu muammolar alohida muammolar sifatida ko'rinadi. OEE bilan ular bitta raqamning tarkibiy qismlari sifatida namoyon bo'ladi va diqqat talab qiladi.
Mavjudlik: Rejalashtirilgan va rejalashtirilmagan to'xtashlarni solishtirishdan boshlanadigan ishlash vaqti ko'rsatkichi
Mavjudlik haqiqiy ish vaqti va rejalashtirilgan ishlab chiqarish vaqti nisbati sifatida hisoblanadi. Amalda bu chiziq har daqiqa to‘xtaganda — vaqtning to‘g‘ri tasniflanishini kuzatishni anglatadi.
Rejalashtirilgan to‘xtashlar sanitariya tanaffuslari, smenalar o‘zgarishi va rejalashtirilgan texnik xizmat ko‘rsatishni o‘z ichiga oladi. Rejalashtirilmagan to‘xtashlar esa asosiy samaradorlik manbai hisoblanadi: avariyalar, qo‘zg‘alonlar, elektr energiyasining o‘zgarishi va operator xatolari. Go‘shtni qayta ishlash sohasidagi bir holat tadqiqoti mavjudlikni zavod/jihozlar mavjudligi, mavjud vaqtdan foydalanish darajasi va ishlab chiqarish tezligi sifatida yanada batafsil tahlil qildi asosiy xulosa? Ko‘pchilik zavodlar haqiqiy mavjudlikni ancha yuqori baholaydi, chunki ular qisqa to‘xtashlarni — masalan, soatiga o‘n marta sodir bo‘ladigan 30 soniyali qo‘zg‘alonlarni — qat'iy kuzatmaydi; shu qisqa to‘xtashlar smena tugaguniga qadar jiddiy yo‘qotishlarga sabab bo‘ladi.
Amaliy yondashuv: muhim o'tkazish nuqtalariga voqealarni qayd etuvchi sensorlar o'rnatish. G'arbda joylashgan bir parranda ishlab chiqarish korxonasi o'zining rejasiz to'xtatish vaqtining 40% ni skalderni va pikerni ulash nuqtasida jamlanishini aniqladi. Muammo hal qilish uchun yangi uskunalar kerak emas edi — konveyerni sozlash va oddiy yo'naltiruvchi rels qo'shish yetarli bo'ldi. Ishga tayyorgarlik darajasi ikki hafta ichida 82% dan 89% gacha oshdi.
Ishlash samaradorligi: Ko'rinadigan joylarda yashirinib qolgan tezlik yo'qotishlar
Ishlash samaradorligi — bu faktik ishlab chiqarish hajmi bilan ideal ishlash tezligi o'rtasidagi taqqoslanish. Agar liniya soatiga 10 000 ta parrandani qayta ishlash uchun mo'ljallangan bo'lsa, lekin doimiy ravishda soatiga 8500 ta parranda qayta ishlayotgan bo'lsa, bu 15% ishlash samaradorligining yo'qotilishini anglatadi.
Qiyin qismi shundaki, ishlash samaradorligining pasayishi ko'pincha normal holatga keltiriladi. Operatorlar «bu asboblar shunday ishlaydi» yoki «ushbu guruhda qushlar kattaroq» degan sabablarga ko'ra sekinroq ishlashga odatlanib ketadi. Lekin bu tushuntirishlar haqiqiy imkoniyatlarni yashiradi. Go'shtni qayta ishlashda ishlash quvvatini oshirish bo'yicha o'tkazilgan tadqiqot OEE (umumiy samaradorlik darajasi) ning uchta bartaraf etiladigan komponentini — mavjudlik, foydalanish va tezlikni aniqladi va tezlikni oshirishning ko'pincha eng tez moliyaviy foyda keltirishini topdi, chunki bu kapital investitsiyasini talab qilmaydi .
Abattoyr muhitida ishlash samaradorligining pasayishi ko'pincha quyidagilarda jamlanadi:
-
Qushlarning hajmi bir xil emas bu asboblar tezligini kamaytiradi yoki to'g'ri ishlashini to'xtatadi
-
Eviseratsiya yoki kesish stansiyalaridagi eskirgan asboblar eviseratsiya yoki kesish stansiyalarida
-
Pnevmatik tizimlardagi havoning bosimi pasayishi pnevmatik tizimlarda
-
Operatorning ishlash usulidagi farqlar qo'l bilan kesish stansiyalarida
Yechim birinchi navbatda har bir guruh, har bir smena va soatlik haqiqiy liniya tezligini o'lchashdan boshlanadi. Bu ma'lumotlar mavjud bo'lgandan keyin asosiy sabablar ko'rinib turadi.
Sifat: Hosil va daromadga to'g'ridan-to'g'ri ta'sir qiladigan ko'rsatkich
OEE atamasida sifat — birinchi borishda hosil etilgan mahsulotni anglatadi: qayta ishlash yoki past darajaga tushirish talab qilmasdan talablarga mos keladigan mahsulot. Kasalxona zavodida sifat muammolari quyidagilarda namoyon bo'ladi:
● Tozalash yoki bekor qilish talab qiladigan ifloslangan tana
● Qo'lda qayta ishlashni talab qiladigan to'liq emas ich organlarni olib tashlash
● Noto'g'ri qaynatish yoki to'zish natijasida terida shikastlanish
● Kesishda standartga mos kelmaydigan bo'laglar og'irligi
Bu yo'qotishlar qimmatga teng, chunki qush allaqachon qayta ishlangan. Past darajaga tushirilgan tananing narxi faqat yo'qotilgan daromad emas — bu unga yetkazilish uchun sarflangan mehnat, suv, energiya va boshqa umumiy xarajatlardir.
ASTM standartlari, ayniqsa, 15.12-jildi, chorva va parranda baholash tizimlarida qurilma ishlashi va bashorat aniqligini baholash uchun doiraviy mezonlarni taqdim etadi. Bu standartlar muhim, chunki ular o'lchov uskunalari qanday ishlashi kerakligi haqida asosiy kutishlarni belgilaydi — bu esa Sifat ko'rsatkichlariga bevosita ta'sir qiladi.
To'xtatish hodisalarini kuzatish: OEE ni amalga oshirishda muhim tafsilot
OEE — bosh sarlavha. To'xtatish hodisalarini kuzatish — uning ostidagi hikoya.
Bilmagan holda nima uchun? chiziq to'xtagan joyda, OEE faqat bir raqamdir. Eng samarali kashtanxonalarda har bir to'xtatish hodisasi quyidagilarga bo'linadi:
● Uskuna turi (tovushlovchi, ichki a'zolarni olib tashlovchi, sovutgich, konveyer)
● Avariyaga sabab bo'lgan omil (mexanik, elektr, operatorga bog'liq, materialga bog'liq)
● Davomiyligi (5 daqiqadan kam, 5–30 daqiqadan, 30 daqiqadan ko‘proq)
● Kun vaqti (ishga kirishdan keyingi birinchi soat, tushdan oldin, tushdan keyin, smena tugaganda)
Janub-sharqdagi bir parrandachilik zavodi 90 kun davomida to‘xtash hodisalarini kuzatib bordi va uzun muddatli to‘xtashlarning 60% qismi 11:00 dan 13:00 gacha sodir bo‘lganligini aniqladi — bu uskunaning nosozligi tufayli emas, balki sanitariya dam olish vaqtining texnik xizmat ko‘rsatish jadvali bilan yaxshi muvofiqlashtirilmaganligi sababli. Dam olish tartibini sozlash har kungi rejasiz to‘xtashni 40 daqiqa qisqartirdi. Bu yiliga qo‘shimcha 240 soat ishlab chiqarish quvvatini anglatadi.
Avariyalar o‘rtasidagi o‘rtacha vaqt va avariyani bartaraf etish uchun o‘rtacha vaqt
MTBF va MTTR — bu Foydalanish darajasini hisoblashda ishlatiladigan operatsion ko‘rsatkichlardir. MTBF sizga uskunaning qanchalik ishonchli ekanligini aytadi. MTTR esa jamoangiz uning ishlashini qanchalik tez tiklay olishini ko‘rsatadi.
Taqirish zavodlarida MTBF ko'rsatkichi harakatlanuvchi qismlarga ega bo'lgan, nam, sovuq yoki abrasiv sharoitda ishlaydigan jihozlarda eng past darajada bo'ladi — suv bilan isitiladigan jihozlar, parrandalar pishiriq qilish uchun jihozlar va ichki a'zolarni olib tashlash jihozlari. MTTR ko'rsatkichi murakkab mexanik uloqlarga yoki maxsus boshqaruv tizimlariga ega bo'lgan jihozlarda eng uzun bo'ladi.
Amaliy xulosa: MTBF va MTTR ko'rsatkichlarini jihoz turlari va smenalar bo'yicha kuzatib boring. Agar MTTR kechki smenada kunduzgi smenaga qaraganda ancha uzun bo'lsa, bu jihoz muammosi emas, balki trening yoki xodimlar yetishmasligi muammosidir. Agar MTBF yoz oylarida pasayib ketayotgan bo'lsa, bu faqat texnik xizmat ko'rsatish emas, balki atrof-muhitni nazorat qilish talab qiladigan harorat yoki namlik muammosidir.
Haqiqiy dunyoda qo'llash: Maydonidan olgan holat
So'nggi vaqtning 15 000 ta qushni soatlik yangi ob'ekti yuqori quvvatli avtomatlashtirilgan liniya bilan ishga tushirildi . Boshqaruvi jamoasi ichki a'zolarni olib tashlash jarayonini optimallashtirishga alohida e'tibor berdi va real vaqtda ishlab chiqarishni nazorat qilish imkonini beradigan integratsiyalangan ma'lumotlarni yig'ish qurilmalari bilan jihozlangan jihozlarga investitsiya kiritdi tizim operatorlarga ma'lumotlarga asoslangan sozlamalarni haqiqiy vaqtda amalga oshirish imkonini beradi, bu esa ish quvvatini oshiradi va to'xtovlarni minimal darajada kamaytiradi .
Bu yondashuvni muvaffaqiyatli qilgan narsa yaxshi jihozlarning va tartibli kuzatishning birlashmasi edi. Zavod faqat monitoring tizimini o'rnatmay, balki shu ma'lumotlar atrofida kunlik ko'rib chiqish uchrashuvlarini tashkil etdi. Smena rahbarlari har bir 10 daqiqadan ortiq davom etgan to'xtov hodisasi uchun tushuntirishlar bilan ushbu uchrashuvlarga kelishdi. Uch oy ichida Foydalanish qobiliyati 6% ga oshdi va zavod birinchi marta doimiy ravishda ish quvvati maqsadiga erishdi.
Mundarija
- Ishlatilish vaqti ustuvor koʻrsatkichlarini nima haqiqatan ham oʻzgartirayotganini kuzatish
- Umumiy uskuna samaradorligi — yo‘nalish beruvchi yulduz
- Mavjudlik: Rejalashtirilgan va rejalashtirilmagan to'xtashlarni solishtirishdan boshlanadigan ishlash vaqti ko'rsatkichi
- Ishlash samaradorligi: Ko'rinadigan joylarda yashirinib qolgan tezlik yo'qotishlar
- Sifat: Hosil va daromadga to'g'ridan-to'g'ri ta'sir qiladigan ko'rsatkich
- To'xtatish hodisalarini kuzatish: OEE ni amalga oshirishda muhim tafsilot
- Avariyalar o‘rtasidagi o‘rtacha vaqt va avariyani bartaraf etish uchun o‘rtacha vaqt
- Haqiqiy dunyoda qo'llash: Maydonidan olgan holat