 EN

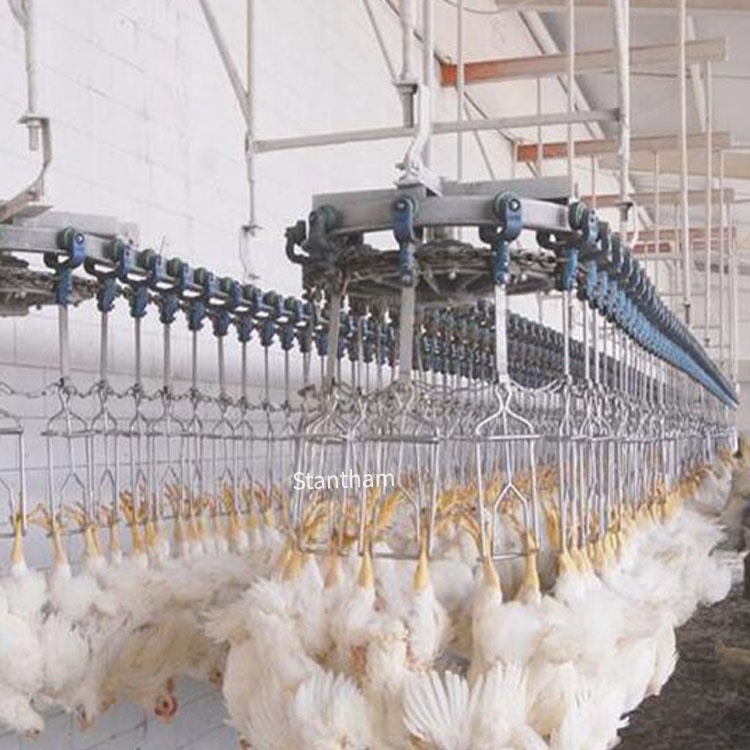
پایش عواملی که واقعاً بر زمان فعالیت تأثیر میگذارند
زمان فعالیت در کشتارگاه تنها به معنای چرخیدن موتورها نیست. بلکه حفاظت از محصولات فاسدشدنی، مدیریت برنامههای کاری نیروی کار که در بازههای زمانی بسیار کوتاهی اجرا میشوند، و جلوگیری از آشفتگی زنجیرهای ناشی از ایستکاری یک ایستگاه — که منجر به انباشتهشدن پرندگان روی خط میشود — را شامل میشود. تفاوت بین یک واحد تولیدی با قابلیت دسترسی ۸۵٪ و واحدی با قابلیت دسترسی حدود ۶۵٪ صرفاً نظری نیست؛ بلکه مستقیماً در سود و زیان هفتگی نمایان میشود.
مطالعهای که در سال ۲۰۲۱ در یک کارخانهٔ فرآوری مرغ در پرو انجام شد، نشان داد که ترکیب روشهای تولید لین و نگهداری تولیدی کامل (TPM) منجر به افزایش ۵٫۸۷ درصدی در دسترسپذیری تجهیزات شد. چنین بهبودی از حدسزنی به دست نمیآید؛ بلکه از پیگیری معیارهای مناسب و اقدام بر اساس آنها حاصل میشود.
اثربخشی کلی تجهیزات بهعنوان ستارهٔ قطبی
اثربخشی کلی تجهیزات (OEE) همچنان گستردهترین چارچوب برای سنجش بهرهوری تولید در صنایع فرآوری مواد غذایی باقی مانده است. این شاخص از سه مؤلفهٔ دسترسپذیری، عملکرد و کیفیت تشکیل شده است. در محیط کشتارگاه، دسترسپذیری نشان میدهد که خط تولید در زمانهای تعیینشده آیا در حال کار است یا خیر. عملکرد مشخص میکند که آیا خط با نرخ تولید طراحیشده کار میکند یا خیر. کیفیت نیز نشان میدهد که محصول نهایی مطابق مشخصات است یا خیر—یعنی بدون آلودگی، بدون برشهای اضافی و بدون درجهبندی پایینتر.
آنچه OEE را در فرآوری مرغ بهویژه مفید میکند، این است که موجب بحثی دربارهٔ کجا از دستدادنها در واقع از اینجا ناشی میشوند. یک کارخانه ممکن است دارای درصد ۹۰ درصد قابلیت دسترسی باشد اما تنها دارای عملکرد ۷۵ درصدی باشد، زیرا ایستگاه خارجسازی قادر به هماهنگی با سرعت قلابها نیست. کارخانهای دیگر ممکن است با سرعت کامل کار کند اما ۵ درصد از پرندگان را به دلیل مشکلات کیفیت از دست بدهد، چرا که برشدهندهٔ سوراخ شکمی بهدرستی موقعیتیابی نشده است. بدون شاخص OEE، این مشکلات بهصورت مسائل جداگانه به نظر میرسند. اما با OEE، آنها بهعنوان مؤلفههایی از یک عدد واحد ظاهر میشوند که نیازمند توجه فوری است.
قابلیت دسترسی: معیار زمان کارکرد که با مقایسهٔ زمان توقف برنامهریزیشده و غیربرنامهریزیشده آغاز میشود
قابلیت دسترسی با تقسیم زمان واقعی کارکرد بر زمان تولید برنامهریزیشده محاسبه میشود. در عمل، این بدان معناست که هر دقیقهای که خط تولید متوقف میشود را ثبت کنیم و آن را بهدرستی طبقهبندی نماییم.
توقفهای برنامهریزیشده شامل وقفههای بهداشتی، تغییر شیفتها و نگهداریهای برنامهریزیشده میشوند. توقفهای غیربرنامهریزیشده جایی هستند که بالاترین پتانسیل بهبود قرار دارد: خرابیها، گیرکردنها، نوسانات برق و خطاهای اپراتورها. در یک مطالعه موردی در صنعت فرآوری گوشت، در دسترسبودن (Availability) به سه مؤلفهٔ جداگانه تقسیم شد: در دسترسبودن کارخانه/تجهیزات، استفاده از زمان در دسترس و نرخ تولید. بینش کلیدی این است که اکثر کارخانهها درصد واقعی در دسترسبودن خود را بیش از حد تخمین میزنند، زیرا توقفهای کوتاه را بهطور دقیق ردیابی نمیکنند — آن گیرکردنهای ۳۰ ثانیهای که ده بار در ساعت رخ میدهند، تا پایان شیفت، اتلاف قابل توجهی ایجاد میکنند.
رویکردی عملی: نصب سنسورهای ثبت رویداد در نقاط انتقال حیاتی. یک واحد طیور در منطقهٔ میانغربی آمریکا کشف کرد که ۴۰ درصد از توقفهای غیربرنامهریزیشدهاش در نقطهٔ انتقال بین دستگاههای scalder و picker متمرکز شده است. راهحل نیازی به تجهیزات جدید نداشت — بلکه تنظیم زمانبندی نوار نقاله و افزودن یک ریل هدایت ساده بود. در دسترسبودن از ۸۲ درصد به ۸۹ درصد در عرض دو هفته افزایش یافت.
عملکرد: افت سرعتهایی که در رؤیت آشکار پنهان میمانند
عملکرد، ظرفیت واقعی را در مقایسه با نرخ ایدهآل کارکرد اندازهگیری میکند. اگر یک خط تولید برای پردازش ۱۰۰۰۰ قطعه مرغ در ساعت طراحی شده باشد اما بهطور مداوم تنها ۸۵۰۰ قطعه در ساعت پردازش کند، این یعنی ۱۵ درصد افت عملکرد.
نکتهٔ دشوار این است که افتهای عملکردی اغلب بهصورت عادیشده در نظر گرفته میشوند. اپراتورها با کاهش سرعت کار تطبیق پیدا میکنند، چون «این رفتار عادی تجهیزات است» یا «مرغهای این دسته بزرگتر هستند». اما این توضیحها فرصتهای واقعی را پوشانده و پنهان میکنند. یک مطالعه دربارهٔ ظرفیت پردازش در صنایع فرآوری گوشت، سه مؤلفهٔ قابل اقدام در OEE را شناسایی کرد — در دسترسبودن، استفاده و نرخ — و نشان داد که بهبود نرخ اغلب سریعترین بازگشت سرمایه را فراهم میکند، زیرا نیازی به سرمایهگذاری اولیه ندارد. .
در محیطهای کشتارگاه، افتهای عملکردی اغلب حول موارد زیر متمرکز میشوند:
-
اندازههای نامنظم مرغها که باعث کندشدن یا گیر کردن تجهیزات میشود
-
ساییدگی ابزارها در ایستگاههای خارجکردن احشاء یا برش
-
کاهش فشار هوا در سیستمهای پنوماتیک
-
تغییرپذیری در تکنیکهای اپراتور در ایستگاههای دستی برشدهی
راهحل از اندازهگیری سرعت واقعی خط تولید در هر ساعت، در هر شیفت و در هر گله آغاز میشود. پس از اینکه این دادهها موجود شدند، عوامل اصلی مشکل آشکار میگردند.
کیفیت: معیاری که مستقیماً بر بازده و درآمد تأثیر میگذارد
کیفیت در اصطلاح OEE به معنای بازده اولیه است — یعنی محصولی که بدون نیاز به بازکاری یا کاهش رده، مشخصات تعیینشده را دارد. در کشتارگاه، شکستهای کیفیت به این صورت ظاهر میشوند:
● لاشههای آلوده که نیازمند برشدهی یا رد شدن هستند
● خالیکردن ناقص احشاء که منجر به بازکاری دستی میشود
● آسیب به پوست ناشی از عملیات غوطهوری یا پرککردن نادرست
● وزن قطعات خارج از مشخصات در فرآیند برشدهی
این زیانها هزینهبر هستند، زیرا پرنده قبلاً فرآوری شده است. هزینهٔ لاشهای که ردهاش کاهش یافته، تنها درآمد از دسترفته نیست — بلکه شامل نیروی کار، آب، انرژی و هزینههای سرباری است که قبلاً برای رسیدن به این مرحله صرف شدهاند.
استانداردهای اِستام، بهویژه جلد ۱۵٫۱۲، چارچوبهایی برای ارزیابی عملکرد دستگاه و دقت پیشبینی در سیستمهای ارزیابی دام و طیور فراهم میکنند. این استانداردها اهمیت دارند، زیرا حداقل انتظاراتی را برای نحوهٔ عملکرد تجهیزات اندازهگیری تعیین میکنند — و این مستقیماً بر شاخصهای کیفیت تأثیر میگذارد.
پیگیری رویدادهای توقف: جزئیاتی که OEE را قابل اجرا میسازد
OEE عنوان اصلی است. پیگیری رویدادهای توقف داستانی است که زیر آن نهفته است.
بدون دانستن چرا؟ خط تولید چرا متوقف شده، OEE تنها یک عدد است. مؤثرترین کشتارگاهها هر رویداد توقف را بر اساس موارد زیر دستهبندی میکنند:
● نوع تجهیزات (گیرنده، بازکننده، خنککننده، نوار نقاله)
● حالت خرابی (مکانیکی، الکتریکی، مربوط به اپراتور، مربوط به مواد)
● مدت زمان (کمتر از ۵ دقیقه، ۵ تا ۳۰ دقیقه، بیش از ۳۰ دقیقه)
● زمان روز (اولین ساعت پس از راهاندازی، قبل از ناهار، بعد از ناهار، پایان شیفت)
یک کارخانهٔ مرغ در جنوبشرقی آمریکا رویدادهای توقف را به مدت ۹۰ روز پیگیری کرد و کشف کرد که ۶۰ درصد از توقفهای طولانیمدت آنها بین ساعت ۱۱ صبح تا ۱ بعدازظهر رخ داده است—نه به دلیل خرابی تجهیزات، بلکه به این دلیل که وقفههای بهداشتی بهدرستی با برنامههای نگهداری هماهنگ نشده بودند. تنظیم مجدد چرخهٔ وقفهها، ۴۰ دقیقه توقف غیر برنامهریزیشده در روز را حذف کرد. این یعنی ۲۴۰ ساعت ظرفیت تولید اضافی در سال.
میانگین زمان بین خرابیها و میانگین زمان تعمیر
MTBF و MTTR شاخصهای عملیاتی هستند که در محاسبهٔ دردسترسبودن (Availability) استفاده میشوند. MTBF نشاندهندهٔ قابلیت اطمینان تجهیزات است. MTTR نشاندهندهٔ سرعت بازگشت تجهیزات به وضعیت کارکرد است.
در محیطهای کشتارگاه، زمان میان خرابیهای متوسط (MTBF) معمولاً در تجهیزاتی که قطعات متحرک دارند و در شرایط مرطوب، سرد یا ساینده کار میکنند—مانند دستگاههای گرمکننده، دستگاههای پرندگانگیر و دستگاههای رودهگیر—کمترین مقدار را دارد. زمان میان تعمیرات متوسط (MTTR) نیز معمولاً در تجهیزاتی که اتصالات مکانیکی پیچیده یا سیستمهای کنترل اختصاصی دارند، طولانیترین مقدار را دارد.
نتیجه عملی این است: MTBF و MTTR را بر اساس نوع تجهیز و شیفت ثبت کنید. اگر MTTR در شیفت شب بهطور قابلتوجهی بیشتر از شیفت روز باشد، این مسئله ناشی از ضعف آموزش یا کمبود نیروی انسانی است، نه مشکل تجهیزاتی. اگر MTBF در ماههای تابستانی کاهش یابد، این امر نشاندهنده مشکلی در دمای محیط یا رطوبت است که نیازمند کنترلهای محیطی است، نه صرفاً تعمیر و نگهداری.
کاربرد در دنیای واقعی: موردی از محل کار
یک واحد جدید با ظرفیت ۱۵۰۰۰ قطعه پرنده در ساعت اخیر با یک خط خودکار تنها که برای ظرفیت بالای تولید طراحی شده است، راهاندازی شده است. . تیم مدیریت تأکید ویژهای بر بهینهسازی فرآیند رودهگیری گذاشته و در تجهیزاتی سرمایهگذاری کرده است که دارای دستگاههای ثبتکننده دادههای یکپارچه هستند و امکان نظارت بلادرنگ بر تولید را فراهم میکنند. این سیستم به اپراتورها اجازه میدهد تا در زمان واقعی، تنظیماتی مبتنی بر داده انجام دهند که منجر به افزایش ظرفیت تولید و کاهش زمان ایستکاری میشود. .
آنچه این رویکرد را مؤثر کرد، ترکیب تجهیزات باکیفیت و پایش انضباطمند بود. کارخانه نهتنها سیستم نظارتی را نصب کرد، بلکه جلسات بررسی روزانهای را حول دادهها طراحی کرد. سرپرستان شیفت در این جلسات، توضیحی برای هر رویداد ایستکاری بیش از ۱۰ دقیقه ارائه میدادند. در عرض سه ماه، ضریب در دسترسبودن (Availability) ۶ درصد افزایش یافت و برای اولین بار کارخانه بهطور پیوسته به هدف ظرفیت تولید خود رسید.
فهرست مطالب
- پایش عواملی که واقعاً بر زمان فعالیت تأثیر میگذارند
- اثربخشی کلی تجهیزات بهعنوان ستارهٔ قطبی
- قابلیت دسترسی: معیار زمان کارکرد که با مقایسهٔ زمان توقف برنامهریزیشده و غیربرنامهریزیشده آغاز میشود
- عملکرد: افت سرعتهایی که در رؤیت آشکار پنهان میمانند
- کیفیت: معیاری که مستقیماً بر بازده و درآمد تأثیر میگذارد
- پیگیری رویدادهای توقف: جزئیاتی که OEE را قابل اجرا میسازد
- میانگین زمان بین خرابیها و میانگین زمان تعمیر
- کاربرد در دنیای واقعی: موردی از محل کار