 EN

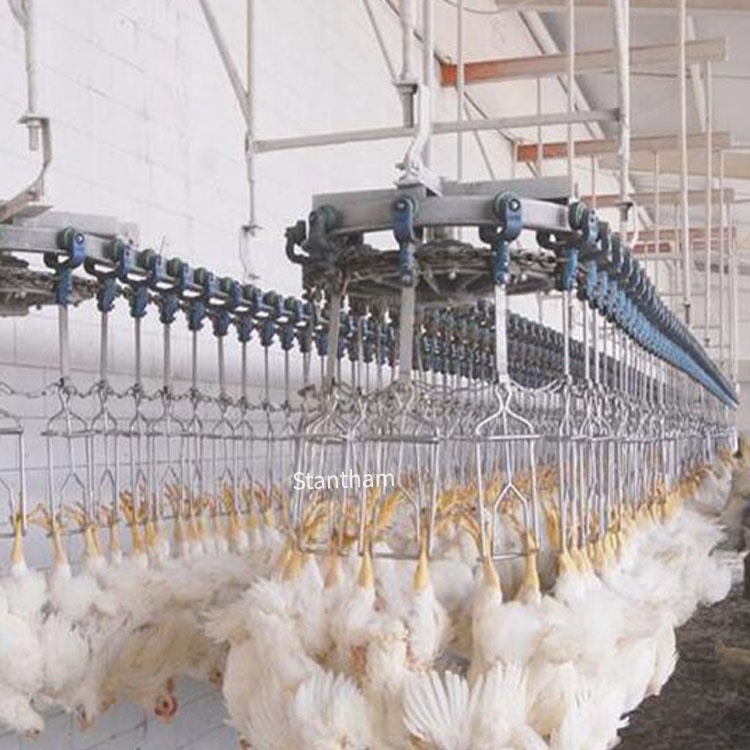
Giám sát những yếu tố thực sự ảnh hưởng đến thời gian hoạt động
Thời gian hoạt động tại một nhà máy giết mổ không chỉ đơn thuần là duy trì động cơ quay. Đó là việc bảo vệ sản phẩm dễ hư hỏng, quản lý lịch làm việc của nhân công vốn rất khắt khe về mặt thời gian, đồng thời tránh tình trạng hỗn loạn dây chuyền khi một trạm ngừng hoạt động khiến gia cầm ùn ứ dọc dây chuyền. Sự chênh lệch giữa một nhà máy vận hành với độ sẵn sàng 85% và một nhà máy chỉ đạt khoảng 65% không mang tính học thuật—mà phản ánh trực tiếp vào báo cáo lợi nhuận – chi phí hàng tuần.
Một nghiên cứu năm 2021 tại một nhà máy chế biến gia cầm ở Peru phát hiện rằng việc tích hợp các phương pháp Sản xuất Tinh gọn và Bảo trì Sản xuất Toàn diện (TPM) đã giúp tăng khả năng sẵn sàng thiết bị lên 5,87%. Mức cải thiện như vậy không đến từ việc đoán mò. Nó đến từ việc theo dõi các chỉ số phù hợp và hành động dựa trên những chỉ số đó.
Hiệu suất Thiết bị Tổng thể như là ngôi sao Bắc Đẩu
OEE vẫn là khung đo lường năng suất sản xuất được áp dụng rộng rãi nhất trong ngành chế biến thực phẩm. Nó được chia thành ba thành phần: Khả năng Sẵn sàng, Hiệu suất và Chất lượng . Trong bối cảnh nhà máy giết mổ, Khả năng Sẵn sàng theo dõi xem dây chuyền có đang hoạt động khi nó cần hoạt động hay không. Hiệu suất đo lường xem dây chuyền có đang vận hành với tốc độ công suất thiết kế hay không. Chất lượng ghi nhận xem sản phẩm đầu ra có đáp ứng tiêu chuẩn hay không—không nhiễm bẩn, không cắt bỏ quá mức, không hạ cấp.
Điều khiến OEE đặc biệt hữu ích trong chế biến gia cầm là nó thúc đẩy cuộc thảo luận về ở đâu những tổn thất thực tế đang phát sinh từ đâu. Một nhà máy có thể đạt 90% khả năng vận hành nhưng chỉ đạt 75% hiệu suất vì trạm loại bỏ nội tạng không theo kịp tốc độ của móc treo. Một nhà máy khác có thể chạy ở tốc độ tối đa nhưng lại mất 5% số gia cầm do vấn đề Chất lượng vì vị trí của thiết bị cắt lỗ thông hơi không chính xác. Nếu không sử dụng OEE, những vấn đề này trông như các sự cố riêng biệt. Khi áp dụng OEE, chúng hiện lên dưới dạng các thành phần cấu thành một con số duy nhất đòi hỏi sự chú ý.
Khả năng vận hành: Chỉ số thời gian hoạt động bắt đầu từ việc so sánh thời gian ngừng hoạt động theo kế hoạch và ngoài kế hoạch
Khả năng vận hành được tính bằng thời gian vận hành thực tế chia cho thời gian sản xuất theo kế hoạch. Trong thực tế, điều này có nghĩa là theo dõi từng phút dây chuyền dừng hoạt động — và phân loại chính xác nguyên nhân.
Thời gian ngừng hoạt động theo kế hoạch bao gồm các đợt nghỉ vệ sinh, thay ca và bảo trì định kỳ. Thời gian ngừng hoạt động ngoài kế hoạch mới là nơi tiềm năng cải thiện thực sự nằm: sự cố hỏng hóc, kẹt sản phẩm, dao động điện áp và sai sót của người vận hành. Một nghiên cứu điển hình trong ngành chế biến thịt đã phân tích thêm chỉ số Khả dụng thành ba thành phần: khả dụng của nhà máy/thiết bị, mức độ sử dụng thời gian khả dụng và tốc độ sản xuất. thông tin then chốt? Phần lớn nhà máy đánh giá quá cao chỉ số Khả dụng thực tế của họ vì họ không theo dõi một cách nghiêm ngặt các lần dừng ngắn—những lần kẹt kéo dài ba mươi giây xảy ra mười lần mỗi giờ sẽ tích lũy thành tổn thất đáng kể vào cuối ca làm việc.
Một cách tiếp cận thực tiễn: lắp đặt cảm biến ghi sự kiện tại các điểm chuyển tải trọng yếu. Một cơ sở gia cầm ở vùng Trung Tây Hoa Kỳ phát hiện 40% thời gian ngừng hoạt động ngoài kế hoạch của họ tập trung tại vị trí chuyển tiếp giữa thiết bị luộc sơ bộ (scalder) và thiết bị nhổ lông (picker). Giải pháp khắc phục không phải là mua thiết bị mới—mà là điều chỉnh lại thời điểm vận hành băng chuyền và lắp thêm một thanh dẫn hướng đơn giản. Chỉ số Khả dụng tăng từ 82% lên 89% chỉ trong vòng hai tuần.
Hiệu suất: Những tổn thất về tốc độ ẩn mình ngay trước mắt
Hiệu suất so sánh năng suất thực tế với tốc độ vận hành lý tưởng. Nếu một dây chuyền được thiết kế để xử lý 10.000 con gia cầm mỗi giờ nhưng thường xuyên chỉ đạt 8.500 con/giờ, thì đó là tổn thất hiệu suất 15%.
Điều khó khăn ở đây là những tổn thất về hiệu suất thường bị xem là chuyện bình thường. Nhân viên vận hành dần quen với việc chạy chậm hơn vì ‘thiết bị cứ thế mà hoạt động’ hoặc ‘đàn gia cầm lần này lớn hơn’. Nhưng những lời giải thích ấy che khuất những cơ hội cải tiến thực sự. Một nghiên cứu về năng suất trong chế biến thịt đã xác định ba yếu tố có thể cải thiện trong OEE — khả năng sẵn sàng, mức độ sử dụng và tốc độ — và phát hiện ra rằng cải thiện tốc độ thường mang lại lợi ích nhanh nhất vì không đòi hỏi đầu tư vốn. .
Trong môi trường nhà máy giết mổ, các tổn thất về hiệu suất thường tập trung ở:
-
Kích thước gia cầm không đồng đều gây ra tình trạng thiết bị chạy chậm hoặc kẹt
-
Dụng cụ bị mòn tại các trạm moi ruột hoặc cắt
-
Giảm áp suất khí nén trong hệ thống khí nén
-
Sự khác biệt trong kỹ thuật vận hành tại các trạm cắt thủ công
Giải pháp bắt đầu bằng việc đo lường tốc độ dây chuyền thực tế theo giờ, theo ca và theo đàn. Khi dữ liệu này có sẵn, nguyên nhân gốc sẽ trở nên rõ ràng.
Chất lượng: Chỉ số trực tiếp ảnh hưởng đến năng suất và doanh thu
Chất lượng theo thuật ngữ OEE nghĩa là tỷ lệ sản phẩm đạt chuẩn ngay từ lần kiểm tra đầu tiên—sản phẩm đáp ứng thông số kỹ thuật mà không cần gia công lại hoặc hạ cấp. Trong nhà máy giết mổ, các sự cố về chất lượng thể hiện qua:
● Xác gia cầm bị nhiễm bẩn, yêu cầu cắt bỏ hoặc loại bỏ
● Việc làm sạch nội tạng chưa hoàn tất dẫn đến phải gia công lại thủ công
● Tổn thương da do quá trình làm mềm da hoặc nhổ lông không đúng cách
● Trọng lượng phần cắt không đạt tiêu chuẩn
Các tổn thất này rất tốn kém vì gia cầm đã được xử lý rồi. Chi phí cho một xác bị hạ cấp không chỉ là doanh thu bị mất—mà còn bao gồm chi phí lao động, nước, năng lượng và chi phí chung đã bỏ ra để đưa sản phẩm tới giai đoạn đó.
Các tiêu chuẩn ASTM, cụ thể là Tập 15.12, cung cấp các khung đánh giá hiệu suất thiết bị và độ chính xác dự báo trong các hệ thống đánh giá gia súc và gia cầm. Các tiêu chuẩn này quan trọng vì chúng thiết lập các kỳ vọng cơ bản về cách thiết bị đo lường phải vận hành—và điều đó ảnh hưởng trực tiếp đến các chỉ số Chất lượng.
Theo dõi sự kiện ngừng hoạt động: Chi tiết khiến OEE trở nên khả thi để hành động
OEE là chỉ số tổng quan. Theo dõi sự kiện ngừng hoạt động là nội dung chi tiết đằng sau nó.
Nếu không biết tẠI SAO dây chuyền đã dừng vì lý do gì, OEE chỉ là một con số. Các nhà máy giết mổ hiệu quả nhất phân loại mọi sự kiện ngừng hoạt động theo các tiêu chí sau:
● Loại thiết bị (máy gắp, máy làm sạch nội tạng, buồng làm lạnh, băng tải)
● Hình thức hỏng hóc (cơ khí, điện, do người vận hành, do vật liệu)
● Thời lượng (dưới 5 phút, từ 5 đến 30 phút, trên 30 phút)
● Thời điểm trong ngày (giờ đầu tiên sau khi khởi động, trước giờ ăn trưa, sau giờ ăn trưa, cuối ca làm việc)
Một nhà máy chế biến gia cầm ở khu vực Đông Nam Hoa Kỳ đã theo dõi các sự kiện ngừng hoạt động trong 90 ngày và phát hiện 60% số lần dừng kéo dài xảy ra vào khoảng từ 11:00 sáng đến 1:00 chiều—không phải do thiết bị hỏng, mà vì thời gian nghỉ vệ sinh không được phối hợp tốt với lịch bảo trì. Việc điều chỉnh chu kỳ nghỉ đã loại bỏ 40 phút thời gian ngừng hoạt động ngoài kế hoạch mỗi ngày. Như vậy, mỗi năm nhà máy có thêm 240 giờ công suất sản xuất.
Thời gian trung bình giữa các lần hỏng hóc và thời gian trung bình để sửa chữa
MTBF và MTTR là các chỉ số vận hành dùng để tính toán Độ khả dụng. MTBF cho biết mức độ tin cậy của một thiết bị. MTTR cho biết tốc độ mà đội ngũ của bạn có thể đưa thiết bị trở lại hoạt động.
Trong môi trường nhà máy giết mổ, MTBF thường thấp nhất ở các thiết bị có bộ phận chuyển động trong điều kiện ẩm ướt, lạnh hoặc mài mòn — như nồi luộc, máy làm lông và máy moi ruột. MTTR thường dài nhất ở các thiết bị có liên kết cơ khí phức tạp hoặc hệ thống điều khiển độc quyền.
Bài học thực tiễn: theo dõi MTBF và MTTR theo loại thiết bị và theo ca làm việc. Nếu MTTR dài hơn đáng kể vào ca đêm so với ca ngày, đó là vấn đề đào tạo hoặc bố trí nhân sự, chứ không phải vấn đề thiết bị. Nếu MTBF giảm trong những tháng mùa hè, đó là vấn đề nhiệt độ hoặc độ ẩm, đòi hỏi kiểm soát môi trường chứ không chỉ bảo trì.
Ứng dụng thực tế: Một tình huống từ thực địa
Một cơ sở mới xây với công suất 15.000 con gia cầm mỗi giờ vừa đi vào hoạt động với một dây chuyền tự động duy nhất được thiết kế để đạt năng suất cao . Đội ngũ quản lý đặc biệt chú trọng tối ưu hóa quy trình moi ruột, đầu tư vào thiết bị tích hợp thiết bị ghi dữ liệu cho phép giám sát sản xuất thời gian thực . Hệ thống cho phép các vận hành viên thực hiện các điều chỉnh dựa trên dữ liệu ngay lập tức, từ đó nâng cao năng suất và giảm thiểu thời gian ngừng hoạt động .
Điều khiến cách tiếp cận này thành công chính là sự kết hợp giữa thiết bị tốt và việc theo dõi kỷ luật. Nhà máy không chỉ lắp đặt hệ thống giám sát—mà còn xây dựng các cuộc họp đánh giá hàng ngày xoay quanh dữ liệu thu thập được. Các giám sát viên ca tham dự những cuộc họp này với giải trình chi tiết cho mọi sự kiện ngừng hoạt động kéo dài trên 10 phút. Trong vòng ba tháng, Tỷ lệ sẵn sàng (Availability) tăng 6%, và nhà máy lần đầu tiên đạt mục tiêu năng suất một cách ổn định.
Mục lục
- Giám sát những yếu tố thực sự ảnh hưởng đến thời gian hoạt động
- Hiệu suất Thiết bị Tổng thể như là ngôi sao Bắc Đẩu
- Khả năng vận hành: Chỉ số thời gian hoạt động bắt đầu từ việc so sánh thời gian ngừng hoạt động theo kế hoạch và ngoài kế hoạch
- Hiệu suất: Những tổn thất về tốc độ ẩn mình ngay trước mắt
- Chất lượng: Chỉ số trực tiếp ảnh hưởng đến năng suất và doanh thu
- Theo dõi sự kiện ngừng hoạt động: Chi tiết khiến OEE trở nên khả thi để hành động
- Thời gian trung bình giữa các lần hỏng hóc và thời gian trung bình để sửa chữa
- Ứng dụng thực tế: Một tình huống từ thực địa