 EN

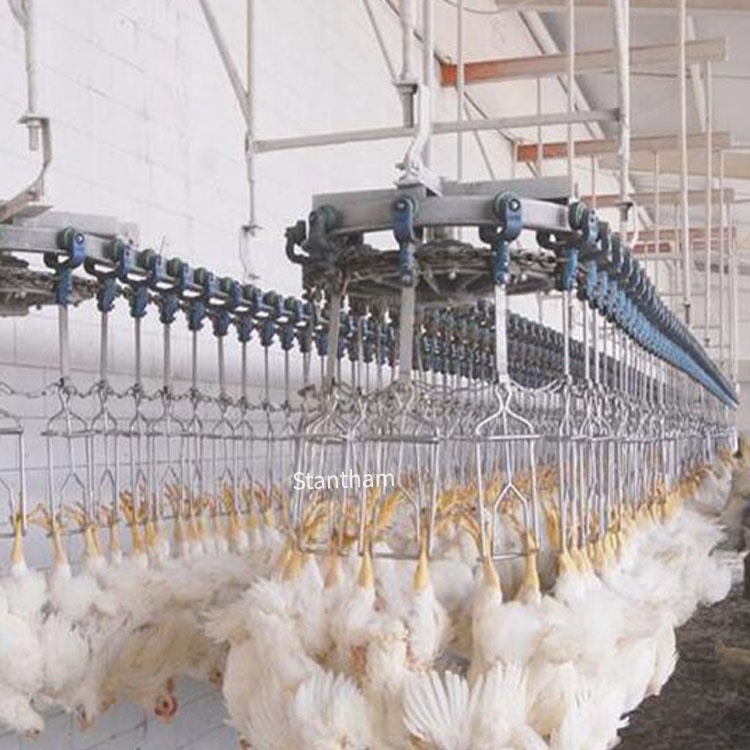
Monitorando o que realmente impacta a disponibilidade operacional
A disponibilidade operacional em um frigorífico não se resume apenas a manter os motores em funcionamento. Trata-se de proteger produtos perecíveis, gerenciar escalas de trabalho com janelas de tempo muito apertadas e evitar o caos em cadeia que ocorre quando uma estação para e as aves começam a se acumular na linha de produção. A diferença entre uma unidade operando com 85% de disponibilidade e outra com cerca de 65% não é teórica — reflete diretamente no demonstrativo de resultados semanal.
Um estudo de 2021 realizado em uma planta peruana de processamento de aves constatou que a integração das metodologias Lean Manufacturing e Manutenção Produtiva Total (TPM) resultou em um aumento de 5,87% na disponibilidade dos equipamentos. Esse tipo de melhoria não surge por suposição. Surge do acompanhamento das métricas certas e da tomada de ações com base nelas.
Eficácia Geral dos Equipamentos como referência norteadora
A Eficácia Geral dos Equipamentos (OEE) continua sendo o quadro mais amplamente adotado para medir a produtividade fabril no setor de processamento de alimentos. Ela se divide em três componentes: Disponibilidade, Desempenho e Qualidade num contexto de frigorífico, Disponibilidade acompanha se a linha está em operação quando deveria estar em operação. Desempenho mede se ela está operando à taxa de produção projetada. Qualidade registra se a saída atende às especificações — sem contaminação, sem corte excessivo, sem rebaixamento de categoria.
O que torna a OEE particularmente útil no processamento de aves é que ela exige uma conversa sobre onde? de onde, efetivamente, vêm as perdas. Uma unidade pode ter 90% de Disponibilidade, mas apenas 75% de Desempenho, porque a estação de evisceração não consegue acompanhar a velocidade dos ganchos. Outra unidade pode operar à velocidade máxima, mas perder 5% das aves por problemas de Qualidade, pois o cortador de ânus não está posicionado corretamente. Sem a OEE, esses problemas parecem questões isoladas. Com a OEE, eles aparecem como componentes de um único número que exige atenção.
Disponibilidade: A métrica de tempo de operação que começa com a comparação entre tempo de inatividade programado e não programado
A disponibilidade é calculada como o tempo de operação real dividido pelo tempo de produção planejado. Na prática, isso significa acompanhar cada minuto em que a linha para — e classificá-lo corretamente.
O tempo de inatividade programado inclui pausas para higienização, trocas de turno e manutenção planejada. O tempo de inatividade não programado é onde reside o maior potencial de melhoria: falhas, entupimentos, flutuações de energia e erros operacionais. Um estudo de caso na indústria de processamento de carnes detalhou ainda mais a Disponibilidade em disponibilidade da fábrica/equipamento, utilização do tempo disponível e taxa de produção. a principal constatação? A maioria das fábricas superestima sua verdadeira Disponibilidade porque não acompanha rigorosamente as paradas breves — esses entupimentos de 30 segundos que ocorrem dez vezes por hora somam perdas significativas ao final do turno.
Uma abordagem prática: instalar sensores de registro de eventos em pontos críticos de transferência. Uma operação avícola do Meio-Oeste descobriu que 40% de sua parada não programada estava concentrada na transição entre o escaldador e o depenador. A solução não foi equipamento novo — foi ajustar o cronograma do transportador e adicionar um simples trilho-guia. A disponibilidade subiu de 82% para 89% em duas semanas.
Desempenho: Perdas de velocidade que se escondem à vista nua
O desempenho compara a produção real com a taxa ideal de operação. Se uma linha é projetada para 10.000 aves por hora, mas opera consistentemente a 8.500, isso representa uma perda de desempenho de 15%.
A parte complicada é que as perdas de desempenho muitas vezes são normalizadas. Os operadores adaptam-se a operar mais lentamente porque “é assim que o equipamento se comporta” ou “as aves deste lote são maiores”. No entanto, essas explicações mascaram oportunidades reais. Um estudo sobre a produtividade no processamento de carnes identificou três elementos abordáveis da OEE — disponibilidade, utilização e taxa — e constatou que melhorias na taxa frequentemente geravam o retorno mais rápido, pois não exigiam investimento de capital. .
Em ambientes de matadouros, as perdas de desempenho frequentemente se concentram em:
-
Tamanhos inconsistentes das aves fazendo com que o equipamento reduza a velocidade ou trave
-
Ferramentas desgastadas nas estações de evisceração ou corte
-
Quedas de pressão de ar nos sistemas pneumáticos
-
Variabilidade na técnica do operador nas estações manuais de acabamento
A correção começa com a medição da velocidade real da linha por hora, por turno e por lote. Uma vez que esses dados existam, as causas-raiz tornam-se visíveis.
Qualidade: A Métrica Que Impacta Diretamente o Rendimento e a Receita
Na terminologia OEE, qualidade significa rendimento na primeira passagem — ou seja, produto que atende às especificações sem necessidade de retrabalho ou reclassificação. Em um frigorífico de aves, falhas de qualidade manifestam-se como:
● Carcaças contaminadas que exigem aparagem ou condenação
● Evisceração incompleta, levando a retrabalho manual
● Danos na pele causados por escaldagem ou depenagem inadequadas
● Peso das porções fora da especificação no processo de desossa
Essas perdas são caras porque a ave já foi processada. O custo de uma carcaça reclassificada não é apenas a receita perdida — é também a mão de obra, a água, a energia e os custos indiretos já incorridos para chegar a esse ponto.
As normas ASTM, especificamente o Volume 15.12, fornecem estruturas para avaliar o desempenho de dispositivos e a precisão preditiva em sistemas de avaliação de gado e aves. Essas normas são importantes porque estabelecem expectativas básicas sobre como os equipamentos de medição devem funcionar — o que impacta diretamente as métricas de Qualidade.
Rastreamento de Eventos de Inatividade: O Detalhe Que Torna a OEE Acionável
A OEE é o título principal. O rastreamento de eventos de inatividade é a história por trás dele.
Sem saber pOR QUE por que a linha parou, a OEE é apenas um número. Os frigoríficos mais eficazes categorizam cada evento de inatividade conforme:
● Tipo de equipamento (selecionador, eviscerador, refrigerador, esteira transportadora)
● Modo de falha (mecânica, elétrica, relacionada ao operador, relacionada ao material)
● Duração (menos de 5 minutos, 5–30 minutos, mais de 30 minutos)
● Horário do dia (primeira hora após a inicialização, antes do almoço, após o almoço, final do turno)
Uma planta avícola no Sudeste acompanhou eventos de parada por 90 dias e descobriu que 60% de suas paradas prolongadas ocorreram entre 11:00 e 13:00 — não por falha de equipamento, mas porque as pausas para limpeza não estavam bem coordenadas com os cronogramas de manutenção. Ajustar a rotação das pausas eliminou 40 minutos de parada não programada por dia. Isso representa 240 horas adicionais de capacidade produtiva por ano.
Tempo Médio Entre Falhas e Tempo Médio para Reparo
MTBF e MTTR são métricas operacionais que alimentam a Disponibilidade. O MTBF indica quão confiável é um equipamento. O MTTR indica com que rapidez sua equipe consegue retomar sua operação.
Em ambientes de matadouros, o MTBF tende a ser mais baixo em equipamentos com peças móveis em condições úmidas, frias ou abrasivas — escaldadores, depenadores e evisceradores. O MTTR tende a ser mais longo em equipamentos com ligações mecânicas complexas ou sistemas de controle proprietários.
A conclusão prática: acompanhe o MTBF e o MTTR por tipo de equipamento e por turno. Se o MTTR for significativamente maior no turno noturno do que no diurno, trata-se de um problema de treinamento ou dimensionamento da equipe, não de equipamento. Se o MTBF diminuir nos meses de verão, trata-se de um problema de temperatura ou umidade que exige controles ambientais, não apenas manutenção.
Aplicação na prática: um caso do campo
Uma instalação nova com capacidade de 15.000 aves por hora entrou recentemente em operação com uma única linha automatizada projetada para alta produtividade . A equipe de gestão deu ênfase especial à otimização do processo de evisceração, investindo em equipamentos com dispositivos integrados de captura de dados que permitem o monitoramento em tempo real da produção . O sistema permite que os operadores façam ajustes orientados por dados em tempo real, melhorando a produtividade e minimizando o tempo de inatividade .
O que tornou essa abordagem eficaz foi a combinação de equipamentos de boa qualidade e rastreamento disciplinado. A fábrica não apenas instalou o sistema de monitoramento — ela estruturou reuniões diárias de análise em torno dos dados. Os supervisores de turno compareciam a essas reuniões com explicações para cada evento de inatividade superior a 10 minutos. Em três meses, a Disponibilidade aumentou 6%, e a fábrica atingiu sua meta de produtividade de forma consistente pela primeira vez.
Sumário
- Monitorando o que realmente impacta a disponibilidade operacional
- Eficácia Geral dos Equipamentos como referência norteadora
- Disponibilidade: A métrica de tempo de operação que começa com a comparação entre tempo de inatividade programado e não programado
- Desempenho: Perdas de velocidade que se escondem à vista nua
- Qualidade: A Métrica Que Impacta Diretamente o Rendimento e a Receita
- Rastreamento de Eventos de Inatividade: O Detalhe Que Torna a OEE Acionável
- Tempo Médio Entre Falhas e Tempo Médio para Reparo
- Aplicação na prática: um caso do campo