 EN

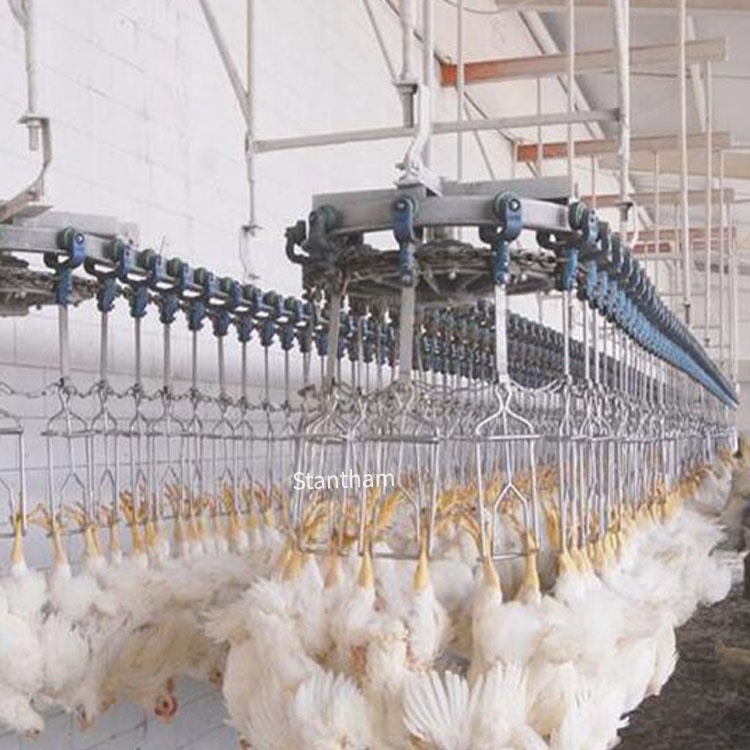
مراقبة العوامل التي تُحدث فرقًا حقيقيًّا في وقت التشغيل
وقت التشغيل في المسلخ لا يتعلّق فقط بتشغيل المحركات باستمرار. بل يتعلق أيضًا بحماية المنتجات القابلة للتلف، وإدارة جداول العمل التي تعتمد على فترات زمنية ضيّقة جدًّا، وتفادي الفوضى المتراكمة التي تنتج عندما يتوقف محطّة واحدة فيخطّ الإنتاج، ما يؤدي إلى تراكم الطيور على الخط. والفرق بين مصنع يعمل بنسبة توافر تبلغ ٨٥٪ ومصنع آخر تتراوح نسبته حول ٦٥٪ ليس فرقًا أكاديميًّا — بل يظهر مباشرةً في قائمة الأرباح والخسائر الأسبوعية.
أظهرت دراسة أُجريت عام ٢٠٢١ في مصنع بيروفي لمعالجة الدواجن أن دمج منهجيّتي التصنيع الرشيق والصيانة الإنتاجية الشاملة (TPM) أدّى إلى زيادة بنسبة ٥,٨٧٪ في توافر المعدات. هذه النوعية من التحسينات لا تأتي من التخمين، بل من تتبع المؤشرات الصحيحة والعمل بناءً عليها.
الفعالية الكلية للمعدات كمرشد رئيسي
لا تزال الفعالية الكلية للمعدات (OEE) الإطار الأوسع انتشاراً لقياس إنتاجية التصنيع في قطاع معالجة الأغذية. وهي تتكوّن من ثلاثة مكوّنات: التوافر، والأداء، والجودة. وفي سياق المسلخ، يقيس مؤشر التوافر ما إذا كانت الخطوط تعمل في الأوقات المقررة لها للتشغيل. أما مؤشر الأداء فيقيس ما إذا كانت تعمل بمعدل الإنتاج المصمَّم لها. ويشير مؤشر الجودة إلى ما إذا كانت النواتج تتوافق مع المواصفات المطلوبة — أي خلوّها من التلوث، وخلوها من التقطيع المفرط، وخلوها من التخفيضات في الدرجة.
ما يجعل مؤشر الفعالية الكلية للمعدات (OEE) مفيداً بشكل خاص في معالجة الدواجن هو أنه يحفّز حواراً حول حيث الخسائر تأتي فعليًّا من. قد تصل توافرية المصنع إلى ٩٠٪، لكن أداؤه لا يتجاوز ٧٥٪ بسبب عجز محطة إزالة الأحشاء عن مجاراة سرعة الخطافات. وقد يعمل مصنع آخر بالسرعة القصوى، لكنه يفقد ٥٪ من الطيور بسبب مشكلات الجودة ناتجة عن عدم صحة وضع قاطع الفتحة. وبلا مؤشر كفاءة المعدات الشامل (OEE)، تبدو هذه المشكلات وكأنها قضايا منفصلة. أما باستخدام OEE، فهي تظهر كمكونات لرقم واحد يتطلب انتباهًا فوريًّا.
التوافرية: مقياس وقت التشغيل الذي يبدأ بالتمييز بين التوقفات المجدولة وغير المجدولة
يحسب التوافرية بقسمة الوقت الفعلي للتشغيل على الوقت المخطط للإنتاج. وفي الواقع، يعني ذلك تسجيل كل دقيقة يتوقف فيها الخط — وتصنيف سبب التوقف بدقة.
تشمل أوقات التوقف المجدولة فترات التنظيف، وتغيير الورديات، والصيانة المخططة. أما أوقات التوقف غير المجدولة فهي حيث تكمن الفرصة الحقيقية: الأعطال، والانسدادات، وتقلبات التيار الكهربائي، وأخطاء المشغلين. وقامت إحدى دراسات الحالة في مجال معالجة اللحوم بتفكيك مؤشر التوافر (Availability) إلى ثلاثة مكونات: توافر المصنع/المعدات، واستغلال الوقت المتاح، ومعدل الإنتاج. والاستنتاج الجوهري هو أن معظم المصانع تبالغ في تقدير معدل توافرها الفعلي لأنها لا تسجّل بدقة حالات التوقف القصيرة — فعلى سبيل المثال، تلك الانسدادات التي تستغرق ٣٠ ثانية وتتكرر عشر مرات في الساعة تتراكم لتشكّل خسائر جسيمة بنهاية الوردية.
منهج عملي: تركيب مستشعرات تسجيل الأحداث عند نقاط النقل الحرجة. وقد اكتشفت إحدى عمليات تجهيز الدواجن في منطقة الغرب الأوسط أن ٤٠٪ من أوقات التوقف غير المجدولة كانت مركزة عند نقطة الانتقال بين جهاز التسخين بالماء الساخن (Scalder) وجهاز إزالة الريش (Picker). والحل لم يكن شراء معدات جديدة، بل تعديل توقيت ناقل الحركة وإضافة سكة توجيه بسيطة. ونتيجة لذلك، ارتفع مؤشر التوافر (Availability) من ٨٢٪ إلى ٨٩٪ خلال أسبوعين.
الأداء: الخسائر في السرعة التي تختفي في العلن
يُقارن الأداء الإنتاج الفعلي بمعدل التشغيل المثالي. فإذا كان خط الإنتاج مصممًا لإنتاج ١٠٠٠٠ طائر في الساعة، لكنه يعمل باستمرار عند معدل ٨٥٠٠ طائر في الساعة، فهذا يمثل خسارة في الأداء بنسبة ١٥٪.
والجزء الصعب هو أن خسائر الأداء غالبًا ما تُعتبر أمرًا طبيعيًّا. فيتكيف المشغلون مع العمل ببطء أكثر لأن «هكذا هو سلوك المعدات» أو «الطيور أكبر حجمًا في هذه الدفعة». لكن هذه التفسيرات تُخفي فرصًا حقيقية للتحسين. وقد حددت دراسة أُجريت حول الإنتاجية في معامل معالجة اللحوم ثلاثة عناصر قابلة للتصحيح ضمن مؤشر كفاءة المعدات الشاملة (OEE): التوافر، والاستخدام، والمعدل، ووجدت أن تحسينات المعدل غالبًا ما حققت أسرع عائدٍ لأنها لا تتطلب استثمارًا رأسماليًّا. .
وفي بيئات المسلخ، تتركز خسائر الأداء عادةً حول:
-
اختلاف أحجام الطيور ما يؤدي إلى إبطاء المعدات أو انسدادها
-
ارتداء أدوات التشغيل في محطات إخراج الأحشاء أو التقطيع
-
انخفاض ضغط الهواء في الأنظمة الهوائية
-
تباين تقنيات المشغلين على محطات التقطيع اليدوي
يبدأ الحل بقياس السرعة الفعلية للخط بالساعة، لكل وردية، ولكل قطيع. وبمجرد توفر هذه البيانات، تصبح الأسباب الجذرية واضحة.
الجودة: المعيار الذي يؤثر مباشرةً على العائد والإيرادات
في سياق مؤشر الكفاءة التشغيلية الشامل (OEE)، تعني الجودة العائد الأولي دون إعادة معالجة أو تخفيض درجة المنتج — أي المنتج الذي يتوافق مع المواصفات دون الحاجة إلى إعادة العمل أو تخفيض التصنيف. وفي مسلخ الدواجن، تظهر حالات فشل الجودة على النحو التالي:
● جثث ملوثة تتطلب تقطيعًا يدويًّا أو رفضًا تامًّا
● استخراج غير كامل للأحشاء يؤدي إلى إعادة معالجة يدوية
● تلف في الجلد ناتج عن غمر غير مناسب أو تنظيف غير كافٍ
● أوزان غير مطابقة للمواصفات في عمليات التقطيع
هذه الخسائر باهظة الثمن لأن الطائر قد خضع بالفعل لجميع مراحل المعالجة. وتكاليف الجثة المُخفَّضة التصنيف لا تقتصر على الإيرادات المفقودة فحسب، بل تشمل أيضًا تكاليف العمالة والماء والطاقة والتكاليف العامة التي أنفقت بالفعل للوصول إلى تلك المرحلة.
توفر معايير الأستم، وتحديدًا المجلد ١٥.١٢، أُطر عمل لتقييم أداء الأجهزة ودقة التنبؤ في أنظمة تقييم الماشية والدواجن. وتكتسب هذه المعايير أهميتها من كونها تُحدِّد التوقعات الأساسية لأداء معدات القياس—وهو ما يؤثر مباشرةً على مقاييس الجودة.
تتبع أحداث التوقف: التفصيل الذي يجعل مؤشر الكفاءة الشاملة قابلاً للتطبيق عمليًّا
مؤشر الكفاءة الشاملة هو العنوان الرئيسي. أما تتبع أحداث التوقف فهو القصة التي تكمن خلفه.
بدون معرفة لماذا سبب توقف الخط، يظل مؤشر الكفاءة الشاملة مجرد رقم. وأفضل المسلخات تصنِّف كل حدث توقف وفق المحاور التالية:
● نوع المعدة (جهاز التقاط، جهاز إزالة الأحشاء، غرفة التبريد، ناقل حركة)
● نمط العطل (ميكانيكي، كهربائي، مرتبط بالعامل، مرتبط بالمادة)
● المدة (أقل من ٥ دقائق، من ٥ إلى ٣٠ دقيقة، أكثر من ٣٠ دقيقة)
● وقت اليوم (الساعة الأولى بعد التشغيل، قبل الغداء، بعد الغداء، نهاية الوردية)
تتبّعت مصنع واحد لتربية الدواجن في الجنوب الشرقي أحداث التوقف عن العمل لمدة ٩٠ يومًا، واكتشف أن ٦٠٪ من توقفاته الطويلة وقعت بين الساعة ١١:٠٠ صباحًا والчас ١:٠٠ ظهرًا — ليس بسبب عطل في المعدات، بل لأن فترات التنظيف لم تُنسَّق جيدًا مع جداول الصيانة. وأدى تعديل تناوب فترات الاستراحة إلى القضاء على ٤٠ دقيقة من التوقف غير المخطط له يوميًّا. وهذا يعادل ٢٤٠ ساعة إضافية من القدرة الإنتاجية سنويًّا.
متوسط الزمن بين الأعطال ومتوسط الزمن اللازم للإصلاح
MTBF وMTTR هما المؤشران التشغيليان اللذان يدخلان في حساب مدى التوافر. ويُظهر MTBF مدى اعتمادية قطعة المعدات، بينما يُظهر MTTR سرعة استعادة الفريق لتشغيلها مرة أخرى.
في بيئات المسلخ، تميل متوسط فترة التشغيل بين الأعطال (MTBF) إلى أن تكون الأدنى في المعدات التي تحتوي على أجزاء متحركة في ظروف رطبة أو باردة أو كاشطة — مثل أجهزة التسخين بالماء الساخن وأجهزة إزالة الريش وأجهزة استخراج الأحشاء. أما متوسط وقت الإصلاح (MTTR) فيميل إلى أن يكون الأطول في المعدات التي تتضمّن وصلات ميكانيكية معقّدة أو أنظمة تحكّم خاصة.
الاستنتاج العملي: راقب متوسط فترة التشغيل بين الأعطال (MTBF) ومتوسط وقت الإصلاح (MTTR) حسب نوع المعدة وحسب الوردية. فإذا كان متوسط وقت الإصلاح (MTTR) أطول بكثير في الوردية الليلية مقارنةً بالوردية النهارية، فهذه مسألة تتعلّق بالتدريب أو بالكوادر العاملة، وليس بمعدات التشغيل. وإذا انخفض متوسط فترة التشغيل بين الأعطال (MTBF) خلال أشهر الصيف، فالمشكلة مرتبطة بدرجة الحرارة أو الرطوبة، وتتطلّب ضبط الظروف البيئية، وليس مجرد صيانة دورية.
تطبيق واقعي من أرض الواقع
دخلت مؤخرًا مؤسسة جديدة لإنتاج الدواجن بطاقة استيعابية تبلغ ١٥٠٠٠ طائر في الساعة حيز التشغيل، مزوّدة بخط إنتاج آلي واحد مصمم لتحقيق إنتاجية عالية. وقد أولى فريق الإدارة اهتمامًا خاصًّا بتحسين عملية استخراج الأحشاء، واستثمر في معدات مزوّدة بأجهزة مدمجة لجمع البيانات تتيح مراقبة الإنتاج في الوقت الفعلي. يسمح النظام للمشغلين بإجراء تعديلات مبنية على البيانات فورًا، مما يحسّن الإنتاجية ويقلل من أوقات التوقف عن العمل. .
ما جعل هذه المقاربة ناجحة هو الجمع بين المعدات الجيدة والمتابعة المنضبطة. فلم تكتفِ المصنع بتثبيت نظام المراقبة، بل بنى اجتماعات استعراض يومية حول البيانات. وحضر مشرفو الورديات تلك الاجتماعات مع شرحٍ لكل حدث توقف عن العمل يستمر أكثر من ١٠ دقائق. وخلال ثلاثة أشهر، تحسّنت نسبة التوفر بنسبة ٦٪، وحقّق المصنع هدفه في الإنتاجية باستمرار لأول مرة.
جدول المحتويات
- مراقبة العوامل التي تُحدث فرقًا حقيقيًّا في وقت التشغيل
- الفعالية الكلية للمعدات كمرشد رئيسي
- التوافرية: مقياس وقت التشغيل الذي يبدأ بالتمييز بين التوقفات المجدولة وغير المجدولة
- الأداء: الخسائر في السرعة التي تختفي في العلن
- الجودة: المعيار الذي يؤثر مباشرةً على العائد والإيرادات
- تتبع أحداث التوقف: التفصيل الذي يجعل مؤشر الكفاءة الشاملة قابلاً للتطبيق عمليًّا
- متوسط الزمن بين الأعطال ومتوسط الزمن اللازم للإصلاح
- تطبيق واقعي من أرض الواقع