 EN

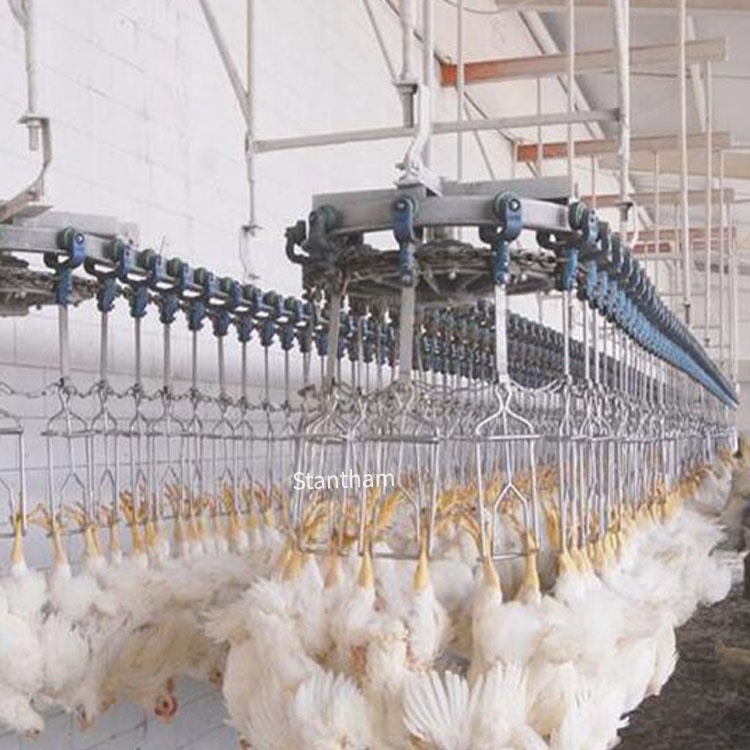
Supervisar lo que realmente influye en el tiempo de actividad
El tiempo de actividad en un matadero no se trata solo de mantener los motores en funcionamiento. Se trata de proteger productos perecederos, gestionar horarios laborales ajustados a ventanas temporales muy estrechas y evitar el caos en cadena que ocurre cuando una estación se detiene y las aves comienzan a acumularse en la línea. La diferencia entre una planta que opera con una disponibilidad del 85 % y otra que ronda el 65 % no es académica: se refleja directamente en la cuenta de resultados semanal.
Un estudio de 2021 en una planta peruana de procesamiento de aves encontró que la integración de las metodologías Lean Manufacturing y Mantenimiento Productivo Total (TPM) dio como resultado un aumento del 5,87 % en la disponibilidad de los equipos. Ese tipo de mejora no surge de suposiciones. Surge del seguimiento de las métricas adecuadas y de actuar sobre ellas.
Efectividad General de los Equipos como la estrella guía
La EGE sigue siendo el marco más ampliamente adoptado para medir la productividad manufacturera en el procesamiento de alimentos. Se desglosa en tres componentes: Disponibilidad, Rendimiento y Calidad . En el contexto de un matadero, la Disponibilidad verifica si la línea está operando cuando debería estar operando. El Rendimiento mide si opera a la velocidad de producción prevista. La Calidad evalúa si la producción cumple con las especificaciones: sin contaminación, sin recortes excesivos y sin degradaciones.
Lo que hace particularmente útil a la EGE en el procesamiento de aves es que impulsa una conversación sobre dónde las pérdidas provienen realmente de. Una planta podría tener un 90 % de disponibilidad, pero solo un 75 % de rendimiento porque la estación de evisceración no puede seguir el ritmo de la velocidad de los ganchos. Otra planta podría funcionar a velocidad máxima, pero perder un 5 % de las aves por problemas de calidad porque el cortador de ventos no está posicionado correctamente. Sin el indicador OEE, esos problemas parecen cuestiones independientes. Con el indicador OEE, aparecen como componentes de un único número que exige atención.
Disponibilidad: La métrica de tiempo activo que comienza con el contraste entre tiempo de inactividad programado y no programado
La disponibilidad se calcula como el tiempo real de operación dividido por el tiempo planificado de producción. En la práctica, esto significa registrar cada minuto en que la línea se detiene —y clasificarlo correctamente.
El tiempo de inactividad programado incluye pausas para la limpieza, cambios de turno y mantenimiento planificado. El tiempo de inactividad no programado es donde reside el verdadero potencial de mejora: fallos, atascos, fluctuaciones de energía y errores del operador. Un estudio de caso en una planta procesadora de carne desglosó la Disponibilidad aún más en disponibilidad de planta/equipo, utilización del tiempo disponible y tasa de producción. La idea clave: la mayoría de las plantas sobreestiman su verdadera Disponibilidad porque no registran rigurosamente las paradas breves —esos atascos de 30 segundos que ocurren diez veces por hora se acumulan hasta provocar pérdidas significativas al final del turno.
Un enfoque práctico: instalar sensores de registro de eventos en los puntos críticos de transferencia. Una operación avícola del Medio Oeste descubrió que el 40 % de su tiempo de inactividad no programado se concentraba en la transición entre el escaldador y el desplumador. La solución no fue adquirir nuevo equipo, sino ajustar la sincronización de la cinta transportadora y añadir un simple riel guía. La Disponibilidad pasó del 82 % al 89 % en dos semanas.
Rendimiento: Pérdidas de velocidad que se esconden a plena vista
El rendimiento compara la producción real con la velocidad ideal de funcionamiento. Si una línea está diseñada para procesar 10 000 aves por hora, pero funciona de forma constante a 8500, eso representa una pérdida de rendimiento del 15 %.
Lo complicado es que las pérdidas de rendimiento suelen normalizarse. Los operadores se adaptan a funcionar más lentamente porque «así es como se comporta el equipo» o «esta partida de aves es más grande». Sin embargo, esas explicaciones ocultan oportunidades reales. Un estudio sobre la producción en plantas de procesamiento cárnico identificó tres elementos abordables de la eficiencia global del equipo (OEE, por sus siglas en inglés): disponibilidad, utilización y tasa de producción; y encontró que las mejoras en la tasa de producción suelen ofrecer la recuperación más rápida, ya que no requieren inversión de capital. .
En los mataderos, las pérdidas de rendimiento suelen concentrarse en:
-
Tamaños variables de las aves lo que provoca que el equipo reduzca su velocidad o se bloquee
-
Herramientas desgastadas en las estaciones de evisceración o corte
-
Caídas de presión de aire en los sistemas neumáticos
-
Variabilidad en la técnica del operario en las estaciones manuales de recorte
La solución comienza con la medición de la velocidad real de la línea por hora, por turno y por lote. Una vez que esos datos existen, las causas fundamentales se vuelven visibles.
Calidad: La métrica que afecta directamente el rendimiento y los ingresos
En términos de OEE, calidad significa rendimiento a la primera pasada: producto que cumple con las especificaciones sin necesidad de retrabajo ni degradación. En un matadero, los fallos de calidad se manifiestan como:
● Carcasas contaminadas que requieren recorte o condena
● Evisceración incompleta que provoca retrabajo manual
● Daños en la piel por escaldado o desplumado inadecuados
● Peso fuera de especificación en los cortes
Estas pérdidas son costosas porque el ave ya ha sido procesada. El costo de una carcasa degradada no es solo la pérdida de ingresos: también incluye la mano de obra, el agua, la energía y los gastos generales ya invertidos para llegar a ese punto.
Las normas ASTM, específicamente el Volumen 15.12, ofrecen marcos para evaluar el rendimiento de los dispositivos y su precisión predictiva en los sistemas de evaluación de ganado y aves de corral. Estas normas son importantes porque establecen expectativas básicas sobre cómo deben funcionar los equipos de medición, lo que afecta directamente las métricas de Calidad.
Seguimiento de eventos de inactividad: el detalle que hace que la OEE sea aplicable
La OEE es el titular. El seguimiento de eventos de inactividad es la historia que lo sustenta.
Sin saber pOR QUÉ por qué se detuvo la línea, la OEE es simplemente un número. Los mataderos más eficaces categorizan cada evento de inactividad según:
● Tipo de equipo (selector, eviscerador, enfriador, transportador)
● Modo de fallo (mecánico, eléctrico, relacionado con el operador, relacionado con el material)
● Duración (menos de 5 minutos, de 5 a 30 minutos, más de 30 minutos)
● Hora del día (primera hora tras el arranque, antes del almuerzo, después del almuerzo, al final del turno)
Una planta avícola del sureste registró eventos de inactividad durante 90 días y descubrió que el 60 % de sus paradas prolongadas ocurrían entre las 11:00 y las 13:00 horas, no por fallos en los equipos, sino porque las pausas para limpieza no estaban bien coordinadas con los horarios de mantenimiento. Ajustar la rotación de pausas eliminó 40 minutos de inactividad no planificada por día. Eso representa 240 horas adicionales de capacidad productiva anual.
Tiempo medio entre fallos y tiempo medio de reparación
MTBF y MTTR son las métricas operativas que alimentan la disponibilidad. El MTBF indica qué tan confiable es un equipo. El MTTR indica cuán rápido su equipo puede volverlo a poner en funcionamiento.
En entornos de mataderos, el MTBF tiende a ser más bajo en equipos con piezas móviles sometidos a condiciones húmedas, frías o abrasivas: escaldadores, desplumadores y evisceradores. El MTTR tiende a ser más largo en equipos con articulaciones mecánicas complejas o sistemas de control propietarios.
La conclusión práctica: registrar el MTBF y el MTTR por tipo de equipo y por turno. Si el MTTR es significativamente más largo en el turno nocturno que en el diurno, se trata de un problema de capacitación o dotación de personal, no de equipamiento. Si el MTBF disminuye durante los meses de verano, se debe a un problema de temperatura o humedad que requiere controles ambientales, no solo mantenimiento.
Aplicación en la práctica: un caso del campo
Una instalación nueva con capacidad para 15 000 aves por hora entró recientemente en operación con una única línea automatizada diseñada para alto rendimiento . El equipo directivo puso especial énfasis en optimizar el proceso de evisceración, invirtiendo en equipos con dispositivos integrados de captura de datos que permiten la supervisión en tiempo real de la producción El sistema permite a los operadores realizar ajustes basados en datos sobre la marcha, mejorando la productividad y minimizando el tiempo de inactividad .
Lo que hizo que este enfoque funcionara fue la combinación de buenos equipos y un seguimiento disciplinado. La planta no solo instaló el sistema de monitoreo: creó reuniones diarias de revisión centradas en los datos. Los supervisores de turno acudían a esas reuniones con explicaciones para cada evento de tiempo de inactividad superior a 10 minutos. En tres meses, la disponibilidad mejoró un 6 % y la planta alcanzó su objetivo de productividad de forma constante por primera vez.
Tabla de contenidos
- Supervisar lo que realmente influye en el tiempo de actividad
- Efectividad General de los Equipos como la estrella guía
- Disponibilidad: La métrica de tiempo activo que comienza con el contraste entre tiempo de inactividad programado y no programado
- Rendimiento: Pérdidas de velocidad que se esconden a plena vista
- Calidad: La métrica que afecta directamente el rendimiento y los ingresos
- Seguimiento de eventos de inactividad: el detalle que hace que la OEE sea aplicable
- Tiempo medio entre fallos y tiempo medio de reparación
- Aplicación en la práctica: un caso del campo