 EN

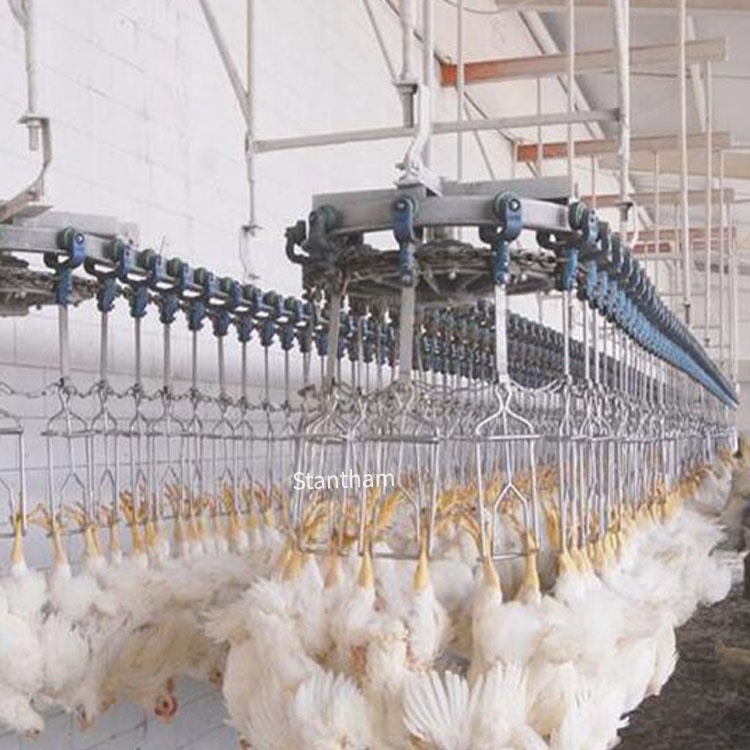
การติดตามสิ่งที่ส่งผลโดยตรงต่อเวลาใช้งานจริง
เวลาใช้งานจริงในโรงฆ่าสัตว์ไม่ได้ขึ้นอยู่แค่กับการให้มอเตอร์หมุนเท่านั้น แต่ยังเกี่ยวข้องกับการปกป้องผลิตภัณฑ์ที่เสียได้ง่าย การจัดตารางงานแรงงานที่ต้องดำเนินการอย่างแม่นยำภายในกรอบเวลาที่จำกัด และการหลีกเลี่ยงความโกลาหลแบบลูกโซ่ที่เกิดขึ้นเมื่อสถานีหนึ่งหยุดทำงาน ทำให้สัตว์ปีกเริ่มสะสมอยู่บนสายการผลิต ความแตกต่างระหว่างโรงงานที่มีอัตราการใช้งานอยู่ที่ 85% กับโรงงานที่มีอัตราอยู่ที่ประมาณ 65% นั้นไม่ใช่เรื่องเชิงทฤษฎีแต่อย่างใด—แต่ส่งผลโดยตรงต่อกำไรและขาดทุนรายสัปดาห์
การศึกษาเมื่อปี ค.ศ. 2021 ที่ดำเนินการในโรงงานแปรรูปสัตว์ปีกแห่งหนึ่งในเปรู พบว่า การผสานรวมแนวทาง Lean Manufacturing กับ Total Productive Maintenance (TPM) ส่งผลให้อุปกรณ์มีความสามารถในการใช้งานเพิ่มขึ้น 5.87% การปรับปรุงในระดับนั้นไม่ได้เกิดจากการคาดเดา แต่เกิดจากการติดตามตัวชี้วัดที่เหมาะสม และลงมือดำเนินการตามข้อมูลที่ได้
ประสิทธิภาพโดยรวมของอุปกรณ์ คือ เป้าหมายหลัก
OEE ยังคงเป็นกรอบแนวคิดที่ได้รับการนำมาใช้มากที่สุดในการวัดผลผลิตของการผลิตในอุตสาหกรรมแปรรูปอาหาร โดยแบ่งออกเป็นสามองค์ประกอบ ได้แก่ ความสามารถในการใช้งาน (Availability), ประสิทธิภาพการผลิต (Performance) และคุณภาพ (Quality) ในบริบทของโรงฆ่าสัตว์ ความสามารถในการใช้งาน (Availability) วัดว่าสายการผลิตกำลังทำงานหรือไม่ ในช่วงเวลาที่ควรจะทำงาน ประสิทธิภาพการผลิต (Performance) วัดว่าสายการผลิตกำลังทำงานด้วยอัตราการผลิตตามที่ออกแบบไว้หรือไม่ ส่วนคุณภาพ (Quality) วัดว่าผลผลิตที่ได้ตรงตามมาตรฐานหรือไม่ เช่น ไม่มีการปนเปื้อน ไม่มีการตัดแต่งเกินจำเป็น และไม่มีการลดเกรดผลิตภัณฑ์
สิ่งที่ทำให้ OEE มีประโยชน์อย่างยิ่งในอุตสาหกรรมแปรรูปสัตว์ปีก คือ มันบังคับให้เกิดการสนทนาเกี่ยวกับ ที่ไหน การสูญเสียที่เกิดขึ้นจริงนั้นมาจากจุดใดบ้าง ตัวอย่างเช่น โรงงานแห่งหนึ่งอาจมีอัตราการใช้งานได้ (Availability) ถึง 90% แต่มีประสิทธิภาพ (Performance) เพียง 75% เนื่องจากสถานีปลอกไส้ไม่สามารถตามความเร็วของสายพานแขวนได้ ส่วนโรงงานอีกแห่งหนึ่งอาจเดินเครื่องด้วยความเร็วเต็มที่ แต่สูญเสียนก 5% ไปจากปัญหาคุณภาพ เนื่องจากตำแหน่งของเครื่องตัดช่องระบายอากาศไม่เหมาะสม หากไม่มี OEE ปัญหาเหล่านี้จะดูเหมือนเป็นประเด็นแยกต่างหาก แต่เมื่อมี OEE ปัญหาทั้งหมดจะปรากฏเป็นส่วนประกอบของตัวเลขตัวเดียวที่ต้องได้รับการแก้ไขทันที
อัตราการใช้งานได้: ตัวชี้วัดเวลาทำงานที่เริ่มจากการเปรียบเทียบเวลาหยุดทำงานตามแผนกับเวลาหยุดทำงานโดยไม่ได้วางแผนไว้
อัตราการใช้งานได้คำนวณจากเวลาทำงานจริงหารด้วยเวลาผลิตที่วางแผนไว้ ในการปฏิบัติจริง หมายถึงการบันทึกทุกนาทีที่สายการผลิตหยุดลง และจัดหมวดหมู่เหตุการณ์นั้นให้ถูกต้อง
การหยุดทำงานตามกำหนดรวมถึงการพักเพื่อทำความสะอาด การเปลี่ยนกะ และการบำรุงรักษาตามแผน ส่วนการหยุดทำงานที่ไม่ได้กำหนดไว้คือจุดที่มีศักยภาพในการปรับปรุงอย่างแท้จริง ได้แก่ ความล้มเหลวของเครื่องจักร การติดขัด ความผันผวนของแรงดันไฟฟ้า และข้อผิดพลาดของผู้ปฏิบัติงาน ตัวอย่างกรณีศึกษาหนึ่งจากโรงงานแปรรูปเนื้อสัตว์ได้วิเคราะห์ตัวชี้วัดความสามารถในการใช้งาน (Availability) ออกเป็นสามส่วน ได้แก่ ความสามารถในการใช้งานของโรงงาน/อุปกรณ์ การใช้เวลาที่พร้อมใช้งานอย่างเต็มที่ และอัตราการผลิต ข้อค้นพบสำคัญคือ โรงงานส่วนใหญ่ประเมินค่าความสามารถในการใช้งานที่แท้จริงของตนเองสูงเกินไป เนื่องจากไม่บันทึกและติดตามการหยุดทำงานระยะสั้นอย่างเข้มงวด เช่น การติดขัดที่กินเวลาเพียง 30 วินาทีแต่เกิดขึ้นถึงสิบครั้งต่อชั่วโมง ซึ่งเมื่อสะสมกันไปตลอดกะการทำงานจะส่งผลให้สูญเสียอย่างมาก
แนวทางปฏิบัติที่เป็นรูปธรรมคือ การติดตั้งเซ็นเซอร์บันทึกเหตุการณ์ที่จุดถ่ายโอนสำคัญ โรงงานแปรรูปสัตว์ปีกแห่งหนึ่งในภูมิภาคมิดเวสต์พบว่า 40% ของการหยุดทำงานที่ไม่ได้กำหนดไว้เกิดขึ้นบริเวณจุดเชื่อมต่อระหว่างหม้อน้ำร้อน (scalder) กับเครื่องคัดแยกขน (picker) ทางออกไม่ใช่การลงทุนซื้อเครื่องจักรใหม่ แต่เป็นการปรับจังหวะการทำงานของสายพานลำเลียงและติดตั้งรางนำชิ้นงานแบบเรียบง่าย ทำให้ค่าความสามารถในการใช้งานเพิ่มขึ้นจาก 82% เป็น 89% ภายในสองสัปดาห์
ประสิทธิภาพ: การสูญเสียความเร็วที่ซ่อนตัวอยู่ต่อหน้าต่อตา
ประสิทธิภาพเปรียบเทียบอัตราการผลิตจริงกับอัตราการผลิตในอุดมคติ ถ้าสายการผลิตออกแบบมาให้จัดการนกได้ 10,000 ตัวต่อชั่วโมง แต่กลับทำงานโดยสม่ำเสมอที่ 8,500 ตัวต่อชั่วโมง นั่นหมายถึงสูญเสียประสิทธิภาพไป 15%
ส่วนที่ท้าทายคือ การสูญเสียประสิทธิภาพมักถูกมองว่าเป็นเรื่องปกติ ผู้ปฏิบัติงานปรับตัวให้ทำงานช้าลง เพราะคิดว่า “เครื่องจักรเป็นแบบนั้นเอง” หรือ “ฝูงนกครั้งนี้มีขนาดใหญ่กว่าปกติ” แต่เหตุผลเหล่านี้กลับบดบังโอกาสที่แท้จริงในการปรับปรุง งานวิจัยเกี่ยวกับอัตราการผลิตในโรงงานแปรรูปเนื้อสัตว์ระบุองค์ประกอบสามประการของ OEE ที่สามารถปรับปรุงได้ คือ ความสามารถใช้งานได้ (availability), การใช้ประโยชน์ (utilisation) และอัตราการผลิต (rate) โดยพบว่า การปรับปรุงอัตราการผลิตมักให้ผลตอบแทนเร็วที่สุด เนื่องจากไม่จำเป็นต้องลงทุนเพิ่มทุน .
ในสภาพแวดล้อมโรงฆ่าสัตว์ การสูญเสียประสิทธิภาพมักเกิดขึ้นบริเวณ:
-
ขนาดของนกไม่สม่ำเสมอ ทำให้อุปกรณ์ทำงานช้าลงหรือติดขัด
-
อุปกรณ์สึกหรอ ที่สถานีแยกเครื่องในหรือตัดเนื้อ
-
แรงดันอากาศลดลง ในระบบไฮดรอลิกและลม
-
ความแปรผันของเทคนิคการปฏิบัติงานของผู้ปฏิบัติงาน บนสถานีตัดแต่งด้วยมือ
การแก้ไขเริ่มต้นด้วยการวัดอัตราความเร็วจริงของสายการผลิตต่อชั่วโมง ต่อกะ และต่อกลุ่มสัตว์ เมื่อมีข้อมูลนี้แล้ว สาเหตุหลักก็จะปรากฏชัดเจน
คุณภาพ: ตัวชี้วัดที่ส่งผลกระทบโดยตรงต่อผลผลิตและรายได้
ในบริบทของ OEE คำว่า คุณภาพ หมายถึง อัตราการผ่านครั้งแรก — คือผลิตภัณฑ์ที่เป็นไปตามข้อกำหนดโดยไม่ต้องปรับปรุงใหม่หรือลดระดับ ในโรงฆ่าสัตว์ ความล้มเหลวด้านคุณภาพแสดงออกดังนี้
● ซากที่ปนเปื้อนซึ่งจำเป็นต้องตัดแต่งเพิ่มเติมหรือถูกปฏิเสธ
● การนำเครื่องในออกไม่สมบูรณ์ ทำให้ต้องดำเนินการปรับปรุงด้วยมือ
● ความเสียหายของผิวหนังจากกระบวนการแช่น้ำร้อนหรือการถอดขนที่ไม่เหมาะสม
● น้ำหนักส่วนที่หั่นแยกไม่เป็นไปตามข้อกำหนด
การสูญเสียเหล่านี้มีค่าใช้จ่ายสูง เนื่องจากสัตว์นั้นได้ผ่านกระบวนการผลิตมาแล้ว ต้นทุนของซากที่ถูกลดระดับไม่ได้ประกอบด้วยเพียงรายได้ที่สูญเสียเท่านั้น แต่ยังรวมถึงค่าแรง น้ำ พลังงาน และค่าใช้จ่ายทั่วไปที่ได้ลงทุนไปแล้วเพื่อให้สัตว์นั้นมาถึงขั้นตอนนี้ด้วย
มาตรฐาน ASTM โดยเฉพาะเล่มที่ 15.12 ให้กรอบแนวทางในการประเมินประสิทธิภาพของอุปกรณ์และความแม่นยำในการทำนายผลของระบบประเมินสัตว์เลี้ยงและสัตว์ปีก มาตรฐานเหล่านี้มีความสำคัญเพราะกำหนดเกณฑ์พื้นฐานสำหรับประสิทธิภาพที่อุปกรณ์วัดควรมี — ซึ่งส่งผลโดยตรงตัวชี้วัดคุณภาพ
การติดตามเหตุการณ์หยุดทำงาน: รายละเอียดที่ทำให้ OEE นำไปปฏิบัติได้จริง
OEE คือตัวชี้วัดหลัก ส่วนการติดตามเหตุการณ์หยุดทำงานคือเนื้อเรื่องที่อยู่เบื้องลึก
หากไม่ทราบ ทำไม ว่าสายการผลิตหยุดลงเพราะเหตุใด OEE ก็จะเป็นเพียงตัวเลขตัวหนึ่งเท่านั้น โรงฆ่าสัตว์ที่มีประสิทธิภาพสูงสุดจัดหมวดหมู่เหตุการณ์หยุดทำงานทุกครั้งตามหัวข้อต่อไปนี้:
● ประเภทอุปกรณ์ (เครื่องคัดแยก เครื่องผ่าไส้ เครื่องทำเย็น สายพานลำเลียง)
● รูปแบบความล้มเหลว (เชิงกล เชิงไฟฟ้า เกี่ยวข้องกับผู้ปฏิบัติงาน เกี่ยวข้องกับวัสดุ)
● ระยะเวลา (น้อยกว่า 5 นาที, 5–30 นาที, มากกว่า 30 นาที)
● เวลาในแต่ละวัน (ชั่วโมงแรกหลังเริ่มต้นระบบ, ก่อนรับประทานอาหารกลางวัน, หลังรับประทานอาหารกลางวัน, สิ้นสุดกะ)
โรงงานแปรรูปสัตว์ปีกแห่งหนึ่งในภาคตะวันออกเฉียงใต้ของสหรัฐอเมริกา ติดตามเหตุการณ์หยุดทำงานเป็นเวลา 90 วัน และพบว่า 60% ของการหยุดทำงานนานเกินกำหนดเกิดขึ้นระหว่างเวลา 11:00 น. ถึง 13:00 น. — ไม่ใช่เพราะอุปกรณ์เสียหาย แต่เนื่องจากการพักทำความสะอาดไม่สอดคล้องกับตารางการบำรุงรักษา ด้วยการปรับรอบเวลาพัก ทำให้ลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ลงได้ 40 นาทีต่อวัน ซึ่งเท่ากับเพิ่มศักยภาพการผลิตได้ 240 ชั่วโมงต่อปี
ค่าเฉลี่ยระยะเวลาในการใช้งานระหว่างความล้มเหลว และค่าเฉลี่ยระยะเวลาในการซ่อมแซม
MTBF และ MTTR เป็นตัวชี้วัดประสิทธิภาพการดำเนินงานที่นำมาคำนวณหาค่าความสามารถในการใช้งาน (Availability) MTBF บ่งบอกถึงระดับความน่าเชื่อถือของอุปกรณ์หนึ่งชิ้น ส่วน MTTR บ่งบอกถึงความเร็วที่ทีมงานสามารถนำอุปกรณ์กลับมาใช้งานได้อีกครั้ง
ในสภาพแวดล้อมของโรงฆ่าสัตว์ ค่า MTBF มักต่ำที่สุดสำหรับอุปกรณ์ที่มีชิ้นส่วนเคลื่อนไหวภายใต้สภาวะเปียก เย็น หรือมีการขัดถู — เช่น เครื่องลวก เครื่องถลกขน และเครื่องผ่าซาก
ข้อสรุปเชิงปฏิบัติ: ติดตามค่า MTBF และ MTTR แยกตามประเภทอุปกรณ์และตามกะงาน หากค่า MTTR ยาวนานกว่ามากในกะกลางคืนเมื่อเทียบกับกะกลางวัน แสดงว่าเกิดจากปัญหาการฝึกอบรมหรือการจัด staffing ไม่เพียงพอ ไม่ใช่ปัญหาของอุปกรณ์ หากค่า MTBF ลดลงในช่วงฤดูร้อน แสดงว่าเกิดจากปัญหาอุณหภูมิหรือความชื้น ซึ่งจำเป็นต้องควบคุมสภาพแวดล้อม ไม่ใช่แค่การบำรุงรักษาอย่างเดียว
การประยุกต์ใช้จริง: กรณีศึกษาจากภาคสนาม
โรงงานใหม่ที่ออกแบบมาเพื่อผลิตสัตว์ได้ 15,000 ตัวต่อชั่วโมง เพิ่งเริ่มดำเนินการด้วยสายการผลิตอัตโนมัติเพียงสายเดียวที่ออกแบบมาเพื่อให้สามารถผลิตได้สูง ทีมบริหารให้ความสำคัญเป็นพิเศษกับการปรับปรุงกระบวนการผ่าซาก โดยลงทุนในอุปกรณ์ที่มีระบบจับข้อมูลแบบบูรณาการ ซึ่งทำให้สามารถตรวจสอบการผลิตแบบเรียลไทม์ได้ ระบบช่วยให้ผู้ปฏิบัติงานสามารถปรับเปลี่ยนการดำเนินงานตามข้อมูลแบบเรียลไทม์ ซึ่งส่งผลให้เพิ่มอัตราการผลิตและลดเวลาที่เครื่องหยุดทำงาน .
สิ่งที่ทำให้วิธีการนี้ประสบความสำเร็จคือการผสมผสานระหว่างอุปกรณ์ที่มีคุณภาพดีกับการติดตามผลอย่างเป็นระบบ โรงงานไม่ได้แค่ติดตั้งระบบตรวจสอบเท่านั้น แต่ยังจัดประชุมทบทวนผลประจำวันขึ้นโดยใช้ข้อมูลที่ได้เป็นหลัก หัวหน้ากะแต่ละกะเข้าร่วมการประชุมพร้อมอธิบายเหตุผลของทุกกรณีที่เครื่องหยุดทำงานเกิน 10 นาที ภายในระยะเวลาสามเดือน อัตราการใช้งานจริง (Availability) เพิ่มขึ้น 6% และโรงงานสามารถบรรลุเป้าหมายอัตราการผลิตได้อย่างสม่ำเสมอเป็นครั้งแรก
สารบัญ
- การติดตามสิ่งที่ส่งผลโดยตรงต่อเวลาใช้งานจริง
- ประสิทธิภาพโดยรวมของอุปกรณ์ คือ เป้าหมายหลัก
- อัตราการใช้งานได้: ตัวชี้วัดเวลาทำงานที่เริ่มจากการเปรียบเทียบเวลาหยุดทำงานตามแผนกับเวลาหยุดทำงานโดยไม่ได้วางแผนไว้
- ประสิทธิภาพ: การสูญเสียความเร็วที่ซ่อนตัวอยู่ต่อหน้าต่อตา
- คุณภาพ: ตัวชี้วัดที่ส่งผลกระทบโดยตรงต่อผลผลิตและรายได้
- การติดตามเหตุการณ์หยุดทำงาน: รายละเอียดที่ทำให้ OEE นำไปปฏิบัติได้จริง
- ค่าเฉลี่ยระยะเวลาในการใช้งานระหว่างความล้มเหลว และค่าเฉลี่ยระยะเวลาในการซ่อมแซม
- การประยุกต์ใช้จริง: กรณีศึกษาจากภาคสนาม