 EN

Überwachung dessen, was die Betriebszeit tatsächlich beeinflusst
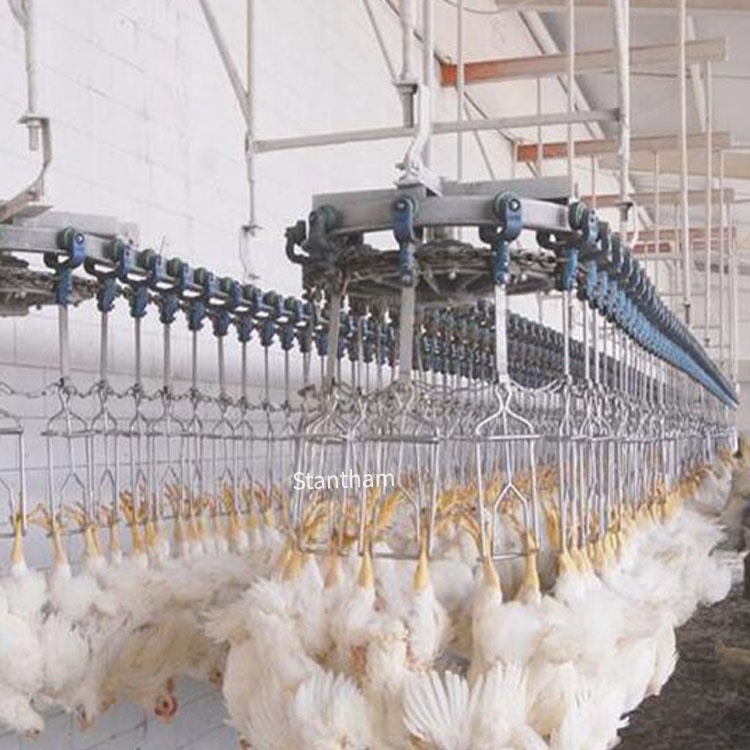
Die Betriebszeit in einem Schlachthof dreht sich nicht nur darum, Motoren am Laufen zu halten. Es geht darum, verderbliche Produkte zu schützen, Arbeitspläne zu managen, die auf engen Zeitfenstern beruhen, und das sich ausbreitende Chaos zu vermeiden, das entsteht, wenn eine Station ausfällt und Geflügel auf der Förderstrecke zurückstaut. Der Unterschied zwischen einer Anlage mit 85 % Verfügbarkeit und einer mit rund 65 % ist kein akademisches Problem – er spiegelt sich unmittelbar in der wöchentlichen Gewinn-und-Verlust-Rechnung wider.
Eine Studie aus dem Jahr 2021 zu einem peruanischen Geflügelschlachthof ergab, dass die Integration von Lean Manufacturing und Total Productive Maintenance (TPM) zu einer Steigerung der Anlagenverfügbarkeit um 5,87 % führte. Solche Verbesserungen entstehen nicht durch Raten. Sie entstehen durch das Erfassen der richtigen Kennzahlen und das Handeln auf deren Grundlage.
Gesamte Anlageneffektivität als Leitstern
OEE bleibt der am weitesten verbreitete Rahmen zur Messung der Produktivität in der Lebensmittelverarbeitung. Sie gliedert sich in drei Komponenten: Verfügbarkeit, Leistung und Qualität in einem Schlachthofkontext misst die Verfügbarkeit, ob die Anlage läuft, wenn sie laufen soll. Die Leistungsfähigkeit prüft, ob sie mit der vorgesehenen Durchsatzrate läuft. Die Qualität erfasst, ob die Ausgabe den Spezifikationen entspricht – keine Kontamination, kein übermäßiges Beschneiden, keine Herabstufungen.
Was die OEE im Geflügelschlachtbetrieb besonders nützlich macht, ist, dass sie ein Gespräch darüber erzwingt, wo woher die Verluste tatsächlich stammen. Eine Anlage könnte eine Verfügbarkeit von 90 % aufweisen, aber nur eine Leistungsfähigkeit von 75 %, weil die Eingeweideentfernungseinheit nicht mit der Geschwindigkeit der Aufhängungsschienen mithalten kann. Eine andere Anlage könnte mit voller Geschwindigkeit laufen, aber 5 % der Tiere aufgrund von Qualitätsproblemen verlieren, weil der Afterabschneider nicht korrekt positioniert ist. Ohne OEE erscheinen diese Probleme als getrennte Einzelfälle. Mit OEE treten sie als Komponenten einer einzigen Kennzahl hervor, die unbedingt Beachtung erfordert.
Verfügbarkeit: Die Laufzeitkennzahl, die mit geplanter versus ungeplanter Stillstandszeit beginnt
Die Verfügbarkeit wird berechnet als tatsächliche Betriebszeit dividiert durch die geplante Produktionszeit. In der Praxis bedeutet dies, jede Minute zu erfassen, in der die Anlage stillsteht – und diese Stillstandszeiten korrekt zu klassifizieren.
Geplante Ausfallzeiten umfassen Reinigungsphasen, Schichtwechsel und geplante Wartungsarbeiten. Ungeplante Ausfallzeiten bieten den größten Hebel: Maschinenausfälle, Staus, Spannungsschwankungen und Bedienerfehler. Eine Fallstudie aus der Fleischverarbeitung unterteilte die Verfügbarkeit weiter in Anlagen/Maschinen-Verfügbarkeit, Nutzung der verfügbaren Zeit und Produktionsrate. die zentrale Erkenntnis? Die meisten Anlagen überschätzen ihre tatsächliche Verfügbarkeit, weil sie kurze Stillstände nicht streng erfassen – jene 30-sekündigen Staus, die zehnmal pro Stunde auftreten, summieren sich bis zum Ende der Schicht zu erheblichen Verlusten.
Ein praktischer Ansatz: Installieren Sie Sensoren zur Ereignisprotokollierung an kritischen Übergangspunkten. Ein Geflügelbetrieb im Mittleren Westen stellte fest, dass 40 % ihrer ungeplanten Ausfallzeiten am Übergang zwischen dem Enthaarungsbecken und der Entfernungseinheit konzentriert waren. Die Lösung war keine neue Ausrüstung – es war die Anpassung des Förderband-Timings und die Montage einer einfachen Führungsschiene. Die Verfügbarkeit stieg innerhalb von zwei Wochen von 82 % auf 89 %.
Leistung: Geschwindigkeitsverluste, die offensichtlich verborgen liegen
Leistung vergleicht die tatsächliche Durchsatzrate mit der idealen Betriebsgeschwindigkeit. Wenn eine Anlage für 10.000 Vögel pro Stunde ausgelegt ist, aber regelmäßig nur 8.500 verarbeitet, ergibt das einen Leistungsverlust von 15 %.
Der schwierige Teil ist, dass Leistungsverluste oft als normal angesehen werden. Betreiber gewöhnen sich daran, langsamer zu arbeiten, weil „das Gerät sich einfach so verhält“ oder „die Vögel sind bei dieser Herde größer“. Doch solche Erklärungen verschleiern echte Verbesserungspotenziale. Eine Studie zur Durchsatzleistung in der Fleischverarbeitung identifizierte drei ansprechbare Elemente der OEE – Verfügbarkeit, Nutzung und Geschwindigkeit – und stellte fest, dass Geschwindigkeitsverbesserungen oft die schnellste Amortisation brachten, da sie keine Investitionen in Anlagen erforderten. .
In Schlachthausumgebungen treten Leistungsverluste häufig bei folgenden Punkten auf:
-
Unkonstante Vogelgrößen was dazu führt, dass Maschinen langsamer laufen oder blockieren
-
Abgenutzte Werkzeuge an Entdarms- oder Schneidestationen
-
Druckabfälle in Druckluftsystemen in pneumatischen Systemen
-
Schwankungen in der Bediener-Technik an manuellen Trimstationen
Die Behebung beginnt mit der Messung der tatsächlichen Linien-Geschwindigkeit pro Stunde, pro Schicht und pro Herde. Sobald diese Daten vorliegen, werden die Ursachen deutlich.
Qualität: Die Kennzahl, die direkten Einfluss auf Ausbeute und Umsatz hat
Qualität im Sinne von OEE bedeutet First-Pass-Yield – also Produkte, die ohne Nacharbeit oder Herabstufung die Spezifikation erfüllen. In einem Schlachthof zeigen sich Qualitätsausfälle als:
● Kontaminierte Kadaver, die beschnitten oder verworfen werden müssen
● Unvollständige Entfernung der Eingeweide, was manuelle Nacharbeit erfordert
● Hautschäden durch unsachgemäße Brühs- oder Entfedungsverfahren
● Portionengewichte außerhalb der Spezifikation bei der Zerlegung
Diese Verluste sind kostspielig, weil der Vogel bereits verarbeitet wurde. Die Kosten für ein herabgestuftes Kadaver umfassen nicht nur den entgangenen Umsatz – sondern auch die bereits eingesetzte Arbeit, das Wasser, die Energie und die Gemeinkosten bis zu diesem Zeitpunkt.
Die ASTM-Standards, insbesondere Band 15.12, liefern Rahmenbedingungen zur Bewertung der Geräteleistung und Vorhersagegenauigkeit in Systemen zur Bewertung von Nutztieren und Geflügel. Diese Standards sind wichtig, weil sie Mindestanforderungen an die Leistung von Messgeräten festlegen – und das beeinflusst direkt die Qualitätskennzahlen.
Verfolgung von Ausfallereignissen: Das Detail, das OEE handlungsfähig macht
OEE ist die Überschrift. Die Verfolgung von Ausfallereignissen ist die dahinterliegende Geschichte.
Ohne zu wissen wARUM warum die Anlage angehalten wurde, ist OEE lediglich eine Zahl. Die effektivsten Schlachthöfe klassifizieren jedes Ausfallereignis nach folgenden Kriterien:
● Gerätetyp (Picker, Eviszerator, Kühlgerät, Förderband)
● Ausfallart (mechanisch, elektrisch, bedingt durch Bediener, materialbedingt)
● Dauer (unter 5 Minuten, 5–30 Minuten, über 30 Minuten)
● Tageszeit (erste Stunde nach dem Start, vor dem Mittagessen, nach dem Mittagessen, am Ende der Schicht)
Ein Geflügelschlachthof im Südosten verfolgte 90 Tage lang Ausfallereignisse und stellte fest, dass 60 % ihrer längeren Stillstandszeiten zwischen 11:00 und 13:00 Uhr auftraten – nicht aufgrund von Geräteausfällen, sondern weil Reinigungspausen schlecht mit den Wartungsplänen abgestimmt waren. Durch Anpassung der Pausenrotation entfielen 40 Minuten ungeplanter Stillstandszeit pro Tag. Das entspricht jährlich 240 Stunden zusätzlicher Produktionskapazität.
Mittlere Zeit zwischen Ausfällen und mittlere Reparaturzeit
MTBF und MTTR sind die betrieblichen Kennzahlen, die in die Verfügbarkeit eingehen. MTBF zeigt an, wie zuverlässig eine Maschine ist. MTTR zeigt an, wie schnell Ihr Team sie wieder in Betrieb nehmen kann.
In Schlachthausumgebungen ist die mittlere Zeit zwischen Ausfällen (MTBF) bei Geräten mit beweglichen Teilen unter nassen, kalten oder abrasiven Bedingungen – etwa bei Enthaarungsanlagen, Entfernungseinrichtungen und Eingeweideentfernern – tendenziell am niedrigsten. Die mittlere Reparaturzeit (MTTR) ist bei Geräten mit komplexen mechanischen Verbindungen oder proprietären Steuerungssystemen tendenziell am längsten.
Die praktische Erkenntnis: Erfassen Sie MTBF und MTTR nach Geräteart und nach Schicht. Wenn die MTTR in der Nachtschicht deutlich länger ist als in der Tagesschicht, handelt es sich um ein Schulungs- oder Personalproblem – nicht um ein Geräteproblem. Wenn die MTBF während der Sommermonate sinkt, liegt das an Temperatur- oder Luftfeuchtigkeitsproblemen, die Umgebungssteuerungen erfordern – nicht nur Wartungsmaßnahmen.
Anwendung im echten Betrieb: Ein Fallbeispiel aus der Praxis
Eine neue Anlage mit einer Kapazität von 15.000 Vögel pro Stunde ging kürzlich mit einer einzigen automatisierten Linie für hohe Durchsatzleistung in Betrieb . Das Management legte besonderen Wert auf die Optimierung des Eingeweideentfernungsprozesses und investierte in Geräte mit integrierten Datenerfassungseinrichtungen, die eine Echtzeitüberwachung der Produktion ermöglichen das System ermöglicht es den Bedienern, datengestützte Anpassungen in Echtzeit vorzunehmen, wodurch die Durchsatzleistung gesteigert und Ausfallzeiten minimiert werden. .
Was diesen Ansatz erfolgreich machte, war die Kombination aus hochwertiger Ausrüstung und disziplinierter Nachverfolgung. Das Werk installierte nicht einfach nur das Überwachungssystem – es baute tägliche Besprechungen um die gesammelten Daten auf. Schichtleiter kamen zu diesen Besprechungen mit Erklärungen für jedes Ausfallereignis von mehr als 10 Minuten Dauer. Innerhalb von drei Monaten stieg die Verfügbarkeit um 6 %, und das Werk erreichte erstmals konsequent sein Durchsatzziel.
Inhaltsverzeichnis
- Überwachung dessen, was die Betriebszeit tatsächlich beeinflusst
- Gesamte Anlageneffektivität als Leitstern
- Verfügbarkeit: Die Laufzeitkennzahl, die mit geplanter versus ungeplanter Stillstandszeit beginnt
- Leistung: Geschwindigkeitsverluste, die offensichtlich verborgen liegen
- Qualität: Die Kennzahl, die direkten Einfluss auf Ausbeute und Umsatz hat
- Verfolgung von Ausfallereignissen: Das Detail, das OEE handlungsfähig macht
- Mittlere Zeit zwischen Ausfällen und mittlere Reparaturzeit
- Anwendung im echten Betrieb: Ein Fallbeispiel aus der Praxis