 EN

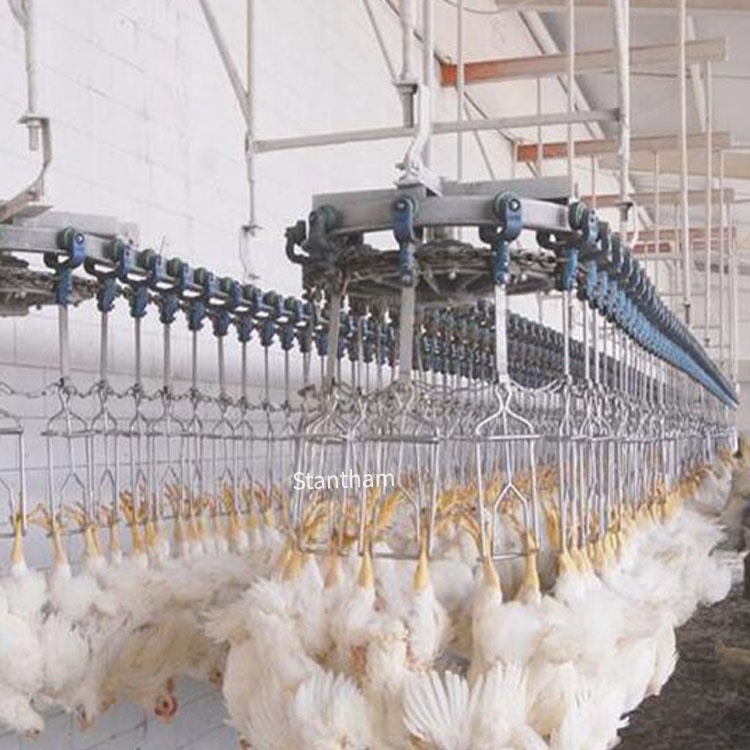
Контроль тех параметров, которые реально влияют на время безотказной работы
Время безотказной работы на бойне — это не просто поддержание вращения двигателей. Это защита скоропортящейся продукции, управление графиками работы персонала, рассчитанными на узкие временные окна, и предотвращение каскадного хаоса, возникающего при остановке одной станции — когда птица начинает скапливаться на линии. Разница между цехом с коэффициентом доступности 85 % и цехом с коэффициентом около 65 % — не теоретическая: она напрямую отражается в еженедельном отчёте о прибылях и убытках.
В исследовании 2021 года, проведённом на перуанском предприятии по переработке птицы, было установлено, что внедрение методологий бережливого производства (Lean Manufacturing) и всеобщего производственного обслуживания (TPM) привело к повышению коэффициента готовности оборудования на 5,87 %. Такой результат достигается не методом проб и ошибок. Он основан на отслеживании правильных показателей и принятии решений на их основе.
Общая эффективность оборудования как ориентир
OEE остаётся наиболее распространённой методологией измерения производительности в пищевой промышленности. Она состоит из трёх компонентов: готовность, производительность и качество . В условиях мясокомбината готовность показывает, работает ли линия в расчётное время. Производительность определяет, соответствует ли фактическая пропускная способность проектной. Качество отражает соответствие выпускаемой продукции заданным требованиям — отсутствие загрязнений, чрезмерной обрезки или понижения категории.
OEE особенно полезна в переработке птицы, поскольку заставляет участников обсуждать где потери на самом деле возникают из-за следующего. На одном заводе коэффициент доступности может составлять 90 %, но коэффициент производительности — лишь 75 %, поскольку станция эвисцерации не успевает за скоростью подвески. На другом заводе линия может работать на полной скорости, однако 5 % птиц теряются из-за проблем с качеством, потому что резак для разреза брюшка установлен неправильно. Без показателя OEE эти проблемы выглядят как отдельные случаи. С помощью OEE они отображаются как составляющие единого показателя, требующего немедленного внимания.
Доступность: метрика времени работы оборудования, основанная на сравнении запланированного и незапланированного простоев
Доступность рассчитывается как фактическое время работы, делённое на запланированное время производства. На практике это означает учёт каждой минуты остановки линии — с правильной классификацией причин.
Запланированный простой включает перерывы на санитарную обработку, смену смен и плановое техническое обслуживание. Незапланированный простой — это область, где скрыт наибольший потенциал: поломки оборудования, заторы на линии, колебания напряжения в сети и ошибки операторов. В одном исследовании мясоперерабатывающего предприятия коэффициент доступности был детализирован дополнительно: доступность завода/оборудования, использование доступного времени и темп производства. ключевой вывод? Большинство предприятий завышают реальный коэффициент доступности, поскольку не отслеживают кратковременные остановки — те самые заторы по 30 секунд, которые происходят десять раз в час и к концу смены накапливаются в существенные потери.
Практический подход: установка датчиков регистрации событий в критических точках транспортировки. На одном птицеперерабатывающем предприятии Среднего Запада США выяснилось, что 40 % всех незапланированных простоев приходятся на переход между ошпаривателем и потрошителем. Решение заключалось не в закупке нового оборудования, а в корректировке временных параметров конвейера и установке простого направляющего рельса. Коэффициент доступности вырос с 82 % до 89 % всего за две недели.
Производительность: потери скорости, которые скрываются на виду
Производительность сравнивает фактическую пропускную способность с идеальной скоростью работы. Если линия рассчитана на переработку 10 000 птиц в час, но постоянно работает со скоростью 8500 птиц в час, это означает потерю производительности на 15 %.
Сложность заключается в том, что потери производительности зачастую воспринимаются как норма. Операторы привыкают работать медленнее, потому что «так ведёт себя оборудование» или «птицы в этом стаде крупнее». Однако такие объяснения скрывают реальные возможности для улучшения. В исследовании, посвящённом пропускной способности на предприятиях по переработке мяса, были выделены три корректируемых компонента OEE — доступность, использование и скорость, — и установлено, что повышение скорости чаще всего обеспечивает наиболее быструю отдачу, поскольку не требует капитальных вложений. .
В условиях бойни потери производительности часто сосредоточены вокруг следующих факторов:
-
Нестабильные размеры птицы что приводит к замедлению работы оборудования или его заклиниванию
-
Изношенный инструмент на станциях эвисцерации или разделки
-
Падение давления воздуха в пневматических системах
-
Различия в технике работы операторов на ручных станциях обрезки
Исправление начинается с измерения фактической скорости линии в час, за смену и на стадо. Как только эти данные получены, коренные причины становятся очевидными.
Качество: метрика, напрямую влияющая на выход продукции и выручку
В терминах OEE под качеством понимается выход с первого прохода — продукция, соответствующая спецификации без необходимости переделки или понижения категории. На бойнях несоответствия качества проявляются в следующем:
● Трупы с загрязнениями, требующие обрезки или забраковки
● Неполная эвисцерация, влекущая ручную доработку
● Повреждения кожи из-за неправильного ошпаривания или ощипывания
● Отклонения веса частей при разделке от заданных параметров
Эти потери дороги, поскольку птица уже прошла обработку. Стоимость забракованного трупа — это не только упущенная выручка, но и затраты на труд, воду, энергию и накладные расходы, уже понесённые на этапе доведения её до этой точки.
Стандарты ASTM, в частности том 15.12, предоставляют методологические основы для оценки производительности устройств и точности прогнозов в системах оценки скота и птицы. Эти стандарты важны, поскольку они устанавливают базовые требования к работе измерительного оборудования — а это напрямую влияет на показатели качества.
Учёт простоев: деталь, которая делает OEE применимым на практике
OEE — это обобщающий показатель. Учёт простоев — это скрытая за ним история.
Без знания пОЧЕМУ причины остановки линии OEE остаётся просто числом. Наиболее эффективные мясоперерабатывающие предприятия классифицируют каждый простой по следующим категориям:
● Тип оборудования (сборщик, эвисцератор, охладитель, конвейер)
● Режим отказа (механический, электрический, связанный с оператором, связанный с материалом)
● Продолжительность (менее 5 минут, от 5 до 30 минут, более 30 минут)
● Время суток (первый час после запуска, до обеда, после обеда, в конце смены)
Один птицеводческий комбинат на юго-востоке США в течение 90 дней фиксировал простои и выяснил, что 60 % длительных остановок происходили с 11:00 до 13:00 — не из-за поломок оборудования, а из-за несогласованности перерывов на санитарную обработку с графиком технического обслуживания. Корректировка расписания перерывов позволила устранить 40 минут незапланированных простоев ежедневно. Это даёт дополнительно 240 часов производственной мощности в год.
Среднее время между отказами и среднее время восстановления
MTBF и MTTR — это эксплуатационные метрики, используемые при расчёте коэффициента готовности. MTBF показывает надёжность оборудования. MTTR показывает, насколько быстро ваша команда может вернуть его в рабочее состояние.
В условиях бойни среднее время наработки на отказ (MTBF) обычно минимально для оборудования с подвижными частями, эксплуатируемого во влажной, холодной или абразивной среде — ошпаривателей, потрошителей и эвисцераторов. Среднее время восстановления (MTTR) обычно максимально для оборудования со сложными механическими передачами или проприетарными системами управления.
Практический вывод: отслеживайте MTBF и MTTR по типам оборудования и по сменам. Если MTTR значительно больше в ночную смену, чем в дневную, это проблема подготовки персонала или штатного расписания, а не оборудования. Если MTBF снижается в летние месяцы, это указывает на проблему, связанную с температурой или влажностью, требующую регулирования микроклимата, а не только технического обслуживания.
Применение на практике: пример из реальной эксплуатации
Недавно введён в эксплуатацию новый объект мощностью 15 000 птиц в час с одной автоматизированной линией, рассчитанной на высокую производительность . Руководство особое внимание уделило оптимизации процесса эвисцерации и инвестировало в оборудование с интегрированными устройствами сбора данных, обеспечивающими мониторинг производства в реальном времени система позволяет операторам вносить обоснованные на данных корректировки в режиме реального времени, повышая производительность и сокращая простои. .
Успех этого подхода обеспечила комбинация качественного оборудования и дисциплинированного отслеживания. На заводе не просто установили систему мониторинга — они организовали ежедневные совещания по анализу данных. Сменные супервайзеры приходили на эти совещания с объяснениями по каждому случаю простоя продолжительностью более 10 минут. В течение трёх месяцев коэффициент готовности вырос на 6 %, а завод впервые стабильно достигал целевого показателя производительности.
Содержание
- Контроль тех параметров, которые реально влияют на время безотказной работы
- Общая эффективность оборудования как ориентир
- Доступность: метрика времени работы оборудования, основанная на сравнении запланированного и незапланированного простоев
- Производительность: потери скорости, которые скрываются на виду
- Качество: метрика, напрямую влияющая на выход продукции и выручку
- Учёт простоев: деталь, которая делает OEE применимым на практике
- Среднее время между отказами и среднее время восстановления
- Применение на практике: пример из реальной эксплуатации