 EN

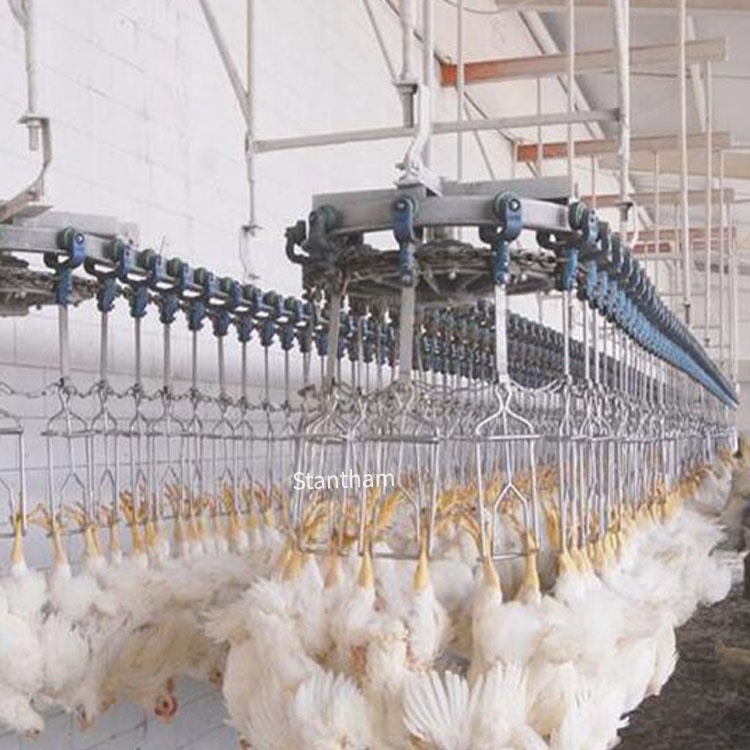
Контроль того, що справді впливає на час безперебійної роботи
Час безперебійної роботи на бойні — це не лише про те, щоб двигуни працювали. Це про захист товарів із коротким терміном зберігання, управління графіками працівників, які працюють у жорстко обмежених часових вікнах, та запобігання ланцюговому хаосу, що виникає, коли одна станція виходить із ладу й птахи починають накопичуватися на конвеєрі. Різниця між підприємством із рівнем доступності 85 % та підприємством із рівнем близько 65 % — це не академічне питання: вона напряму впливає на щотижневий баланс прибутків і збитків.
У дослідженні 2021 року на перуанському пташиному переробному підприємстві встановлено, що інтеграція методологій «Легке виробництво» (Lean Manufacturing) та «Загального продуктивного технічного обслуговування» (TPM) призвела до зростання рівня доступності обладнання на 5,87 %. Такого роду покращення не виникають самі по собі. Вони виникають завдяки відстеженню правильних показників та вживанню відповідних дій.
Загальна ефективність обладнання як головна мета
ЗЕО (OEE) залишається найпоширенішою системою вимірювання продуктивності виробництва в галузі переробки харчових продуктів. Вона складається з трьох компонентів: доступності, продуктивності та якості у контексті бойні Availability відстежує, чи лінія працює в той час, коли вона має працювати. Performance вимірює, чи лінія працює з розрахунковою продуктивністю. Quality фіксує, чи відповідає продукція технічним вимогам — без забруднення, надмірного обрізання чи понижень у якості.
Що робить OEE особливо корисним у переробці птиці, так це те, що він змушує проводити дискусію щодо де того, звідки саме походять втрати. На одному підприємстві Availability може становити 90 %, але Performance — лише 75 %, оскільки станція евісерування не встигає за швидкістю кронштейнів. Інше підприємство може працювати на повній швидкості, але втрачати 5 % птахів через проблеми з Quality через неправильне розташування різака для розрізання отвору. Без OEE ці проблеми виглядають як окремі питання. З OEE вони проявляються як складові єдиного показника, який вимагає уваги.
Availability: метрика простою, яка базується на порівнянні планового та незапланованого простою
Доступність розраховується як фактичний час роботи, поділений на запланований час виробництва. На практиці це означає фіксацію кожної хвилини простою лінії — і правильну її класифікацію.
Заплановані простої включають перерви на санітарну обробку, зміну змін та заплановане технічне обслуговування. Незаплановані простої — це те, де справжній потенціал для покращення: аварії, затори, коливання напруги в мережі та помилки операторів. У одному дослідженні виробництва м’ясної продукції доступність було деталізовано ще більше: доступність заводу/обладнання, використання доступного часу та швидкість виробництва. ключовий висновок? Більшість підприємств завищують свою справжню доступність, оскільки не ведуть ретельний облік короткочасних простоїв — тих заторів тривалістю 30 секунд, які виникають десять разів на годину й накопичуються в серйозні втрати до кінця зміни.
Практичний підхід: встановлення датчиків реєстрації подій у критичних точках передачі. Одна птахофабрика на Середньому Заході США виявила, що 40 % її незапланованих простоїв концентрувалися на переході між сколдером і пікером. Рішенням не було закупівля нового обладнання — достатньо було скоригувати час роботи конвеєра та встановити просту направляючу рейку. Коефіцієнт доступності зріс з 82 % до 89 % протягом двох тижнів.
Ефективність: втрати швидкості, які ховаються на очах
Ефективність порівнює фактичну пропускну здатність із ідеальною розрахунковою швидкістю. Якщо лінія проектована на 10 000 птахів на годину, але постійно працює зі швидкістю 8500 птахів на годину, це означає втрату ефективності на 15 %.
Складною частиною є те, що втрати продуктивності часто сприймаються як норма. Оператори звикають працювати повільніше, оскільки «так просто поводиться обладнання» або «птахи у цьому зграї більші». Однак такі пояснення приховують реальні можливості для покращення. Дослідження продуктивності на підприємствах з переробки м’яса виявило три кориговані елементи OEE — доступність, використання та швидкість — і показало, що покращення швидкості найчастіше забезпечує найшвидший зворотний ефект, оскільки не вимагає капітальних інвестицій .
У середовищі забійних цехів втрати продуктивності часто концентруються навколо:
-
Нестабільних розмірів птахів що призводить до уповільнення роботи або заклинювання обладнання
-
Зношених інструментів на станціях евисцерації або розрізання
-
Падіння тиску повітря у пневматичних системах
-
Варіативності техніки роботи операторів на ручних станціях обрізання
Виправлення починається з вимірювання реальної швидкості лінії щогодини, на зміну та на партію птиці. Як тільки ці дані отримано, кореневі причини стають видимими.
Якість: показник, який безпосередньо впливає на вихід продукції та доходи
У термінах OEE якість означає вихід першого проходу — продукцію, що відповідає специфікації без необхідності доопрацювання або зниження класу. У забійному цеху порушення якості проявляються так:
● Туші з забрудненням, які потребують обрізання або відбракування
● Неповне видалення внутрішніх органів, що призводить до ручного доопрацювання
● Пошкодження шкіри через неправильне оброблення парою або видалення пера
● Вага частин у процесі розрубування поза межами специфікації
Ці втрати є дорогою, оскільки птах уже пройшов обробку. Вартість туші зі зниженим класом — це не лише втрачені доходи, а й витрати на робочу силу, воду, енергію та накладні витрати, які вже були вкладені в її обробку до цього моменту.
Стандарти ASTM, зокрема том 15.12, надають рамки для оцінки продуктивності пристроїв та точності прогнозів у системах оцінки худоби та птиці. Ці стандарти мають значення, оскільки вони встановлюють базові очікування щодо роботи вимірювального обладнання — а це безпосередньо впливає на метрики якості.
Відстеження простоїв: деталь, яка робить OEE практично застосовним
OEE — це заголовок. Відстеження подій простоїв — це історія під ним.
Без знання чОМУ причини зупинки лінії OEE — це просто число. Найефективніші забійні цехи класифікують кожну подію простою за такими критеріями:
● Тип обладнання (пікер, евісератор, охолоджувач, конвеєр)
● Режим відмови (механічний, електричний, пов’язаний із оператором, пов’язаний із матеріалом)
● Тривалість (менше 5 хвилин, 5–30 хвилин, більше 30 хвилин)
● Час доби (перша година після запуску, до обіду, після обіду, наприкінці зміни)
Один птахофабричний комплекс у Південному Сході США фіксував простої протягом 90 днів і виявив, що 60 % тривалих простоїв відбувалися між 11:00 та 13:00 — не через поломку обладнання, а через те, що перерви на санітарну обробку погано узгоджувалися з графіком технічного обслуговування. Оновлення розкладу перерв скоротило незаплановані простої на 40 хвилин щодня. Це дає додатково 240 годин виробничої потужності щорічно.
Середній час між відмовами та середній час усунення відмови
MTBF та MTTR — це експлуатаційні метрики, які впливають на показник доступності. MTBF показує, наскільки надійне обладнання. MTTR показує, наскільки швидко ваша команда може повернути його до роботи.
У умовах бійні середній час між відмовами (MTBF) зазвичай є найнижчим для обладнання з рухомими частинами у вологих, холодних або абразивних умовах — сколдерів, пікерів та евісераторів. Середній час усунення відмови (MTTR) зазвичай є найдовшим для обладнання зі складними механічними зв’язками або пропрієтарними системами керування.
Практичний висновок: відстежуйте MTBF і MTTR за типом обладнання та за зміною. Якщо MTTR значно довший у нічну зміну, ніж у денну, це проблема навчання або штатного забезпечення, а не обладнання. Якщо MTBF знижується влітку, це проблема температури або вологості, яка вимагає контролю навколишнього середовища, а не лише технічного обслуговування.
Застосування на практиці: приклад із реального виробництва
Новий потужністю 15 000 птахів на годину завод недавно запустив єдину автоматизовану лінію, розраховану на високу продуктивність . Команда управління особливо наголосила на оптимізації процесу евісерування й інвестувала в обладнання з інтегрованими пристроями збору даних, що дозволяють моніторинг виробництва в режимі реального часу система дозволяє операторам вносити у реальному часі коригування на основі даних, що підвищує продуктивність і мінімізує простої. .
Успішність цього підходу забезпечила поєднання якісного обладнання та дисциплінованого відстеження. На заводі не лише встановили систему моніторингу — навколо зібраних даних організували щоденні оглядові зустрічі. Начальники змін приходили на ці зустрічі з поясненнями щодо кожного простою тривалістю понад 10 хвилин. За три місяці коефіцієнт доступності (Availability) покращився на 6 %, а завод уперше стабільно досягав своїх цільових показників продуктивності.
Зміст
- Контроль того, що справді впливає на час безперебійної роботи
- Загальна ефективність обладнання як головна мета
- Availability: метрика простою, яка базується на порівнянні планового та незапланованого простою
- Ефективність: втрати швидкості, які ховаються на очах
- Якість: показник, який безпосередньо впливає на вихід продукції та доходи
- Відстеження простоїв: деталь, яка робить OEE практично застосовним
- Середній час між відмовами та середній час усунення відмови
- Застосування на практиці: приклад із реального виробництва