 EN

Следење на тоа што вистински влијае врз работното време
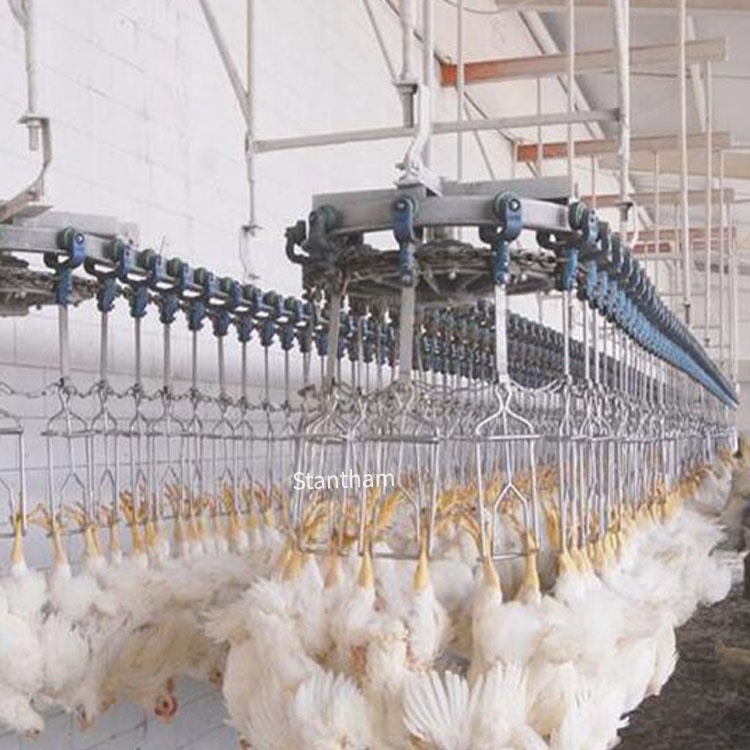
Работното време во кланицата не е само за да се вртат моторите. Тоа е за заштита на испортливите производи, управување со распоредите на работната сила кои работат во тесни временски рамки и избегнување на низата хаос што настанува кога една постоечка станција ќе се спречи и птиците ќе почнат да се натрупуваат на линијата. Разликата помеѓу фабрика што работи со 85% достапност и онаа што работи околу 65% не е академска — таа директно се одразува врз неделниот П&Л.
Една студија од 2021 година за перуански птичјо-обработувачки завод открила дека интеграцијата на методите Лин Производство и Вкупно продуктивно одржување (TPM) резултирала со зголемување на достапноста на опремата за 5,87%. Такво подобрување не доаѓа од гатење. Доаѓа од следење на точните метрики и дејствување според нив.
Вкупна ефикасност на опремата како северна ѕвезда
Вкупната ефикасност на опремата (OEE) останува најшироко прифатената рамка за мерење на производствената продуктивност во храна-обработувачката индустрија. Таа се состои од три компоненти: Достапност, Перформанси и Квалитет . Во контекст на кланица, Достапноста следи дали линијата работи кога треба да работи. Перформансите мерат дали таа работи со проектираната брзина на производство. Квалитетот го фиксира дали излезот одговара на спецификациите — без контаминација, без прекумерно исечување, без снижување на квалитетот.
Што прави OEE особено корисна во птичјо-обработувачката индустрија е тоа што ја принудува дискусијата за каде загубите всушност доаѓаат од. Една фабрика може да има 90% достапност, но само 75% ефикасност бидејќи станцијата за исцрпување не може да следи со брзината на куката. Друга фабрика може да работи со максимална брзина, но да изгуби 5% птици поради проблеми со квалитетот бидејќи резачот на отворите не е правилно позициониран. Без OEE, тие проблеми изгледаат како посебни прашања. Со OEE, тие се појавуваат како компоненти на еден број што бара внимание.
Достапност: Метриката за време на работа која започнува со распоредено спротивно на нераспоредено време на стоење
Достапноста се пресметува како вистинско време на работа поделено со планираното време за производство. Во пракса, тоа значи да се следи секоја минута кога линијата ќе спре — и правилно да се класифицира.
Планираното простојување вклучува паузи за санитација, смени на смените и планирано одржување. Непланираното простојување е каде што се наоѓа вистинската предност: погрешни работи, заклучувања, флуктуации на напонот и грешки на операторите. Еден случај од месната индустрија го разложил Достапноста на три компоненти: достапност на фабриката/опремата, искористување на достапното време и стапка на производство. клучната идеја? Повеќето фабрики преценуваат својата вистинска Достапност бидејќи не следат строго кратките простојувања — оние заклучувања од 30 секунди кои се случуваат десет пати на час, а се собираат во сериозни загуби до крајот на смената.
Практичен пристап: инсталирајте сензори за регистрирање на настани на критичните точки за пренос. Една птичарска операција од Среден Запад открила дека 40% од нивното непланирано простојување се концентрирало на преминот помеѓу скалдерот и пикерот. Решението не била нова опрема — туку прилагодување на временските параметри на транспортерот и додавање на едноставна водечка шина. Достапноста пораснала од 82% на 89% само за две недели.
Перформанс: Губити на брзината што се кријат на видно место
Перформансот го споредува вистинското проток-стапка со идеалната работна стапка. Ако линијата е дизајнирана за 10.000 птици на час, но постојано работи на 8.500, тоа претставува губиток на перформанс од 15%.
Проблемот е што губитоците на перформанс често стануваат нормални. Операторите се прилагодуваат на пониска брзина бидејќи „така работи опремата“ или „птиците се поголеми во оваа група“. Но, тие објаснувања ги кријат вистинските можности. Една студија за протокот во производството на месо идентификувала три подложни на подобрување елементи на OEE — достапност, искористеност и брзина — и открила дека подобрувањата на брзината често даваат најбрзо враќање на инвестицијата, бидејќи не бараат капитална инвестиција. .
Во околнините на кланиците, губитоците на перформанс често се концентрираат околу:
-
Непоследователни големини на птиците што предизвикува забавување или заклучување на опремата
-
Истрошени алатки на евисцерација или сечни станици
-
Падови на воздушниот притисок во пневматските системи
-
Променливост во техниката на операторот на ръчните станици за обрежување
Решението започнува со мерење на вистинската брзина на линијата по час, по смена и по флок. Откако овие податоци ќе бидат собрани, основните причини стануваат видливи.
Квалитет: Метрика што директно влијае врз приносот и приходите
Квалитетот во термините на OEE значи принос од првата проверка — производ што ги исполнува спецификациите без повторна обработка или намалување на квалитетот. Во кланица, неуспесите во квалитетот се појавуваат како:
● Загадени трупови кои бараат обрежување или одбивање
● Неполно извлекување на внатрешностите што води до ръчна повторна обработка
● Штета на кожата поради неправилно склопување или чистење
● Порции со тежина надвор од спецификацијата при секирањето
Овие загуби се скапи, бидејќи птицата веќе е обработена. Цената на труп со намален квалитет не е само изгубениот приход — туку и трошоците за труд, вода, енергија и општи трошоци веќе вложени за доведување на трупот до тој степен.
Стандардите на ASTM, посебно том 15.12, обезбедуваат рамки за проценка на перформансот и предиктивната точност на уредите во системите за оценка на стока и птица. Овие стандарди се важни бидејќи поставуваат основни очекувања за тоа како треба да работи мерната опрема — а тоа директно влијае врз метриките за квалитет.
Праќање на случаите на простој: Деталот што прави OEE применив
OEE е главната вест. Праќањето на случаите на простој е приказот под неа.
Без знаење за зошто тоа кога линијата се спречила, OEE е само еден број. Најефикасните кланици категоризираат секој случај на простој според:
● Тип на опрема (пикер, евисцератор, ладилник, транспортер)
● Модел на отказ (механички, електричен, поврзан со операторот, поврзан со материјалот)
● Траење (под 5 минути, 5–30 минути, повеќе од 30 минути)
● Време на денот (прв час по стартувањето, пред ручек, по ручек, крај на смената)
Една фабрика за пера во југоисточниот дел на САД следела случаите на простој за 90 дена и открила дека 60% од нивните продолжени простоји се случувале помеѓу 11:00 и 13:00 часот — не поради оштетување на опремата, туку бидејќи паузите за санитација биле лошо координирани со распоредот за одржување. Промената на ротацијата на паузите елиминирала 40 минути непланиран простој секој ден. Тоа е дополнителна производствена способност од 240 часа годишно.
Просечно време помеѓу отказите и просечно време за поправка
MTBF и MTTR се оперативните метрики што влегуваат во Достапноста. MTBF ви покажува колку е сигурна една опрема. MTTR ви покажува колку брзо вашиот тим може да ја врати во работа.
В условија на кланица, MTBF обично е најниско кај опремата со движечки делови во влажни, студени или абразивни услови — скелдери, пикери и евисцератори. MTTR обично е најдолго кај опремата со комплексни механички врски или сопствени системи за контрола.
Практичниот заклучок: следете ги MTBF и MTTR според типот на опрема и според смена. Ако MTTR е значително подолго во ноќната смена отколку во дневната, тоа е проблем со обуката или со персоналот, а не со опремата. Ако MTBF падне во летните месеци, тоа е проблем со температурата или влажноста што бара контрола на околината, а не само одржување.
Примена во реални услови: случај од практиката
Скорошно започна со работа нова фабрика со капацитет од 15 000 птици на час, со една автоматизирана линија дизајнирана за висок проток . Тимот на менаџмент посебно нагласил оптимизација на процесот на евисцерација, инвестирајќи во опрема со интегрирани уреди за собирање податоци што овозможуваат надзор на производството во реално време системата овозможува на операторите да прават поддржани од податоци прилагодувања во реално време, што го подобрува протокот и го минимизира простојот. .
Овој пристап функционираше поради комбинацијата на добра опрема и дисциплинирано следење. Фабриката не само што инсталираше системот за надзор — туку ги изгради и дневните состаноци за преглед околу податоците. Шефовите на смените доаѓаа на тие состаноци со објаснувања за секој случај на простој кој траел повеќе од 10 минути. Во текот на три месеци, достапноста се подобри за 6%, а фабриката прв пат последователно го постигна својот целен проток.
Содржина
- Следење на тоа што вистински влијае врз работното време
- Вкупна ефикасност на опремата како северна ѕвезда
- Достапност: Метриката за време на работа која започнува со распоредено спротивно на нераспоредено време на стоење
- Перформанс: Губити на брзината што се кријат на видно место
- Квалитет: Метрика што директно влијае врз приносот и приходите
- Праќање на случаите на простој: Деталот што прави OEE применив
- Просечно време помеѓу отказите и просечно време за поправка
- Примена во реални услови: случај од практиката