 EN

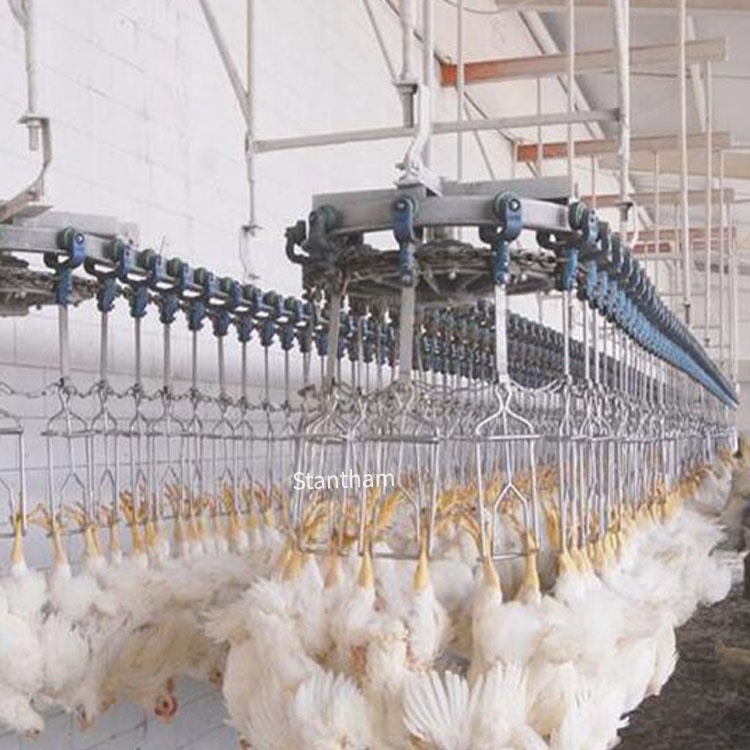
Surveiller ce qui influence réellement le temps de fonctionnement
Le temps de fonctionnement dans un abattoir ne consiste pas uniquement à maintenir les moteurs en marche. Il s'agit aussi de protéger les produits périssables, de gérer les plannings du personnel, qui doivent respecter des créneaux très serrés, et d'éviter le chaos en cascade provoqué par l'arrêt d'une seule station — ce qui entraîne, par exemple, un embouteillage d'oiseaux sur la chaîne. La différence entre une usine affichant une disponibilité de 85 % et une autre oscillant autour de 65 % n'est pas théorique : elle se reflète directement dans le compte de résultat hebdomadaire.
Une étude menée en 2021 dans une usine péruvienne de transformation avicole a révélé qu’intégrer les méthodologies Lean Manufacturing et Total Productive Maintenance (TPM) avait permis d’accroître la disponibilité des équipements de 5,87 %. Ce type d’amélioration ne résulte pas d’approximations : il découle du suivi des indicateurs pertinents et de l’action fondée sur ces données.
L’efficacité globale des équipements comme étoile polaire
L’OEE demeure le cadre le plus largement adopté pour mesurer la productivité manufacturière dans le secteur de la transformation alimentaire. Il se décompose en trois composantes : la disponibilité, la performance et la qualité. dans le contexte d’un abattoir, la disponibilité mesure si la chaîne fonctionne effectivement lorsque cela est prévu. La performance évalue si elle fonctionne au débit nominal prévu. La qualité vérifie si les produits répondent aux spécifications — aucune contamination, aucune découpe excessive, aucune dégradation de la catégorie.
Ce qui rend l’OEE particulièrement utile dans la transformation avicole, c’est qu’il impose une réflexion sur où les pertes proviennent effectivement de là. Une usine peut afficher une disponibilité de 90 %, mais seulement une performance de 75 %, car la station d’éviscération ne parvient pas à suivre la vitesse des crochets. Une autre usine peut fonctionner à pleine vitesse, mais perdre 5 % des volailles en raison de problèmes de qualité, parce que le coupe-ventre n’est pas correctement positionné. Sans l’indicateur OEE, ces problèmes semblent être des enjeux distincts. Avec l’OEE, ils apparaissent comme des composantes d’un seul chiffre qui exige une attention immédiate.
Disponibilité : la métrique de temps de fonctionnement qui commence par la distinction entre les arrêts planifiés et non planifiés
La disponibilité se calcule en divisant le temps de fonctionnement réel par le temps de production prévu. En pratique, cela signifie enregistrer chaque minute d’arrêt de la ligne — et la classer correctement.
Les arrêts planifiés comprennent les pauses d’assainissement, les changements de poste et la maintenance prévue. Les arrêts non planifiés constituent le véritable levier : pannes, blocages, fluctuations de puissance et erreurs des opérateurs. Une étude de cas dans la transformation de la viande décompose davantage la disponibilité en disponibilité de l’usine/équipement, utilisation du temps disponible et taux de production. l’idée clé ? La plupart des usines surestiment leur disponibilité réelle, car elles ne suivent pas rigoureusement les arrêts courts — ces blocages de trente secondes qui se produisent dix fois par heure s’accumulent pour générer des pertes importantes d’ici la fin du poste.
Une approche pratique : installer des capteurs d’enregistrement d’événements aux points critiques de transfert. Une exploitation avicole du Midwest a découvert que 40 % de ses arrêts non planifiés étaient concentrés au passage entre le scaldoir et le déplumeur. La solution n’était pas un nouvel équipement, mais un ajustement du temps de convoyeur et l’ajout d’un simple rail de guidage. La disponibilité est passée de 82 % à 89 % en deux semaines.
Performance : Pertes de vitesse qui se cachent en pleine vue
La performance compare le débit réel au débit théorique idéal. Si une ligne est conçue pour traiter 10 000 volailles par heure, mais fonctionne systématiquement à 8 500, cela représente une perte de performance de 15 %.
Le point délicat est que les pertes de performance sont souvent considérées comme normales. Les opérateurs s’adaptent à un fonctionnement plus lent parce que « c’est simplement le comportement de l’équipement » ou que « les volailles sont plus grosses dans ce lot ». Or, ces explications masquent des opportunités réelles. Une étude sur le débit dans la transformation de la viande a identifié trois éléments corrigeables de l’OEE — disponibilité, utilisation et taux — et a révélé que les améliorations du taux offraient souvent le retour sur investissement le plus rapide, car elles ne nécessitaient aucun investissement en capital. .
Dans les abattoirs, les pertes de performance se concentrent fréquemment autour de :
-
Tailles incohérentes des volailles ce qui ralentit ou bloque l’équipement
-
Usure des outillages aux postes d’éviscération ou de découpe
-
Chutes de pression d’air dans les systèmes pneumatiques
-
Variabilité des techniques opératoires sur les postes de débardage manuel
La solution commence par la mesure de la vitesse réelle de la ligne, par heure, par poste, par lot. Une fois ces données disponibles, les causes profondes deviennent visibles.
Qualité : La métrique qui impacte directement le rendement et les recettes
En termes d’OEE, la qualité signifie le rendement du premier passage — c’est-à-dire les produits conformes aux spécifications sans besoin de reprise ni de déclassement. Dans un abattoir, les défaillances de qualité se manifestent par :
● Des carcasses contaminées nécessitant un débardage ou une condamnation
● Une éviscération incomplète entraînant une reprise manuelle
● Des lésions cutanées dues à un échaudage ou à un plumage inadéquats
● Des poids de portions hors spécification lors du désossage
Ces pertes sont coûteuses, car l’oiseau a déjà été traité. Le coût d’une carcasse déclassée ne correspond pas uniquement à la perte de recette — il inclut également la main-d’œuvre, l’eau, l’énergie et les frais généraux déjà engagés pour l’amener à ce stade.
Les normes ASTM, en particulier le volume 15.12, fournissent des cadres pour évaluer la performance des dispositifs et leur précision prédictive dans les systèmes d’évaluation du bétail et de la volaille. Ces normes sont essentielles car elles établissent des attentes minimales concernant le fonctionnement des équipements de mesure — ce qui influence directement les indicateurs de qualité.
Suivi des événements d’arrêt : le détail qui rend l’OEE exploitable
L’OEE est le chiffre phare. Le suivi des événements d’arrêt en constitue le récit sous-jacent.
Sans savoir pOURQUOI pourquoi la ligne s’est arrêtée, l’OEE n’est qu’un simple chiffre. Les abattoirs les plus performants catégorisent chaque événement d’arrêt selon les critères suivants :
● Type d’équipement (cueilleur, éviscérateur, refroidisseur, convoyeur)
● Mode de défaillance (mécanique, électrique, lié à l’opérateur, lié au matériau)
● Durée (moins de 5 minutes, 5 à 30 minutes, plus de 30 minutes)
● Heure de la journée (première heure après le démarrage, avant le déjeuner, après le déjeuner, fin du quart de travail)
Une usine avicole du Sud-Est a suivi les arrêts non planifiés pendant 90 jours et a découvert que 60 % de ses arrêts prolongés se produisaient entre 11 h 00 et 13 h 00 — non pas à cause d’une panne d’équipement, mais parce que les pauses d’assainissement étaient mal synchronisées avec les plannings de maintenance. L’ajustement de la rotation des pauses a éliminé 40 minutes d’arrêts non planifiés par jour. Soit 240 heures de capacité de production supplémentaire par an.
Temps moyen entre pannes et temps moyen de réparation
Le MTBF et le MTTR sont des indicateurs opérationnels qui alimentent le taux de disponibilité. Le MTBF indique la fiabilité d’un équipement. Le MTTR indique la rapidité avec laquelle votre équipe peut le remettre en service.
Dans les environnements d’abattoirs, la MTBF (temps moyen entre pannes) est généralement la plus faible sur les équipements comportant des pièces mobiles dans des conditions humides, froides ou abrasives — par exemple les échaudeuses, les éplucheuses et les éviscérateurs. La MTTR (temps moyen de réparation) est généralement la plus longue sur les équipements dotés de liaisons mécaniques complexes ou de systèmes de commande propriétaires.
L’enseignement pratique : suivre la MTBF et la MTTR par type d’équipement et par poste de travail (tour de service). Si la MTTR est nettement plus longue pendant le poste de nuit que pendant le poste de jour, il s’agit d’un problème de formation ou de dotation en personnel, et non d’un problème d’équipement. Si la MTBF diminue durant les mois d’été, cela indique un problème de température ou d’humidité nécessitant des contrôles environnementaux, et non uniquement une maintenance accrue.
Application concrète : une étude de cas sur le terrain
Une nouvelle installation verte traitant 15 000 oiseaux par heure a récemment été mise en service, avec une seule ligne automatisée conçue pour un débit élevé . L’équipe de direction a particulièrement mis l’accent sur l’optimisation du processus d’éviscération, en investissant dans des équipements dotés de dispositifs intégrés de collecte de données permettant une surveillance en temps réel de la production. le système permet aux opérateurs d’effectuer des ajustements fondés sur les données en temps réel, améliorant ainsi le débit et réduisant au minimum les temps d’arrêt. .
Ce qui a rendu cette approche efficace, c’est la combinaison d’un bon équipement et d’un suivi rigoureux. L’usine n’a pas simplement installé le système de surveillance : elle a organisé des réunions quotidiennes d’analyse autour des données. Les responsables d’équipe venaient à ces réunions avec une explication pour chaque événement d’arrêt supérieur à 10 minutes. En trois mois, la disponibilité s’est améliorée de 6 % et l’usine a atteint régulièrement son objectif de débit pour la première fois.
Table des matières
- Surveiller ce qui influence réellement le temps de fonctionnement
- L’efficacité globale des équipements comme étoile polaire
- Disponibilité : la métrique de temps de fonctionnement qui commence par la distinction entre les arrêts planifiés et non planifiés
- Performance : Pertes de vitesse qui se cachent en pleine vue
- Qualité : La métrique qui impacte directement le rendement et les recettes
- Suivi des événements d’arrêt : le détail qui rend l’OEE exploitable
- Temps moyen entre pannes et temps moyen de réparation
- Application concrète : une étude de cas sur le terrain