 EN

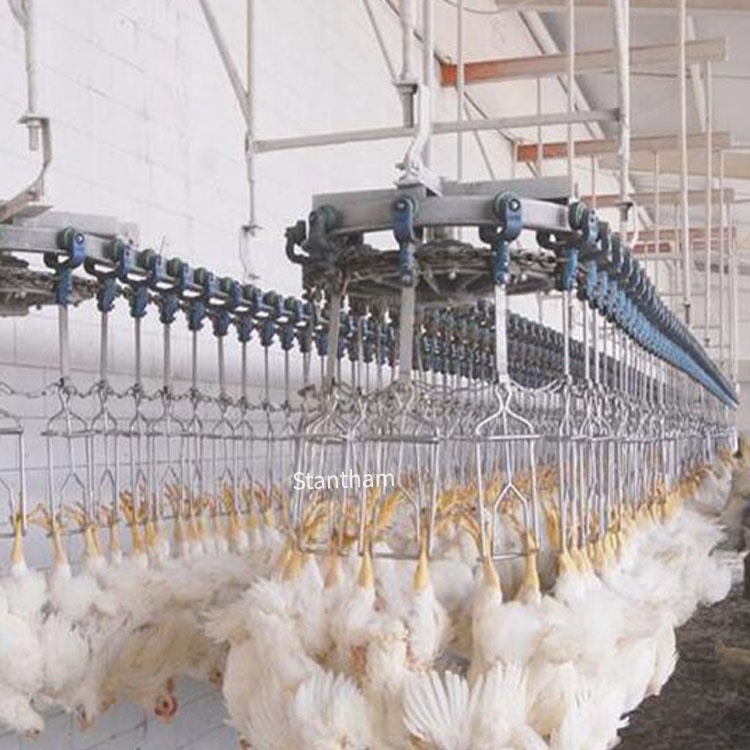
उपलब्धता पर वास्तविक प्रभाव डालने वाली चीज़ों की निगरानी करना
कत्लखाने में अपटाइम सिर्फ मोटरों को चलाए रखने के बारे में नहीं है। यह खराब होने वाले उत्पाद की सुरक्षा, सीमित समय-अवधि पर आधारित श्रम कार्यक्रमों का प्रबंधन, और उस श्रृंखलागत अराजकता से बचने के बारे में है जो तब होती है जब एक स्टेशन बंद हो जाता है और पंक्षियाँ लाइन पर जमा होने लगती हैं। 85% उपलब्धता पर चल रहे संयंत्र और 65% के आसपास की उपलब्धता वाले संयंत्र के बीच का अंतर सिर्फ सैद्धांतिक नहीं है—यह साप्ताहिक लाभ-हानि विवरण पर सीधे प्रभाव डालता है।
पेरू के एक पोल्ट्री प्रोसेसिंग संयंत्र पर 2021 के एक अध्ययन में पाया गया कि लीन मैन्युफैक्चरिंग और टोटल प्रोडक्टिव मेंटेनेंस (TPM) के समावेशन से उपकरण उपलब्धता में 5.87% की वृद्धि हुई। ऐसी सुधार की उम्मीद केवल अनुमान लगाने से नहीं आती है। यह सही मेट्रिक्स को ट्रैक करने और उन पर कार्रवाई करने से आती है।
ओवरऑल इक्विपमेंट इफेक्टिवनेस को उद्देश्य के रूप में लेना
ओवरऑल इक्विपमेंट इफेक्टिवनेस (OEE) खाद्य प्रसंस्करण में विनिर्माण उत्पादकता को मापने के लिए सबसे व्यापक रूप से अपनाया गया ढांचा बना हुआ है। यह तीन घटकों में विभाजित होता है: उपलब्धता, प्रदर्शन, और गुणवत्ता एक कसाईखाने के संदर्भ में, उपलब्धता (एवेलेबिलिटी) यह ट्रैक करती है कि लाइन जब चलनी चाहिए, तब वह वास्तव में चल रही है या नहीं। प्रदर्शन (परफॉरमेंस) यह मापता है कि वह डिज़ाइन की गई आउटपुट दर से चल रही है या नहीं। गुणवत्ता (क्वालिटी) यह दर्शाती है कि उत्पादन विनिर्देशों को पूरा करता है या नहीं—कोई दूषण नहीं, कोई अत्यधिक काट-छाँट नहीं, कोई गुणवत्ता में गिरावट नहीं।
ओईई (ओवरऑल इक्विपमेंट एफिशिएंसी) को पोल्ट्री प्रोसेसिंग में विशेष रूप से उपयोगी बनाता है कि यह एक बातचीत को बाध्य करता है, जो जहाँ वास्तव में किन हानियों से उत्पन्न हो रही हैं। एक संयंत्र की उपलब्धता ९०% हो सकती है, लेकिन प्रदर्शन केवल ७५% हो सकता है, क्योंकि विसर्सरेशन स्टेशन शैकल की गति के साथ पाला नहीं रख पा रहा है। एक अन्य संयंत्र पूर्ण गति से चल सकता है, लेकिन वेंट कटर सही स्थिति में न होने के कारण ५% पक्षियों को गुणवत्ता संबंधी मुद्दों के कारण खो देता है। ओईई के बिना, ये समस्याएँ अलग-अलग मुद्दे जैसी लगती हैं। ओईई के साथ, वे एकल संख्या के घटकों के रूप में प्रकट होती हैं, जो तुरंत ध्यान आकर्षित करती है।
उपलब्धता: वह ऑनटाइम मेट्रिक जो निर्धारित और अनियोजित डाउनटाइम की तुलना से शुरू होती है
उपलब्धता की गणना वास्तविक संचालन समय को योजनाबद्ध उत्पादन समय से विभाजित करके की जाती है। व्यवहार में, इसका अर्थ है कि लाइन के प्रत्येक मिनट के रुकने को ट्रैक करना—और उसे सही ढंग से वर्गीकृत करना।
योजनाबद्ध डाउनटाइम में सैनिटेशन ब्रेक, शिफ्ट परिवर्तन और योजनाबद्ध रखरखाव शामिल हैं। अनयोजित डाउनटाइम वहाँ है जहाँ वास्तविक लीवरेज होता है: टूट-फूट, जैम, बिजली के उतार-चढ़ाव और ऑपरेटर की गलतियाँ। एक मांस प्रसंस्करण के मामले के अध्ययन में उपलब्धता को आगे बढ़ाकर संयंत्र/उपकरण उपलब्धता, उपलब्ध समय के उपयोग, और उत्पादन की दर में विभाजित किया गया। मुख्य अंतर्दृष्टि? अधिकांश संयंत्र अपनी वास्तविक उपलब्धता का अतिमूल्यांकन करते हैं क्योंकि वे छोटे रुकावटों को कड़ाई से ट्रैक नहीं करते—वे ३० सेकंड के जैम जो एक घंटे में दस बार होते हैं, शिफ्ट के अंत तक गंभीर नुकसान का कारण बन जाते हैं।
एक व्यावहारिक दृष्टिकोण: महत्वपूर्ण स्थानांतरण बिंदुओं पर घटना-लॉगिंग सेंसर स्थापित करना। मध्य-पश्चिमी क्षेत्र के एक पोल्ट्री संचालन ने पाया कि उनके अनियोजित अवरोध का 40% स्कैल्डर और पिकर के बीच संक्रमण पर केंद्रित था। समाधान नया उपकरण नहीं था—बल्कि कन्वेयर के समय को समायोजित करना और एक सरल मार्गदर्शक रेल जोड़ना था। उपलब्धता दो सप्ताह में 82% से बढ़कर 89% हो गई।
प्रदर्शन: वे गति की हानियाँ जो स्पष्ट रूप से छिपी होती हैं
प्रदर्शन वास्तविक प्रवाह की तुलना आदर्श चलने की दर से करता है। यदि एक लाइन को 10,000 पक्षियों प्रति घंटा के लिए डिज़ाइन किया गया है, लेकिन यह लगातार 8,500 पर चलती है, तो यह 15% प्रदर्शन हानि है।
कठिन हिस्सा यह है कि प्रदर्शन में होने वाली कमियाँ अक्सर सामान्यीकृत हो जाती हैं। संचालक धीमी गति से काम करने के अभ्यस्त हो जाते हैं, क्योंकि 'यह उपकरण का स्वभाव है' या 'इस झुंड के पक्षी बड़े हैं'। लेकिन ये स्पष्टीकरण वास्तविक अवसरों को छुपा देते हैं। मांस प्रसंस्करण में उत्पादन क्षमता पर एक अध्ययन ने OEE के तीन सुधार योग्य घटकों—उपलब्धता, उपयोग और दर—की पहचान की और पाया कि दर में सुधार अक्सर सबसे त्वरित रिटर्न देता है, क्योंकि इसके लिए कोई पूंजीगत निवेश की आवश्यकता नहीं होती है। .
स्लॉटरहाउस के वातावरण में, प्रदर्शन में कमियाँ अक्सर निम्नलिखित क्षेत्रों में समूहित होती हैं:
-
पक्षियों के आकार में असंगतता जिससे उपकरण धीमे हो जाते हैं या फंस जाते हैं
-
घिसा हुआ औजार निष्कर्षण या कटिंग स्टेशनों पर
-
वायु दाब में गिरावट वायुचालित प्रणालियों में
-
संचालक की तकनीक में भिन्नता मैनुअल ट्रिमिंग स्टेशनों पर
सुधार शुरू होता है घंटे के हिसाब से, प्रत्येक शिफ्ट के लिए, प्रत्येक झुंड के लिए वास्तविक लाइन गति को मापने से। एक बार जब यह डेटा उपलब्ध हो जाता है, तो मूल कारण स्पष्ट रूप से दिखाई देते हैं।
गुणवत्ता: वह मापदंड जो प्रत्यक्ष रूप से उत्पादन और आय को प्रभावित करता है
ओईई के संदर्भ में गुणवत्ता का अर्थ है प्रथम-पास उत्पादन—ऐसा उत्पाद जो पुनर्कार्य या गुणवत्ता में कमी के बिना निर्दिष्ट मानदंडों को पूरा करता हो। एक कसाईखाने में, गुणवत्ता में विफलताएँ इस प्रकार प्रकट होती हैं:
● दूषित शव जिन्हें काटने या अस्वीकृत करने की आवश्यकता होती है
● अपूर्ण आंतों के निकालने के कारण मैनुअल पुनर्कार्य
● गलत उबालने या पिकिंग के कारण त्वचा को नुकसान
● कट-अप में भागों का विनिर्दिष्ट वजन से विचलन
ये नुकसान महंगे हैं क्योंकि पक्षी का प्रसंस्करण पहले ही पूरा कर लिया गया है। किसी गुणवत्ता में कमी वाले शव की लागत केवल खोई हुई आय नहीं है—बल्कि उस बिंदु तक पहुँचाने के लिए पहले से ही लगाया गया श्रम, जल, ऊर्जा और अन्य सामान्य व्यय भी है।
एएसटीएम मानक, विशेष रूप से खंड 15.12, पशु और पोल्ट्री मूल्यांकन प्रणालियों में उपकरण के प्रदर्शन और भविष्यवाणी की शुद्धता के मूल्यांकन के लिए रूपरेखाएँ प्रदान करते हैं। ये मानक महत्वपूर्ण हैं क्योंकि वे मापन उपकरण के प्रदर्शन के लिए आधारभूत अपेक्षाओं को निर्धारित करते हैं—और यह सीधे गुणवत्ता मापदंडों को प्रभावित करता है।
अवरोध की घटनाओं का ट्रैकिंग: वह विवरण जो ओईई को कार्यान्वयन योग्य बनाता है
ओईई शीर्षक है। अवरोध की घटनाओं का ट्रैकिंग उसके नीचे की कहानी है।
बिना जाने क्यों लाइन कब रुकी, ओईई केवल एक संख्या है। सबसे प्रभावी स्लॉटरहाउस प्रत्येक अवरोध की घटना को निम्नलिखित आधार पर वर्गीकृत करते हैं:
● उपकरण का प्रकार (पिकर, इविसरेटर, चिलर, कन्वेयर)
● विफलता का तरीका (यांत्रिक, विद्युत, ऑपरेटर-संबंधित, सामग्री-संबंधित)
● अवधि (5 मिनट से कम, 5–30 मिनट, 30 मिनट से अधिक)
● दिन का समय (स्टार्टअप के पहले घंटे में, दोपहर के भोजन से पहले, दोपहर के भोजन के बाद, शिफ्ट के अंत में)
दक्षिण-पूर्व में एक पोल्ट्री प्लांट ने 90 दिनों तक डाउनटाइम घटनाओं का ट्रैक रखा और पाया कि उनके 60% लंबे रुकावटें दोपहर 11:00 बजे से 1:00 बजे के बीच हुईं—उपकरण विफलता के कारण नहीं, बल्कि सैनिटेशन ब्रेक को रखरखाव के शेड्यूल के साथ ठीक से समन्वित न किए जाने के कारण। ब्रेक के रोटेशन को समायोजित करने से प्रतिदिन 40 मिनट के अनप्लान्ड डाउनटाइम को समाप्त कर दिया गया। यह वार्षिक रूप से 240 घंटे की अतिरिक्त उत्पादन क्षमता है।
विफलताओं के बीच औसत समय और मरम्मत के लिए औसत समय
MTBF और MTTR ऑपरेशनल मेट्रिक्स हैं जो उपलब्धता (एवेलेबिलिटी) में योगदान देते हैं। MTBF आपको बताता है कि कोई उपकरण कितना विश्वसनीय है। MTTR आपको बताता है कि आपकी टीम उसे फिर से ऑनलाइन करने में कितनी जल्दी काम कर सकती है।
कत्लेखाने के वातावरण में, एमटीबीएफ (औसत समय बीच विफलता) गीली, ठंडी या कठोर स्थितियों में चलने वाले गतिशील भागों वाले उपकरणों—जैसे स्कॉल्डर्स, पिकर्स और इविसरेटर्स—पर सबसे कम होता है। एमटीटीआर (औसत समय तक रिपेयर) जटिल यांत्रिक संपर्कों या विशिष्ट नियंत्रण प्रणालियों वाले उपकरणों पर सबसे अधिक होता है।
व्यावहारिक निष्कर्ष: उपकरण के प्रकार और शिफ्ट के आधार पर एमटीबीएफ और एमटीटीआर को ट्रैक करें। यदि रात की शिफ्ट में एमटीटीआर दिन की शिफ्ट की तुलना में काफी अधिक है, तो यह एक प्रशिक्षण या कर्मचारी आवंटन की समस्या है, उपकरण संबंधी नहीं। यदि गर्मियों के महीनों के दौरान एमटीबीएफ गिरता है, तो यह तापमान या आर्द्रता की समस्या है जिसके लिए पर्यावरणीय नियंत्रण की आवश्यकता होती है, केवल रखरखाव नहीं।
वास्तविक दुनिया का अनुप्रयोग: क्षेत्र से एक मामला
एक १५,००० पक्षियों प्रति घंटा की क्षमता वाली नई सुविधा हाल ही में एकल स्वचालित लाइन के साथ संचालन में आई, जिसे उच्च उत्पादन दर के लिए डिज़ाइन किया गया था । प्रबंधन टीम ने निष्कासन प्रक्रिया के अनुकूलन पर विशेष जोर दिया और ऐसे उपकरणों में निवेश किया जिनमें एकीकृत डेटा-संग्रह उपकरण हैं जो वास्तविक समय में उत्पादन निगरानी की अनुमति देते हैं यह प्रणाली ऑपरेटरों को डेटा-आधारित समायोजन तुरंत करने की अनुमति देती है, जिससे उत्पादन दर में सुधार होता है और बंद अवधि को कम किया जाता है .
इस दृष्टिकोण को सफल बनाने वाली बात अच्छे उपकरणों और अनुशासित ट्रैकिंग का संयोजन था। संयंत्र ने केवल निगरानी प्रणाली की स्थापना नहीं की—बल्कि उस डेटा के आधार पर दैनिक समीक्षा बैठकों का निर्माण किया। शिफ्ट सुपरवाइज़र उन बैठकों में १० मिनट से अधिक की प्रत्येक बंद अवधि के लिए स्पष्टीकरण लेकर आते थे। तीन महीने के भीतर, उपलब्धता ६% सुधर गई, और संयंत्र पहली बार लगातार अपने उत्पादन लक्ष्य को प्राप्त करने में सफल रहा।
विषय-सूची
- उपलब्धता पर वास्तविक प्रभाव डालने वाली चीज़ों की निगरानी करना
- ओवरऑल इक्विपमेंट इफेक्टिवनेस को उद्देश्य के रूप में लेना
- उपलब्धता: वह ऑनटाइम मेट्रिक जो निर्धारित और अनियोजित डाउनटाइम की तुलना से शुरू होती है
- प्रदर्शन: वे गति की हानियाँ जो स्पष्ट रूप से छिपी होती हैं
- गुणवत्ता: वह मापदंड जो प्रत्यक्ष रूप से उत्पादन और आय को प्रभावित करता है
- अवरोध की घटनाओं का ट्रैकिंग: वह विवरण जो ओईई को कार्यान्वयन योग्य बनाता है
- विफलताओं के बीच औसत समय और मरम्मत के लिए औसत समय
- वास्तविक दुनिया का अनुप्रयोग: क्षेत्र से एक मामला