 EN

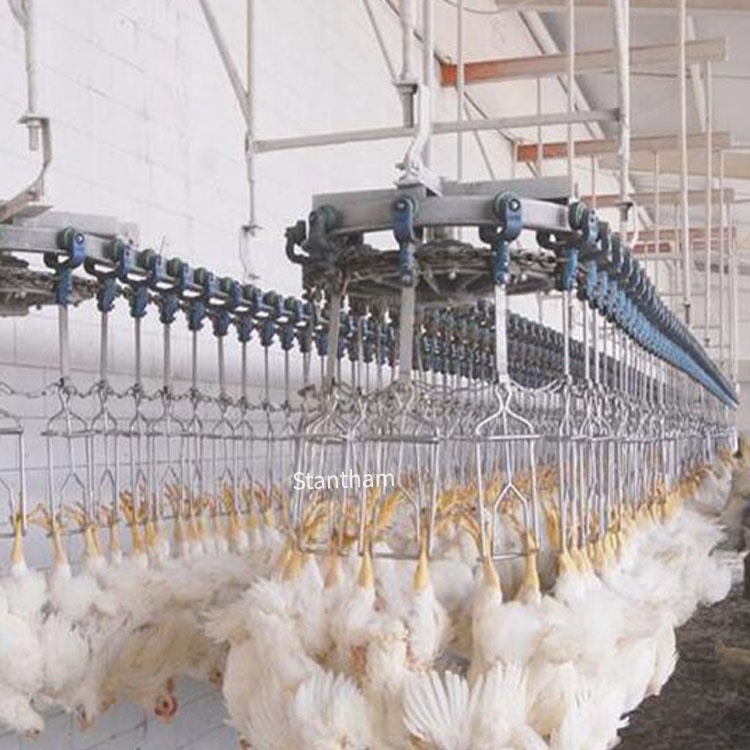
උස් සේවා කාලය තුළ සැබෑ වශයෙන් වෙනස් කරන දේ නිරීක්ෂණය කිරීම
උස් පැවතීම (uptime) සිරිත් සහිත ස්ථානයක (slaughterhouse) යනු මෝටර් වල ක්රියාකාරීත්වය පවත්වා ගැනීම පමණක් නොවේ. එය විනාශ විය හැකි නිෂ්පාදනය ආරක්ෂා කිරීම, සීමිත කාල සීමාවන් තුළ ක්රියා කරන ශ්රමික සැලසුම් කළ සේවා සැලසුම් කිරීම සහ ස්ථානයක් අසාර්ථක වූ විට පෙළ දිගේ කුරුල්ලන් එකතු වීම සමඟ ඇති වන අධික වියුක්තිය වළැන්දීම යන සියල්ල අඩංගු වේ. 85% ක සැබැඳි පැවතීමකින් ක්රියා කරන සැලැස්මක් සහ 65% ක සැබැඳි පැවතීමකින් ක්රියා කරන සැලැස්මක් අතර වෙනස අධ්යාපනික නොවේ — එය සතියේ ලාභ-නැවතුම් (P&L) වෙත සෘජුවම පෙන්වා දෙයි.
2021 දී පෙරුවේ මුරුංගු සැකසුමේ සැලැස්මක් පිළිබඳ සෙවීමකින් සොයාගත්තේ, ලීන් නිෂ්පාදනය (Lean Manufacturing) සහ සම්පූර්ණ නිෂ්පාදන රැකියාව (Total Productive Maintenance - TPM) යන ක්රමවේද ඒකාබද්ධ කිරීමෙන් උපකරණ සැබැඳි පැවතීම 5.87% කින් වැඩි වූ බවයි. මෙවැනි වැඩි වීමක් අනුමානය කිරීමෙන් නොවේ. එය සුදුසු මිනුම් අගයන් අධීක්ෂණය කිරීමෙන් සහ ඒවා පිළිබඳව ක්රියා කිරීමෙන් ලැබේ.
සමස්ත උපකරණ කාර්යක්ෂමතාව (OEE) යනු උත්තර තාරකාවයි
ආහාර සැකසුමේ සියලු නිෂ්පාදන ක්රියාවලිය සඳහා නිෂ්පාදන කාර්යක්ෂමතාව මැනීම සඳහා OEE යනු විශාලතම ප්රමිතියයි. එය තුනේ සඳහා බෙදී ඇත: සැබැඳි පැවතීම (Availability), කාර්ය සාධනය (Performance) සහ ගුණත්වය (Quality) සිරිත් සහිත මාංශ වික්රය ස්ථානයක සන්දර්භය තුළ, පැවතිය යුතු වේලාවේ පෙළ ක්රියාත්මක වේද යන්න අඩංගු කරනු ලබන්නේ ප්රවෘත්ති ප්රමාණයයි. කාර්ය සාධනය යනු එය සැලසුම් කළ ප්රවාහ වේගයෙන් ක්රියාත්මක වේද යන්න මැනීමයි. ගුණත්වය යනු ප්රතිඵලය විශේෂාංග සමඟ සම්පූර්ණයෙන් ගැලපේද යන්න මැනීමයි— දූෂණයක් නොමැත, අධික වශයෙන් කපා දැමීමක් නොමැත, අඩු මට්ටමේ ප්රතිඵල නොමැත.
OEE යනු කුකුල් සැකසුමේ විශේෂයෙන් ප්රයෝජනවත් වන්නේ එය සාකච්ඡාවක් අවශ්ය කරන බැවිනි. කොහේ නෂ්පාදන අලාභයන් සැබැවින්ම සිදුවන්නේ කොහෙන්ද යන්න පිළිබඳව. එක් සැකසුම් ස්ථානයක ප්රවෘත්ති ප්රමාණය 90% වුවද, සිරිත් සහිත මාංශ වික්රය ස්ථානය ශැකල් වේගයට සමාන වේගයෙන් ක්රියා කළ නොහැකි බැවින් කාර්ය සාධනය 75% ක් පමණි. තවත් සැකසුම් ස්ථානයක සම්පූර්ණ වේගයෙන් ක්රියා කළද, වෙන්ට් කටුකරුවා හරියා නොසිටීම හේතුවෙන් කුකුල් 5% ක් ගුණත්වය හේතුවෙන් අලාභයට ලක් විය හැක. OEE නොමැති විට, මෙම ගැටළු වෙනස් ගැටළු ලෙස පෙනේ. OEE සමඟ, ඒවා එක් සංඛ්යාවක සංරචක ලෙස පෙනී සිටී, එය සැලකිලි අවශ්ය කරයි.
ප්රවෘත්ති ප්රමාණය: සැලසුම් කළ සහ සැලසුම් නොකළ නිෂ්ක්රියතාවය යන දෙක අතර වෙනස සමඟ ආරම්භ වන උස් කාල මිනුම
උපලබ්ධිය යනු සැබෑ ක්රියාත්මක වේලාව සැලසුම් කළ නිෂ්පාදන වේලාව මගින් බෙදීමෙන් ගණනය කරනු ලබන ප්රමාණයයි. ප්රායෝගිකව, මෙය පෙළ සෑම විනාඩියක්ම සැතපීම සහ එය හරියටම වර්ගීකරණය කිරීම අඩංගු වේ.
සැලසුම් කළ විවෘත කාලය යනු ස්වච්ඡා විවෘත කාලය, සේවා වෙනස් කිරීම් සහ සැලසුම් කළ අංශ තැඹිලි කිරීම යන කාර්යයන් ඇතුළත් වේ. සැලසුම් නොකළ විවෘත කාලය යනු සත්ය ප්රතිලාභය පවතින ස්ථානයයි: යන්ත්ර බිඳීම්, අවහිරතා, විදුලි විචලන සහ ක්රියාත්මක කරන්නන්ගේ වැරදි. මාංශ සැකසුමේ එක් අධ්යයනයක් අනුව, උපලබ්ධිය තවදුරටත් සැලසුම් කළ ස්ථාන/යන්ත්ර උපලබ්ධිය, උපලබ්ධි වූ කාලය භාවිතා කිරීම සහ නිෂ්පාදන වේගය යන කොටස් තුනකට වෙන් කර ඇත. ප්රධාන අවබෝධය වන්නේ? බොහෝ ස්ථාන ඔවුන්ගේ සත්ය උපලබ්ධිය ඉහළ ඇස්තමේන්තු කරයි, මන්ද ඔවුන් කෙටි විවෘත කාලයන් සැකසීම සඳහා සැකසුම් කළ ප්රමිති අනුගමනය නොකරයි—එක් පැයක් තුළ දහයක් වර සිදුවන 30 සෙකෙන්ඩ් අවහිරතා එකතු වී සේවා කාලය අවසන් වන විට සැලකිය යුතු අලාභයක් ඇති කරයි.
ප්රායෝගික ප්රවේශයක්: වැදගත් ස්ථානවල සිදුවීම් ලොගින් සංවේදක ස්ථාපනය කිරීම. මධ්ය ඇමෙරිකාවේ පැලෑටි පිළිබඳ සැහැල්ලු ක්රියාවලියක් හෙළි කළේ, ඔවුන්ගේ සැලසුම් නොකළ අඛණ්ඩතා අඩුවීමේ 40% ක් ස්කැල්ඩරය සහ පිකරය අතර සංක්රාන්තිය තුළ කේන්ද්රගත වී ඇති බවයි. විසඳුම නව උපකරණ නොවූ අතර, එය පරිවහන යන්ත්රයේ කාලය සමායෝජනය කිරීම සහ සරල මාර්ගෝපදේශ රැල් එකක් එකතු කිරීම විය. ප්රවේශ්යතාවය හෙළි වූ සති දෙක තුළ 82% සිට 89% දක්වා වැඩි විය.
ප්රතිදානය: සාමාන්යයෙන් දෘශ්යමාන වන වේග අල්ලා ගැනීම්
ප්රතිදානය යනු අදාළ ප්රතිදානය සහ ආදර්ශ ක්රියා වේගය අතර සංසන්දනය කිරීමයි. එක් පෙළක් පැලෑටි 10,000 ක් පැයට සැලසුම් කර ඇති අතර එය නිතරම පැයට පැලෑටි 8,500 ක් පමණ ක්රියා කරයි නම්, එය 15% ක ප්රතිදාන අල්ලා ගැනීමකි.
දුෂ්කර කොටස වන්නේ කාර්ය සාධනයේ අල්පතාවයන් බොහෝ විට සාමාන්යීකරණය වීමයි. කාර්ය සාධනය සෙමින් සිදු වීමට ක්රියාකාරීන් අභියෝගයට අනුවැඩි වෙති, මන්ද “මෙය යනු උපකරණය සැබෑවෙන් ක්රියා කරන ආකාරයයි” හෝ “මෙම සිරුරු කුලියේ සිරුරු විශාල වේ” යන හේතු නිසාය. නමුත් මෙම විස්තර සැබෑ අවස්ථා සැඟවී ඇත. මාංශ සැකසුමේ ප්රවාහය පිළිබඳ අධ්යයනයක් එහි OEE හි සැලකිය හැකි තුනේ සාධක—උපලබ්ධිය, භාවිතය සහ වේගය—සොයා ගෙන, වේගය වැඩි කිරීමෙන් ඉක්මනින් ප්රතිලාභ ලබා දෙන බව සොයා ගත්තේ එය සඳහා පිරිවැය අවශ්ය නොවූ නිසාය. .
ස්ලෝග්ටර්හවුස් පරිසරයන්හි, කාර්ය සාධනයේ අල්පතාවයන් බොහෝ විට පහත සඳහන් ස්ථානවල කේන්ද්රගත වේ:
-
සිරුරු විශාලත්වය ස්ථායී නොවීම උපකරණය සෙමින් ක්රියා කිරීම හෝ අවහිර වීම සිදු කිරීම
-
උපකරණ පිහිටුම් පිළිබඳ පැරණි වීම අවිසර්සියෝන් හෝ කපා කිරීමේ ස්ථානවල
-
වායු පීඩනය අඩු වීම වායු ප්රේරිත පද්ධතිවල
-
ක්රියාකාරීන්ගේ ක්රමවේදයේ විචල්යතාව හසුරු කැපීමේ ස්ථානවල
සැබෑ පේළි වේගය ප්රතිජීවි එකක් පිළිබඳව, සෑම වෙලාවක් සඳහාම, සෑම කණ්ඩායමක් සඳහාම මැනීම සමඟ මෙම සැකසුම ආරම්භ වේ. එක් වරක් එම දත්ත පවතින විට, මූලික හේතු පැහැදිලිව දැක ගත හැක.
ගුණත්වය: ඵලදායිතාව සහ ආදායම සෘජුවම බලපාන මිනුම
OEE යනුවෙන් ගුණත්වය යනු පළමු වර ප්රතිජීවි ලෙස නිෂ්පාදනය වූ නිෂ්පාදනයයි—එය නැවත සැකසීම හෝ අඩු මට්ටමකට පත් කිරීම නොමැතිව විශේෂාංග සපුරා ඇත.
● කපා දැමීමට හෝ කපා ඉවත් කිරීමට අවශ්ය වන සීමිත සිරුරු
● සම්පූර්ණ අවයව ඉවත් කිරීම අසම්පූර්ණ වීම හේතුවෙන් මැනුවෙන් නැවත සැකසීම
● අසුදුසු ස්කැල්ඩින් හෝ පිකින් හේතුවෙන් සමේ හානිය
● කපා බෙදීමේදී විශේෂාංග සමඟ නොගැලපෙන කොටස් බර
මෙම අලාභ ඉතා මිලැති වේ, මන්ද පක්ෂියා දැන් සැකසීමට ලක් වී ඇත. අඩු මට්ටමකට පත් වූ සිරුරක වියදම යනු අහිමි වූ ආදායම පමණක් නොවේ—එය එම සිරුර එතෙක් ළඟා වීම සඳහා දැන් වෙ расход වූ ශ්රමය, වායු, ශක්තිය සහ අධික වියදම් ය.
ASTM සම්මත, විශේෂයෙන් වොලියම් 15.12, සතුන් සහ කුකුල් තක්සේරු කිරීමේ පද්ධතිවල උපකරණ කාර්ය සාධනය සහ පූර්වානුමාන නිරවද්යතාව තක්සේරු කිරීම සඳහා සැලැස්ම සපයයි. මෙම සම්මත වැදගත් වන්නේ මැනීමේ උපකරණ කෙසේ ක්රියා කළ යුතු යන්න පිළිබඳ මූලික අපේක්ෂාවන් පිහිටුවන බැවිනි—ඉන් ගුණත්වය මෙතර් සෘජුවම බලපායි.
අඛණ්ඩතා අඩුවීමේ සිදුවීම් සටහන් කිරීම: OEE ක්රියා කළ හැකි කරන විස්තරය
OEE යනු ශීර්ෂ වාර්තාවයයි. අඛණ්ඩතා අඩුවීමේ සිදුවීම් සටහන් කිරීම යනු එයට යටතේ ඇති කතාවයි.
නොදැනුවත්ව කෙසේ පේළිය සැතපුණු හේතුව දැන නොගත් විට, OEE යනු සංඛ්යාවක් පමණි. වඩාත් කාර්යක්ෂම සිරිත් සැකසුම් ස්ථානවල අඛණ්ඩතා අඩුවීමේ සෑම සිදුවීමක්ම පහත පරිදි වර්ගීකරණය කරයි:
● උපකරණ වර්ගය (පිකර්, එවිසරේටර්, ෂිලර්, කොන්වෙයර්)
● අසාර්ථකතා ආකෘතිය (යාන්ත්රික, විද්යුත්, කාර්ය සාධක-සම්බන්ධ, ද්රව්ය-සම්බන්ධ)
● කාලය (මිනිත්තු 5 කට වඩා අඩු, මිනිත්තු 5 සිට 30 දක්වා, මිනිත්තු 30 කට වැඩි)
● දිනයේ වේලාව (සැකසුම ආරම්භ කිරීමෙන් පසු පළමු පැය, උදේ ආහාරයට පෙර, උදේ ආහාරයට පසු, සේවා කාලය අවසන් වීම)
දකුණේ පිහිටි පැලි සැකසුමේ සැකසුමේ ස්ථානයක් දින 90 ක් පුරා නිෂ්ක්රියතා සිදුවීම් අධ්යයනය කළ අතර, ඔවුන්ගේ දීර්ඝ නිෂ්ක්රියතා සිදුවීම් වල 60% ක් පෙ.ව. 11:00 සිට ප.ව. 1:00 දක්වා සිදු වුණේ උපකරණ අක්රියතාව හේතුවෙන් නොවුණේ ය, එය ස්වච්ඡා විවේක වේලාවන් අඟලුම් සැලැස්ම සමඟ හොඳින් සම්බන්ධ නොවීම හේතුවෙනි. විවේක විවර්තනය සැලසුම් කිරීමෙන් දිනකට සැලසුම් නොකළ නිෂ්ක්රියතා විනාඩි 40 ක් ඉවත් කළ හැකි විය. එය වාර්ෂිකව පැවති අතිරික්ත නිෂ්පාදන හැකියාව පැය 240 කි.
අසාර්ථකතා අතර සාමාන්ය කාලය සහ අක්රියතාව සැකසීම සඳහා සාමාන්ය කාලය
MTBF සහ MTTR යනු උපාංග ප්රතිපත්තියට ප්රවේශ වන ක්රියාත්මක මිනුම් වේ. MTBF යනු උපාංගයක විශ්වසනීයතාව පෙන්වයි. MTTR යනු ඔබගේ කණ්ඩායම එය නැවත ක්රියාත්මක කර ගැනීමට ගත හැකි කාලය පෙන්වයි.
ඝාතන ශාලා පරිසරයේ, මෙහෙයුම් සැකැස්ම අවදි වූ උපකරණවල MTBF අගය අඩුම වශයෙන් යුතු වන්නේ ආර්ද්ර, සීතල හෝ ක්ෂය වූ තත්ත්වයන් යටතේ චලනය වන කොටස් සහිත උපකරණවල වේ— ස්කෑල්ඩර්, පිකර් සහ එවිසරේටර්.
ප්රායෝගික ප්රතිඵලය: MTBF සහ MTTR යන දෙකම උපකරණ වර්ගය සහ වැඩ කාලය අනුව නිරීක්ෂණය කරන්න. රාත්රියේ වැඩ කාලය සඳහා MTTR අගය දින කාලය සඳහා වැඩි වුවහොත්, එය උපකරණ ගැටළුවක් නොවේ; එය පුහුණු හෝ සේවක සැපයුම සම්බන්ධ ගැටළුවකි. සැමරි මාසවල MTBF අගය අඩු වුවහොත්, එය උෂ්ණත්වය හෝ ආර්ද්රතාවය සම්බන්ධ ගැටළුවකි. එය පිළිබඳව පාරිසරික පාලන ක්රම අවශ්ය වේ; සාමාන්ය අංග ප්රතිස්ථාපනය පමණක් ප sufficiently නොවේ.
යථාර්ථයේ යෙදීම: ක්ෂේත්රයෙන් ලැබුණු අවස්ථාවක්
පැහැදිලි පිළිවෙලේ පැවති ස්වයං-ස්වයං පෙළ සහිත, පැයට කුරුල්ලන් 15,000 ක් සැකසීමට සැලසුම් කළ නව සැකසුම් සැලැස්මක් මුලින්ම ක්රියාත්මක විය. පාලන කණ්ඩායම එවිසරේෂන් ක්රියාවලිය සැලසුම් කිරීම සඳහා විශේෂ අවධානයක් යොමු කළ අතර, සත්ය කාලයේ නිෂ්පාදන නිරීක්ෂණය සඳහා දත්ත රැස් කිරීමේ උපාංග සම්බන්ධිත උපකරණ වෙත ආයෝජනය කළේය. . මෙම පද්ධතිය ක්රියාකාරීන් විසින් දත්ත-ආධාරිත සැලසුම් සැකැසීමට හැකි වේ, එය ප්රතිදානය වැඩි කර අඛණ්ඩතාව අවම කරයි .
මෙම ප්රවේශය සාර්ථක වූයේ හොඳ උපකරණ සහ සැලකිලිමත් නිරීක්ෂණය යන දෙක එකතු වීම නිසාය. කර්මාන්ත ශාලාව නිරීක්ෂණ පද්ධතිය ස්ථාපනය කළේ නොවේ— ඒ වෙනුවට දත්ත මත දිනපතා සමීක්ෂණ සාකච්ඡා සැකසීය. සේවා වෙලාවේ ප්රධානීන් සෑම වියුහයක් 10 විනාඩි සිට ඉහළ වූ සෑම අඛණ්ඩතා වියුහයක් සඳහාම විස්තර සමග එම සාකච්ඡාවට පැමිණිය. මාස තුනක් ඇතුළත උපයෝගිතාව 6% කින් වැඩි වූ අතර, කර්මාන්ත ශාලාව ප්රතිදානය ඉලක්කය පළමු වරට ස්ථායීව සාක්ෂාත් කර ගත්තේය.
අන්තර්ගතය
- උස් සේවා කාලය තුළ සැබෑ වශයෙන් වෙනස් කරන දේ නිරීක්ෂණය කිරීම
- සමස්ත උපකරණ කාර්යක්ෂමතාව (OEE) යනු උත්තර තාරකාවයි
- ප්රවෘත්ති ප්රමාණය: සැලසුම් කළ සහ සැලසුම් නොකළ නිෂ්ක්රියතාවය යන දෙක අතර වෙනස සමඟ ආරම්භ වන උස් කාල මිනුම
- ප්රතිදානය: සාමාන්යයෙන් දෘශ්යමාන වන වේග අල්ලා ගැනීම්
- ගුණත්වය: ඵලදායිතාව සහ ආදායම සෘජුවම බලපාන මිනුම
- අඛණ්ඩතා අඩුවීමේ සිදුවීම් සටහන් කිරීම: OEE ක්රියා කළ හැකි කරන විස්තරය
- අසාර්ථකතා අතර සාමාන්ය කාලය සහ අක්රියතාව සැකසීම සඳහා සාමාන්ය කාලය
- යථාර්ථයේ යෙදීම: ක්ෂේත්රයෙන් ලැබුණු අවස්ථාවක්