 EN

Memantau Hal yang Benar-Benar Berdampak pada Waktu Aktif
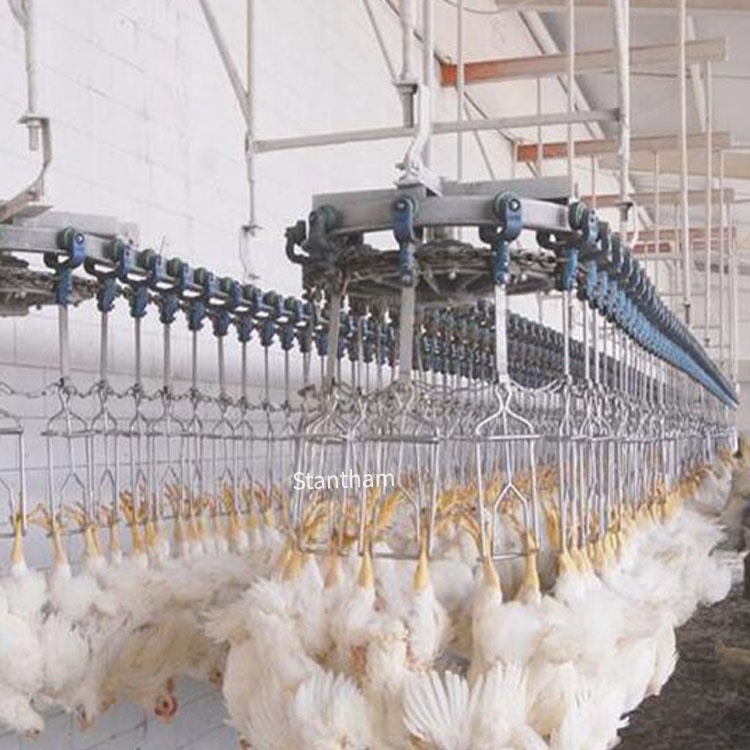
Waktu aktif di rumah potong bukan sekadar menjaga motor tetap berputar. Ini tentang melindungi produk mudah rusak, mengelola jadwal tenaga kerja yang beroperasi dalam batas waktu ketat, serta menghindari kekacauan berantai saat satu stasiun berhenti dan unggas mulai menumpuk di lini produksi. Perbedaan antara pabrik yang beroperasi dengan ketersediaan 85% dan yang hanya berkisar 65% bukanlah hal teoretis—perbedaan ini langsung terlihat pada laporan laba rugi mingguan.
Sebuah studi tahun 2021 di sebuah pabrik pengolahan unggas di Peru menemukan bahwa integrasi metodologi Lean Manufacturing dan Total Productive Maintenance (TPM) menghasilkan peningkatan ketersediaan peralatan sebesar 5,87%. Peningkatan semacam itu tidak muncul dari tebakan. Peningkatan tersebut berasal dari pelacakan metrik yang tepat dan tindakan berdasarkan data tersebut.
Overall Equipment Effectiveness sebagai panduan utama
OEE tetap menjadi kerangka kerja paling luas yang diadopsi untuk mengukur produktivitas manufaktur di sektor pengolahan makanan. OEE terdiri dari tiga komponen: Availability, Performance, dan Quality. dalam konteks rumah potong, Availability mengukur apakah lini produksi beroperasi saat seharusnya beroperasi. Performance mengukur apakah lini tersebut beroperasi pada laju throughput yang dirancang. Quality mengukur apakah hasil produksi memenuhi spesifikasi—tanpa kontaminasi, tanpa pemotongan berlebihan, dan tanpa penurunan kualitas.
Yang membuat OEE sangat berguna dalam pengolahan unggas adalah kemampuannya memicu diskusi mengenai dimana kerugian tersebut sebenarnya berasal dari. Suatu pabrik mungkin memiliki ketersediaan (Availability) 90% tetapi hanya mencapai 75% kinerja (Performance) karena stasiun eviscerasi tidak mampu mengikuti kecepatan gantungan (shackle). Pabrik lain mungkin beroperasi pada kecepatan penuh namun kehilangan 5% unggas akibat masalah Kualitas karena posisi pemotong vent tidak tepat. Tanpa OEE, permasalahan tersebut tampak sebagai isu terpisah. Dengan OEE, permasalahan tersebut muncul sebagai komponen-komponen dalam satu angka tunggal yang memerlukan perhatian.
Ketersediaan (Availability): Metrik Waktu Aktif yang Dimulai dari Perbandingan Waktu Henti Terjadwal versus Tidak Terjadwal
Ketersediaan (Availability) dihitung sebagai waktu operasional aktual dibagi waktu produksi terjadwal. Dalam praktiknya, ini berarti mencatat setiap menit ketika lini berhenti—dan mengklasifikasikannya secara tepat.
Waktu henti terjadwal mencakup jeda kebersihan, pergantian shift, dan perawatan terencana. Waktu henti tak terjadwal merupakan area di mana pengaruh nyata berada: kerusakan mesin, macetnya aliran produksi, fluktuasi daya listrik, dan kesalahan operator. Salah satu studi kasus pengolahan daging memecah ketersediaan (Availability) lebih lanjut menjadi ketersediaan pabrik/peralatan, pemanfaatan waktu yang tersedia, serta laju produksi. wawasan utamanya? Sebagian besar pabrik melebih-lebihkan ketersediaan (Availability) sebenarnya karena tidak melacak secara ketat berhentinya proses singkat—misalnya kemacetan selama 30 detik yang terjadi sepuluh kali per jam, yang akhirnya menumpuk menjadi kerugian besar di akhir shift.
Pendekatan praktis: pasang sensor pencatat kejadian di titik-titik transfer kritis. Suatu operasi unggas di Midwest menemukan bahwa 40% dari waktu henti tak terjadwal mereka terkonsentrasi pada transisi antara scalder dan picker. Solusinya bukanlah peralatan baru—melainkan penyesuaian waktu konveyor dan penambahan rel penuntun sederhana. Ketersediaan (Availability) pun meningkat dari 82% menjadi 89% dalam waktu dua minggu.
Kinerja: Kerugian Kecepatan yang Tersembunyi di Tempat Terbuka
Kinerja membandingkan throughput aktual terhadap laju operasi ideal. Jika suatu lini dirancang untuk memproses 10.000 ekor unggas per jam tetapi secara konsisten beroperasi hanya pada 8.500 ekor per jam, maka terjadi kerugian kinerja sebesar 15%.
Bagian yang rumit adalah bahwa kerugian kinerja sering kali dianggap normal. Operator menyesuaikan diri dengan kecepatan operasi yang lebih lambat karena ‘memang begitulah perilaku peralatan’ atau ‘ukuran unggas pada kawanan ini lebih besar’. Namun, penjelasan semacam itu justru menyamarkan peluang nyata. Sebuah studi tentang throughput dalam pengolahan daging mengidentifikasi tiga elemen OEE yang dapat diatasi—ketersediaan, pemanfaatan, dan laju—dan menemukan bahwa peningkatan laju sering kali memberikan pengembalian investasi tercepat karena tidak memerlukan investasi modal. .
Di lingkungan rumah potong, kerugian kinerja sering kali terkonsentrasi pada:
-
Ukuran unggas yang tidak konsisten menyebabkan peralatan melambat atau macet
-
Peralatan yang aus di stasiun eviserasi atau pemotongan
-
Penurunan tekanan udara pada sistem pneumatik
-
Variabilitas teknik operator di stasiun pemangkasan manual
Solusi dimulai dengan mengukur kecepatan aktual lini per jam, per shift, per kelompok. Setelah data tersebut tersedia, akar masalah menjadi terlihat.
Kualitas: Metrik yang Langsung Mempengaruhi Yield dan Pendapatan
Dalam istilah OEE, kualitas berarti yield pertama kali—produk yang memenuhi spesifikasi tanpa perlu perbaikan ulang atau penurunan kelas. Di rumah potong unggas, kegagalan kualitas tampak sebagai:
● Bangkai yang terkontaminasi sehingga memerlukan pemangkasan atau pemusnahan
● Evirasi yang tidak lengkap yang mengakibatkan perbaikan manual
● Kerusakan kulit akibat pengukusan atau pencabutan yang tidak tepat
● Berat bagian yang di luar spesifikasi pada proses pemotongan
Kerugian ini mahal karena burung tersebut sudah diproses. Biaya bangkai yang diklasifikasikan ulang bukan hanya kehilangan pendapatan—tetapi juga tenaga kerja, air, energi, dan biaya overhead yang sudah dikeluarkan untuk membawa produk hingga ke tahap tersebut.
Standar ASTM, khususnya Volume 15.12, menyediakan kerangka kerja untuk mengevaluasi kinerja perangkat dan akurasi prediktif dalam sistem evaluasi ternak dan unggas. Standar-standar ini penting karena menetapkan ekspektasi dasar terhadap cara peralatan pengukuran harus beroperasi—dan hal ini secara langsung memengaruhi metrik Kualitas.
Pelacakan Peristiwa Downtime: Detail yang Membuat OEE Dapat Ditindaklanjuti
OEE adalah angka utama. Pelacakan peristiwa downtime adalah cerita di baliknya.
Tanpa mengetahui mENGAPA kapan lini berhenti, OEE hanyalah sebuah angka. Rumah potong paling efektif mengkategorikan setiap peristiwa downtime berdasarkan:
● Jenis peralatan (picker, eviscerator, chiller, conveyor)
● Mode kegagalan (mekanis, listrik, terkait operator, terkait bahan)
● Durasi (kurang dari 5 menit, 5–30 menit, lebih dari 30 menit)
● Waktu dalam sehari (jam pertama setelah mulai operasi, sebelum makan siang, setelah makan siang, akhir shift)
Satu pabrik unggas di wilayah Tenggara melacak kejadian downtime selama 90 hari dan menemukan bahwa 60% dari hentinya operasi berkepanjangan terjadi antara pukul 11.00 dan 13.00—bukan karena kegagalan peralatan, melainkan karena jeda sanitasi tidak terkoordinasi dengan baik bersama jadwal pemeliharaan. Penyesuaian urutan jeda tersebut menghilangkan 40 menit downtime tak terjadwal per hari. Itu setara dengan 240 jam kapasitas produksi tambahan per tahun.
Waktu Rata-rata Antara Kegagalan dan Waktu Rata-rata untuk Perbaikan
MTBF dan MTTR adalah metrik operasional yang menjadi dasar perhitungan Availability. MTBF menunjukkan seberapa andal suatu peralatan. MTTR menunjukkan seberapa cepat tim Anda dapat mengembalikan peralatan ke kondisi operasional.
Dalam lingkungan rumah potong, MTBF cenderung paling rendah pada peralatan yang memiliki komponen bergerak dalam kondisi basah, dingin, atau abrasif—yaitu scalders, pickers, dan eviscerators. MTTR cenderung paling lama pada peralatan dengan rangkaian mekanis kompleks atau sistem kontrol eksklusif.
Intisari praktisnya: lacak MTBF dan MTTR berdasarkan jenis peralatan dan berdasarkan shift kerja. Jika MTTR jauh lebih lama pada shift malam dibanding shift siang, itu merupakan masalah pelatihan atau kecukupan tenaga kerja, bukan masalah peralatan. Jika MTBF menurun selama bulan-bulan musim panas, itu merupakan masalah suhu atau kelembapan yang memerlukan pengendalian lingkungan, bukan sekadar pemeliharaan.
Penerapan di Dunia Nyata: Sebuah Studi Kasus dari Lapangan
Sebuah fasilitas baru berkapasitas 15.000 ekor ayam per jam baru saja mulai beroperasi dengan satu jalur otomatis yang dirancang untuk throughput tinggi . Tim manajemen memberikan penekanan khusus pada optimalisasi proses eviscerasi, dengan berinvestasi pada peralatan yang dilengkapi perangkat pengumpul data terintegrasi guna memungkinkan pemantauan produksi secara waktu nyata . Sistem ini memungkinkan operator melakukan penyesuaian berbasis data secara langsung, sehingga meningkatkan throughput dan meminimalkan waktu henti .
Yang membuat pendekatan ini berhasil adalah kombinasi peralatan yang baik dan pelacakan yang disiplin. Pabrik tidak hanya memasang sistem pemantauan—tetapi juga membangun rapat tinjauan harian berdasarkan data tersebut. Pengawas shift hadir dalam rapat-rapat itu dengan penjelasan untuk setiap kejadian waktu henti selama lebih dari 10 menit. Dalam tiga bulan, ketersediaan (Availability) meningkat sebesar 6%, dan pabrik pertama kali mencapai target throughput-nya secara konsisten.
Daftar Isi
- Memantau Hal yang Benar-Benar Berdampak pada Waktu Aktif
- Overall Equipment Effectiveness sebagai panduan utama
- Ketersediaan (Availability): Metrik Waktu Aktif yang Dimulai dari Perbandingan Waktu Henti Terjadwal versus Tidak Terjadwal
- Kinerja: Kerugian Kecepatan yang Tersembunyi di Tempat Terbuka
- Kualitas: Metrik yang Langsung Mempengaruhi Yield dan Pendapatan
- Pelacakan Peristiwa Downtime: Detail yang Membuat OEE Dapat Ditindaklanjuti
- Waktu Rata-rata Antara Kegagalan dan Waktu Rata-rata untuk Perbaikan
- Penerapan di Dunia Nyata: Sebuah Studi Kasus dari Lapangan