 EN

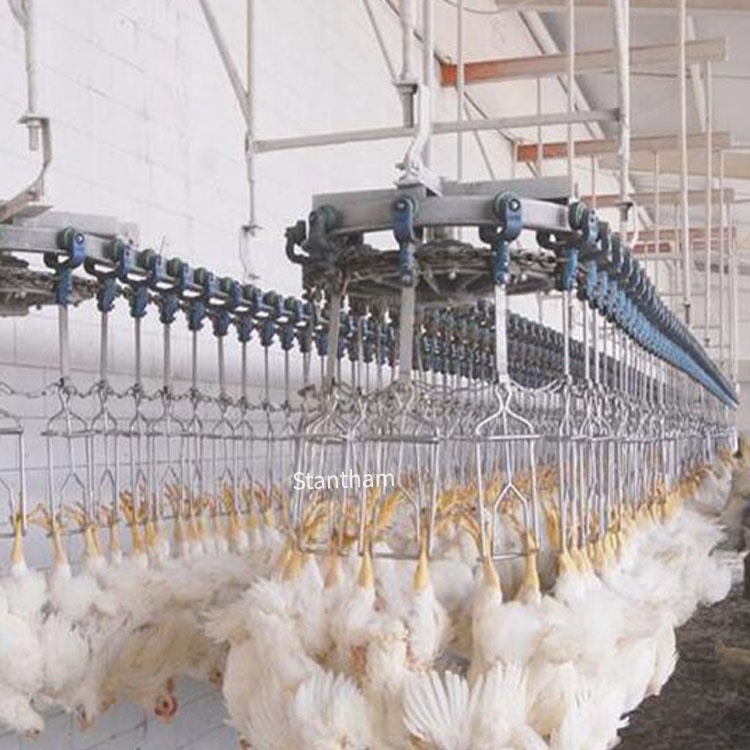
Overvågning af det, der faktisk påvirker driftstiden
Driftstid i et slagteri handler ikke kun om at holde motorer i gang. Det handler om at beskytte følsomme produkter, håndtere arbejdskraftsskemaer, der kører inden for stramme tidsrammer, og undgå den kaskadeafhængige kaos, der opstår, når én station går ned og fugle begynder at stå i kø på liniens. Forskellen mellem en anlægsdriftstid på 85 % og én på omkring 65 % er ikke akademisk – den viser sig direkte på ugens resultatopgørelse.
En undersøgelse fra 2021 af en peruviansk fjerkræslagteri fandt, at integration af Lean Manufacturing og Total Productive Maintenance (TPM) resulterede i en stigning på 5,87 % i udstyrets tilgængelighed. Den type forbedring opnås ikke ved gætning. Den opnås ved at følge de rigtige metrikker og handle ud fra dem.
Overall Equipment Effectiveness som nordstjernen
OEE forbliver den mest udbredte ramme til måling af produktivitet inden for fødevareproduktion. Den består af tre komponenter: Tilgængelighed, Ydelse og Kvalitet i et slagtteri-kontekst måler Tilgængelighed, om linjen kører, når den skal køre. Ydelse måler, om den kører med den beregnede kapacitet. Kvalitet registrerer, om outputtet opfylder specifikationerne – ingen kontaminering, ingen unødigt stor afskæring, ingen nedgraderinger.
Hvad der gør OEE særligt nyttig i fjerkræproduktion, er, at den tvænger en samtale om hvor taberne stammer faktisk fra. En produktionsanlæg kan have 90 % disponibilitet, men kun 75 % ydeevne, fordi udskælningstationen ikke kan holde trit med krogspeeden. Et andet anlæg kan køre med fuld hastighed, men miste 5 % af fuglene på grund af kvalitetsproblemer, fordi ventrikelskæreren ikke er placeret korrekt. Uden OEE ser disse problemer ud som separate udfordringer. Med OEE fremgår de som komponenter af ét enkelt tal, der kræver opmærksomhed.
Disponibilitet: Den driftstidsmåling, der starter med planlagt versus uforudset nedetid
Disponibilitet beregnes som den faktiske driftstid divideret med den planlagte produktionstid. I praksis betyder dette, at man registrerer hvert minut, hvor linjen er standset – og klassificerer det korrekt.
Planlagt nedetid omfatter rengøringspauser, skiftskifter og planlagt vedligeholdelse. Uforudset nedetid er, hvor den egentlige effekt ligger: sammenbrud, tilstopninger, strømsvingninger og operatørfejl. En casestudie fra kødindustrien opdelte Tilgængelighed yderligere i anlægs-/udstyrs-tilgængelighed, udnyttelse af den tilgængelige tid og produktionshastighed. den væsentlige indsigt? De fleste anlæg overestimerer deres faktiske Tilgængelighed, fordi de ikke systematisk registrerer korte stop – de 30-sekunders-tilstopninger, der sker ti gange i timen, akkumulerer sig til betydelige tab inden for en skiftperiode.
En praktisk fremgangsmåde: installer begivenhedsloggende sensorer på kritiske overførselspunkter. En fjerkræproducent i Midtvesten fandt ud af, at 40 % af deres uforudsete nedetid koncentrerede sig ved overgangen mellem skaldemaskinen og pillemaskinen. Løsningen krævede ikke nyt udstyr – det var tilpasning af transportbåndets takt og tilføjelse af en simpel guidebeslag. Tilgængeligheden steg fra 82 % til 89 % inden for to uger.
Ydeevne: Hastighedstab, der skjuler sig i fuld synlighed
Ydeevne sammenligner den faktiske gennemløbsrate med den ideelle kørselsrate. Hvis en linje er designet til 10.000 fugle i timen, men konsekvent kører med 8.500, udgør det et ydeevnetab på 15 %.
Det udfordrende er, at ydeevnetab ofte bliver normaliseret. Operatører tilpasser sig langsommere kørsel, fordi »sådan opfører udstyret sig bare« eller »fuglene er større i denne flok«. Men sådanne forklaringer skjuler reelle forbedringsmuligheder. En undersøgelse af gennemløb i kødforarbejdning identificerede tre håndterlige elementer af OEE – tilgængelighed, udnyttelse og hastighed – og fandt, at forbedringer af hastigheden ofte gav den hurtigste afkast, da de ikke krævede kapitalinvesteringer. .
I slagterimiljøer opstår ydeevnetab ofte omkring:
-
Uensartede fuglestørrelser der får udstyret til at køre langsommere eller blokere
-
Slidte værktøjer på udvinding- eller skærestationer
-
Trykfald i luftsystemer i pneumatiske systemer
-
Variation i operatørens teknik på manuelle trimmestander
Løsningen starter med at måle den faktiske linjehastighed pr. time, pr. skift og pr. flok. Når disse data findes, bliver årsagssammenhængene synlige.
Kvalitet: Målet, der direkte påvirker udbytte og indtjening
Kvalitet i OEE-termer betyder første-gennemløbsudbytte – produkter, der opfylder specifikationerne uden omformning eller nedgradering. I et slagtehus viser kvalitetsfejl sig som:
● Kontamineret slagtekrop, der kræver trimming eller konfiskation
● Ufuldstændig udvinding, der kræver manuel omformning
● Skadeset hud som følge af forkert skaldning eller plukning
● Portioner uden korrekt vægt ved udfasning
Disse tab er dyre, fordi fuglen allerede er blevet behandlet. Omkostningen ved en nedgraderet slagtekrop er ikke kun den mistede indtjening – det er også arbejdskraften, vandet, energien og de faste omkostninger, der allerede er investeret i at få den til dette trin.
ASTM-standarder, især Volume 15.12, leverer rammeværker til vurdering af udstyrets ydeevne og prædiktiv nøjagtighed i systemer til evaluering af kvæg og fjerkræ. Disse standarder er afgørende, fordi de fastsætter basisforventninger til, hvordan måleudstyr skal fungere – og det påvirker direkte kvalitetsmålene.
Registrering af stophændelser: Det detaljen, der gør OEE anvendelig
OEE er overskriften. Registrering af stophændelser er historien bag den.
Uden at vide hVORFOR hvorfor produktionslinjen standsede, er OEE blot et tal. De mest effektive slagterier kategoriserer hver stophændelse efter:
● Udstyrstype (pikker, eviscerator, køler, transportbånd)
● Fejltype (mekanisk, elektrisk, operatørrelateret, materialerelateret)
● Varighed (under 5 minutter, 5–30 minutter, over 30 minutter)
● Tidspunkt på dagen (første time efter opstart, før frokost, efter frokost, ved skiftets afslutning)
En fjerkræslagteri i Sydøst registrerede nedetidsbegivenheder i 90 dage og opdagede, at 60 % af deres længere stop forekom mellem kl. 11:00 og 13:00—not because of equipment failure, but because sanitation breaks were poorly coordinated with maintenance schedules. Justering af pauserotationen eliminerede 40 minutters uforudset nedetid pr. dag. Det svarer til 240 timer ekstra produktionskapacitet årligt.
Gennemsnitlig tid mellem fejl og gennemsnitlig reparationstid
MTBF og MTTR er de driftsmæssige metrikker, der indgår i tilgængeligheden. MTBF fortæller, hvor pålidelig en maskine er. MTTR fortæller, hvor hurtigt dit team kan få den tilbage i drift.
I slagterimiljøer er MTBF typisk lavest for udstyr med bevægelige dele under våde, kolde eller slibende forhold – skaldere, fjerpikere og indvandsudtager. MTTR er typisk længst for udstyr med komplekse mekaniske koblinger eller proprietære styresystemer.
Den praktiske konklusion: Registrer MTBF og MTTR efter udstyrstype og efter vagt. Hvis MTTR er betydeligt længere på nattevagten end på dagvagten, er det et trænings- eller personaleproblem – ikke et udstyrsproblem. Hvis MTBF falder i sommermånederne, er det et temperatur- eller fugtprobleme, der kræver miljømæssig regulering – ikke kun vedligeholdelse.
Anvendelse i den virkelige verden: Et eksempel fra praksis
En ny facilitet med en kapacitet på 15.000 fugle i timen gik for nylig i drift med én enkelt automatiseret linje, der er designet til høj igennemløbshastighed . Lederteamet lagde særlig vægt på at optimere indvandsudtagningen og investerede i udstyr med integrerede datafangstenheder, der muliggør realtidsproduktionsovervågning systemet giver operatører mulighed for at foretage datadrevne justeringer i realtid, hvilket forbedrer kapacitetsudnyttelsen og minimerer standstid. .
Det, der gjorde denne fremgangsmåde effektiv, var kombinationen af god udstyr og disciplineret overvågning. Fabrikken installerede ikke bare overvågningssystemet – de opbyggede daglige gennemgangsmøder omkring dataene. Skiftledere deltog i disse møder med forklaringer på alle standstidshændelser på over 10 minutter. Inden for tre måneder forbedredes tilgængeligheden med 6 %, og fabrikken nåede for første gang konsekvent sit kapacitetsmål.
Indholdsfortegnelse
- Overvågning af det, der faktisk påvirker driftstiden
- Overall Equipment Effectiveness som nordstjernen
- Disponibilitet: Den driftstidsmåling, der starter med planlagt versus uforudset nedetid
- Ydeevne: Hastighedstab, der skjuler sig i fuld synlighed
- Kvalitet: Målet, der direkte påvirker udbytte og indtjening
- Registrering af stophændelser: Det detaljen, der gør OEE anvendelig
- Gennemsnitlig tid mellem fejl og gennemsnitlig reparationstid
- Anvendelse i den virkelige verden: Et eksempel fra praksis