 EN

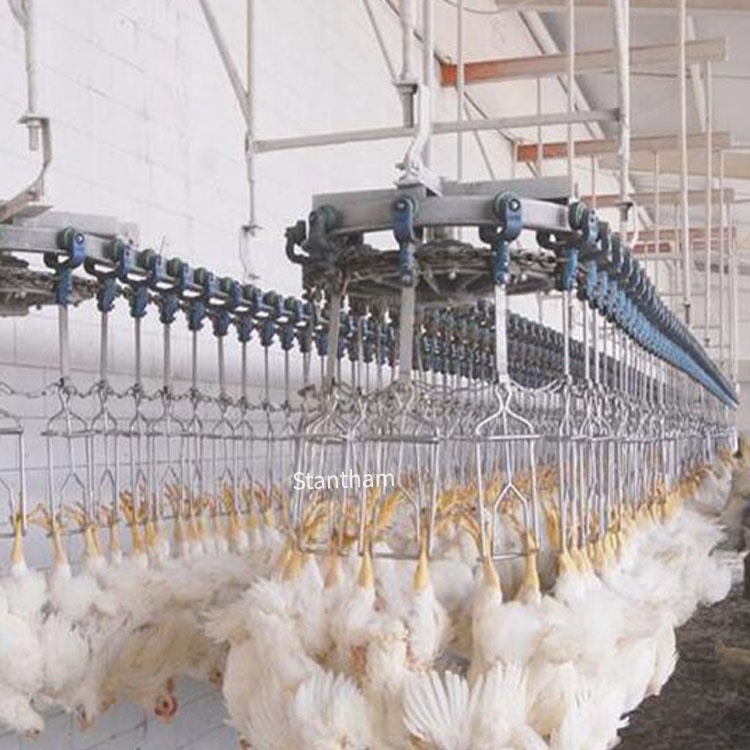
उपलब्धतामा वास्तवमा के काम गर्दछ भन्ने निगरानी गर्नु
स्लौटरहाउसमा अपटाइम भनेको केवल मोटरहरूलाई घुमाइरहनु मात्र होइन। यो नाशवान उत्पादनको सुरक्षा, सीमित समयको आधारमा चल्ने श्रम अनुसूची प्रबन्धन, र एउटा स्टेशन बन्द भएपछि जस्तो शृंखलागत अराजकता रोक्नु हो जसमा पङ्क्तिमा चरा जम्मा हुन थाल्छन्। ८५% उपलब्धतामा चल्ने संयन्त्र र ६५% उपलब्धतामा चल्ने संयन्त्र बीचको फरक शैक्षिक कुरा होइन— यो साप्ताहिक लाभ-नोक्सान विवरणमा सिधै देखिन्छ।
पेरुको एउटा पोल्ट्री प्रशोधन संयन्त्रमा २०२१ मा गरिएको अध्ययनले देखायो कि लिन म्यानुफ्याक्चरिङ र टोटल प्रोडक्टिभ मेन्टेनेन्स (टीपीएम) को एकीकरणले उपकरण उपलब्धतामा ५.८७% को वृद्धि गर्यो। यस्तो सुधार अनुमानबाट आउँदैन। यो सही मेट्रिक्सहरूको ट्र्याकिङ र तिनीहरूमा कार्यवाही गर्नुबाट आउँछ।
समग्र उपकरण प्रभावकारिता नॉर्थ स्टारको रूपमा
खाद्य प्रशोधन क्षेत्रमा उत्पादनको मापनको लागि समग्र उपकरण प्रभावकारिता (ओइइ) अझै पनि सबैभन्दा व्यापक रूपमा अपनाइएको ढाँचा हो। यसलाई तीन घटकहरूमा विभाजन गरिएको छ: उपलब्धता, प्रदर्शन, र गुणस्तर स्लग्टरहाउसको सन्दर्भमा, उपलब्धता (एभेलेबिलिटी) ले निर्धारण गर्छ कि लाइन सँगै चल्नुपर्ने समयमा यो वास्तवमा चल्दैछ कि छैन। प्रदर्शनले यो डिजाइन गरिएको थ्रुपुट दरमा चल्दैछ कि छैन भनेर मापन गर्छ। गुणस्तरले उत्पादनले निर्दिष्ट मापदण्ड पूरा गर्दछ कि गर्दैन भनेर दर्शाउँछ—कुनै प्रदूषण छैन, कुनै अत्यधिक काट्ने छैन, कुनै गुणस्तर घटाउने छैन।
ओइइ (ओभरल इक्विपमेन्ट इफेक्टिभनेस) लाई पोल्ट्री प्रशोधनमा विशेष रूपमा उपयोगी बनाउने कुरा यो हो कि यसले जहाँ कुनै विशिष्ट क्षेत्रमा नोक्सानहरू वास्तवमा कहाँबाट आउँदैछन् भनेर छलफल गर्न बाध्य पार्छ। एउटा संयन्त्रमा ९०% उपलब्धता हुन सक्छ तर केवल ७५% प्रदर्शन हुन सक्छ किनभने एभिसरेसन स्टेशनले शैकल गतिसँगै ठिक ढंगले नै नियन्त्रण गर्न सक्दैन। अर्को संयन्त्रमा पूर्ण गतिमा चल्न सक्छ तर भेन्ट कटर सही स्थितिमा नभएको कारण ५% चराहरू गुणस्तर सम्बन्धी समस्याका कारण गुमाउन सक्छ। ओइइ बिना, यी समस्याहरू अलग-अलग मानिन्छन्। ओइइ सँग, यी समस्याहरू एउटै सङ्ख्याका घटकहरूको रूपमा प्रकट हुन्छन् जसले तुरुन्त ध्यान आकर्षित गर्छ।
उपलब्धता: नियोजित र अनियोजित अवरोधको तुलनाबाट सुरु हुने अपटाइम मेट्रिक
उपलब्धता वास्तविक संचालन समयलाई योजनाबद्ध उत्पादन समयले विभाजन गरेर गणना गरिन्छ। व्यावहारिक रूपमा, यसको अर्थ हो कि लाइन रोकिएको प्रत्येक मिनेटको ट्र्याकिङ गर्नु र यसलाई सही रूपमा वर्गीकृत गर्नु।
योजनाबद्ध डाउनटाइममा स्वच्छता ब्रेक, शिफ्ट परिवर्तन र योजनाबद्ध रखरखाव समावेश छन्। अयोजनित डाउनटाइम नै वास्तविक लिभरेजको केन्द्र हो: टुटन, जाम, बिजुलीको उतारचढ़ाव र अपरेटरका त्रुटिहरू। एउटा मासु प्रशोधन अध्ययनले उपलब्धतालाई थप विभाजन गरेर संयन्त्र/उपकरण उपलब्धता, उपलब्ध समयको उपयोग, र उत्पादन दरमा विभाजन गर्यो। मुख्य अन्तर्दृष्टि? धेरै संयन्त्रहरूले आफ्नो वास्तविक उपलब्धतालाई अत्यधिक अनुमान गर्छन् किनभने उनीहरूले छोटा रोकाहरूलाई कडा ट्र्याक गर्दैनन्—ती ३० सेकेण्डका जामहरू जुन घण्टामा दस पटक हुन्छन्, शिफ्टको अन्त्यमा गम्भीर नोक्सानीमा परिणत हुन्छन्।
व्यावहारिक दृष्टिकोण: महत्त्वपूर्ण स्थानहरूमा घटना-लगिङ्ग सेन्सर स्थापना गर्नुहोस्। मिडवेस्टर्न क्षेत्रको एउटा पोल्ट्री अपरेसनले आफ्नो अनियोजित डाउनटाइमको ४०% भाग स्क्याल्डर र पिकर बीचको संक्रमणमा केन्द्रित भएको पाएको थियो। समाधान नयाँ उपकरण होइन— यो कन्भेयरको समय अनुकूलन र सरल गाइड रेल थप्नु थियो। उपलब्धता दुई हप्तामा ८२% देखि ८९% सम्म बढ्यो।
प्रदर्शन: आँखा अगाडि छिपिरहेका गतिका लोसहरू
प्रदर्शनले वास्तविक उत्पादन क्षमतालाई आदर्श चलाउने दरसँग तुलना गर्दछ। यदि एउटा लाइन १०,००० पखेली प्रति घण्टा को लागि डिजाइन गरिएको छ तर निरन्तर ८,५०० मा चल्छ भने, यो १५% को प्रदर्शन लोस हो।
कठिन भाग भनेको प्रदर्शनमा आएको क्षति सामान्यतया सामान्यीकृत हुन्छ। सञ्चालकहरू धीमा गतिमा सञ्चालन गर्न अनुकूलित हुन्छन् किनभने “यो उपकरणको स्वाभाविक व्यवहार हो” वा “यस झुण्डका चरा ठूलो छन्”। तर यी व्याख्याहरूले वास्तविक अवसरहरूलाई ओछ्याउँछन्। मास प्रशोधनमा उत्पादन क्षमताको अध्ययनले ओइइ (OEE) का तीन सम्बोधन गर्न सकिने तत्वहरू—उपलब्धता, उपयोगिता, र दर—पहिचान गर्यो र यसले दरमा सुधार गर्दा प्रायः सबैभन्दा छिटो फर्काउने फाइदा दिन्छ किनभने यसको लागि कुनै पूँजी निवेश आवश्यक पर्दैन .
हत्याघरका वातावरणमा, प्रदर्शन क्षतिहरू प्रायः निम्न कुराहरूको वरिपरि केन्द्रित हुन्छन्:
-
चराहरूको आकारमा अस्थिरता जसले उपकरणलाई धीमा गर्न वा अटकाउन कारण बन्छ
-
पहिले नै प्रयोग गरिएको औजारहरू अन्तर्दहन वा काट्ने स्टेशनहरूमा
-
वायु दबावमा गिरावट वायुचालित प्रणालीहरूमा
-
सञ्चालकको कार्य विधिमा भिन्नता हातले ट्रिमिङ्ग गर्ने स्टेशनहरूमा
समाधान सुरु हुन्छ घण्टामा, प्रति शिफ्टमा, प्रति झुण्डमा वास्तविक लाइन गति मापन गरेर। एकपटक त्यो डाटा उपलब्ध भएपछि, मूल कारणहरू स्पष्ट देखिन्छन्।
गुणस्तर: उत्पादन र आयमा सिधै प्रभाव पार्ने मापदण्ड
OEE को सन्दर्भमा गुणस्तर भनेको पहिलो पास उत्पादन हो—जुन उत्पादन पुनर्संस्करण वा गुणस्तर घटाउनु बिना निर्दिष्ट मापदण्ड पूरा गर्छ। एउटा कतलघरमा, गुणस्तरका असफलताहरू यस्तो देखिन्छन्:
● धुन्नु पर्ने वा अस्वीकार गर्नु पर्ने कार्कासहरू
● पूर्ण आन्तरिक अंग निकाल्न नसक्नुले मानव श्रमद्वारा पुनर्संस्करण गर्नुपर्ने
● अनुचित स्कल्डिङ वा पिकिङले छालामा क्षति
● कट-अपमा अनियमित भागको वजन
यी नोक्सानीहरू महँगो छन् किनभने चरा पहिले नै प्रक्रिया गरिसकिएको हुन्छ। गुणस्तर घटाइएको कार्कासको लागत केवल हराएको आय मात्र होइन— यो त्यस बिन्दुसम्म पुग्नका लागि पहिले नै लगाइएको श्रम, पानी, ऊर्जा र अतिरिक्त खर्च पनि हो।
एएसटीएम मानकहरू, विशेष गरी खण्ड १५.१२, पशु र आँडाको मूल्याङ्कन प्रणालीमा उपकरणको कार्यक्षमता र भविष्यवाणी गर्ने सटीकताको मूल्याङ्कनका लागि ढाँचा प्रदान गर्दछन्। यी मानकहरू महत्त्वपूर्ण छन् किनभने यी मापन उपकरणहरूले कसरी काम गर्नुपर्छ भन्ने आधारभूत अपेक्षाहरू स्थापित गर्दछन्—र यो सीधा रूपमा गुणस्तरका मापदण्डहरूमा प्रभाव पार्दछ।
अवरोधको घटना ट्र्याक गर्ने: ओइइ लाई कार्यान्वयन योग्य बनाउने तथ्य
ओइइ शीर्षक हो। अवरोधको घटना ट्र्याक गर्ने त्यसको तलको कथा हो।
थाहा नभएमा किन लाइन रोकियो, ओइइ केवल एउटा सङ्ख्या मात्र हो। सबैभन्दा प्रभावकारी स्लौटरहाउसहरूले प्रत्येक अवरोधको घटनालाई निम्न अनुसार वर्गीकृत गर्दछन्:
● उपकरणको प्रकार (पिकर, इविसरेटर, चिलर, कन्भेयर)
● विफलताको प्रकार (यान्त्रिक, विद्युतीय, अपरेटरसँग सम्बन्धित, सामग्रीसँग सम्बन्धित)
● अवधि (५ मिनेटभन्दा कम, ५–३० मिनेट, ३० मिनेटभन्दा बढी)
● दिनको समय (सुरु गरेको पहिलो घण्टा, दुपहिरी भोजनअघि, दुपहिरी भोजनपछि, शिफ्ट सकिएको समय)
दक्षिणपूर्वमा एउटा पोल्ट्री संयन्त्रले ९० दिनसम्म अवरोधका घटनाहरू ट्र्याक गर्यो र यसले आफ्नो ६०% लामो रोकाहरू ११:०० बजे देखि १:०० बजेसम्म हुने गरेको खोजेको थियो— उपकरणको दोषका कारण होइन, तर स्वच्छता ब्रेकहरू र रखरखावको समयसूची बीचको खराब समन्वयका कारण। ब्रेकको घुमाउने क्रममा समायोजन गर्दा प्रतिदिन ४० मिनेटको अनियोजित अवरोध हटाइएको थियो। यो वार्षिक रूपमा २४० घण्टाको अतिरिक्त उत्पादन क्षमता हो।
दोषबीचको मध्यम समय र मरम्तको मध्यम समय
MTBF र MTTR उपलब्धतामा प्रवेश गर्ने संचालन मेट्रिक्स हुन्। MTBF ले तपाईंलाई उपकरणको विश्वसनीयता बारे जानकारी दिन्छ। MTTR ले तपाईंलाई तपाईंको टोलीले यसलाई पुनः चालू गर्न कति छिटो सक्छ भन्ने कुरा बताउँछ।
स्लौटरहाउसको वातावरणमा, एमटीबीएफ (औसत समय बिच दुर्घटना) सामान्यतया गीलो, चिसो वा क्षरणकारी अवस्थामा चल्ने भागहरू भएको उपकरणमा सबैभन्दा कम हुन्छ—स्कल्डर, पिकर र इविसरेटर। एमटीटीआर (औसत समय बिच मर्मत) सामान्यतया जटिल यान्त्रिक संयोजन वा विशिष्ट नियन्त्रण प्रणाली भएको उपकरणमा सबैभन्दा लामो हुन्छ।
व्यावहारिक निष्कर्ष: उपकरणको प्रकार र शिफ्ट अनुसार एमटीबीएफ र एमटीटीआर ट्र्याक गर्नुहोस्। यदि रातको शिफ्टमा एमटीटीआर दिउँसोको शिफ्टभन्दा धेरै लामो छ भने, यो उपकरणको समस्या होइन, तर प्रशिक्षण वा कर्मचारी व्यवस्थाको समस्या हो। यदि गर्मीको मौसममा एमटीबीएफ घट्छ भने, यो तापक्रम वा आर्द्रताको समस्या हो जसको लागि वातावरणीय नियन्त्रण आवश्यक छ, केवल रखरखाव मात्रै होइन।
वास्तविक विश्वको अनुप्रयोग: क्षेत्रबाट एउटा अवस्था
एउटा १५,००० पखेटा प्रति घण्टा क्षमताको हरियो क्षेत्र सुविधा हालै एउटै स्वचालित लाइनसँग सञ्चालनमा आएको छ जुन उच्च उत्पादन क्षमताका लागि डिजाइन गरिएको छ । प्रबन्धन टोलीले इविसरेसन प्रक्रियाको अनुकूलनमा विशेष जोर दिएको थियो र यथार्थ समय उत्पादन निगरानी सक्षम बनाउने एकीकृत डाटा संग्रह उपकरणहरूसँगको उपकरणमा लगानी गरेको थियो यो प्रणालीले अपरेटरहरूलाई डाटा-आधारित समायोजनहरू गर्न अनुमति दिन्छ, जसले उत्पादन क्षमता बढाउँछ र अवरोध समय घटाउँछ .
यो दृष्टिकोण काम गर्नुको कारण राम्रो उपकरण र अनुशासित ट्र्याकिङ्को संयोजन थियो। कारखानाले केवल मोनिटरिङ्ग प्रणाली स्थापना गरेको थिएन—उनीहरूले डाटामा आधारित दैनिक समीक्षा बैठकहरू बनाएका थिए। शिफ्ट सुपरभाइजरहरू ती बैठकहरूमा १० मिनेटभन्दा बढीको अवरोध घटनाको प्रत्येक विवरणसँग आउँथे। तीन महिनाभित्र, उपलब्धता ६% ले सुधारियो, र कारखानाले पहिलो पटक निरन्तर रूपमा आफ्नो उत्पादन क्षमता लक्ष्य प्राप्त गर्यो।
विषयसूची
- उपलब्धतामा वास्तवमा के काम गर्दछ भन्ने निगरानी गर्नु
- समग्र उपकरण प्रभावकारिता नॉर्थ स्टारको रूपमा
- उपलब्धता: नियोजित र अनियोजित अवरोधको तुलनाबाट सुरु हुने अपटाइम मेट्रिक
- प्रदर्शन: आँखा अगाडि छिपिरहेका गतिका लोसहरू
- गुणस्तर: उत्पादन र आयमा सिधै प्रभाव पार्ने मापदण्ड
- अवरोधको घटना ट्र्याक गर्ने: ओइइ लाई कार्यान्वयन योग्य बनाउने तथ्य
- दोषबीचको मध्यम समय र मरम्तको मध्यम समय
- वास्तविक विश्वको अनुप्रयोग: क्षेत्रबाट एउटा अवस्था