 EN

Birinchi savol: Nima uchun alohida-alohida emas, balki qo'llab-quvvatlash usulida?
To'liq tovuq so'rg'ich zavodini qurish bo'yicha tayyor yechimni tanlash qarorini olish odatda bir xil usulda boshlanadi — ishlab chiqarish boshlig'i ikkinchi darajali jihozlar to'plamiga, uchta turli yetkazib beruvchilardan kelgan qo'shimcha konveyorlarga va roman sifatida o'qiladigan texnik xizmat ko'rsatish jurnali bilan qarama-qarshi turadi. Asosiy savol shu emaski, tayyor yechim maqsadga muvofiqmi? Balki, butun liniya bo'yicha bitta javobgarlik nuqtasiga ega bo'lmaslik operatsiyaga qanchalik qulay emasligi haqida savol.
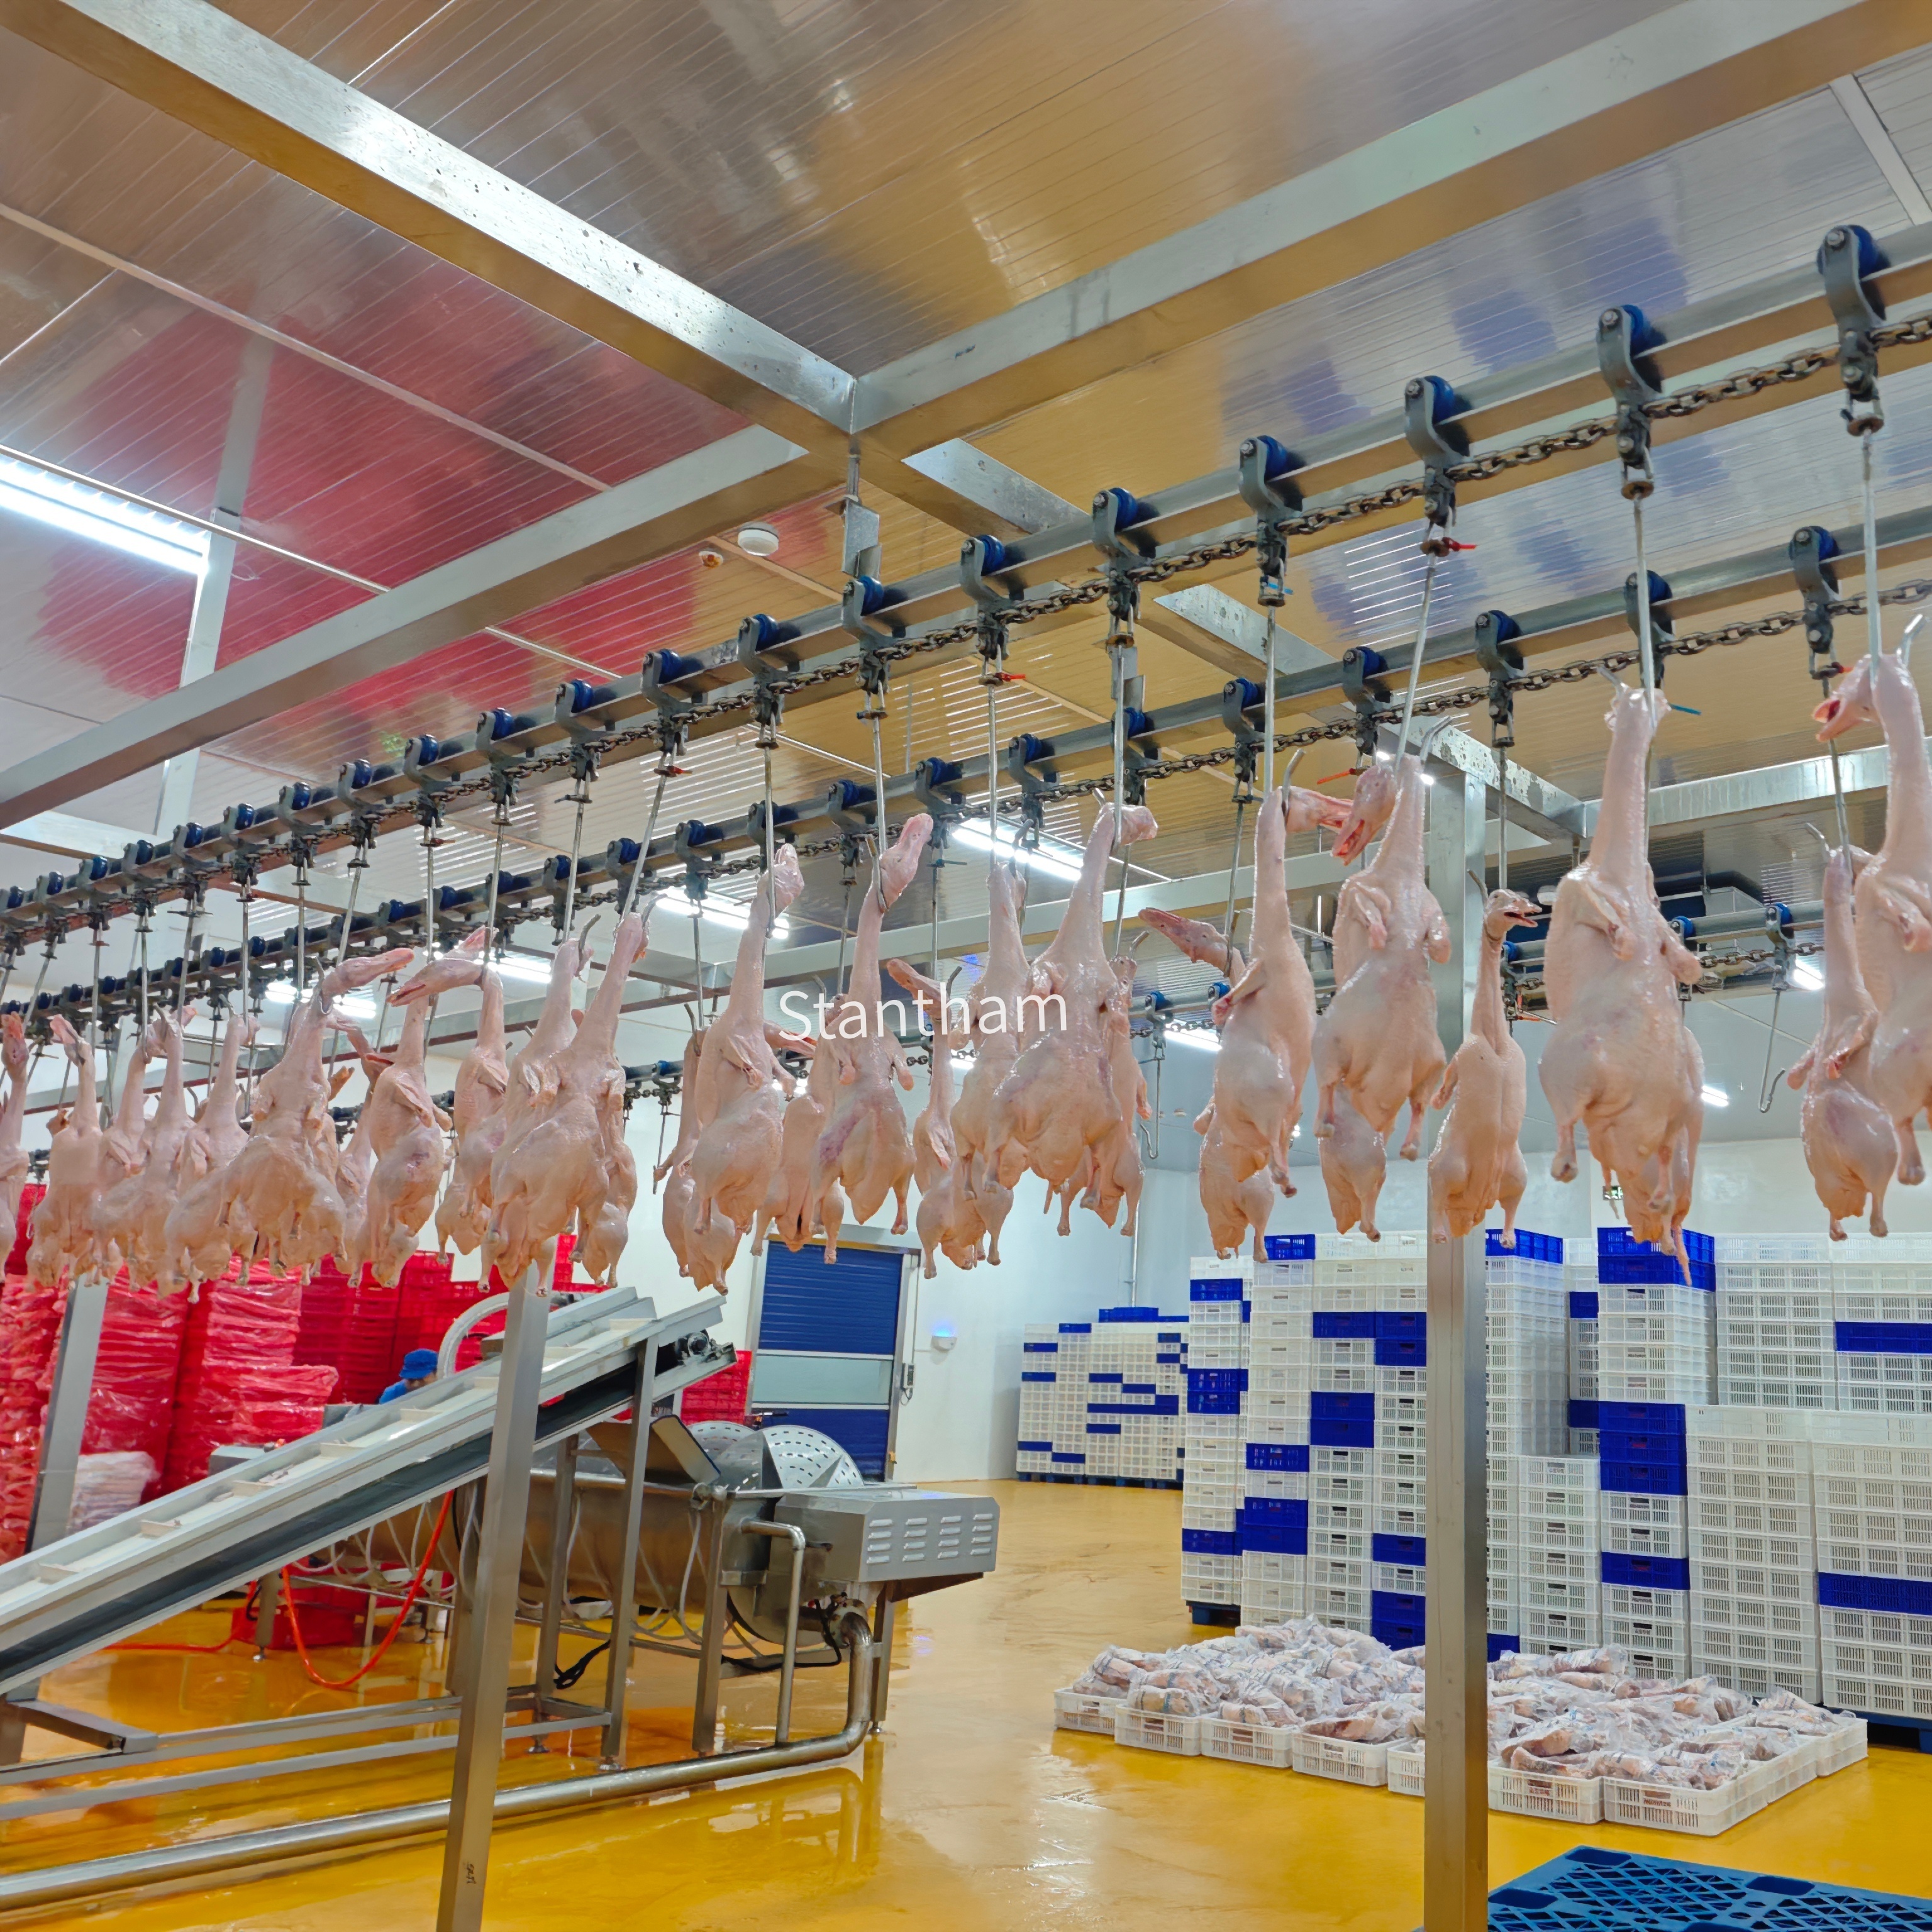
Parranda qayta ishlash zavodi — bu mexanizmlar to'plami emas. Bu aniq ketma-ketlikdagi moslashtirilgan jarayonlardir: tovuqlarni be-his qilish, qonini o'tkazish, issiq suvda qaynatish, perrukalarni olib tashlash, ichki a'zolarni olib tashlash, sovutish, kesish va qadoqlash . Har bir qism turli yetkazib beruvchilardan kelganda, ular orasidagi bo'shliqlar muammo bo'lib qoladi. Bir yetkazib beruvchining konveyori keyingi yetkazib beruvchining kirish balandligiga mos kelmaydi. Issiq suvda qaynatish apparati parrukalarni olib tashlash apparati kutayotgan tezlikdan boshqa tezlikda ishlaydi. Shu paytda loyiha boshlig'i o'rnatishni boshqarishdan ko'ra, yetkazib beruvchilarni koordinatsiya qilishga ko'proq vaqt sarflaydi.
Turnkey qabul qilish bu dinamikani o'zgartiradi. Bitta muhandislik guruhu kratingdan sovuq xonagacha bo'lgan butun jarayonni boshqaradi. Bu shuni anglatadiki, yuqori o'tkazuvchi liniya, to'xtatish qurilmasi, qaynatish apparati, parraklarini olib tashlash qurilmasi va ichki a'zolarni olib tashlash liniyasi birinchi kundan boshlab birgalikda ishlash uchun mo'ljallangan. integratsiya xavfi zavod polidan yetkazib beruvchining chizmalar doskasiga, ya'ni kerakli joyga ko'chiriladi.
Hamma narsani o'zgartiradigan quvvat savoli
Hech narsa imzolashdan oldin haqiqiy ish bitta raqam — istalgan oqim tezligi bilan boshlanadi. Soatiga 500 ta qushlik liniya soatiga 3000 ta qushlik operatsiyadan mutlaqo farqli ko'rinadi. jihozlar hajmi, binoning maydoni, chiqindilar suvini tozalash quvvati va hatto sovuq saqlash talablari hammasi shu raqam bilan chiziqli bo'lmagan tarzda o'sadi.
Soatiga taxminan 1500 dan 2000 gacha qushni qaymoqda ishlashga mo'ljallangan o'rta hajmli ishlab chiqarish liniyasi avtomatlashtirilgan, haroratni boshqariladigan qaymoq, A-turi vertikal parraklarini olib tashlash moslamalari va jasadlarni tez sovutish uchun spiral sovutgichdan foydalanishi mumkin. Soatiga 3000 ta qush (BPH) darajasiga yetib borilsa, vaziyat o'zgaradi — ketma-ket ishlaydigan bir nechta parraklarini olib tashlash moslamalari, kattaroq quvvatli sovutgichlar va murakkabroq ichaklarini olib tashlash konveyeri tizimi majburiy bo'ladi. .
Ko'pincha loyihalar shu yerda nosozlikka uchraydi. Ishlab chiqarish quvvati ko'rsatkichlari ish vaqtining tuzilishi, texnik xizmat ko'rsatish vaqt oraliqlari yoki qushlarning yetkazib berilish jadvali haqidagi amaliy e'tiborsiz qoldiriladi. Qushlar partiyalar tarzida yetkazib berilgani sababli kuniga faqat olti soat ishlaydigan va soatiga 3000 ta qush quvvatiga ega liniya — bu juda ortiqcha kapital sifatida baholanadi. Qabul qilish jarayoni optimistik broshyura raqamlari emas, balki ob'ektiv ishlab chiqarish rejalashtirishidan boshlanishi kerak.
Joy tayyorlash va yashirin vaqt jadvali
Quvvat hajmi bir marta belgilangandan so'ng, keyingi bosqich — maydonni tayyorlashdir va aynan shu bosqichda vaqt jadvali ko'pincha dastlabki baholardan ortiqqa cho'ziladi. Komplekt yetkazib beruvchi odatda jihozlar joylashuvi, foydalanish nuqtalari va material oqim yo'llarini ko'rsatuvchi sxemalar taqdim etadi . Lekin ushbu sxemalarni tayyor ob'ektgacha aylantirish elektr ishlari, suv ta'minoti quvurlari, chiqarish tizimi, ventilyatsiya va ko'pincha inshootlarga strukturalik o'zgartirishlar kiritishni o'z ichiga oladi.
Parranda qaymoq qilish liniyasi uchun elektr yuk juda katta. Qaynatish apparatlari suvni isitish uchun katta quvvat talab qiladi. Yuqori konveyer tizimi o'zgaruvchan chastotali dvigatellarga ega bo'lishi kerak. Sovutish tizimi — bu vintli sovutgich yoki doimiy suvga botiriladigan sovutgich bo'lishidan qat'i nazar — uch fazali tok va alohida elektr zanjirlarini talab qiladi . Suv ta'minoti ham shunchalik muhim — qaynatish, tozalash va sovutish barchasi aniq harorat va bosim xususiyatlariga ega bo'lgan yuqori hajmdagi suvni talab qiladi.
Suvni oqazishga maxsus e'tibor berish kerak. Go'sht kombinati yuqori organik yuk bilan ko'p miqdordagi chiqindi suvini hosil qiladi. Komplekt etib beriladigan paket odatda qayta ishlash uskunalarni o'z ichiga oladi, lekin chiqindi suvini tozalash tizimini qamrab olmaydi. Bu alohida xarid bo'lib, asosiy liniyaning o'rnatilishi bilan parallel ravishda amalga oshirilishi kerak. Uskunalar ob'ektga yetib kelgandan keyin suvni oqazish quvvatini aniqlash — bu faoliyatning birinchi haftasida namoyon bo'ladigan xato.
O'rnatish, integratsiya va birinchi qushlar
Uskunalar yetkazib berilishi rejalar bosqichidan amalga oshirish bosqichiga o'tishni anglatadi. Komplekt etib beriladigan loyiha odatda yetkazib beruvchining muhandislaridan ob'ekt bo'yicha o'rnatish bo'yicha yordamni o'z ichiga oladi . Bu vaqtda iqtisod qilish mumkin emas. Tizimni loyihalash va o'rnatishni bir xil jamoa bajarish — bu mos kelish toleranslari, konveyer izini saqlash va boshqaruv tizimini integratsiya qilishni birinchi marta to'g'ri amalga oshirishni ta'minlaydi.
Yuqori qismdagi konveyer o'rnatish paytida ayniqsa e'tibor qilinishi kerak. U butun liniyaning asosidir va qushlarni osilgan joydan to'xtatish, qon oqizish, issiqlikda isitish, parruklarini olib tashlash, ichki a'zolarni olib tashlash va nihoyat sovutishgacha o'tkazadi agar konveyer zanjirining g'altaklanishi noto'g'ri bo'lsa yoki g'altaklar orasidagi masofa keyingi uskunalar bilan mos kelmasa, butun liniya buziladi.
Sozlash bo'sh ishlashdan boshlanadi — motorlar ishga tushayotganligi, konveyerlar harakatlanayotganligi va sensorlar to'g'ri ma'lumot berayotganligi tekshiriladi. Keyin birinchi qushlar keladi. Bu yerda nazariy liniya tezligi amaliyotga mos keladi. Odatda maqsadli quvvatning taxminan yarmidan boshlab, operatorlar uskunaga moslashib, liniya muvozanati sozlanguncha asta-sekin tezlik oshiriladi. Ba'zi komplekt yetkazib beruvchilar birinchi to'liq smenada kamaytirilgan tezlikda ishlashni, keyin bir necha kun davomida tezlikni asta-sekin oshirishni tavsiya qiladi.
O'qitish: Eng ko'p e'tibor berilmagan muvaffaqiyat omili
Ajoyib o'rnatilgan liniya, uni boshqarishni biladigan odamlarsiz foydasizdir. Kalit va qulflar bilan yetkazib beriladigan paketlar ko'pincha operatorlarga o'qitishni ham o'z ichiga oladi, lekin bu o'qitish sifati va chuqurligi juda keng doirada farq qiladi. , lekin eng yaxshi usul — ta'minotchi nazorati ostida operatorlar aslida jihozlarni boshqarib, ishga tushirish bosqichida amaliy o'qitishni talab qilishdir.
O'qitish faqat tugmalar bosishdan ko'ra kengroq bo'lishi kerak. Operatorlar stansiyalar o'rtasidagi o'zaro bog'liqlikni tushunishlari kerak. Masalan, agar suyuqlik isitgichi harorati o'zgarib ketса, bu qanday qilib to'ldiruvchi jihozning ishlashiga ta'sir qiladi? Agar ichaklarni olib tashlash konveyeri tezligini oshirilsa, keyingi tekshirish stansiyasiga nima bo'ladi? Bunday tizimli fikrlash liniyaning silliq ishlashini doimiy muammolarga duch kelishidan ajratadi.
Texnik xizmat ko'rsatish bo'yicha o'qitish ham shu qadar muhim. Poultry qayta ishlash liniyasida zanjirlar, podshipniklar, dvigatellar, nasoslar va isitish elementlari kabi ko'plab harakatlanuvchi qismlar mavjud oldindan ta'mirlash jadvalini, tez-tez uchraydigan nosozliklar turlarini va ish jarayonini bir smenada davom ettirishga imkon beradigan tezkor yechimlarni bilish — kichik g'altaklanish va qimmatga tushadigan to'xtatish o'rtasidagi farqdir.
Operatsion haqiqiy tekshiruv
Trening tugagandan keyin chiziq to'liq ishga kirganda, haqiqiy qabul qilish jarayoni boshlanadi. Birinchi bir necha hafta — bu ish quvvati, mahsulot sifati va jihozlar ishonchliligi o'rtasidagi muvozanatni topishga bag'ishlangan, ya'ni aniq korxona uchun mos keladigan 'shirin nuqta'ni topish.
Ba'zi operatorlar nazariy chiziq tezligi erishilishini, lekin bashorat qilinmagandek, qattiqroq texnik xizmat ko'rsatishni talab qilishini aniqlaydilar. Boshqalari etkazib beruvchilardan olingan qushlarning hajmi farq qilishi tufayli ichaklar olib tashlanadigan uskunalar doimiy ravishda sozlanishini aniqlaydilar. Bu turnkey yondashuvining ajoyib ishlamaganligi emas. Bu yangi ishlab chiqarish liniyasining odatiy o'sish davri muammolari. Turnkey yechimning afzalligi shundaki, agar nima bo'lsa ham ishlamasa, birgina yetkazib beruvchiga murojaat qilishingiz mumkin, ya'ni bir nechta uskuna yetkazib beruvchilari o'rtasida ayblash o'yini o'ynamaslik kerak.
AQSH Qishloq xo'jaligi vazirligining Oziq-ovqat xavfsizligi va tekshirish xizmati barcha parranda mahsulotlarining to'g'ri gigienik standartlarda qayta ishlashini, shuningdek, o'limdan oldin va o'limdan keyin tekshiruvlarini talab qiladi yangi parranda tekshirish tizimi doirasida yosh tovuq ishlab chiqarish korxonalarida jarayon nazorati saqlangan holda chiziq tezligi daqiqada 175 ta tovuqgacha o'rnatilishi mumkin. bu normativ kontekst liniyaning boshqarilish usulini va aylanma tizimning tekshiruvga kirishni hamda sanitariya protokollariyini qo'llab-quvvatlash talablarini belgilaydi.
Turnkey qarorini doimiy qilish
Turnkey abattoyr yechimini qabul qilish — bu faqat bir martalik savdo emas. Bu birinchi maydon tekshiruvidan boshlab o'rnatish, ta'lim va ishga tushirishning dastlabki oylarigacha cho'ziladigan hamkorlikdir. Buni to'g'ri amalga oshiradigan operatsiyalar yetkazib beruvchini o'z muhandislik jamoasining uzgarishsiz qismi sifatida, masofaviy boshqariladigan yetkazib beruvchi sifatida emas, qaraydilar.
Turnkey modeli ishlaydi, chunki u rag'batlantirish mexanizmlarini moslashtiradi. Yetkazib beruvchining obro'si liniyaning belgilangan talablarga mos ishlashiga bog'liq. Bu loyiha dizaynini to'g'ri bajarish, o'rnatishni tozalikda amalga oshirish va ta'limni chuqur o'tkazish uchun kuchli rag'bat yaratadi. Zavod operatori uchun foyda — bitta javobgar shaxs: konveyerlarning tekislashidan boshlab boshqaruv tizimini sozlashgacha bo'lgan barcha narsalar uchun.
Qadamlar bo‘yicha qabul qilish jarayoni — quvvat rejalashtirish, maydon tayyorlash, o‘rnatish, ishga qo‘yish, trening va operatsion ishga kirishish — vaqt va sabr talab qiladi. Lekin boshqa variant — alohida-alohida jihozlarni sotib olish va integratsiya qilish — yanada ko‘proq vaqt oladi va yomon natijalar beradi. Ko‘pchilik operatsiyalar uchun tanlov aniq.
Mundarija
- Birinchi savol: Nima uchun alohida-alohida emas, balki qo'llab-quvvatlash usulida?
- Hamma narsani o'zgartiradigan quvvat savoli
- Joy tayyorlash va yashirin vaqt jadvali
- O'rnatish, integratsiya va birinchi qushlar
- O'qitish: Eng ko'p e'tibor berilmagan muvaffaqiyat omili
- Operatsion haqiqiy tekshiruv
- Turnkey qarorini doimiy qilish