 EN

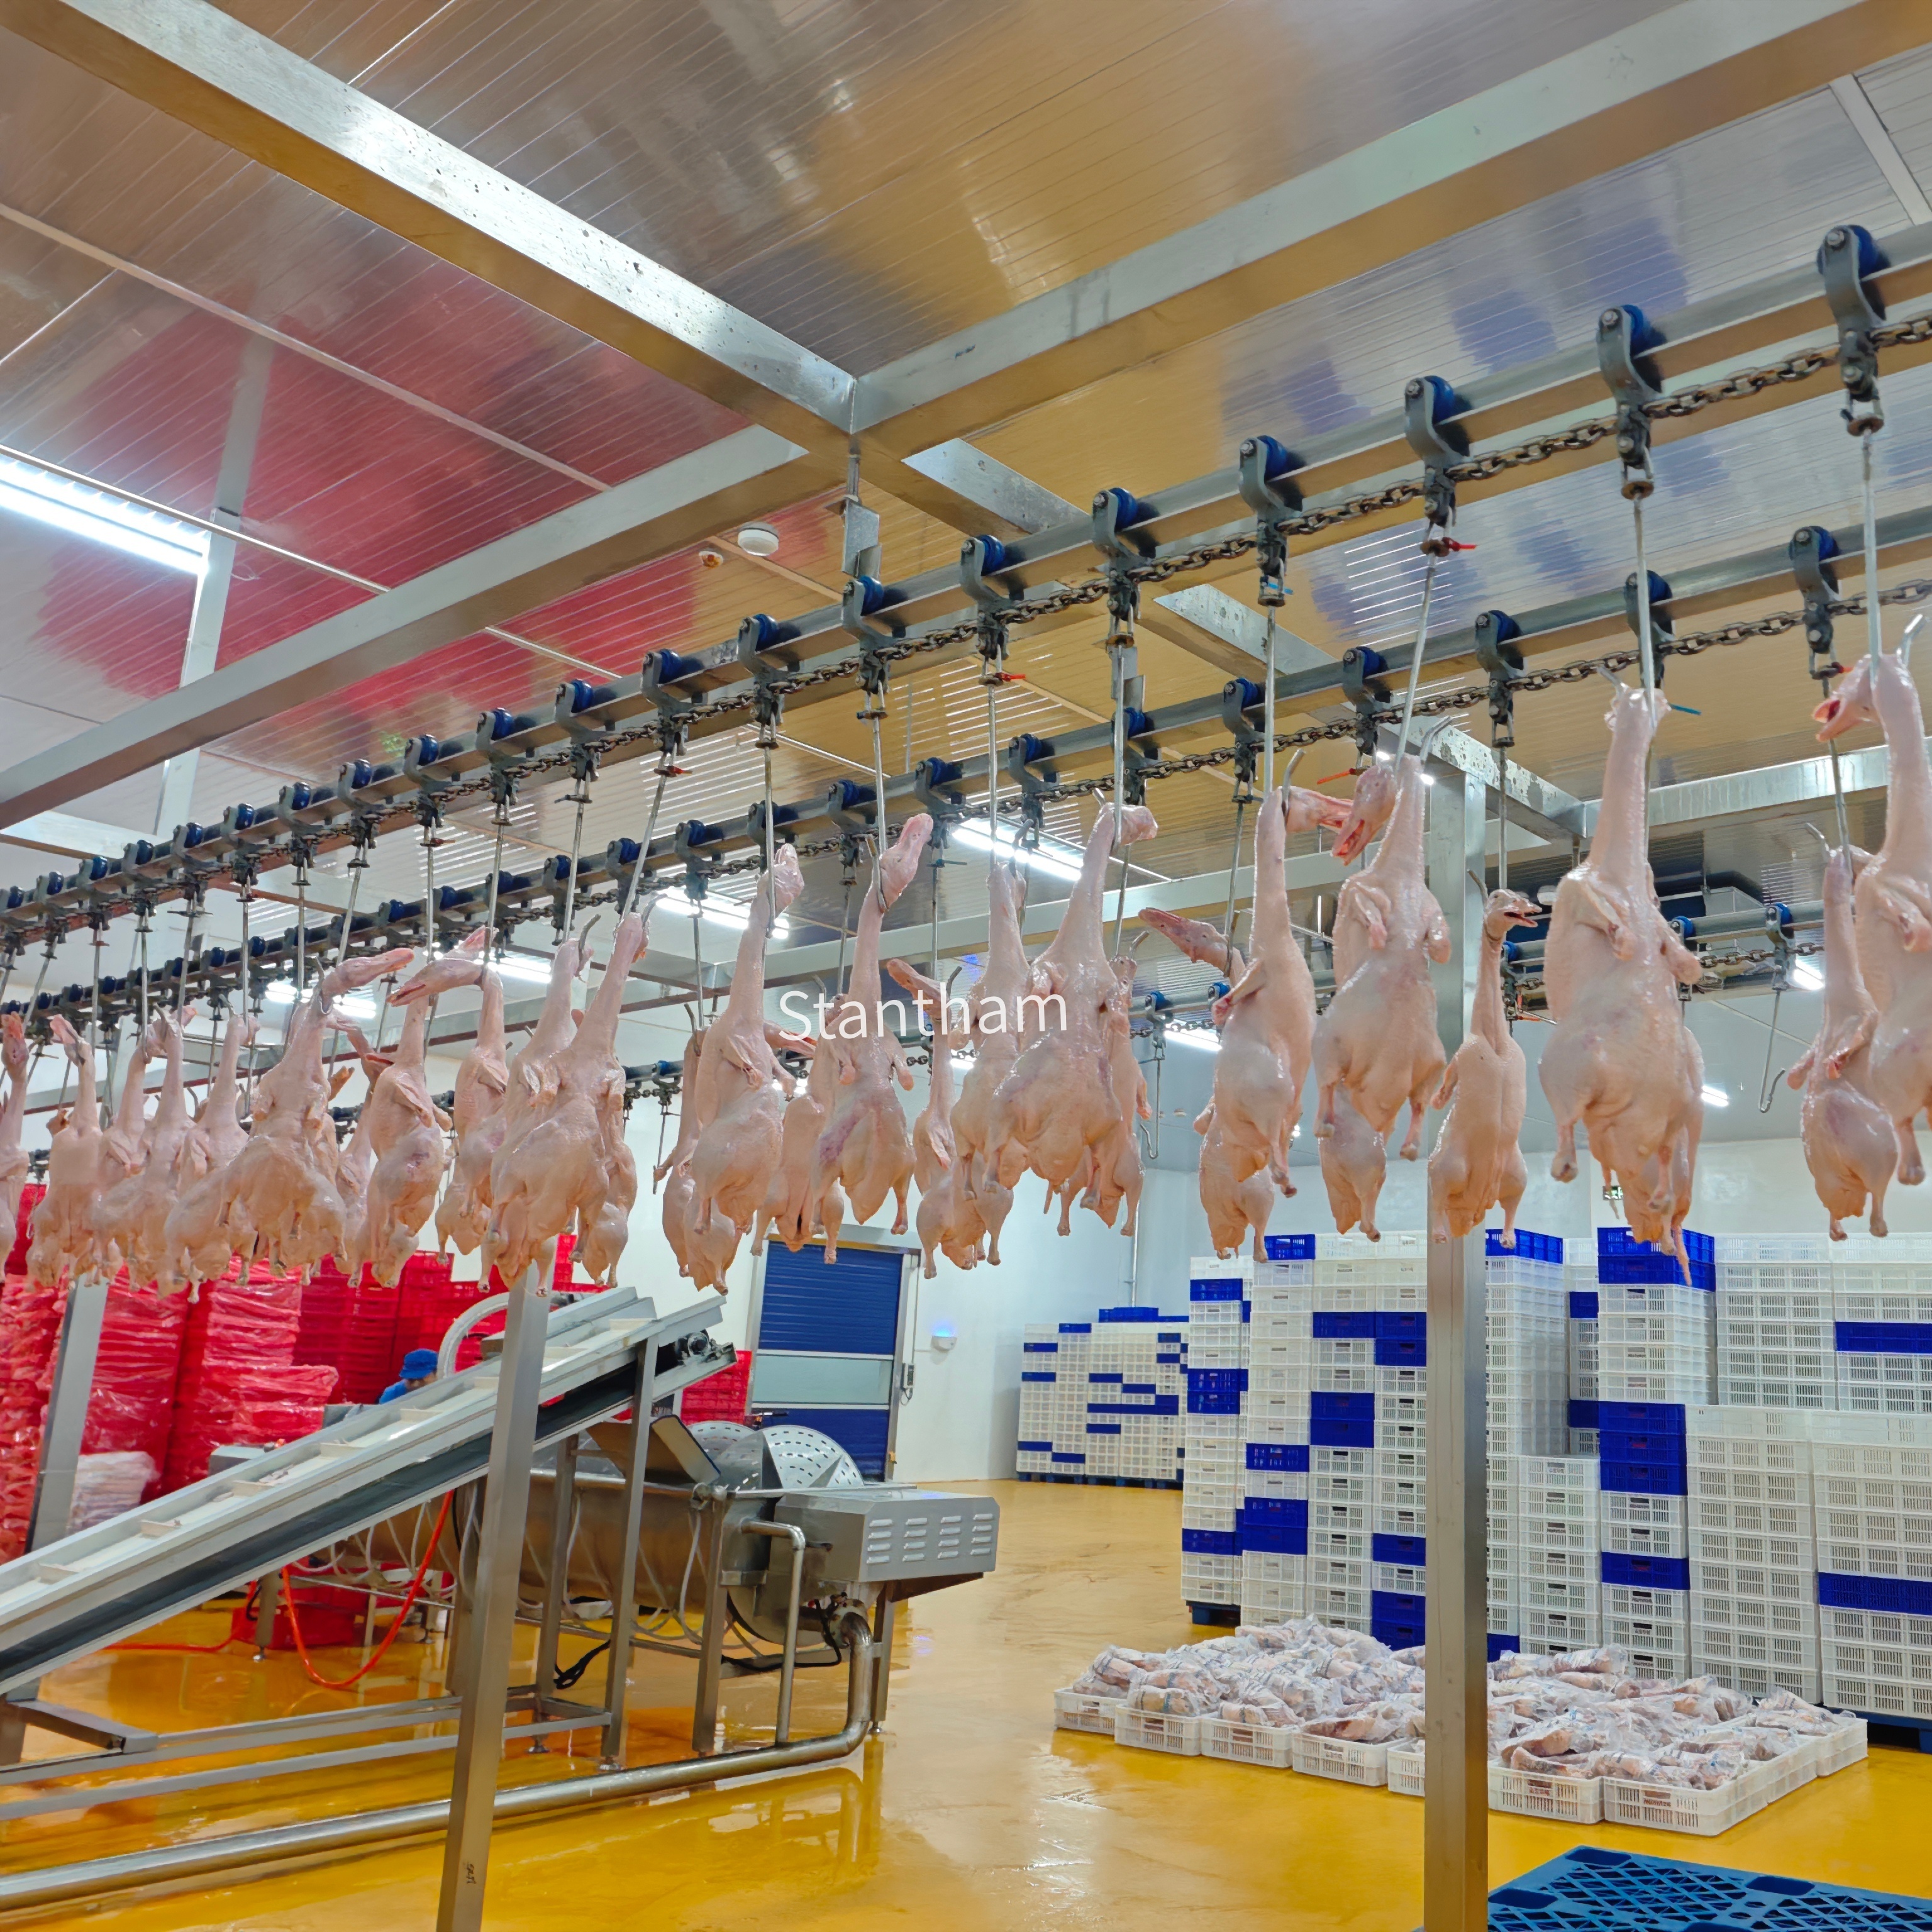
Первый вопрос: почему выбрать комплексное решение вместо поэтапного?
Решение о внедрении комплексного турни-ключевого решения для цеха по убою кур, как правило, принимается одинаково: менеджер по переработке смотрит на разрозненный набор бывшего в употреблении оборудования, конвейеры от трёх разных поставщиков и журнал технического обслуживания, который читается как роман. Вопрос не в том, целесообразно ли применение турни-ключевого решения. Вопрос в том, может ли предприятие позволить себе не иметь единой ответственной стороны за всю линию.
Птицеперерабатывающий завод — это не набор машин. Это последовательность тесно взаимосвязанных процессов: оглушение, кровопуск, ошпаривание, удаление перьев, потрошение, охлаждение, разделка и упаковка . Когда каждый компонент поставляется разными поставщиками, именно зазоры между ними становятся проблемой. Высота приёмного участка конвейера одного поставщика не совсем совпадает с высотой приёмного участка конвейера следующего поставщика. Температура и скорость работы ошпаривателя отличаются от параметров, рассчитанных на потрошительную машину. И вдруг менеджер проекта тратит больше времени на координацию поставщиков, чем на управление монтажом.
Комплексное решение полностью меняет эту динамику. Одна инженерная команда отвечает за весь процесс — от доставки птицы в ящиках до помещения для охлаждения. Это означает, что конвейер для перемещения тушек, аппарат для оглушения, машина для ошпаривания, потрошительные устройства и линия потрошения спроектированы так, чтобы работать как единая система с самого первого дня риск несогласованности оборудования переносится с производственной площадки на чертёжную доску поставщика — туда, где он и должен находиться.
Ключевой вопрос мощности, который всё меняет
Прежде чем подписывать какие-либо документы, настоящая работа начинается с одного числа: требуемая пропускная способность. Линия производительностью 500 птиц в час выглядит совершенно иначе, чем линия мощностью 3000 птиц в час размеры оборудования, площадь здания, мощность системы очистки сточных вод и даже объём холодильных помещений масштабируются по отношению к этому числу непропорционально.
Среднемасштабная операция, ориентированная на переработку примерно 1500–2000 птиц в час, может предусматривать линию с автоматическим ошпариванием при контролируемой температуре, вертикальными потрошителями типа A и спиральным охладителем для быстрого охлаждения тушек. При увеличении производительности до 3000 BPH ситуация меняется: последовательное использование нескольких потрошителей, охладители большей ёмкости и более сложная конвейерная система потрошения становятся обязательными .
Именно на этом этапе многие проекты сходят с пути. Целевые показатели пропускной способности устанавливаются без учёта структуры смен, окон технического обслуживания или реального графика поставок птицы. Линия, рассчитанная на 3000 BPH, но работающая лишь шесть часов в день из-за партийных поставок птицы, — это линия, чрезмерно перекапитализированная. Процесс внедрения должен начинаться с честного производственного планирования, а не с оптимистичных цифр из брошюр.
Подготовка площадки и скрытый график
После фиксации мощности начинается следующий этап — подготовка площадки, и именно на этом этапе сроки часто превышают первоначальные оценки. Поставщик «под ключ» обычно предоставляет чертежи планировки, на которых указаны габариты оборудования, точки подключения коммуникаций и траектории перемещения материалов . Однако перевод этих чертежей в готовую производственную площадку требует выполнения электромонтажных работ, прокладки водопроводных и канализационных сетей, организации вентиляции и зачастую проведения строительных изменений.
Электрическая нагрузка для линии по переработке птицы значительна. Машины для ошпаривания потребляют большое количество энергии для нагрева воды. Надземная конвейерная система требует частотно-регулируемых приводов. Система охлаждения — будь то винтовой чиллер или непрерывный иммерсионный охладитель — нуждается в трёхфазном питании и выделенных электрических цепях . Водоснабжение не менее критично: ошпаривание, мойка и охлаждение требуют больших объёмов воды с определёнными температурными и давлением характеристиками.
Системе отвода сточных вод следует уделить особое внимание. Бойня производит значительный объём сточных вод с высокой концентрацией органических загрязнений. Комплектное решение, как правило, включает технологическое оборудование, но может не охватывать систему очистки сточных вод. Это отдельный закупочный процесс, который необходимо запускать параллельно с монтажом основной линии. Ожидание прибытия оборудования на площадку для определения пропускной способности системы отвода сточных вод — это ошибка, проявляющаяся уже на первой неделе эксплуатации.
Монтаж, интеграция и первые птицы
Поставка оборудования знаменует переход от этапа проектирования к этапу реализации. В рамках комплексного проекта обычно предусмотрена поддержка монтажа на месте инженерами поставщика. это не тот момент, когда можно экономить. Привлечение той же команды, которая разрабатывала систему, к её монтажу гарантирует правильное выдерживание допусков соосности, настройку конвейеров и корректную интеграцию системы управления с первого раза.
Верхний конвейер требует особого внимания при монтаже. Он является основой всей линии, перемещая птицу от зоны подвески через оглушение, кровопускание, ошпаривание, ощипку, потрошение и, наконец, до охлаждения . Если натяжение цепи конвейера некорректно или расстояние между захватами не соответствует тактовой частоте оборудования на последующих участках, вся линия работает с перебоями.
Пусконаладочные работы начинаются с холостых пробегов — проверяется запуск двигателей, движение конвейеров и корректная работа датчиков. Затем запускается первая партия птицы. Именно здесь теоретическая производительность линии сталкивается с реальностью. Обычной практикой является начало работы примерно на половине целевой пропускной способности с постепенным увеличением скорости по мере того, как операторы осваиваются с оборудованием и достигается баланс линии. Некоторые поставщики «под ключ» рекомендуют провести первую полную смену на пониженной скорости, а затем постепенно увеличивать её в течение нескольких дней.
Обучение: наиболее упускаемый из виду фактор успеха
Красиво установленная линия бесполезна без людей, которые знают, как её эксплуатировать. Комплектные решения часто включают обучение операторов в рамках охвата работ. , однако качество и глубина такого обучения сильно различаются. Лучший подход — настаивать на практическом обучении в период ввода в эксплуатацию, когда операторы фактически управляют оборудованием под наблюдением поставщика.
Обучение должно охватывать больше, чем просто нажатие кнопок. Операторы должны понимать взаимозависимость между станциями. Если температура скелдера отклоняется от заданной, как это повлияет на работу плюкера? Если конвейер эвисцерации ускоряется, что произойдёт на контрольной станции ниже по потоку? Такое системное мышление отличает линию, работающую чётко и бесперебойно, от линии, постоянно сталкивающейся с проблемами.
Не менее важным является обучение техническому обслуживанию. Линия переработки птицы содержит множество движущихся частей: цепи, подшипники, электродвигатели, насосы и нагревательные элементы знание графика профилактического обслуживания, типичных режимов отказов и быстрых решений, позволяющих поддерживать производство в течение смены, определяет разницу между незначительным сбоем и дорогостоящей остановкой.
Проверка операционной реальности
После завершения обучения и запуска линии в полном объёме начинается настоящий процесс внедрения. Первые несколько недель посвящены поиску оптимального рабочего режима — баланса между пропускной способностью, качеством продукции и надёжностью оборудования, который подходит именно для данного предприятия.
Некоторые операторы обнаруживают, что теоретическую линейную скорость можно достичь, но для этого требуется более интенсивное техническое обслуживание, чем ожидалось. Другие выясняют, что изменчивость размеров птицы у их поставщика требует частой настройки оборудования для эвисцерации. Это не сбои в подходе «под ключ». Это обычные трудности, связанные с освоением любой новой производственной линии. Преимущество решения «под ключ» заключается в том, что при возникновении неполадок можно обратиться к единственному поставщику, а не перекладывать ответственность между несколькими поставщиками оборудования.
Служба безопасности пищевых продуктов и инспекции Министерства сельского хозяйства США (USDA) требует, чтобы вся птица перерабатывалась в соответствии с надёжными санитарными стандартами, включая осмотр животных до и после убоя. в рамках Новой системы инспекции птицы предприятия по переработке молодой курятины могут работать со скоростью линии до 175 птиц в минуту при условии соблюдения контроля технологического процесса. этот нормативный контекст определяет, как функционирует линия, а также как система «под ключ» должна обеспечивать доступ для инспекций и соблюдение санитарных протоколов.
Принятие решения о переходе на решение «под ключ»
Внедрение решения для бойни «под ключ» — это не разовая сделка. Это партнёрство, охватывающее весь цикл: от первого выезда на объект до монтажа, обучения персонала и первых месяцев эксплуатации. Операции, которые добиваются успеха, рассматривают поставщика как часть собственной инженерной команды, а не как внешнего подрядчика, с которым взаимодействуют дистанционно.
Модель «под ключ» эффективна, поскольку она гармонизирует интересы сторон. Репутация поставщика зависит от того, насколько точно линия соответствует заявленным характеристикам. Это создаёт сильную мотивацию для корректного проектирования, чистого монтажа и всестороннего обучения. Для оператора предприятия преимущество заключается в наличии единой точки ответственности — одного контакта для решения всех вопросов: от выравнивания конвейеров до тонкой настройки систем управления.
Поэтапный процесс внедрения — планирование мощностей, подготовка площадки, установка, ввод в эксплуатацию, обучение персонала и наращивание операционной деятельности — требует времени и терпения. Однако альтернативный подход — постепенная закупка и интеграция оборудования — занимает ещё больше времени и даёт худшие результаты. Для большинства операций выбор очевиден.
Содержание
- Первый вопрос: почему выбрать комплексное решение вместо поэтапного?
- Ключевой вопрос мощности, который всё меняет
- Подготовка площадки и скрытый график
- Монтаж, интеграция и первые птицы
- Обучение: наиболее упускаемый из виду фактор успеха
- Проверка операционной реальности
- Принятие решения о переходе на решение «под ключ»