 EN

İlk Soru: Neden Parça parça Değil de Turnkey?
Tam bir tavuk kesimhanesi anahtar teslim çözümüne geçiş kararı genellikle aynı şekilde başlar: bir işlem yöneticisi, ikinci el ekipmanların dağınık koleksiyonuna, üç farklı tedarikçiden gelen geçici konveyör sistemlerine ve bir romanı andıran bir bakım kaydına bakar. Gerçek soru, anahtar teslim yaklaşımının mantıklı olup olmadığı değil; işletmenin tüm üretim hattı için tek bir sorumluluk merkezine sahip olmamakla ne kadar maliyetli olacağıdır.
Kanatlı işleme tesisi, makinaların topluluğu değildir. Şok etme, kan alma, sıcak suya daldırma, tüy temizleme, iç organ çıkarma, soğutma, kesim ve ambalaj gibi sıkıca birbirine bağlı süreçlerden oluşan bir dizidir. her parça farklı bir tedarikçiden geldiğinde aradaki boşluklar sorun haline gelir. Bir tedarikçinin konveyörü, bir sonraki tedarikçinin giriş yüksekliğiyle tam olarak uyuşmaz. Sıcak suya daldırma ünitesi, tüy temizleme ünitesinin beklediği hızda çalışmaz. Aniden proje yöneticisi, tesis kurulumunu yönetmekten çok tedarikçileri koordine etmeye zaman harcamaya başlar.
Anahtar teslim benimseme bu dinamiği tersine çevirir. Tek bir mühendislik ekibi, kasadan soğuk odaya kadar tüm akışı tek başına yürütür. Bu, üstten taşınan konveyörün, şoklayıcının, kaynatma makinesinin, tüy sökme makinelerinin ve iç organ çıkarma hattının ilk günden itibaren birlikte çalışacak şekilde tasarlandığı anlamına gelir. entegrasyon riski, üretim tesisindeki zemin düzeyinden tedarikçinin çizim masasına, yani doğru yerine kayar.
Her şeyi değiştiren kapasite sorusu
Herhangi bir şey imzalamadan önce gerçek iş, tek bir sayı ile başlar: istenen verim. Saatte 500 kuş kapasiteli bir hat, saatte 3.000 kuş (BPH) kapasiteli bir operasyondan tamamen farklı görünür. ekipman boyutları, bina alanı, atık su arıtma kapasitesi ve hatta soğuk depolama gereksinimleri bu sayıya göre doğrusal olmayan bir şekilde ölçeklenir.
Saatte yaklaşık 1.500 ila 2.000 kuş hedefleyen orta ölçekli bir işletme, otomatik sıcaklık kontrollü ısıtma ünitesi, A-tipi dikey tüy sökme makineleri ve karasivri soğutma için spiral soğutucu içeren bir üretim hattı seçebilir. Saatte 3.000 kuşa (BPH) çıkıldığında denklem değişir: ardışık birden fazla tüy sökme makinesi, daha büyük kapasiteli soğutucular ve daha karmaşık bir iç organ çıkarma konveyörü sistemi artık vazgeçilmez hâle gelir. .
Burada birçok proje yoldan çıkar. Üretim kapasitesi hedefleri, vardiyaların yapısı, bakım aralıkları veya kuşların teslimat takvimi gibi gerçekler göz önünde bulundurulmadan belirlenir. Kuşlar parti halinde geldiği için günde yalnızca altı saat çalışan ve saatte 3.000 kuş kapasitesine sahip bir üretim hattı, aşırı yatırım yapılmış bir hat demektir. Uygulama süreci, iyimser broşür rakamlarıyla değil, dürüst üretim planlamasıyla başlamalıdır.
Alan Hazırlığı ve Gizli Zaman Çizelgesi
Kapasite bir kez sabitlendikten sonra bir sonraki aşama saha hazırlığıdır—ve işte bu noktada zaman çizelgesi genellikle başlangıç tahminlerini aşar. Bir anahtar teslim tedarikçi, ekipman yerleşim alanlarını, faydalı bağlantı noktalarını ve malzeme akış yollarını gösteren yerleşim planları sağlar . Ancak bu planların bir hazır tesise dönüştürülmesi, elektrik tesisatı, su temini hatları, drenaj, havalandırma ve genellikle yapısal değişiklikleri içerir.
Bir kümes hayvanı işleme hattı için elektrik yükü oldukça büyüktür. Sıcak su ile yıkanma makineleri, suyu ısıtmak için önemli miktarda güç çeker. Tavan üstü taşıma sistemi değişken frekanslı sürücülere ihtiyaç duyar. Soğutma sistemi, vida soğutucu ya da sürekli batırma soğutucu olmasına bakılmaksızın, üç fazlı güç ve özel devrelere ihtiyaç duyar . Su temini de aynı derecede kritiktir—sıcak su ile yıkanma, temizlik ve soğutma işlemleri, belirli sıcaklık ve basınç özelliklerine sahip yüksek hacimde su gerektirir.
Drenaj özel dikkat gerektirir. Bir mezbaha, yüksek organik yük taşıyan çok miktarda atık su üretir. Anahtar teslim paket genellikle işleme ekipmanlarını içerir ancak atık su arıtma sistemini kapsamaz. Bu, ana üretim hattının kurulumuyla paralel olarak yürütülmesi gereken ayrı bir satın alma işlemidir. Ekipman sahaya getirildikten sonra drenaj kapasitesini belirlemeyi beklemek, işletmenin ilk haftasında ortaya çıkan ve büyük bir hatadır.
Kurulum, Entegrasyon ve İlk Kuşlar
Ekipmanın teslimi, planlamadan uygulamaya geçişin işaretidir. Anahtar teslim bir proje genellikle tedarikçinin mühendislerinden sahada kurulum desteği içerir . Bu, maliyetleri düşürmeye çalışmak için köşelerden kesilmeye uygun bir dönem değildir. Sistemi tasarlayan aynı ekibin kurulumu gerçekleştirmesi, hizalama toleranslarının, konveyör izleme sisteminin ve kontrol sistemi entegrasyonunun ilk denemede doğru yapılmasını sağlar.
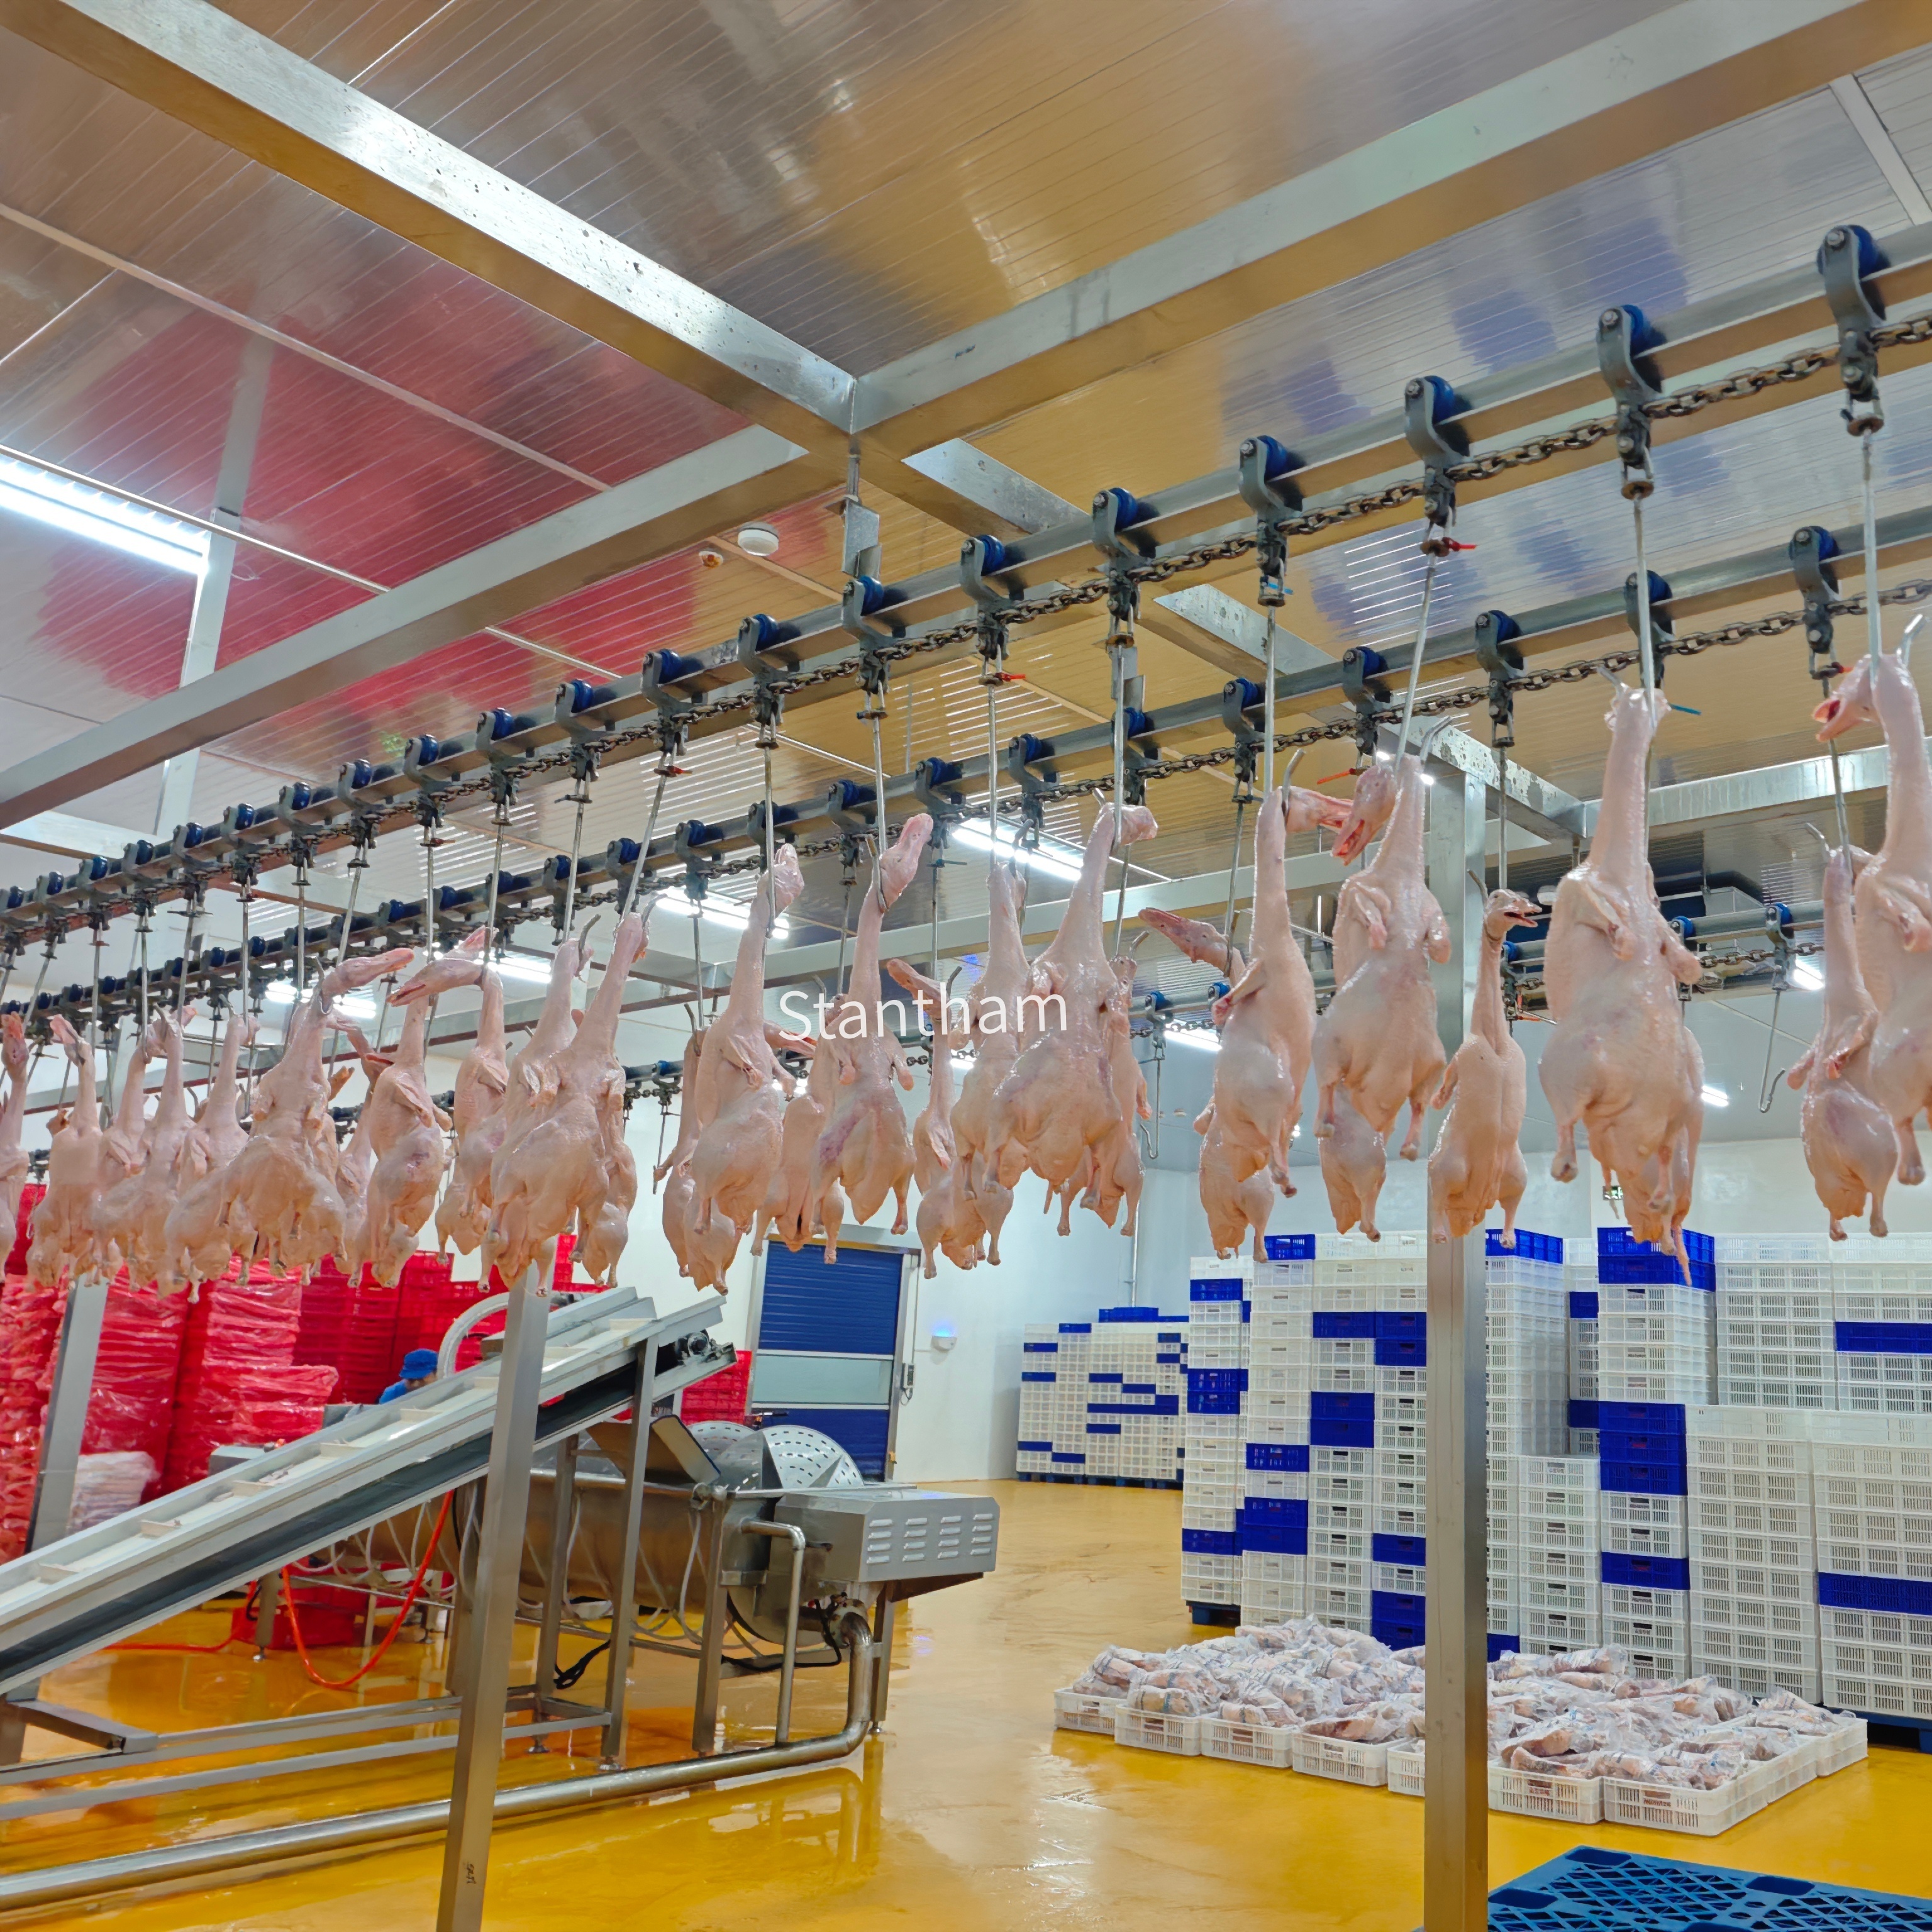
Tavan konveyörü, kurulum sırasında özellikle dikkat edilmesi gereken bir bileşendir. Kuşları asma alanından çarpıcı, kanama, sıcak suya daldırma, tüy çıkarma, iç organların çıkarılması ve son olarak soğutma işlemlerine kadar taşıyan tüm hattın omurgasıdır. eğer konveyör zincirinin gerginliği yanlışsa veya tutucu aralığı aşağı akıştaki ekipmanların zamanlamasına uymuyorsa, tüm hat aksar.
Devreye alma, boş çalıştırma ile başlar—motorların çalıştığını, konveyörlerin hareket ettiğini ve sensörlerin doğru raporladığını kontrol etmek için yapılır. Ardından ilk kuşlar gelir. Bu noktada teorik hat hızı gerçekle buluşur. Yaygın bir uygulama, hedef kapasitenin yaklaşık yarısıyla başlamak ve operatörler ekipmanla alıştıkça ve hat dengesi ayarlandıkça yavaş yavaş artırılmaktır. Bazı anahtar teslim tedarikçileri, ilk tam vardiyanın azaltılmış hızda çalıştırılmasını, ardından birkaç gün içinde hızın artırılmasını önerir.
Eğitim: En Çok Gözden Kaçırılan Başarı Faktörü
Güzelce kurulmuş bir hattın, onu çalıştırmayı bilen insanlar olmadan hiçbir faydası yoktur. Anahtar teslim paketler genellikle operatör eğitimi de kapsamına alır; , ancak bu eğitimin kalitesi ve derinliği büyük ölçüde değişir. En iyi yaklaşım, devreye alma aşamasında operatörlerin tedarikçinin gözetiminde ekipmanı gerçekten çalıştırarak pratik eğitim almasını sağlamaktır.
Eğitim yalnızca düğmelere basmayı değil, çok daha fazlasını kapsamalıdır. Operatörler, istasyonlar arasındaki karşılıklı bağımlılıkları anlamalıdır. Örneğin, ısıtma ünitesinin sıcaklığı saparsa bu durum tüy temizleme makinesinin performansını nasıl etkiler? İç organ çıkarma konveyörü hızlanırsa bunun aşağı akıştaki denetim istasyonu üzerindeki etkisi nedir? Bu tür sistem düşünme yeteneği, sorunsuz çalışan bir hattı sürekli sorun yaşayan bir hat tan ayıran temel unsurdur.
Bakım eğitimi de aynı derecede önemlidir. Bir kümes hayvanı işleme hattında zincirler, rulmanlar, motorlar, pompalar ve ısıtma elemanları gibi birçok hareketli parça bulunur. . Önleyici bakım programını, yaygın arıza modellerini ve bir vardiyada üretimi sürdüren hızlı çözümleri bilmek, küçük bir aksama ile maliyetli bir duruş arasında fark yaratır.
Operasyonel Gerçeklik Kontrolü
Eğitim tamamlandığında ve üretim hattı tam kapasiteye geçtiğinde gerçek benimseme süreci başlar. İlk birkaç hafta, belirli tesis için işe yarayan verimlilik, ürün kalitesi ve ekipman güvenilirliği arasındaki dengeyi bulmaya yöneliktir.
Bazı işletmeciler, teorik hat hızının ulaşılabilir olduğunu ancak öngörülenin üzerinde daha agresif bakım gerektirdiğini tespit eder. Diğerleri, tedarikçilerinden gelen kuş boyutu değişkenliğinin iç organ çıkarma ekipmanlarının sık sık ayarlanmasını gerektirdiğini fark eder. Bunlar, anahtar teslim yaklaşımının başarısızlıkları değildir. Bunlar, her yeni işleyiş hattının normal büyüme sorunlarıdır. Anahtar teslim bir çözümün avantajı, bir şey düzgün çalışmıyorsa aranacak tek bir tedarikçi olmasıdır; bu da birden fazla ekipman satıcısı arasında suç atma oyununu ortadan kaldırır.
ABD Tarım Bakanlığı (USDA) Gıda Güvenliği ve Denetim Servisi, tüm kümes hayvanlarının sağlıklı hijyen standartları altında işlenmesini ve hem canlılık öncesi hem de canlılık sonrası denetimlerinin yapılmasını şart koşar. yeni Kümes Hayvanı Denetim Sistemi kapsamında genç tavuk işleme tesisleri, süreç kontrolünü sürdürdükleri sürece dakikada en fazla 175 kuş hızında çalışabilir. bu düzenleyici bağlam, hattın nasıl işletildiğini ve tam teslimatlı sistemin nasıl denetim erişimini ve temizlik protokollerini destekleyeceğini belirler.
Tam Teslimatlı Kararını Kalıcı Hale Getirmek
Tam teslimatlı mezbaha çözümü benimsemek bir işlem değil; ilk saha ziyaretinden kurulum, eğitim ve işletme başlangıcının ilk aylarına kadar uzanan bir ortaklık. Bu işi doğru yapan işletmeler, tedarikçiyi kendi mühendislik ekibinin bir uzantısı olarak ele alır; onu uzaktan yönetilen bir tedarikçi olarak değil.
Tam teslimatlı model, teşvikleri uyumlu hale getirdiği için işe yarar. Tedarikçinin itibarı, hattın belirtildiği gibi çalışmasına bağlıdır. Bu durum, tasarımın doğru yapılmasını, kurulumun temiz yapılmasını ve eğitimin kapsamlı olmasını sağlamaya güçlü bir motivasyon oluşturur. Tesis operatörü açısından avantaj ise tek bir sorumluluk noktası olmasıdır: konveyör hizalamasından kontrol sistemi ayarlarına kadar her şey için tek bir iletişim noktası.
Adım adım benimsenme süreci—kapasite planlaması, saha hazırlığı, kurulum, devreye alma, eğitim ve işletme başlatma—zaman ve sabır ister. Ancak alternatif yaklaşım olan parça parça ekipman temini ve entegrasyonu daha fazla zaman alır ve daha kötü sonuçlar doğurur. Çoğu işletme için seçim açıktır.