 EN

Die erste Frage: Warum schlüsselfertig statt stückweise?
Die Entscheidung für eine komplette Schlachthaus-Turnkey-Lösung für Hähnchen beginnt üblicherweise auf dieselbe Weise: Ein Produktionsleiter betrachtet eine unübersichtliche Sammlung gebrauchter Maschinen, eine zusammengeflickte Förderanlage von drei verschiedenen Lieferanten und ein Wartungsprotokoll, das sich wie ein Roman liest. Die eigentliche Frage ist nicht, ob eine Turnkey-Lösung sinnvoll ist. Vielmehr lautet sie: Kann der Betrieb es sich leisten, keine einzige Verantwortungsstelle für die gesamte Anlage zu haben?
Ein Geflügelschlachthaus ist keine Ansammlung einzelner Maschinen. Es ist eine Abfolge eng miteinander verzahnter Prozesse: Betäubung, Ausbluten, Enthaarung durch Erhitzen, Federentfernung, Ausweidung, Kühlung, Zerlegung und Verpackung . Sobald jedes Einzelteil von einem anderen Lieferanten stammt, werden die Lücken zwischen den Komponenten zum Problem. Die Förderstrecke eines Lieferanten passt nicht exakt zur Einlaufhöhe der nächsten Lieferantin. Der Enthaarungsbehälter läuft mit einer anderen Geschwindigkeit als die Federentfernungsmaschine erwartet. Plötzlich verbringt der Projektleiter mehr Zeit mit der Koordination der Lieferanten als mit der Steuerung der Installation.
Die schlüsselfertige Einführung kehrt diese Dynamik um. Ein einziges Ingenieurteam ist von Anfang an für den gesamten Prozess verantwortlich – vom Transportkasten bis zum Kühlraum. Das bedeutet, dass das Übergabeförderband, der Betäubungsapparat, die Verbrühmaschine, die Entfedermaschinen und die Ausweidungsanlage bereits ab Tag eins als aufeinander abgestimmtes System konzipiert werden. das Integrationsrisiko verlagert sich damit von der Produktionsfläche in den Konstruktionsprozess des Lieferanten – genau dorthin, wo es hingehört.
Die Kapazitätsfrage, die alles verändert
Bevor irgendetwas unterschrieben wird, beginnt die eigentliche Arbeit mit einer einzigen Zahl: der gewünschten Durchsatzleistung. Eine Anlage mit 500 Vögeln pro Stunde sieht völlig anders aus als eine Anlage mit 3.000 Vögeln pro Stunde. die Dimensionierung der Maschinen, die Grundfläche des Gebäudes, die Kapazität der Abwasseraufbereitung sowie sogar die Anforderungen an die Kühlung skalieren nichtlinear mit dieser Zahl.
Ein mittelgroßer Betrieb mit einer Zielkapazität von etwa 1.500 bis 2.000 Vögel pro Stunde könnte eine Anlage mit automatischer, temperaturgesteuerter Enthaarung, vertikalen A-Typ-Entfedern und einem spiralförmigen Kühlgerät zur schnellen Kühlung der Schlachtkörper spezifizieren. Bei einem Sprung auf 3.000 Vögel pro Stunde ändert sich die Gleichung: Mehrere hintereinandergeschaltete Entfedergeräte, Kühlanlagen mit größerer Kapazität sowie ein anspruchsvolleres Ausweidungsförderersystem werden unverzichtbar. .
Genau hier geraten viele Projekte aus der Spur. Durchsatzziele werden festgelegt, ohne die Schichtstruktur, Wartungspausen oder die Realität der Lieferzeiten für die Vögel zu berücksichtigen. Eine Anlage mit einer Nennleistung von 3.000 Vögel pro Stunde, die nur sechs Stunden täglich läuft, weil die Vögel in Chargen ankommen, ist massiv überkapitalisiert. Der Implementierungsprozess muss mit ehrlicher Produktionsplanung beginnen – nicht mit optimistischen Zahlen aus der Broschüre.
Standortvorbereitung und die versteckte Zeitplanung
Sobald die Kapazität festgelegt ist, folgt die Baustellenvorbereitung – und hier dehnt sich der Zeitplan häufig über die ursprünglichen Schätzungen hinaus. Ein schlüsselfertiger Lieferant stellt in der Regel Layoutzeichnungen bereit, die die Grundflächen der Anlagen, die Anschlusspunkte für Versorgungsleitungen sowie die Materialflusswege zeigen . Doch die Umsetzung dieser Zeichnungen in eine betriebsbereite Anlage umfasst Elektroarbeiten, Wasserversorgungsleitungen, Abwasserentsorgung, Lüftung und häufig auch bauliche Veränderungen.
Die elektrische Last einer Geflügelschlachtlinie ist erheblich. Entzündungsanlagen benötigen viel Leistung zum Erhitzen des Wassers. Das Überkopf-Förderbandsystem erfordert Frequenzumrichter. Das Kühlungssystem – ob Schraubenkühler oder kontinuierlicher Tauchkühler – benötigt Drehstrom und eigene Stromkreise . Die Wasserversorgung ist ebenso entscheidend: Entzündung, Reinigung und Kühlung erfordern jeweils große Wassermengen mit spezifischen Temperatur- und Druckanforderungen.
Die Entwässerung erfordert besondere Aufmerksamkeit. Ein Schlachthof erzeugt große Mengen Abwasser mit hoher organischer Belastung. Das schlüsselfertige Paket umfasst in der Regel die Verarbeitungsanlagen, jedoch möglicherweise nicht das Abwasseraufbereitungssystem. Dieses ist eine gesonderte Beschaffung, die parallel zur Installation der Hauptanlage erfolgen muss. Abzuwarten, bis die Anlagen vor Ort sind, um die Entwässerkapazität zu klären, ist ein Fehler, der sich bereits in der ersten Betriebswoche bemerkbar macht.
Installation, Integration und die ersten Probelaufgänge
Die Lieferung der Anlagen markiert den Übergang von der Planung zur Umsetzung. Ein schlüsselfertiges Projekt umfasst in der Regel vor Ort geleistete Installationsunterstützung durch die Ingenieure des Lieferanten . Dies ist keine Gelegenheit, Abstriche zu machen. Wenn dasselbe Team, das das System konzipiert hat, auch die Installation durchführt, wird sichergestellt, dass Ausrichtungstoleranzen, Förderbandlauf und die Integration der Steuerungssysteme beim ersten Mal korrekt erfolgen.
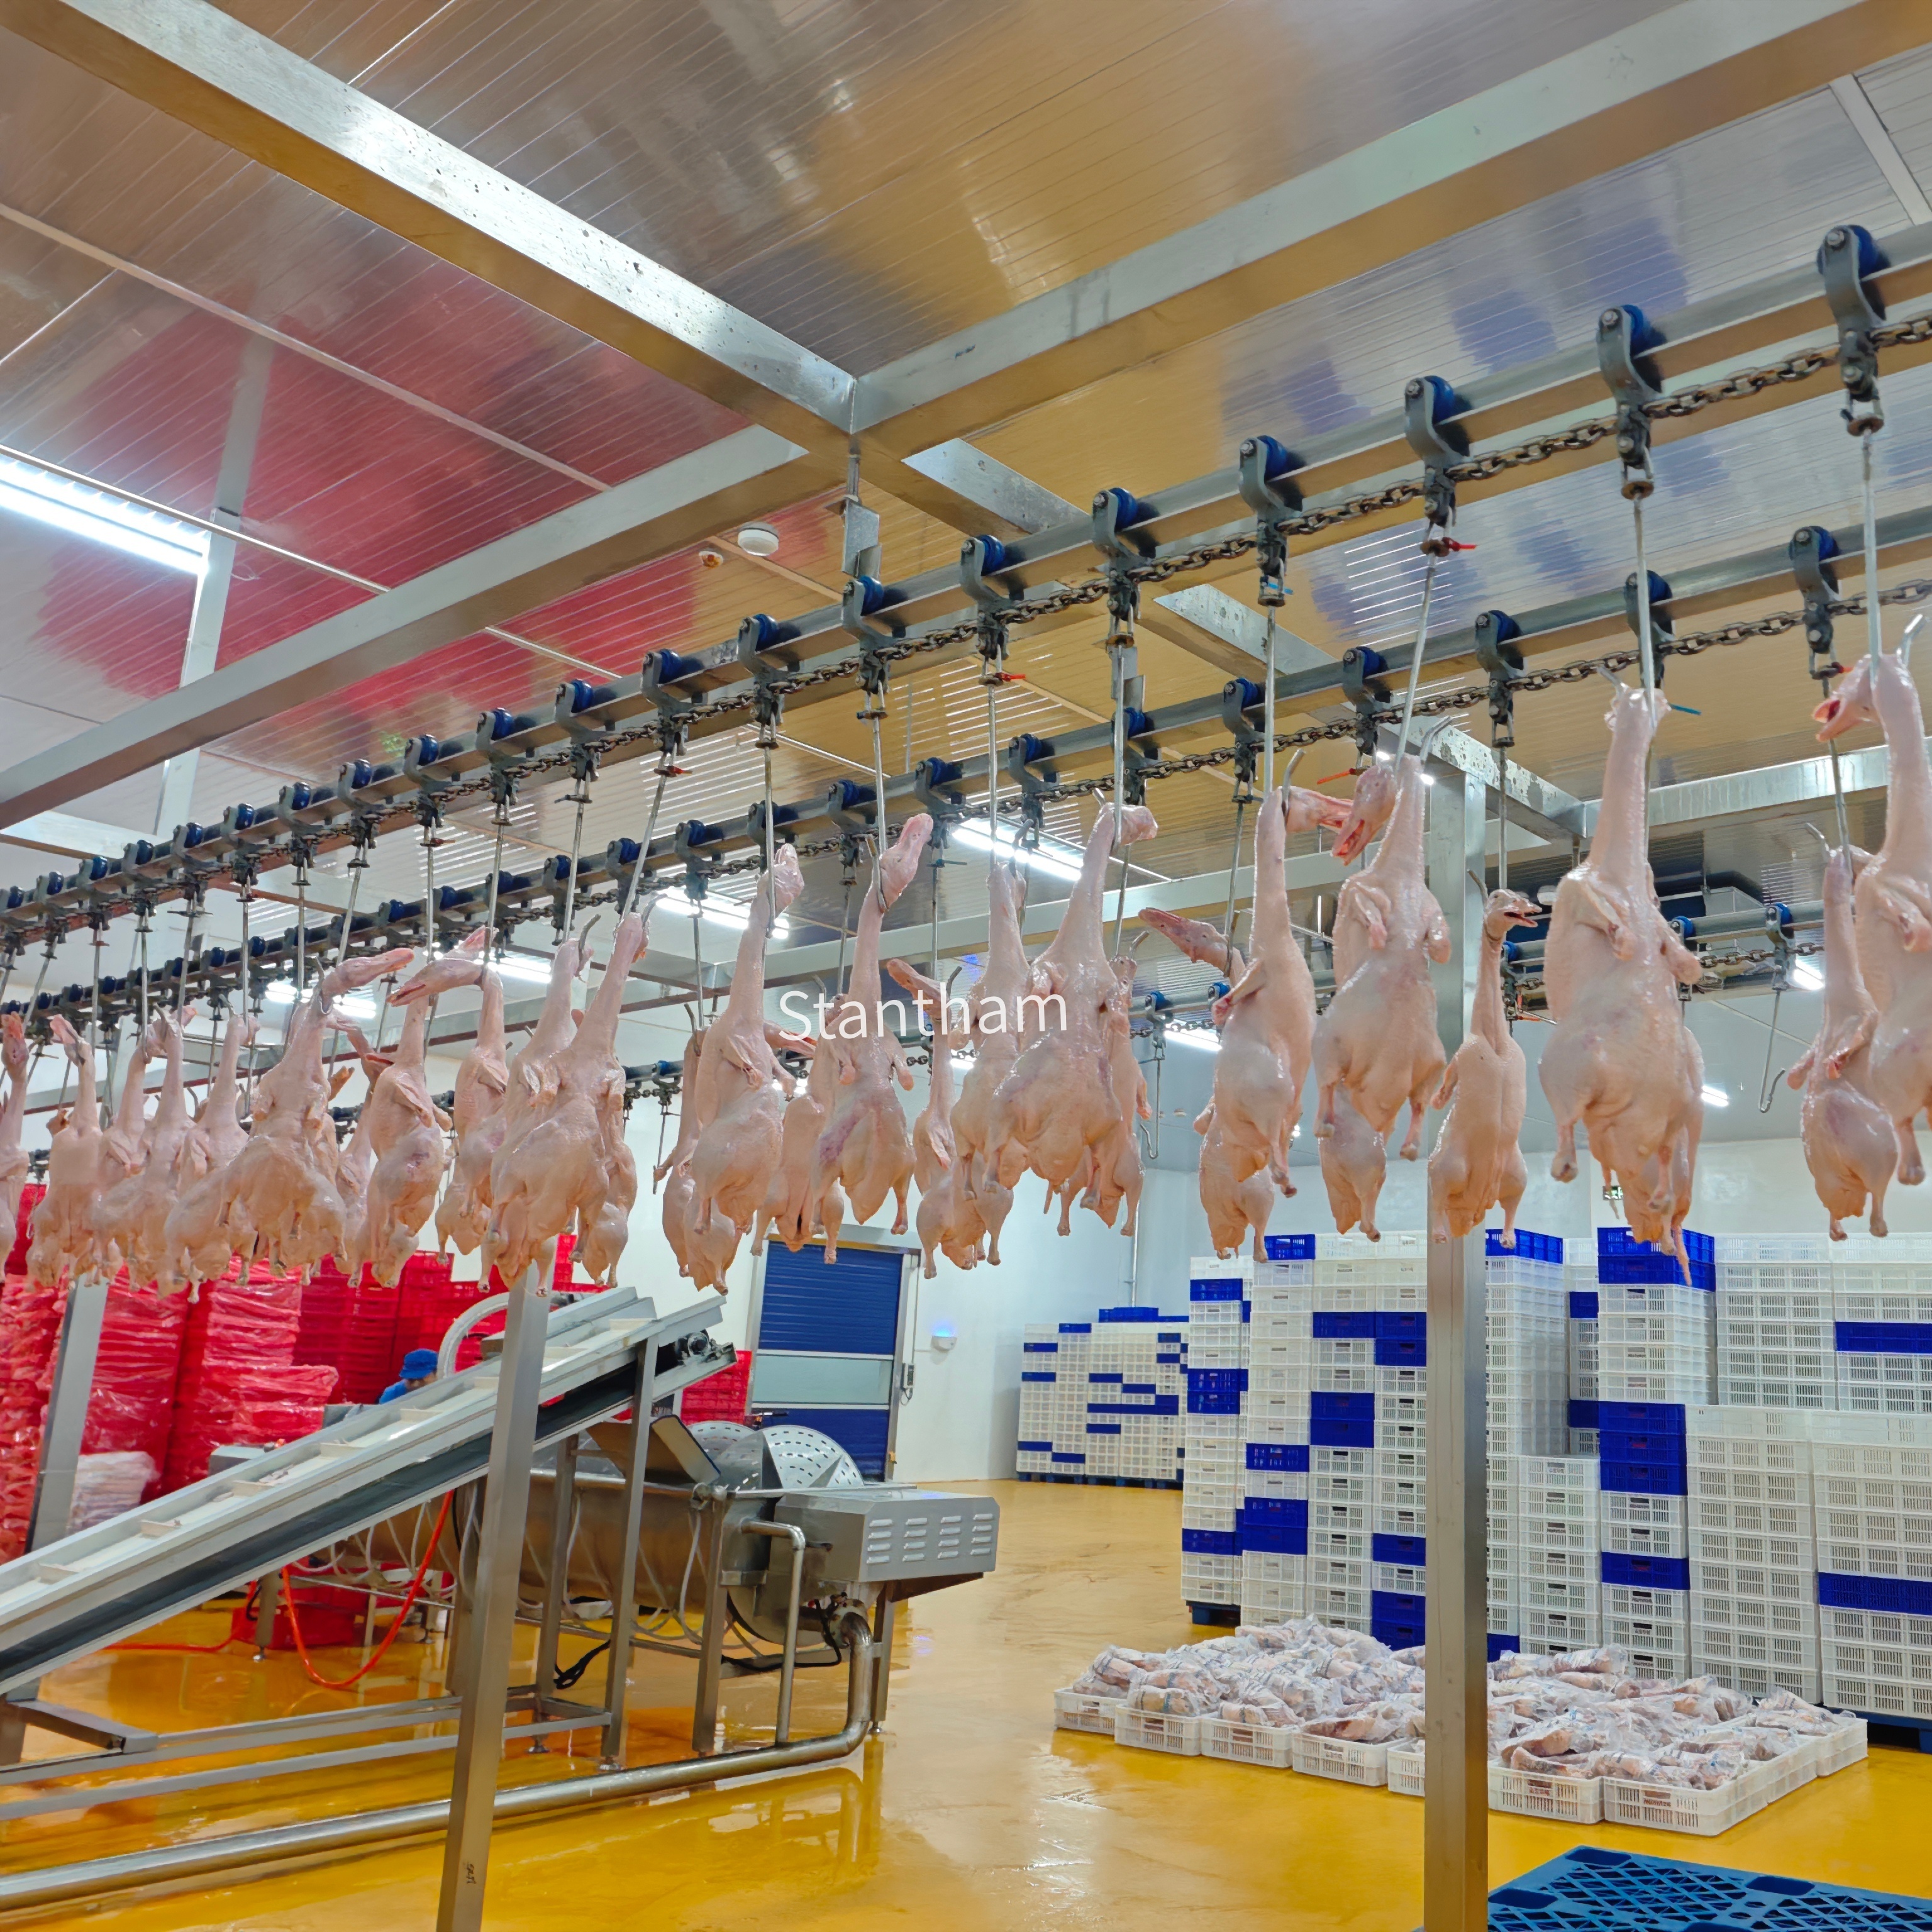
Der Übergreifende Förderer erfordert bei der Installation besondere Aufmerksamkeit. Er bildet das Rückgrat der gesamten Linie und transportiert die Vögel vom Aufhängungsbereich durch Betäubung, Ausbluten, Entwärmen, Entfedern, Ausnehmen und schließlich bis zur Kühlung. falls die Kettenspannung des Förderers falsch eingestellt ist oder der Abstand der Haken nicht mit dem Takt der nachgeschalteten Ausrüstung übereinstimmt, gerät die gesamte Linie ins Stocken.
Die Inbetriebnahme beginnt mit Leerläufen – dabei wird überprüft, ob die Motoren anspringen, die Förderer sich bewegen und die Sensoren korrekt melden. Danach folgen die ersten Vögel. Hier trifft die theoretische Linien-Geschwindigkeit auf die Realität. Eine gängige Vorgehensweise besteht darin, mit etwa der Hälfte der Ziel-Leistung zu starten und diese schrittweise zu erhöhen, während die Bediener Vertrautheit mit der Ausrüstung gewinnen und die Linien-Balance optimiert wird. Einige schlüsselfertige Anbieter empfehlen, die erste vollständige Schicht mit reduzierter Geschwindigkeit zu betreiben und dann über mehrere Tage hinweg sukzessive zu beschleunigen.
Schulung: Der am häufigsten unterschätzte Erfolgsfaktor
Eine wunderschön installierte Anlage ist nutzlos, ohne Menschen, die wissen, wie man sie bedient. Komplettpakete umfassen oft die Schulung von Bedienern im Leistungsumfang , doch Qualität und Tiefe dieser Schulung variieren stark. Der beste Ansatz besteht darin, während der Inbetriebnahme praktische Schulung einzufordern, bei der die Bediener die Anlage unter Aufsicht des Lieferanten tatsächlich in Betrieb nehmen.
Die Schulung muss mehr umfassen als nur das Drücken von Tasten. Die Bediener sollten die Wechselwirkungen zwischen den Stationen verstehen. Wenn die Temperatur des Enthaarers schwankt, wie wirkt sich das auf die Leistung des Enthaarmaschinen aus? Wenn das Entdarmungsband schneller läuft, was passiert dann an der nachgeschalteten Inspektionsstation? Dieses systemische Denken unterscheidet eine reibungslos laufende Anlage von einer, die ständig Probleme bereitet.
Auch die Wartungsschulung ist von gleicher Bedeutung. Eine Geflügelschlachtanlage enthält zahlreiche bewegliche Teile: Ketten, Lager, Motoren, Pumpen und Heizelemente die Kenntnis des Wartungsplans zur Vermeidung von Ausfällen, der häufigsten Fehlerarten sowie der schnellen Reparaturen, die den Produktionsbetrieb während einer Schicht aufrechterhalten, macht den Unterschied zwischen einer kleinen Störung und einer kostspieligen Anlagenstilllegung aus.
Der operative Realitätscheck
Nach Abschluss der Schulung und beim Übergang der Fertigungslinie in den Vollproduktionsbetrieb beginnt der eigentliche Einführungsprozess. Die ersten Wochen dienen der Suche nach dem optimalen Betriebspunkt – dem Gleichgewicht zwischen Durchsatz, Produktqualität und Anlagenzuverlässigkeit, das für die jeweilige Produktionsstätte gilt.
Einige Betreiber stellen fest, dass die theoretische Fördergeschwindigkeit zwar erreichbar ist, jedoch eine intensivere Wartung erfordert, als ursprünglich erwartet. Andere erkennen, dass die Variabilität der Vogelgröße beim Lieferanten häufige Anpassungen der Ausweidungsanlagen notwendig macht. Dies sind keine Fehlschläge des schlüsselfertigen Ansatzes. Sie sind vielmehr die typischen Anlaufschwierigkeiten jeder neuen Verarbeitungslinie. Der Vorteil einer schlüsselfertigen Lösung besteht darin, dass bei Problemen ein einziger Lieferant kontaktiert werden kann, anstatt zwischen mehreren Geräteherstellern Schuldzuweisungen auszutauschen.
Der Food Safety and Inspection Service (FSIS) des USDA verlangt, dass sämtliches Geflügel unter hygienisch einwandfreien Bedingungen verarbeitet wird, wobei sowohl ante-mortem- als auch post-mortem-Inspektionen durchgeführt werden müssen . Im Rahmen des New Poultry Inspection System (NPIS) dürfen Betriebe für Jung-Hähnchen Fördergeschwindigkeiten von bis zu 175 Vögel pro Minute erreichen, sofern sie die Prozesskontrolle gewährleisten dieser regulatorische Kontext bestimmt, wie die Anlage betrieben wird, und wie das schlüsselfertige System den Zugang für Inspektionen sowie Hygienevorschriften unterstützen muss.
Die Entscheidung für ein schlüsselfertiges System festigen
Die Einführung einer schlüsselfertigen Schlachthauslösung ist kein einmaliger Geschäftsabschluss. Sie stellt eine Partnerschaft dar, die sich vom ersten Vor-Ort-Termin über die Installation, Schulung bis hin zu den ersten Betriebsmonaten erstreckt. Die Betriebe, die dies erfolgreich umsetzen, betrachten den Lieferanten als eine Erweiterung ihres eigenen Ingenieurteams – nicht als einen externen Anbieter, der aus der Ferne gesteuert wird.
Das schlüsselfertige Modell funktioniert, weil es die Interessen beider Seiten aufeinander abstimmt. Der Ruf des Lieferanten hängt davon ab, dass die Anlage gemäß Spezifikation funktioniert. Dies schafft eine starke Motivation, das Design korrekt zu gestalten, die Installation sauber durchzuführen und die Schulung gründlich zu gestalten. Für den Anlagenbetreiber bedeutet dies einen einzigen Verantwortlichen – einen zentralen Ansprechpartner für sämtliche Belange, von der Ausrichtung der Förderanlagen bis hin zu Anpassungen am Steuerungssystem.
Der schrittweise Einführungsprozess – Kapazitätsplanung, Standortvorbereitung, Installation, Inbetriebnahme, Schulung und Hochfahren des Betriebs – erfordert Zeit und Geduld. Die Alternative, nämlich die stückweise Beschaffung und Integration von Geräten, dauert jedoch noch länger und führt zu schlechteren Ergebnissen. Für die meisten Betriebe ist die Entscheidung daher eindeutig.
Inhaltsverzeichnis
- Die erste Frage: Warum schlüsselfertig statt stückweise?
- Die Kapazitätsfrage, die alles verändert
- Standortvorbereitung und die versteckte Zeitplanung
- Installation, Integration und die ersten Probelaufgänge
- Schulung: Der am häufigsten unterschätzte Erfolgsfaktor
- Der operative Realitätscheck
- Die Entscheidung für ein schlüsselfertiges System festigen