 EN

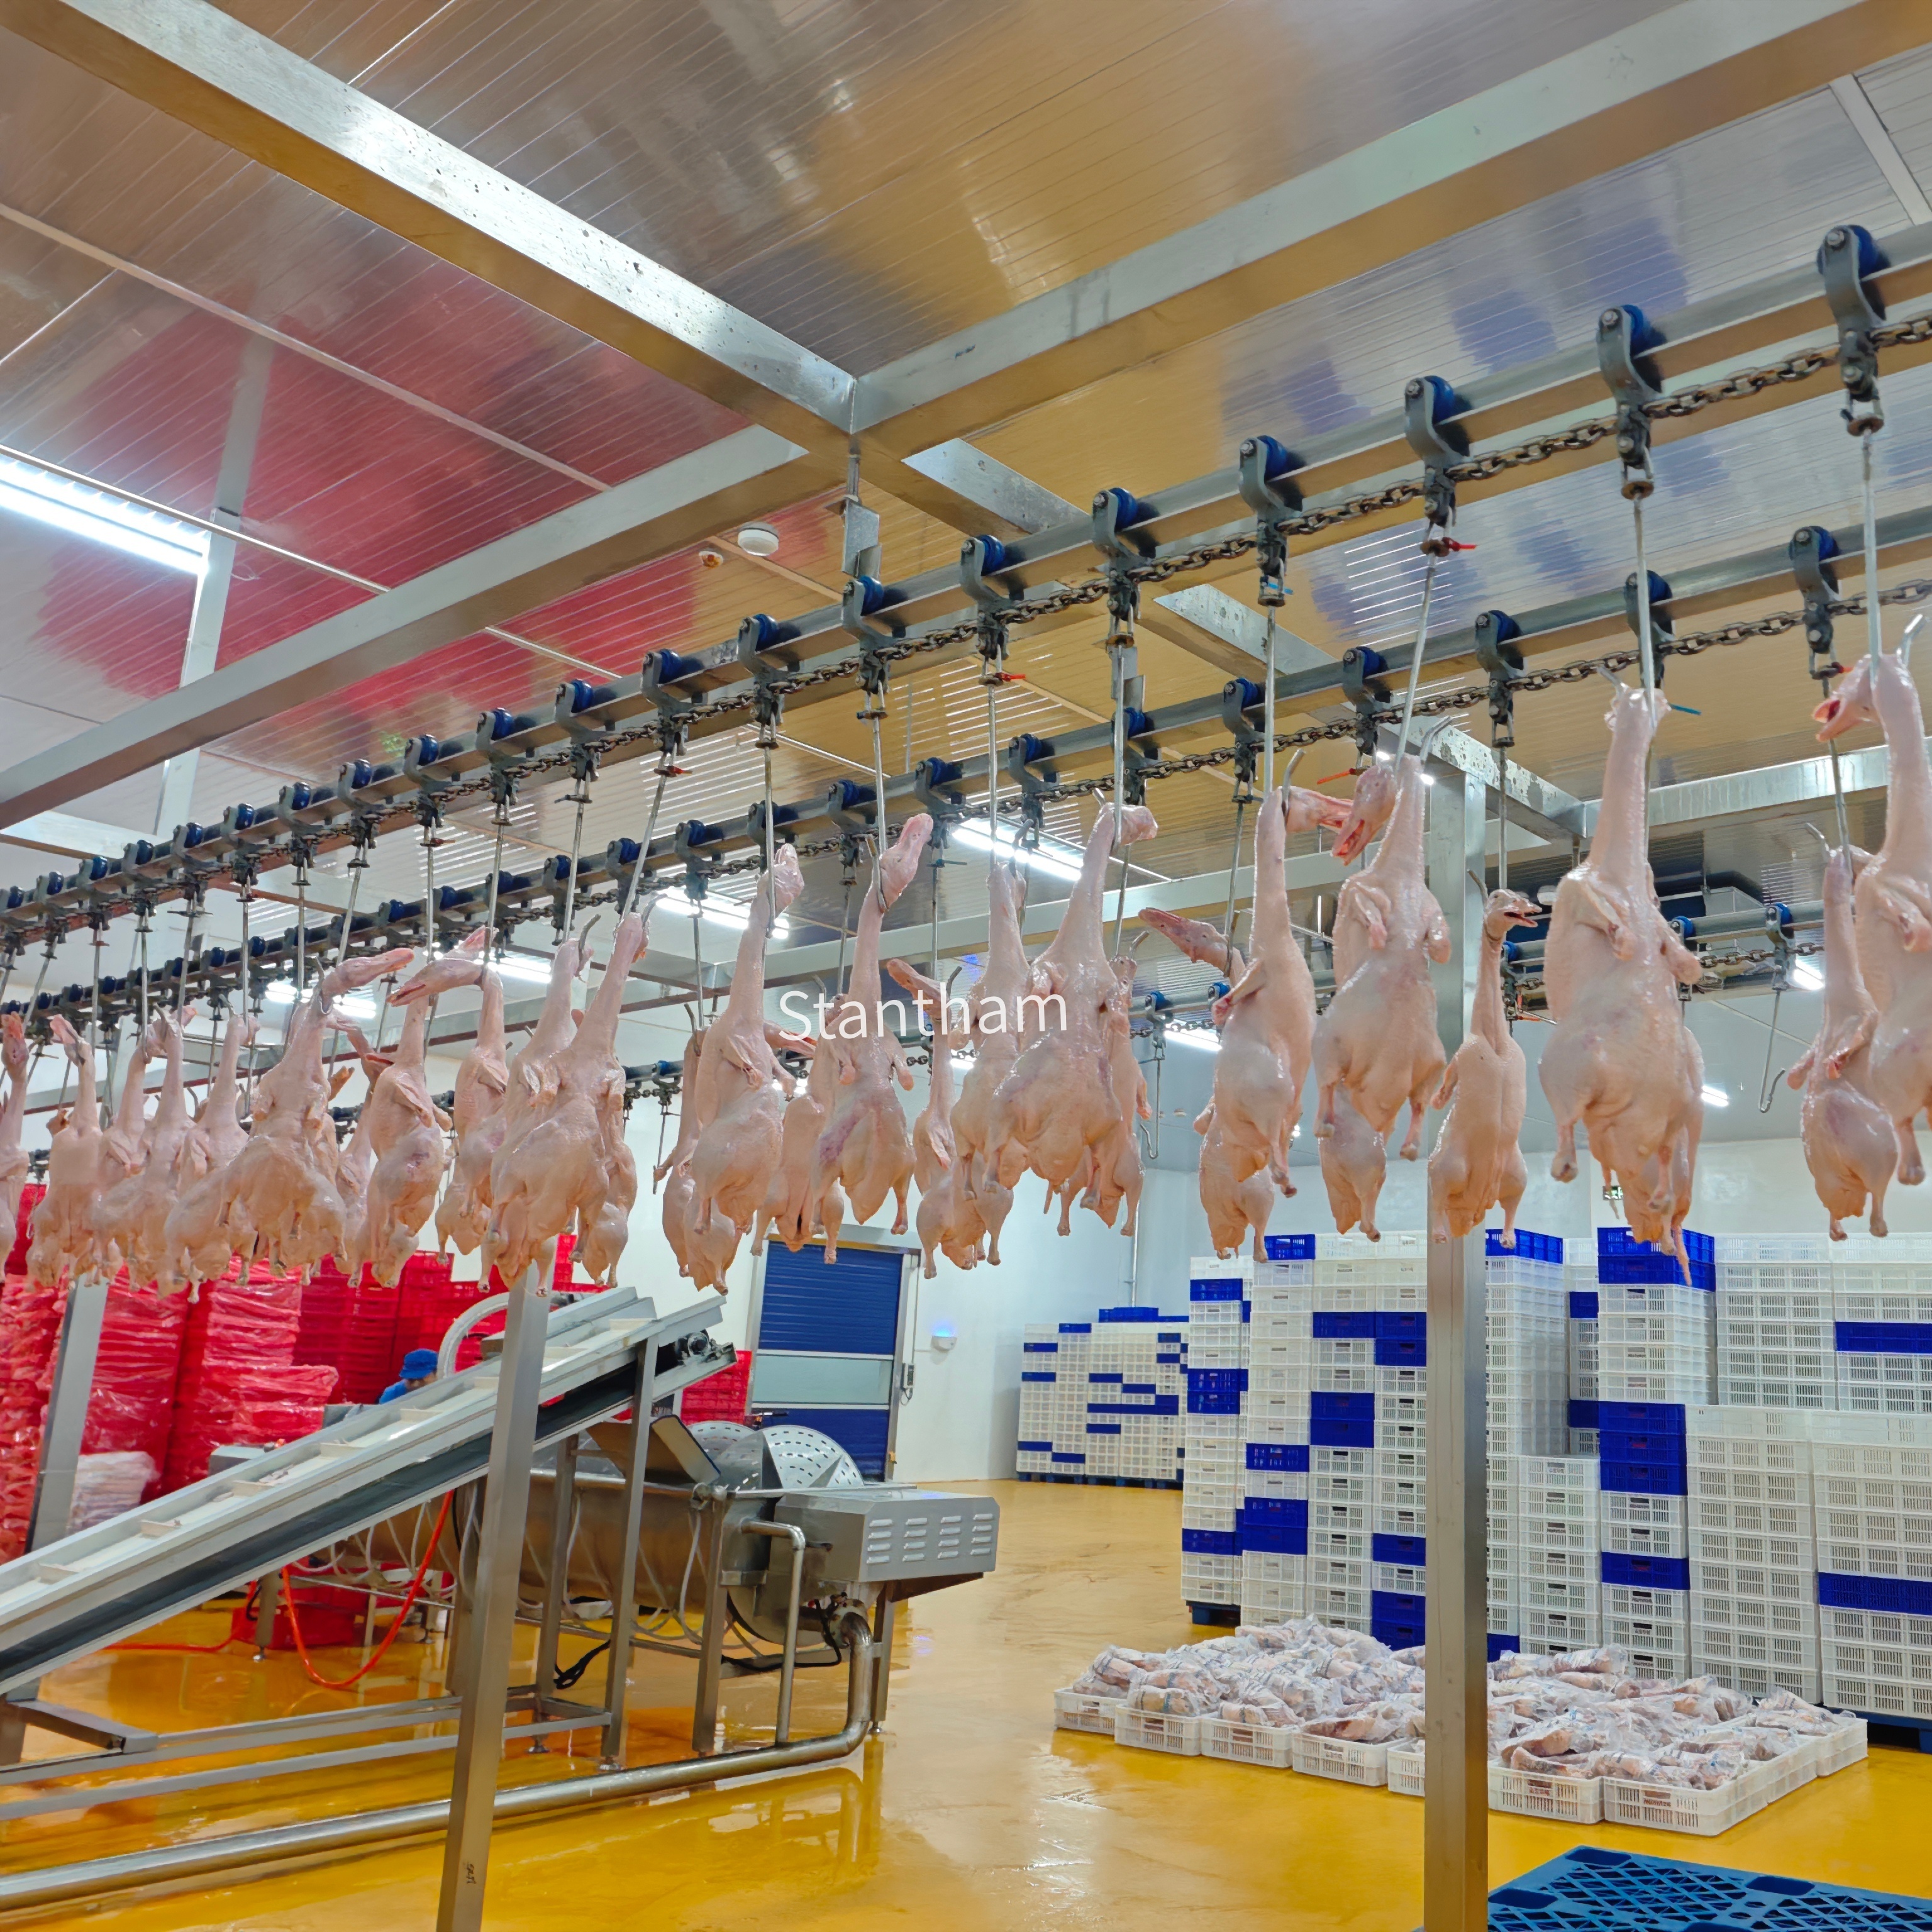
প্রথম প্রশ্ন: কেন টার্নকি—পার্ট-বাই-পার্ট নয়?
সম্পূর্ণ মুরগি হত্যাকেন্দ্র টার্নকি সমাধান গ্রহণের সিদ্ধান্ত সাধারণত একইভাবে শুরু হয়—একজন প্রক্রিয়াকরণ ব্যবস্থাপক যিনি বিভিন্ন পুরনো সরঞ্জামের ছড়ানো সংগ্রহ, তিনটি আলাদা সরবরাহকারী থেকে আসা অসংগত কনভেয়ার এবং একটি রক্ষণাবেক্ষণ লগ দেখছেন যা একটি উপন্যাসের মতো পড়া যায়। আসল প্রশ্ন হলো টার্নকি সমাধান যুক্তিসঙ্গত কিনা—এটি নয়। বরং প্রশ্ন হলো এই অপারেশনটি কি সম্পূর্ণ লাইনের জন্য একক দায়িত্ব গ্রহণের অক্ষমতা বহন করতে পারবে?
একটি মুরগি প্রক্রিয়াকরণ কারখানা শুধুমাত্র মেশিনের সংগ্রহ নয়। এটি ঘনিষ্ঠভাবে সংযুক্ত প্রক্রিয়াগুলির একটি ধারাবাহিক অনুক্রম: চকিতকরণ, রক্ত নিষ্কাশন, গরম জলে ডুবানো, পালক অপসারণ, অন্ত্র অপসারণ, শীতলীকরণ, কাটাকাটি এবং প্যাকেজিং যখন প্রতিটি উপাদান ভিন্ন বিক্রেতা থেকে আসে, তখন সেগুলোর মধ্যে ফাঁকগুলোই সমস্যা হয়ে দাঁড়ায়। এক সরবরাহকারীর কনভেয়ার পরবর্তী সরবরাহকারীর ইনফিড উচ্চতার সঙ্গে সঠিকভাবে মেল খায় না। স্ক্যাল্ডার মেশিনটি প্লাকার মেশিনের প্রত্যাশিত গতির চেয়ে ভিন্ন গতিতে চলে। হঠাৎ করেই প্রকল্প পরিচালক ইনস্টলেশন পরিচালনার চেয়ে বেশি সময় বিক্রেতাদের সমন্বয় করতে ব্যয় করেন।
টার্নকি গ্রহণ এই গতিশীলতাকে উলটে দেয়। একটি প্রকৌশল দল ক্রেট থেকে শীতল ঘর পর্যন্ত সমগ্র প্রবাহের দায়িত্ব নেয়। এর অর্থ হলো, ওভারহেড কনভেয়ার, চকিতকরণ মেশিন, স্ক্যাল্ডিং মেশিন, প্লাকার মেশিন এবং অন্ত্র অপসারণ লাইন—সবগুলো প্রথম দিন থেকেই একত্রে কাজ করার জন্য ডিজাইন করা হয়েছে একীভূতকরণের ঝুঁকি কারখানার মেঝে থেকে সরবরাহকারীর ড্রয়িং বোর্ডে স্থানান্তরিত হয়, যেখানে এটি থাকা উচিত।
যে ক্ষমতা প্রশ্নটি সবকিছু পালটে দেয়
কোনোকিছু সইন করার আগে, প্রকৃত কাজ শুরু হয় একটি একক সংখ্যা দিয়ে: পছন্দের আউটপুট। ঘণ্টায় ৫০০টি পাখির লাইন আর ঘণ্টায় ৩,০০০টি পাখির (BPH) অপারেশনের মধ্যে বিশাল পার্থক্য থাকে । সরঞ্জামের আকার, ভবনের জমির পরিমাণ, বর্জ্যজল চিকিৎসা ক্ষমতা এবং এমনকি শীতল সংরক্ষণের প্রয়োজনীয়তা—সবকিছুই সেই সংখ্যার সঙ্গে অ-রৈখিকভাবে বৃদ্ধি পায়।
ঘণ্টায় প্রায় ১,৫০০ থেকে ২,০০০টি পাখির লক্ষ্যে মাঝারি আকারের অপারেশনে স্বয়ংক্রিয় তাপমাত্রা নিয়ন্ত্রিত স্ক্যাল্ডিং, এ-টাইপ উল্লম্ব ফিদার প্লাকার এবং দ্রুত মৃতদেহ শীতলকরণের জন্য স্পাইরাল চিলার সহ একটি লাইন নির্দিষ্ট করা হতে পারে। ৩,০০০ BPH-এ উন্নীত হলে সমীকরণ পরিবর্তিত হয়—পরপর একাধিক প্লাকার, বৃহত্তর ক্ষমতার চিলার এবং আরও উন্নত এভিসারেশন কনভেয়ার সিস্টেম অবশ্যই প্রয়োজনীয় হয়ে ওঠে .
এখানেই অনেক প্রকল্প বিপথগামী হয়। শিফট সংগঠন, রক্ষণাবেক্ষণের সময়সীমা বা পাখি সরবরাহের সময়সূচীর বাস্তবতা বিবেচনা না করে আউটপুট লক্ষ্য নির্ধারণ করা হয়। প্রতি ঘণ্টায় ৩,০০০ টি পাখি (BPH) প্রক্রিয়াজাতকরণের জন্য ডিজাইন করা একটি লাইন যদি পাখি ব্যাচ আকারে আসার কারণে দিনে মাত্র ছয় ঘণ্টা চালানো হয়, তবে এটি একটি অত্যধিক বিনিয়োগকৃত লাইন। গ্রহণ প্রক্রিয়াটি আশাবাদী ব্রোশারের সংখ্যা নয়, বরং সত্যিকারের উৎপাদন পরিকল্পনা দিয়ে শুরু করতে হবে।
সাইট প্রস্তুতি এবং লুকানো সময়সূচী
একবার ক্ষমতা চূড়ান্ত হলে, পরবর্তী পর্যায় হল সাইট প্রস্তুতি—এবং এখানেই সময়সূচী প্রায়শই প্রাথমিক অনুমানের চেয়ে দীর্ঘতর হয়ে যায়। একটি টার্নকি সরবরাহকারী সাধারণত সরঞ্জামের আকার, ইউটিলিটি সংযোগ বিন্দু এবং উপকরণ প্রবাহের পথ দেখানো লেআউট আঁকা প্রদান করে। কিন্তু ওই আঁকাগুলোকে প্রস্তুত সুবিধায় রূপান্তর করতে বৈদ্যুতিক কাজ, জল সরবরাহ লাইন, প্রণালী, ভেন্টিলেশন এবং প্রায়শই গাঠনিক পরিবর্তন প্রয়োজন হয়।
মুরগি প্রক্রিয়াকরণ লাইনের জন্য বৈদ্যুতিক লোড বেশ উল্লেখযোগ্য। স্ক্যাল্ডিং মেশিনগুলি জল গরম করার জন্য উল্লেখযোগ্য শক্তি টেনে নেয়। ওভারহেড কনভেয়ার সিস্টেমের জন্য ভেরিয়েবল-ফ্রিকোয়েন্সি ড্রাইভ প্রয়োজন। চিলিং সিস্টেম—যাই হোক না কেন, স্ক্রু চিলার অথবা কনটিনিউয়াস ইমার্শন কুলার—তিন-ফেজ পাওয়ার এবং নিবেদিত সার্কিটের প্রয়োজন হয়। জল সরবরাহও সমানভাবে গুরুত্বপূর্ণ—স্ক্যাল্ডিং, পরিষ্কার করা এবং চিলিং সবগুলোই নির্দিষ্ট তাপমাত্রা ও চাপের বৈশিষ্ট্য সহ উচ্চ পরিমাণ জল চায়।
ড্রেনেজ বিষয়টি বিশেষ মনোযোগ প্রয়োজন। একটি কসাইখানা উচ্চ জৈব লোডযুক্ত বহু আবর্জনা জল উৎপন্ন করে। টার্নকি প্যাকেজে সাধারণত প্রক্রিয়াকরণ সরঞ্জাম অন্তর্ভুক্ত থাকে, কিন্তু আবর্জনা জল চিকিৎসা সিস্টেমটি অন্তর্ভুক্ত থাকে না। এটি একটি পৃথক ক্রয় প্রক্রিয়া, যা মূল লাইন ইনস্টলেশনের সমান্তরালে চালানো আবশ্যিক। সরঞ্জামগুলি সাইটে পৌঁছানোর পর ড্রেনেজ ক্ষমতা নিয়ে চিন্তা করা একটি ভুল, যা অপারেশনের প্রথম সপ্তাহেই প্রকট হয়ে ওঠে।
ইনস্টলেশন, ইন্টিগ্রেশন এবং প্রথম মুরগি
সরঞ্জাম বিতরণ পরিকল্পনা থেকে কার্যকরী পর্যায়ে স্থানান্তরের চিহ্ন। একটি টার্নকি প্রকল্পের মধ্যে সরবরাহকারীর প্রকৌশলীদের দ্বারা স্থানে ইনস্টলেশন সমর্থন সাধারণত অন্তর্ভুক্ত থাকে এই সময়ে কোনো কমপ্রমাণ করা উচিত নয়। যে দল সিস্টেমটি ডিজাইন করেছিল, তারাই যদি ইনস্টলেশন কাজটি সম্পন্ন করে, তবে সঠিকভাবে প্রথমবারেই সাইড টলারেন্স, কনভেয়ার ট্র্যাকিং এবং কন্ট্রোল সিস্টেম ইন্টিগ্রেশন নিশ্চিত হয়।
ইনস্টলেশনের সময় ওভারহেড কনভেয়ারের বিশেষ মনোযোগ দেওয়া আবশ্যিক। এটি সমগ্র লাইনের মূল কাঠামো, যা পাখিগুলিকে ঝোলানো অঞ্চল থেকে শুরু করে স্টানিং, ব্লিডিং, স্ক্যাল্ডিং, প্লাকিং, এভিসারেশন এবং শেষ পর্যন্ত চিলিং পর্যন্ত বহন করে। যদি কনভেয়ার চেইনের টেনশন ভুল হয় অথবা শ্যাকল স্পেসিং ডাউনস্ট্রিম সরঞ্জামের টাইমিংয়ের সাথে মেলে না, তবে সমগ্র লাইন ব্যাহত হয়।
কমিশনিং শুরু হয় খালি রান দিয়ে—যাচাই করা হয় যে মোটরগুলো চালু হচ্ছে, কনভেয়ারগুলো চলছে এবং সেন্সরগুলো সঠিকভাবে প্রতিবেদন করছে কিনা। তারপর আসে প্রথম পাখিরা। এখানেই তাত্ত্বিক লাইন গতি বাস্তবের সম্মুখীন হয়। একটি সাধারণ অনুশীলন হলো লক্ষ্য থ্রুপুটের প্রায় অর্ধেক গতিতে শুরু করা এবং অপারেটররা যখন সরঞ্জামের সাথে পরিচিত হয়ে ওঠে এবং লাইন ব্যালেন্স সঠিকভাবে সেট হয়ে যায়, তখন ধীরে ধীরে গতি বাড়ানো। কিছু টার্নকি সরবরাহকারী প্রথম পূর্ণ শিফটটি হ্রাসকৃত গতিতে চালানোর পরামর্শ দেয়, তারপর কয়েক দিন ধরে গতি বাড়ানো।
প্রশিক্ষণ: সবচেয়ে উপেক্ষিত সফলতার কারক
একটি সুন্দরভাবে ইনস্টল করা লাইন অপারেটরদের ছাড়া ব্যবহারহীন। টার্নকি প্যাকেজগুলোতে প্রায়শই অপারেটর প্রশিক্ষণ স্কোপের অংশ হিসেবে অন্তর্ভুক্ত থাকে। কিন্তু সেই প্রশিক্ষণের মান ও গভীরতা ব্যাপকভাবে পরিবর্তিত হয়। সেরা পদ্ধতি হলো কমিশনিং পর্বের সময় হাতে-কলমে প্রশিক্ষণের দাবি জানানো, যেখানে অপারেটররা সরবরাহকারীর তত্বাবধানে আসলে সরঞ্জাম চালাবে।
প্রশিক্ষণে শুধু বোতাম চাপানোর বিষয়টি কভার করা যথেষ্ট নয়। অপারেটরদের স্টেশনগুলোর মধ্যে পারস্পরিক নির্ভরশীলতা বুঝতে হবে। যদি স্ক্যাল্ডারের তাপমাত্রা পরিবর্তিত হয়, তবে তা প্লাকারের কার্যকারিতাকে কীভাবে প্রভাবিত করে? যদি এভিসারেশন কনভেয়ারের গতি বৃদ্ধি পায়, তবে ডাউনস্ট্রিমে ইনস্পেকশন স্টেশনে কী ঘটে? এই সিস্টেম-ভিত্তিক চিন্তাভাবই একটি স্মুথলি চলমান লাইনকে একটি ধ্রুবক সমস্যাযুক্ত লাইন থেকে আলাদা করে।
রক্ষণাবেক্ষণ প্রশিক্ষণও সমানভাবে গুরুত্বপূর্ণ। একটি পোলট্রি প্রসেসিং লাইনে অনেকগুলো গতিশীল অংশ রয়েছে: চেইন, বেয়ারিং, মোটর, পাম্প এবং হিটিং এলিমেন্ট। প্রতিরোধমূলক রক্ষণাবেক্ষণের সময়সূচী, সাধারণ ব্যর্থতার মডেল এবং শিফটের সময় উৎপাদন অব্যাহত রাখার জন্য দ্রুত সমাধানগুলো সম্পর্কে জ্ঞান থাকা ছোটখাটো সমস্যা আর ব্যয়বহুল শাটডাউনের মধ্যে পার্থক্য তৈরি করে।
অপারেশনাল রিয়ালিটি চেক
প্রশিক্ষণ শেষ হওয়ার পর এবং লাইনটি সম্পূর্ণ উৎপাদনে চলে যাওয়ার পর, বাস্তব গ্রহণ প্রক্রিয়া শুরু হয়। প্রথম কয়েক সপ্তাহ হল অপারেশনের আদর্শ বিন্দু খুঁজে পাওয়ার জন্য—যেখানে আউটপুট, পণ্যের মান এবং সরঞ্জামের বিশ্বস্ততা একটি ভারসাম্য রক্ষা করে যা নির্দিষ্ট সুবিধার জন্য উপযুক্ত।
কিছু অপারেটর দেখতে পান যে তাত্ত্বিক লাইন গতি অর্জন করা সম্ভব, কিন্তু এটি প্রত্যাশিতের চেয়ে বেশি কঠোর রক্ষণাবেক্ষণ প্রয়োজন। অন্যরা দেখতে পান যে তাদের সরবরাহকারী থেকে পাখির আকারের পরিবর্তনশীলতা কারণে এভিসারেশন সরঞ্জামগুলি প্রায়শই সামঞ্জস্য করতে হয়। এগুলো টার্নকি পদ্ধতির ব্যর্থতা নয়। এগুলো যেকোনো নতুন প্রক্রিয়াকরণ লাইনের স্বাভাবিক বৃদ্ধির ব্যথা। টার্নকি সমাধানের সুবিধা হল যে কোনো কিছু ঠিকমতো কাজ না করলে একটি একক সরবরাহকারীকে ডাকা যায়, বহুসংখ্যক সরঞ্জাম বিক্রেতার মধ্যে দায় নির্ধারণের খেলা খেলতে হয় না।
ইউএসডিএ-এর ফুড সেফটি অ্যান্ড ইনস্পেকশন সার্ভিস দাবি করে যে সমস্ত মুরগি প্রক্রিয়াজাতকরণ সুস্বাস্থ্যসম্মত মানদণ্ডের অধীনে হতে হবে, যার মধ্যে পূর্ব-মৃত্যু এবং পর-মৃত্যু পরীক্ষা উভয়ই অন্তর্ভুক্ত। নিউ পাউলট্রি ইনস্পেকশন সিস্টেমের অধীনে, যদি প্রক্রিয়া নিয়ন্ত্রণ বজায় রাখা হয়, তবে ছোট মুরগির প্রতিষ্ঠানগুলি প্রতি মিনিটে ১৭৫টি মুরগির লাইন গতিতে কাজ করতে পারে। এই নিয়ন্ত্রণমূলক পরিবেশ লাইনটি কীভাবে পরিচালনা করা হবে এবং টার্নকি সিস্টেমটি কীভাবে নিরীক্ষণ অ্যাক্সেস ও স্যানিটেশন প্রোটোকলগুলিকে সমর্থন করবে, তা নির্ধারণ করে।
টার্নকি সিদ্ধান্তটি চিরস্থায়ী করা
টার্নকি স্লগটারহাউস সমাধান গ্রহণ করা কোনো একক লেনদেন নয়। এটি প্রথম সাইট ভিজিট থেকে শুরু করে ইনস্টলেশন, প্রশিক্ষণ এবং অপারেশনের প্রাথমিক মাসগুলি পর্যন্ত বিস্তৃত একটি অংশীদারিত্ব। যেসব অপারেশন এটি সঠিকভাবে করে, তারা সরবরাহকারীকে তাদের নিজ ইঞ্জিনিয়ারিং দলের একটি সম্প্রসারণ হিসেবে বিবেচনা করে, না হয়ে দূরে থেকে পরিচালনা করা হয় এমন একটি বিক্রেতা হিসেবে।
টার্নকি মডেলটি কাজ করে কারণ এটি উৎসাহিতকরণগুলিকে সমন্বয় করে। সরবরাহকারীর খ্যাতি লাইনটির নির্দিষ্ট মতো কাজ করার উপর নির্ভর করে। এটি ডিজাইনটি সঠিকভাবে করার, ইনস্টলেশনটি নিখুতভাবে করার এবং প্রশিক্ষণটি বিস্তারিতভাবে দেওয়ার শক্তিশালী অনুপ্রেরণা তৈরি করে। গাছের অপারেটরের জন্য সুবিধা হলো একটি একক ব্যক্তির সাথে যোগাযোগ—কনভেয়ার সংরেখণ থেকে নিয়ন্ত্রণ সিস্টেমের সামান্য সমন্বয় পর্যন্ত সবকিছুর জন্য একটি একক যোগাযোগ বিন্দু।
ধাপে ধাপে গ্রহণের প্রক্রিয়া—ক্ষমতা পরিকল্পনা, সাইট প্রস্তুতি, ইনস্টলেশন, চালুকরণ, প্রশিক্ষণ এবং কার্যক্রম বাড়ানো—সময় এবং ধৈর্য নেয়। কিন্তু বিকল্প, যেমন টুকরো টুকরো সরঞ্জাম ক্রয় এবং একীভূতকরণ, আরও বেশি সময় নেয় এবং খারাপ ফলাফল দেয়। অধিকাংশ কার্যক্রমের জন্য পছন্দটি স্পষ্ট।