 EN

A Primeira Pergunta: Por Que Escolher uma Solução Chave na Mão em vez de uma Abordagem Fragmentada
A decisão de adotar uma solução completa chave na mão para abatedouros de frangos normalmente começa da mesma forma: um gerente de processamento observando uma coleção dispersa de equipamentos usados, transportadores improvisados provenientes de três fornecedores diferentes e um registro de manutenção tão extenso quanto um romance. A verdadeira pergunta não é se a abordagem chave na mão faz sentido. A questão é se a operação pode realmente arcar com a ausência de um único ponto de responsabilidade para toda a linha.
Uma unidade de processamento de aves não é uma coleção de máquinas. É uma sequência de processos fortemente interligados: atordoamento, sangria, escaldagem, remoção de penas, evisceração, refrigeração, corte e embalagem . Quando cada componente vem de um fornecedor diferente, as lacunas entre eles tornam-se o problema. A esteira transportadora de um fornecedor não se ajusta exatamente à altura de alimentação da esteira do fornecedor seguinte. A escaldadeira opera a uma velocidade diferente daquela esperada pela máquina de remoção de penas. De repente, o gerente de projeto passa mais tempo coordenando fornecedores do que gerenciando a instalação.
A adoção de soluções turnkey inverte essa dinâmica. Uma única equipe de engenharia assume responsabilidade por todo o fluxo, desde a caixa até a câmara de refrigeração. Isso significa que a esteira aérea, o equipamento de atordoamento, a máquina de escaldagem, as máquinas de remoção de penas e a linha de evisceração são projetadas para funcionar em conjunto desde o primeiro dia . O risco de integração transfere-se do piso da fábrica para a mesa de desenho do fornecedor, onde realmente deve estar.
A Questão de Capacidade Que Muda Tudo
Antes de assinar qualquer coisa, o trabalho real começa com um único número: a capacidade de processamento desejada. Uma linha de 500 aves por hora é completamente diferente de uma operação de 3.000 aves por hora . O dimensionamento dos equipamentos, a área construída, a capacidade de tratamento de efluentes e até os requisitos de armazenamento refrigerado escalonam de forma não linear em função desse número.
Uma operação de médio porte, com capacidade-alvo de cerca de 1.500 a 2.000 aves por hora, pode especificar uma linha com escaldagem automática controlada por temperatura, depenadores verticais do tipo A e um refrigerador em espiral para resfriamento rápido das carcaças. Ao passar para 3.000 aves por hora, a equação muda: depenadores múltiplos em sequência, refrigeradores de maior capacidade e um sistema de transporte para evisceração mais sofisticado tornam-se indispensáveis .
É aqui que muitos projetos saem dos trilhos. As metas de produtividade são definidas sem levar em conta a estrutura de turnos, as janelas de manutenção ou a realidade dos horários de entrega de aves. Uma linha com capacidade nominal de 3.000 aves por hora (BPH), mas que opera apenas seis horas por dia porque as aves chegam em lotes, é uma linha gravemente superdimensionada em termos de investimento. O processo de adoção deve começar com um planejamento de produção realista, não com números otimistas de folhetos informativos.
Preparação do local e a linha do tempo oculta
Uma vez definida a capacidade, a próxima fase é a preparação do local — e é nessa etapa que o cronograma frequentemente se estende além das estimativas iniciais. Um fornecedor chave-na-mão normalmente fornece desenhos de layout que indicam as dimensões dos equipamentos, os pontos de conexão de utilidades e os trajetos de fluxo de materiais . Contudo, transformar esses desenhos em uma instalação pronta envolve trabalhos elétricos, tubulações de abastecimento de água, sistemas de drenagem, ventilação e, muitas vezes, modificações estruturais.
A carga elétrica para uma linha de processamento de aves é substancial. As máquinas de escaldagem consomem grande potência para aquecer a água. O sistema de transporte aéreo requer inversores de frequência variável. O sistema de resfriamento, seja um refrigerador parafuso ou um refrigerador por imersão contínua, exige alimentação trifásica e circuitos dedicados. o fornecimento de água é igualmente crítico — escaldagem, limpeza e resfriamento exigem todos grandes volumes, com características específicas de temperatura e pressão.
O sistema de drenagem merece atenção especial. Um frigorífico gera grande volume de efluente com alta carga orgânica. O pacote chave-na-mão normalmente inclui os equipamentos de processamento, mas pode não abranger o sistema de tratamento de efluentes. Trata-se de uma aquisição separada que deve ser conduzida em paralelo com a instalação da linha principal. Esperar até que os equipamentos estejam no local para definir a capacidade de drenagem é um erro que se manifesta já na primeira semana de operação.
Instalação, Integração e as Primeiras Aves
A entrega do equipamento marca a transição do planejamento para a execução. Um projeto 'turnkey' normalmente inclui suporte de instalação no local fornecido pelos engenheiros do fornecedor . Este não é o momento de fazer cortes. Ter a mesma equipe que projetou o sistema responsável pela instalação garante que as tolerâncias de alinhamento, o rastreamento do transportador e a integração do sistema de controle ocorram corretamente na primeira tentativa.
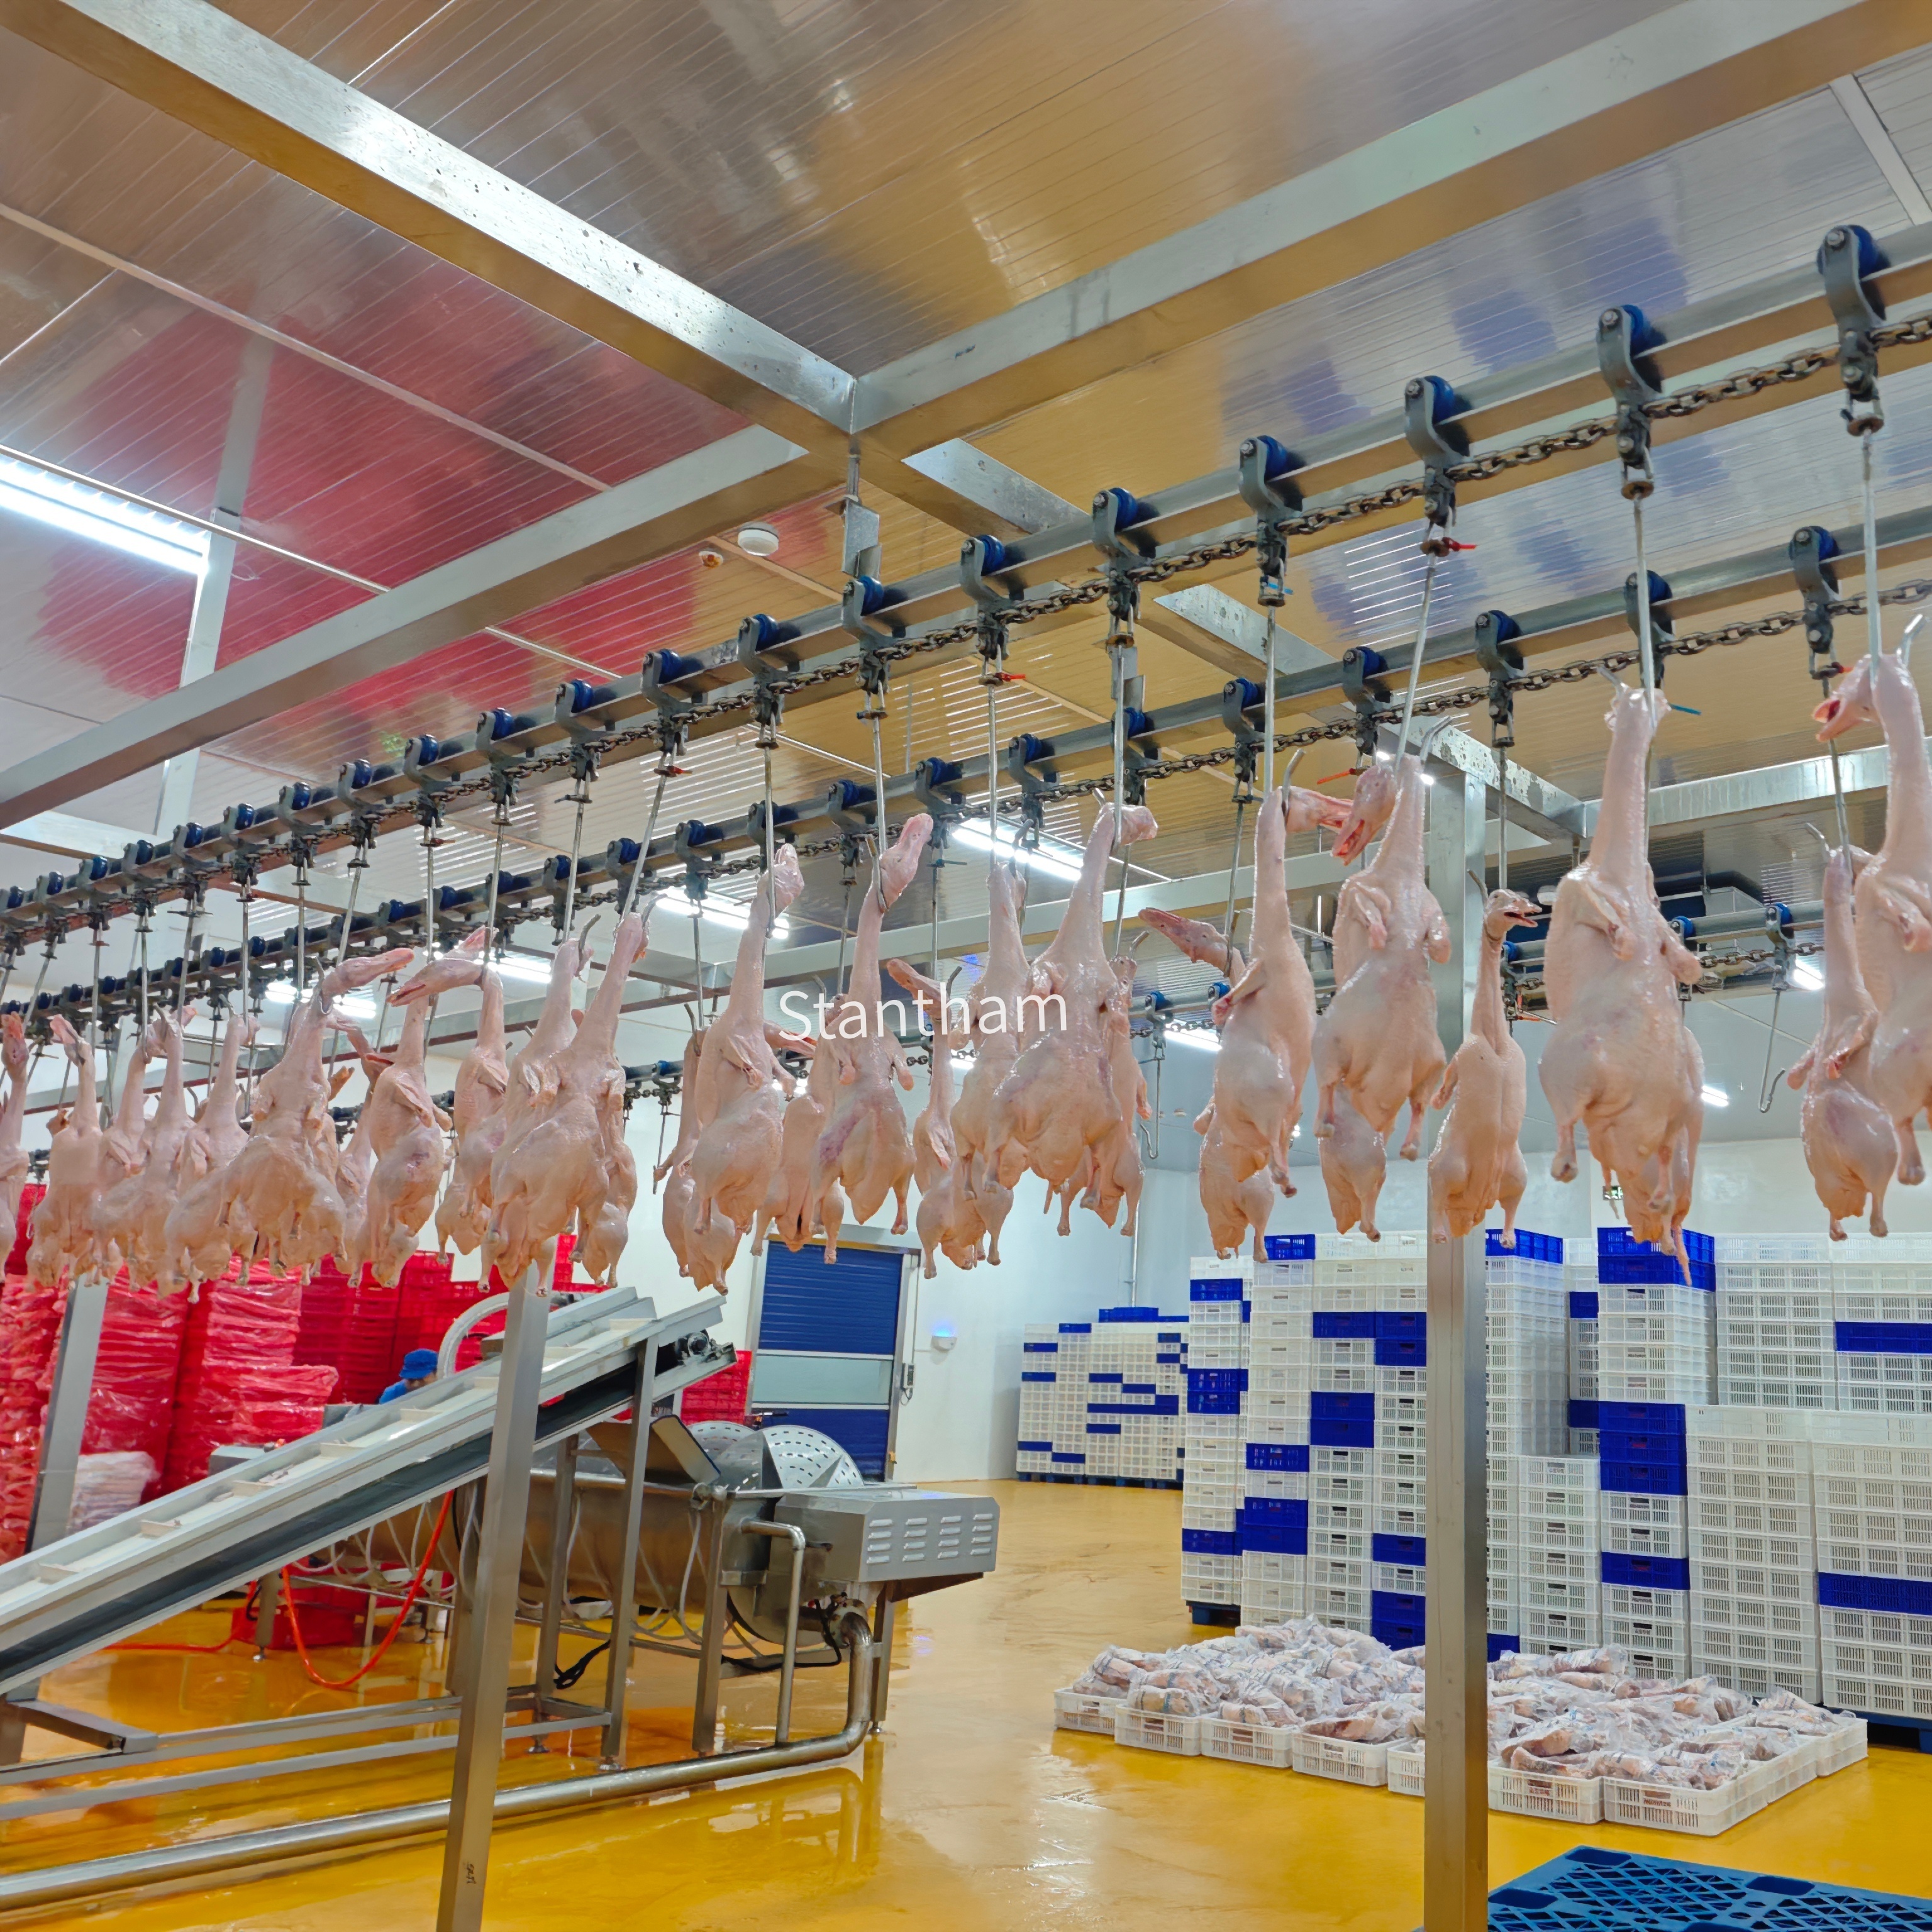
O transportador aéreo merece atenção especial durante a instalação. É a espinha dorsal de toda a linha, transportando aves da área de suspensão até a etapa de atordoamento, sangria, escaldagem, depenagem, evisceração e, por fim, resfriamento . Se a tensão da corrente do transportador estiver incorreta ou o espaçamento das garras não corresponder ao cronograma dos equipamentos a jusante, toda a linha apresentará falhas.
A comissionamento começa com operações em vazio — verificando se os motores iniciam, as esteiras se movem e os sensores reportam corretamente. Em seguida, vêm as primeiras aves. É nesse momento que a velocidade teórica da linha encontra a realidade. Uma prática comum é iniciar com aproximadamente metade da capacidade-alvo e aumentar gradualmente à medida que os operadores ganham familiaridade com o equipamento e o equilíbrio da linha é ajustado. Alguns fornecedores de soluções completas recomendam executar o primeiro turno completo em velocidade reduzida, seguido de uma aceleração progressiva ao longo de vários dias.
Treinamento: O Fator de Sucesso Mais Ignorado
Uma linha instalada perfeitamente é inútil sem pessoas que saibam operá-la. Pacotes turnkey frequentemente incluem treinamento de operadores como parte do escopo , mas a qualidade e profundidade desse treinamento variam amplamente. A melhor abordagem é exigir treinamento prático durante a fase de comissionamento, com os operadores operando efetivamente o equipamento sob supervisão do fornecedor.
A formação precisa abranger mais do que simplesmente pressionar botões. Os operadores devem compreender as interdependências entre estações. Se a temperatura do escaldador variar, como isso afeta o desempenho do depenador? Se a esteira de evisceração acelerar, o que acontece com a estação de inspeção a jusante? Esse pensamento sistêmico é o que distingue uma linha que opera sem problemas de outra que enfrenta dificuldades constantes.
A formação em manutenção é igualmente importante. Uma linha de processamento de aves possui muitas peças móveis: correntes, rolamentos, motores, bombas e elementos aquecedores. conhecer o cronograma de manutenção preventiva, os modos comuns de falha e as soluções rápidas que mantêm a produção em operação durante um turno faz a diferença entre uma pequena interrupção e uma paralisação onerosa.
Verificação da Realidade Operacional
Após o término do treinamento e a entrada da linha em produção total, começa o verdadeiro processo de adoção. As primeiras semanas destinam-se à identificação do ponto ideal de operação — o equilíbrio entre produtividade, qualidade do produto e confiabilidade dos equipamentos, adaptado especificamente à instalação.
Alguns operadores verificam que a velocidade teórica da linha é alcançável, mas exige manutenção mais intensa do que o previsto. Outros descobrem que a variabilidade no tamanho das aves fornecidas pelo seu fornecedor exige ajustes frequentes nos equipamentos de evisceração. Estes não são fracassos da abordagem turnkey. São dores de crescimento normais de qualquer nova linha de processamento. A vantagem de uma solução turnkey é que há um único fornecedor a contactar quando algo não funciona corretamente, em vez de se envolver numa disputa de responsabilidades entre vários fornecedores de equipamentos.
O Serviço de Inspeção e Segurança Alimentar do USDA exige que todas as aves sejam processadas segundo sólidos padrões sanitários, com inspeções ante mortem e post mortem . No âmbito do Novo Sistema de Inspeção de Aves, estabelecimentos de frangos jovens podem operar com velocidades de linha até 175 aves por minuto, desde que mantenham o controlo do processo. . Este contexto regulamentar define a forma como a linha é operada e como o sistema chave-na-mão deve suportar o acesso à inspeção e os protocolos de higienização.
Garantir a Decisão de Adotar uma Solução Chave-na-Mão
Adotar uma solução chave-na-mão para matadouros não é uma transação. É uma parceria que se estende desde a primeira visita ao local até à instalação, formação e aos primeiros meses de operação. As operações que obtêm sucesso são aquelas que tratam o fornecedor como uma extensão da sua própria equipa de engenharia, em vez de o considerarem um fornecedor a ser gerido à distância.
O modelo 'turnkey' funciona porque alinha os incentivos. A reputação do fornecedor depende do desempenho da linha conforme especificado. Isso cria uma forte motivação para acertar o projeto, executar uma instalação impecável e oferecer treinamento completo. Para o operador da fábrica, a vantagem é ter um único ponto de responsabilidade — um único contato para tudo, desde o alinhamento das esteiras até os ajustes no sistema de controle.
O processo de adoção passo a passo — planejamento de capacidade, preparação do local, instalação, comissionamento, treinamento e ramp-up operacional — exige tempo e paciência. Contudo, a alternativa, que envolve aquisição e integração fragmentadas de equipamentos, leva ainda mais tempo e gera resultados inferiores. Para a maioria das operações, a escolha é clara.
Sumário
- A Primeira Pergunta: Por Que Escolher uma Solução Chave na Mão em vez de uma Abordagem Fragmentada
- A Questão de Capacidade Que Muda Tudo
- Preparação do local e a linha do tempo oculta
- Instalação, Integração e as Primeiras Aves
- Treinamento: O Fator de Sucesso Mais Ignorado
- Verificação da Realidade Operacional
- Garantir a Decisão de Adotar uma Solução Chave-na-Mão