 EN

முதல் கேள்வி: துண்டு துண்டாக ஏற்பாடு செய்வதற்குப் பதிலாக ஏன் முழுமையான ஏற்பாடு?
முழுமையான கோழி கொல்லுதல் தொழிற்சாலை முழுமையான ஏற்பாடு செய்வது என்ற முடிவு பொதுவாக ஒரே மாதிரியாகத் தொடங்கும்—ஒரு செயலாக்க மேலாளர், பழைய உபகரணங்களின் குழப்பமான தொகுப்பையும், மூன்று வெவ்வேறு வழங்குநர்களிடமிருந்து வந்த துண்டு துண்டான கொண்டுசெல்லும் வழிகளையும், ஒரு நாவலைப் போல படிக்கத்தக்க பராமரிப்பு பதிவையும் பார்த்துக் கொண்டிருப்பார். உண்மையான கேள்வி முழுமையான ஏற்பாடு பொருத்தமானதா என்பதல்ல. அதற்கு பதிலாக, முழு வரிசைக்கும் ஒரே பொறுப்பு நபரை வைத்திருக்க அந்த செயலாக்கம் விலை கொடுக்க முடியுமா என்பதே உண்மையான கேள்வி.
கோழி செயலாக்க தொழிற்சாலை என்பது இயந்திரங்களின் தொகுப்பு அல்ல. அது மிகவும் நெருக்கமாக இணைக்கப்பட்ட செயல்முறைகளின் வரிசையாகும்: மயக்குதல், இரத்தம் வடித்தல், சூடான நீரில் நனைத்தல், இறகுகளை அகற்றுதல், உட்புற உறுப்புகளை அகற்றுதல், குளிரூட்டுதல், துண்டாக்குதல் மற்றும் பேக்கிங் . ஒவ்வொரு பாகமும் வெவ்வேறு விற்பனையாளரிடமிருந்து வரும்போது, அவற்றிற்கிடையேயான இடைவெளிகளே பிரச்சினையாகின்றன. ஒரு விற்பனையாளரின் கொண்டுசெல்லும் பெல்ட், அடுத்த விற்பனையாளரின் உள்ளீட்டு உயரத்துடன் சரியாக பொருந்தாது. சூடான நீரில் நனைக்கும் இயந்திரம், இறகுகளை அகற்றும் இயந்திரத்தின் எதிர்பார்ப்பை விட வேறு வேகத்தில் இயங்குகிறது. திடீரென திட்ட மேலாளர், விற்பனையாளர்களை ஒருங்கிணைப்பதில் அதிக நேரத்தை செலவிடுகிறார், நிறுவலை மேலாண்மை செய்வதை விட.
திறந்த-கதவு முறையை ஏற்றுக்கொள்வது இந்த நிலைமையை மாற்றுகிறது. ஒரே பொறியியல் குழு கூடாரத்திலிருந்து குளிரூட்டும் அறை வரை முழு செயல்முறையையும் கட்டுப்பாட்டில் வைத்திருக்கிறது. அதாவது, மேல் பெல்ட், மயக்கும் இயந்திரம், சூடான நீரில் நனைக்கும் இயந்திரம், இறகுகளை அகற்றும் இயந்திரங்கள் மற்றும் உட்புற உறுப்புகளை அகற்றும் வரிசை ஆகியவை முதல் நாளிலிருந்தே ஒன்றுடன் ஒன்று செயல்படுமாறு வடிவமைக்கப்பட்டுள்ளன. . ஒருங்கிணைப்பு அபாயம், தொழிற்சாலையின் தளத்திலிருந்து விற்பனையாளரின் வரைபட அறைக்கு மாறுகிறது, அங்குதான் அது இருக்க வேண்டும்.
எல்லாவற்றையும் மாற்றும் திறன் கேள்வி
எதையும் கையெழுத்திடுவதற்கு முன், உண்மையான பணி ஒரு எண்ணில் தொடங்குகிறது: விரும்பிய செயல்திறன். 500 பறவைகள்/மணி நேரம் என்ற வரிசை முறையும் 3,000 BPH செயல்பாடும் முற்றிலும் வேறுபட்டவை. சாதனங்களின் அளவு, கட்டிடத்தின் பரப்பளவு, கழிவுநீர் சுத்திகரிப்பு திறன், குளிர் சேமிப்பு தேவைகள் ஆகியவை அந்த எண்ணுடன் நேரியலற்ற விகிதத்தில் மாறுகின்றன.
தினமும் சுமார் 1,500–2,000 பறவைகளை செயலாக்கும் நடுத்தர அளவு செயல்பாடு தானியங்கி வெப்பநிலை கட்டுப்பாடு கொண்ட சால்டிங், A-வகை செங்குத்து இறகு அகற்றிகள், மற்றும் உடல் வெப்பநிலையை விரைவாகக் குறைக்க சுருள் குளிரூட்டி ஆகியவற்றைக் கொண்ட வரிசையை தேர்வு செய்யலாம். 3,000 BPH என்ற அளவுக்கு உயர்த்தினால் கணக்கீடு மாறுகிறது—தொடர்ச்சியான பல இறகு அகற்றிகள், அதிக திறன் கொண்ட குளிரூட்டிகள், மேம்படுத்தப்பட்ட உடலினுள் அகற்றும் கொண்டை அமைப்பு ஆகியவை கட்டாயமாகின்றன. .
இங்குதான் பல திட்டங்கள் வழியிலிருந்து விலகுகின்றன. திருப்பு நேரம் (throughput) இலக்குகள், சிப்ட் அமைப்பு, பராமரிப்பு நேரங்கள் அல்லது பறவைகளை விநியோகிக்கும் நேர அட்டவணை ஆகியவற்றைக் கணக்கில் எடுத்துக்கொள்ளாமல் நிர்ணயிக்கப்படுகின்றன. ஒரு வரிசையின் திறன் 3,000 BPH என மதிப்பிடப்பட்டிருந்தாலும், பறவைகள் குழுக்களாக வந்து சேருவதால் அது நாள் முழுவதும் ஆறு மணி நேரம் மட்டுமே இயங்கும் எனில், அது மிகையாக முதலீடு செய்யப்பட்ட வரிசையாகும். இந்த ஏற்றுக்கொள்ளும் செயல்முறை ஆசைகளை அடிப்படையாகக் கொண்ட விளம்பர எண்களிலிருந்து அல்ல, நேர்த்தியான உற்பத்தி திட்டமிடலிலிருந்து தொடங்க வேண்டும்.
தளத்தின் தயாரிப்பு மற்றும் மறைந்துள்ள கால அட்டவணை
திறன் ஒருமுறை உறுதிப்படுத்தப்பட்ட பின், அடுத்த கட்டம் தளத்தின் தயாரிப்பு – இங்குதான் கால அட்டவணை பெரும்பாலும் முதலில் மதிப்பிடப்பட்ட நேரத்தை விட நீண்டு செல்கிறது. ஒரு திருப்பு முனை வழங்குநர் (turnkey supplier) பொதுவாக உபகரணங்களின் அளவுகள், பயன்பாட்டு இணைப்பு இடங்கள் மற்றும் பொருள் ஓட்ட பாதைகளைக் காட்டும் அமைப்பு வரைபடங்களை வழங்குகிறார். ஆனால் அந்த வரைபடங்களை தயாராக உள்ள தளமாக மாற்றுவதற்கு மின்சாரப் பணிகள், நீர் விநியோக குழாய்கள், வடிகால் அமைப்பு, காற்று விடுவிப்பு மற்றும் பெரும்பாலும் கட்டமைப்பு மாற்றங்கள் ஆகியவை தேவைப்படுகின்றன.
கோழி செயலாக்க வரிசைக்கு மின்சுமை மிகுதியானது. நீரை சூடேற்ற ஸ்கால்டிங் இயந்திரங்கள் மிகுதியான மின்சக்தியை எடுத்துக்கொள்கின்றன. மேலே உள்ள கொண்டுசெல்லும் கோட்டு அமைப்புக்கு மாறும் அதிர்வெண் இயக்கங்கள் தேவை. ஸ்க்ரூ சில்லர் அல்லது தொடர் மூழ்கும் குளிரூட்டும் அமைப்பு போன்ற குளிரூட்டும் அமைப்பு, மூன்று-கட்ட மின்சக்தி மற்றும் தனிப்பயன் சுற்றுகளை தேவைப்படுத்துகிறது. நீர் வழங்கலும் அதே அளவுக்கு முக்கியமானது—ஸ்கால்டிங், சுத்திகரித்தல் மற்றும் குளிரூட்டுதல் ஆகியவை குறிப்பிட்ட வெப்பநிலை மற்றும் அழுத்த பண்புகளுடன் அதிக அளவு நீரை தேவைப்படுத்துகின்றன.
வடிகால் கவனத்திற்குரியது. ஒரு கொலைச்சாலை உயர் கரிம சுமையுடன் அதிக அளவு கழிவுநீரை உருவாக்குகிறது. முழுமையான தொகுப்பு பொதுவாக செயலாக்க உபகரணங்களை உள்ளடக்கியிருக்கும், ஆனால் கழிவுநீர் சுத்திகரிப்பு அமைப்பை உள்ளடக்கியிருக்காது. அது தனியான வாங்குதல் ஆகும், மேலும் முக்கிய வரிசை நிறுவலுடன் இணைந்து நடைபெற வேண்டும். உபகரணங்கள் இடத்தில் வந்த பின்னர் வடிகால் திறனை முடிவு செய்ய காத்திருத்தல் ஒரு தவறாகும், அது இயக்கத்தின் முதல் வாரத்திலேயே தெரியும்.
நிறுவல், ஒருங்கிணைப்பு மற்றும் முதல் கோழிகள்
உபகரணங்களை வழங்குவது திட்டமிடலிலிருந்து செயல்பாட்டுக்கு மாற்றத்தைக் குறிக்கிறது. ஒரு திருப்புதல் திட்டம் பொதுவாக வழங்குநரின் பொறியாளர்களால் இடத்தில் நிறுவல் ஆதரவை உள்ளடக்கியது . இது சிறிய வழிகளை மேற்கொள்ளும் நேரம் அல்ல. அமைப்பை வடிவமைத்த அதே குழுவினர் நிறுவலை மேற்கொள்வதன் மூலம், ஒத்திசைவு எல்லைகள், கொண்டை போக்குவரத்து மற்றும் கட்டுப்பாட்டு அமைப்பு ஒருங்கிணைப்பு முதல் முறையிலேயே சரியாக நிகழும்.
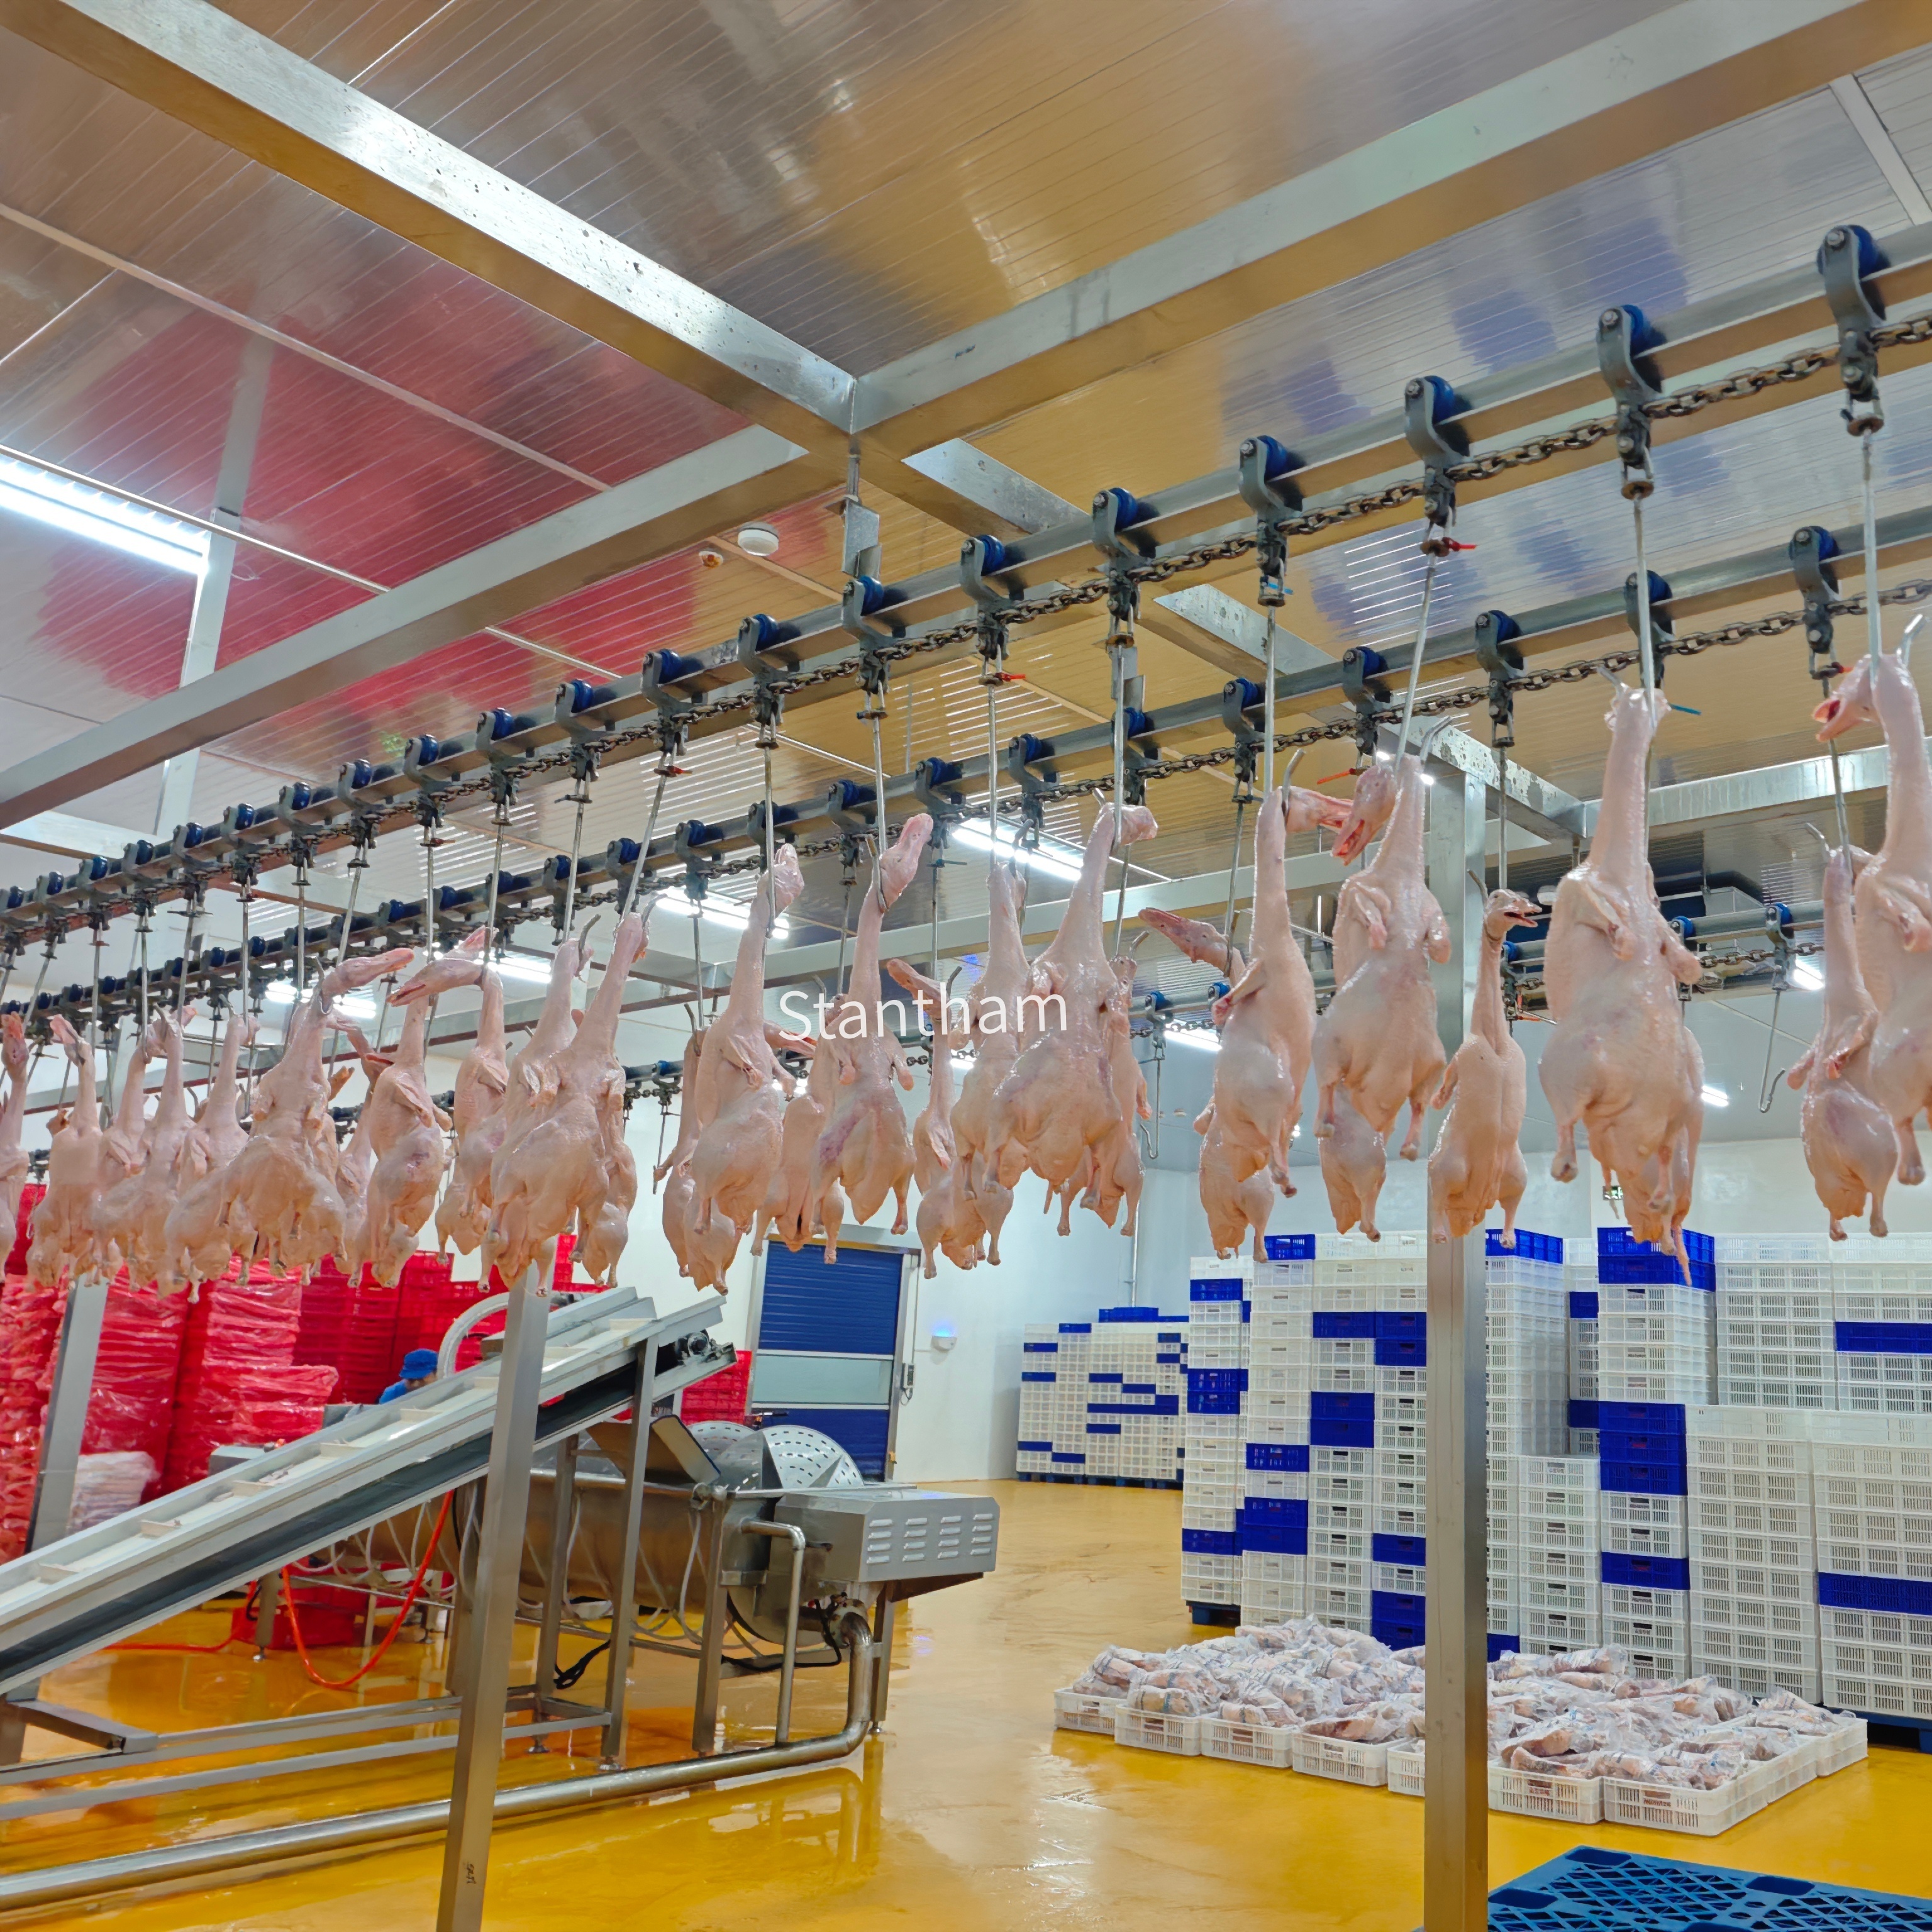
மேலே செல்லும் கொண்டை நிறுவலின் போது குறிப்பிட்ட கவனத்தை ஈர்க்கிறது. இது முழு வரிசையின் தண்டு ஆகும், பறவைகளை தொங்கும் பகுதியிலிருந்து மயக்குதல், இரத்தம் வடித்தல், சூடான நீரில் நனைத்தல், இறகுகளை அகற்றுதல், உடலின் உள் உறுப்புகளை அகற்றுதல் மற்றும் இறுதியில் குளிரூட்டுதல் வரை கொண்டு செல்கிறது . கொண்டை சங்கிலியின் இழுப்பு தவறாக இருந்தால் அல்லது ஷாக்கிள் இடைவெளி கீழே உள்ள உபகரணங்களின் நேரத்துடன் பொருந்தவில்லை எனில், முழு வரிசையும் தடுமாறும்.
திட்டமிடல் காலகட்டம் காலியான இயக்கங்களுடன் தொடங்குகிறது— மோட்டார்கள் இயங்குகின்றனவா, கொண்டுசெல்லும் பெல்ட்கள் நகர்கின்றனவா, சென்சார்கள் சரியான அறிவிப்புகளை அளிக்கின்றனவா என்பதைச் சரிபார்க்கிறது. பின்னர் முதல் பறவைகள் வருகின்றன. இதுதான் கோட்படுத்தப்பட்ட வரி வேகம் உண்மையில் எவ்வளவு சாத்தியமாகும் என்பதை உணர்த்தும் கட்டம். பொதுவாக இலக்கு உற்பத்தி அளவில் தோராயமாக பாதி அளவில் தொடங்கி, செயலாளர்கள் கருவிகளைக் கையாளும் வழக்கத்தையும், வரியின் சமநிலையையும் படிப்படியாக மேம்படுத்திக் கொள்ளும் வரை அதை மெதுவாக அதிகரிப்பது நடைமுறையாகும். சில முழுமையான திட்ட வழங்குநர்கள் முதல் முழு ஷிப்டை குறைந்த வேகத்தில் இயக்குவதையும், பல நாட்களுக்கு அதை மெதுவாக அதிகரிப்பதையும் பரிந்துரைக்கின்றனர்.
பயிற்சி: மிகவும் புறக்கணிக்கப்படும் வெற்றிக்கான முக்கியக் காரணம்
செயல்படுத்தும் முறையை அறிந்தவர்கள் இல்லாமல், அழகாக நிறுவப்பட்ட வரி ஒன்றும் பயனற்றதாகும். முழுமையான திட்ட ஒப்பந்தங்களில் பொதுவாக செயலாளர் பயிற்சி ஒரு பகுதியாக சேர்த்துக் கொள்ளப்படுகிறது , ஆனால் அப்பயிற்சியின் தரமும் ஆழமும் மிகவும் மாறுபடுகின்றன. சிறந்த முறை என்பது, திட்டமிடல் காலகட்டத்தின் போது கையால் செய்யும் பயிற்சியை கட்டாயப்படுத்துவதாகும்; அதில் செயலாளர்கள் வழங்குநரின் மேற்பார்வையின் கீழ் கருவிகளை உண்மையில் இயக்குவார்கள்.
பயிற்சி என்பது வெறும் பொத்தான்களை அழுத்துவதை மட்டுமே உள்ளடக்கியதாக இருக்கக்கூடாது. செயல்பாட்டாளர்கள் நிலையங்களுக்கு இடையேயான இணைச்சார்புகளைப் புரிந்துகொள்ள வேண்டும். ஸ்கால்டர் வெப்பநிலை மாறினால், அது பிளக்கர் செயல்திறனை எவ்வாறு பாதிக்கிறது? எவிஸரேஷன் கொண்டுசெல்லும் பெல்ட் வேகமாக இயங்கினால், அதன் பின்னால் உள்ள ஆய்வு நிலையத்தில் என்ன நடக்கிறது? இந்த அமைப்பு சிந்தனை தான் ஒரு வரிசை சிக்கலின்றி இயங்குவதையும், தொடர்ந்து சிக்கல்களைச் சந்திப்பதையும் பிரிக்கிறது.
பராமரிப்பு பயிற்சியும் அதே அளவுக்கு முக்கியமானது. கோழி செயலாக்க வரிசையில் பல இயங்கும் பாகங்கள் உள்ளன: சங்கிலிகள், தாங்கிகள், மோட்டார்கள், பம்புகள் மற்றும் வெப்ப உறுப்புகள். தடுப்பு பராமரிப்பு அட்டவணையையும், பொதுவான தவறுகளின் வகைகளையும், ஒரு மாற்றத்தின் போது உற்பத்தியைத் தொடர்வதற்கான விரைவான தீர்வுகளையும் அறிவது சிறிய தடைக்கும், விலையுயர்ந்த நிறுத்தத்திற்கும் இடையேயான வேறுபாட்டை உருவாக்குகிறது.
செயல்பாட்டு உண்மை சரிபார்ப்பு
பயிற்சி முடிந்து வரிசை முழுமையாக உற்பத்திக்கு செல்லும் போது, உண்மையான ஏற்றுக்கொள்ளும் செயல்முறை தொடங்குகிறது. முதல் சில வாரங்கள் செயல்பாட்டு சிறந்த புள்ளியைக் கண்டுபிடிப்பதைப் பற்றியவை—அதாவது, குறிப்பிட்ட வசதிக்கு ஏற்றவாறு உற்பத்தித் திறன், தயாரிப்புத் தரம் மற்றும் இயந்திர நம்பகத்தன்மை ஆகியவற்றிற்கு இடையேயான சமநிலை.
சில செயலாளர்கள், கோட்பாட்டு வரிசை வேகம் அடையக்கூடியது என்று கண்டுபிடிக்கின்றனர், ஆனால் அதற்கு முன்னர் எதிர்பார்த்ததைவிட கடுமையான பராமரிப்பு தேவைப்படுகிறது. மற்றவர்கள், தங்கள் வழங்குநரிடமிருந்து வரும் பறவைகளின் அளவு மாறுபாடு காரணமாக, உடலின் உள் உறுப்புகளை அகற்றும் இயந்திரங்களை அடிக்கடி சரிசெய்ய வேண்டியிருக்கிறது என்று கண்டுபிடிக்கின்றனர். இவை முழுமையான தீர்வு அணுகுமுறையின் தோல்விகள் அல்ல. இவை எந்த புதிய செயலாக்க வரிசையின் இயல்பான வளர்ச்சிப் பிரச்சினைகள் ஆகும். முழுமையான தீர்வு தீர்வின் நன்மை என்னவென்றால், ஏதேனும் சரியாக இயங்கவில்லை என்றால் ஒரே வழங்குநரை அழைக்கலாம்; பல இயந்திர வழங்குநர்களுக்கு இடையே குற்றம் சுமத்தும் விளையாட்டை விளையாட வேண்டியிருக்காது.
USDA-வின் உணவுப் பாதுகாப்பு மற்றும் ஆய்வு சேவை, அனைத்து கோழிகளும் நல்ல சுகாதார தரத்தில் செயலாக்கப்பட வேண்டும் என்றும், முன்னாள் மரண மற்றும் பின்னாள் மரண ஆய்வுகள் இரண்டும் நடத்தப்பட வேண்டும் என்றும் கட்டாயப்படுத்துகிறது. . புதிய கோழி ஆய்வு முறையின் கீழ், இளம் கோழிகளை செயல்படுத்தும் நிறுவனங்கள் செயல்முறை கட்டுப்பாட்டை பராமரிப்பதை உறுதிப்படுத்திக் கொண்டு, ஒரு நிமிடத்திற்கு 175 கோழிகள் வரை வரிசை வேகத்தில் இயங்கலாம். . இந்த ஒழுங்குமுறை சூழல் வரிசையை எவ்வாறு இயக்க வேண்டும் என்பதையும், முழுமையான தீர்வு அமைப்பு ஆய்வு அணுகல் மற்றும் சுகாதார நடைமுறைகளுக்கு எவ்வாறு ஆதரவு வழங்க வேண்டும் என்பதையும் வடிவமைக்கிறது.
முழுமையான தீர்வு முடிவை நிலைநிறுத்துதல்
முழுமையான தீர்வு கொல்லை அமைப்பை ஏற்றுக்கொள்வது ஒரு பரிவர்த்தனை அல்ல. இது முதல் தள பார்வையிலிருந்து நிறுவல், பயிற்சி மற்றும் இயக்கத்தின் ஆரம்ப மாதங்கள் வரை நீடிக்கும் ஒரு கூட்டுறவாகும். இதை சரியாக செயல்படுத்தும் இயக்கங்கள், வழங்குநரை தங்கள் சொந்த பொறியியல் குழுவின் நீட்சியாகவே கருதுகின்றன; அதை தூரத்தில் மேலாண்மை செய்யப்பட வேண்டிய விற்பனையாளராக அல்ல.
முழுமையான திட்ட மாதிரி செயல்படுவதற்கு காரணம், அது ஊக்கங்களை ஒத்திசைக்கிறது. வழங்குநரின் புகழ் வரிசை தனது திட்டத்தின் தன்மையைப் பொறுத்து அமைகிறது. இது வடிவமைப்பை சரியாகச் செய்வதற்கும், நிறுவலை சுத்தமாகச் செய்வதற்கும், பயிற்சியை முழுமையாக வழங்குவதற்கும் ஒரு வலுவான ஊக்கத்தை உருவாக்குகிறது. தொழிற்சாலை இயக்கியாளருக்கு கிடைக்கும் நன்மை என்பது ஒரே ஒரு தொடர்பு நபர்—கடத்தி சீரமைப்பிலிருந்து கட்டுப்பாட்டு அமைப்பு திருத்தங்கள் வரை அனைத்துக்கும் ஒரே ஒரு தொடர்பு புள்ளி.
படிப்படியான ஏற்றுக்கொள்ளும் செயல்முறை—திறன் திட்டமிடல், இடத்தின் தயாரிப்பு, நிறுவல், செயல்பாட்டு துவக்கம், பயிற்சி மற்றும் செயல்பாட்டு விரிவாக்கம்—நேரத்தையும் பொறுமையையும் தேவைப்படுத்துகிறது. ஆனால் மாற்று வழி, தனித்தனியாக உபகரணங்களை வாங்கி ஒருங்கிணைப்பது, மேலும் நேரத்தை எடுத்துக்கொள்ளும் மற்றும் மோசமான முடிவுகளை வழங்கும். பெரும்பாலான செயல்பாடுகளுக்கு இந்த தேர்வு தெளிவாக உள்ளது.
உள்ளடக்கப் பட்டியல்
- முதல் கேள்வி: துண்டு துண்டாக ஏற்பாடு செய்வதற்குப் பதிலாக ஏன் முழுமையான ஏற்பாடு?
- எல்லாவற்றையும் மாற்றும் திறன் கேள்வி
- தளத்தின் தயாரிப்பு மற்றும் மறைந்துள்ள கால அட்டவணை
- நிறுவல், ஒருங்கிணைப்பு மற்றும் முதல் கோழிகள்
- பயிற்சி: மிகவும் புறக்கணிக்கப்படும் வெற்றிக்கான முக்கியக் காரணம்
- செயல்பாட்டு உண்மை சரிபார்ப்பு
- முழுமையான தீர்வு முடிவை நிலைநிறுத்துதல்