 EN

最初の問い:なぜ部分導入ではなくターンキーなのか
完全な鶏処理場ターンキーソリューションを採用するという判断は、多くの場合、次のような状況から始まります。ある加工マネージャーが、中古の機器が散在し、3社異なるサプライヤーから調達した継ぎ接ぎのコンベア、そして小説のように長大な保守記録を前にして頭を抱えている——という光景です。本当に問うべきは、「ターンキー方式が合理的かどうか」ではなく、「全工程にわたる単一の責任者を持たない運用を、現場が許容できるかどうか」なのです。
家禽処理工場は、単なる機械の集合体ではありません。それは、麻酔・放血・湯通し・羽取り・内臓除去・冷却・カット・包装という、緊密に連携した一連の工程から成るものです。 各工程の機器が異なるベンダーから調達される場合、それらの間の隙間(ギャップ)こそが問題になります。あるベンダーのコンベアと次のベンダーの投入部の高さがわずかに合わない、湯通し機の運転速度と羽取り機の想定速度が異なる――こうした不整合により、プロジェクトマネージャーは設備設置の管理よりも、ベンダー間の調整に時間を費やすことになります。
ターンキーソリューションを採用すれば、この状況は一変します。1つのエンジニアリングチームが、鶏籠から冷却室までの全工程を一貫して担当します。つまり、上部コンベア、麻酔装置、湯通し機、羽取り機、内臓除去ラインが、初日から相互に連携して動作するよう設計されるのです。 統合リスクは、工場の現場から、本来あるべき場所——サプライヤーの設計段階へと移ります。
すべてを変える「処理能力」に関する問い
何よりもまず、契約書に署名する前に、実際の作業は「希望する処理能力(羽/時)」という単一の数値から始まります。時速500羽のラインと、時速3,000羽(BPH)の操業では、その設計がまったく異なります。 設備の規模、建屋の敷地面積、廃水処理能力、さらには冷蔵・冷凍保管の要件に至るまで、すべてがこの数値に対して非線形的に変化します。
時速1,500~2,000羽程度の中規模操業では、自動温度制御式湯せん装置、A型縦置き羽毛除去機、および carcass の急速冷却のためのスパイラル式チラーを採用することが一般的です。ところが、時速3,000羽へと規模を拡大すると、仕様は大きく変わります。複数台の羽毛除去機を直列配置すること、より大容量のチラーを導入すること、そしてより高度な内臓取出し用コンベアシステムを採用することが不可欠になります。 .
多くのプロジェクトがここで軌道を逸脱します。シフト体制や保守作業の時間帯、あるいは鳥の納入スケジュールといった現実的な要因を考慮せずに、生産能力目標(スループット)が設定されることがよくあります。1時間あたり3,000羽の処理能力を持つラインでも、鳥がまとめて納入されるため1日6時間しか稼働できないなら、そのラインは明らかに過剰な設備投資になっています。導入プロセスは、楽観的なカタログ数値ではなく、現実に基づいた生産計画から始める必要があります。
現場準備と見えにくい工期
処理能力が確定すると、次の段階は現場準備です。ここでは、当初の見積もりよりも工期が延びることがよくあります。トータルパッケージ(ターンキーソリューション)のサプライヤーは通常、機器の設置スペース、各種設備の接続ポイント、資材の流れを示したレイアウト図を提供します。 しかし、こうした図面を実際に稼働可能な施設へと具現化するには、電気工事、給水配管、排水設備、換気設備、そしてしばしば構造補強などの工事が不可欠です。
家禽処理ラインの電力負荷は非常に大きい。湯通し機は水を加熱するために多大な電力を消費する。天井設置型コンベアシステムには、可変周波数駆動装置(VFD)が必要となる。冷却システム(スクリューチラーでも連続浸漬式クーラーでも)は三相電源と専用回路を要する。 給水も同様に極めて重要である——湯通し、洗浄、冷却のすべてにおいて、特定の温度および圧力条件を満たした大量の水が不可欠である。
排水設備には特に注意を払う必要がある。食肉処理場では、有機物濃度の高い大量の廃水が発生する。ターンキーパッケージには通常、処理設備が含まれるが、廃水処理システムは含まれない場合が多い。これはメインラインの設置と並行して進める必要のある別途調達項目である。設備が現場に搬入されてから排水能力を検討し始めるのは大きな誤りであり、操業開始後最初の1週間ですぐに問題が表面化する。
据付・統合・初日出荷
設備の納入は、計画段階から実行段階への移行を意味します。ターンキープロジェクトでは、通常、サプライヤーのエンジニアによる現地設置支援が含まれます。 この段階で手を抜いてはいけません。システム設計を担当したのと同じチームが設置作業を実施することで、アライメント公差、コンベアのトラッキング、制御システムの統合が初回から正しく行われます。
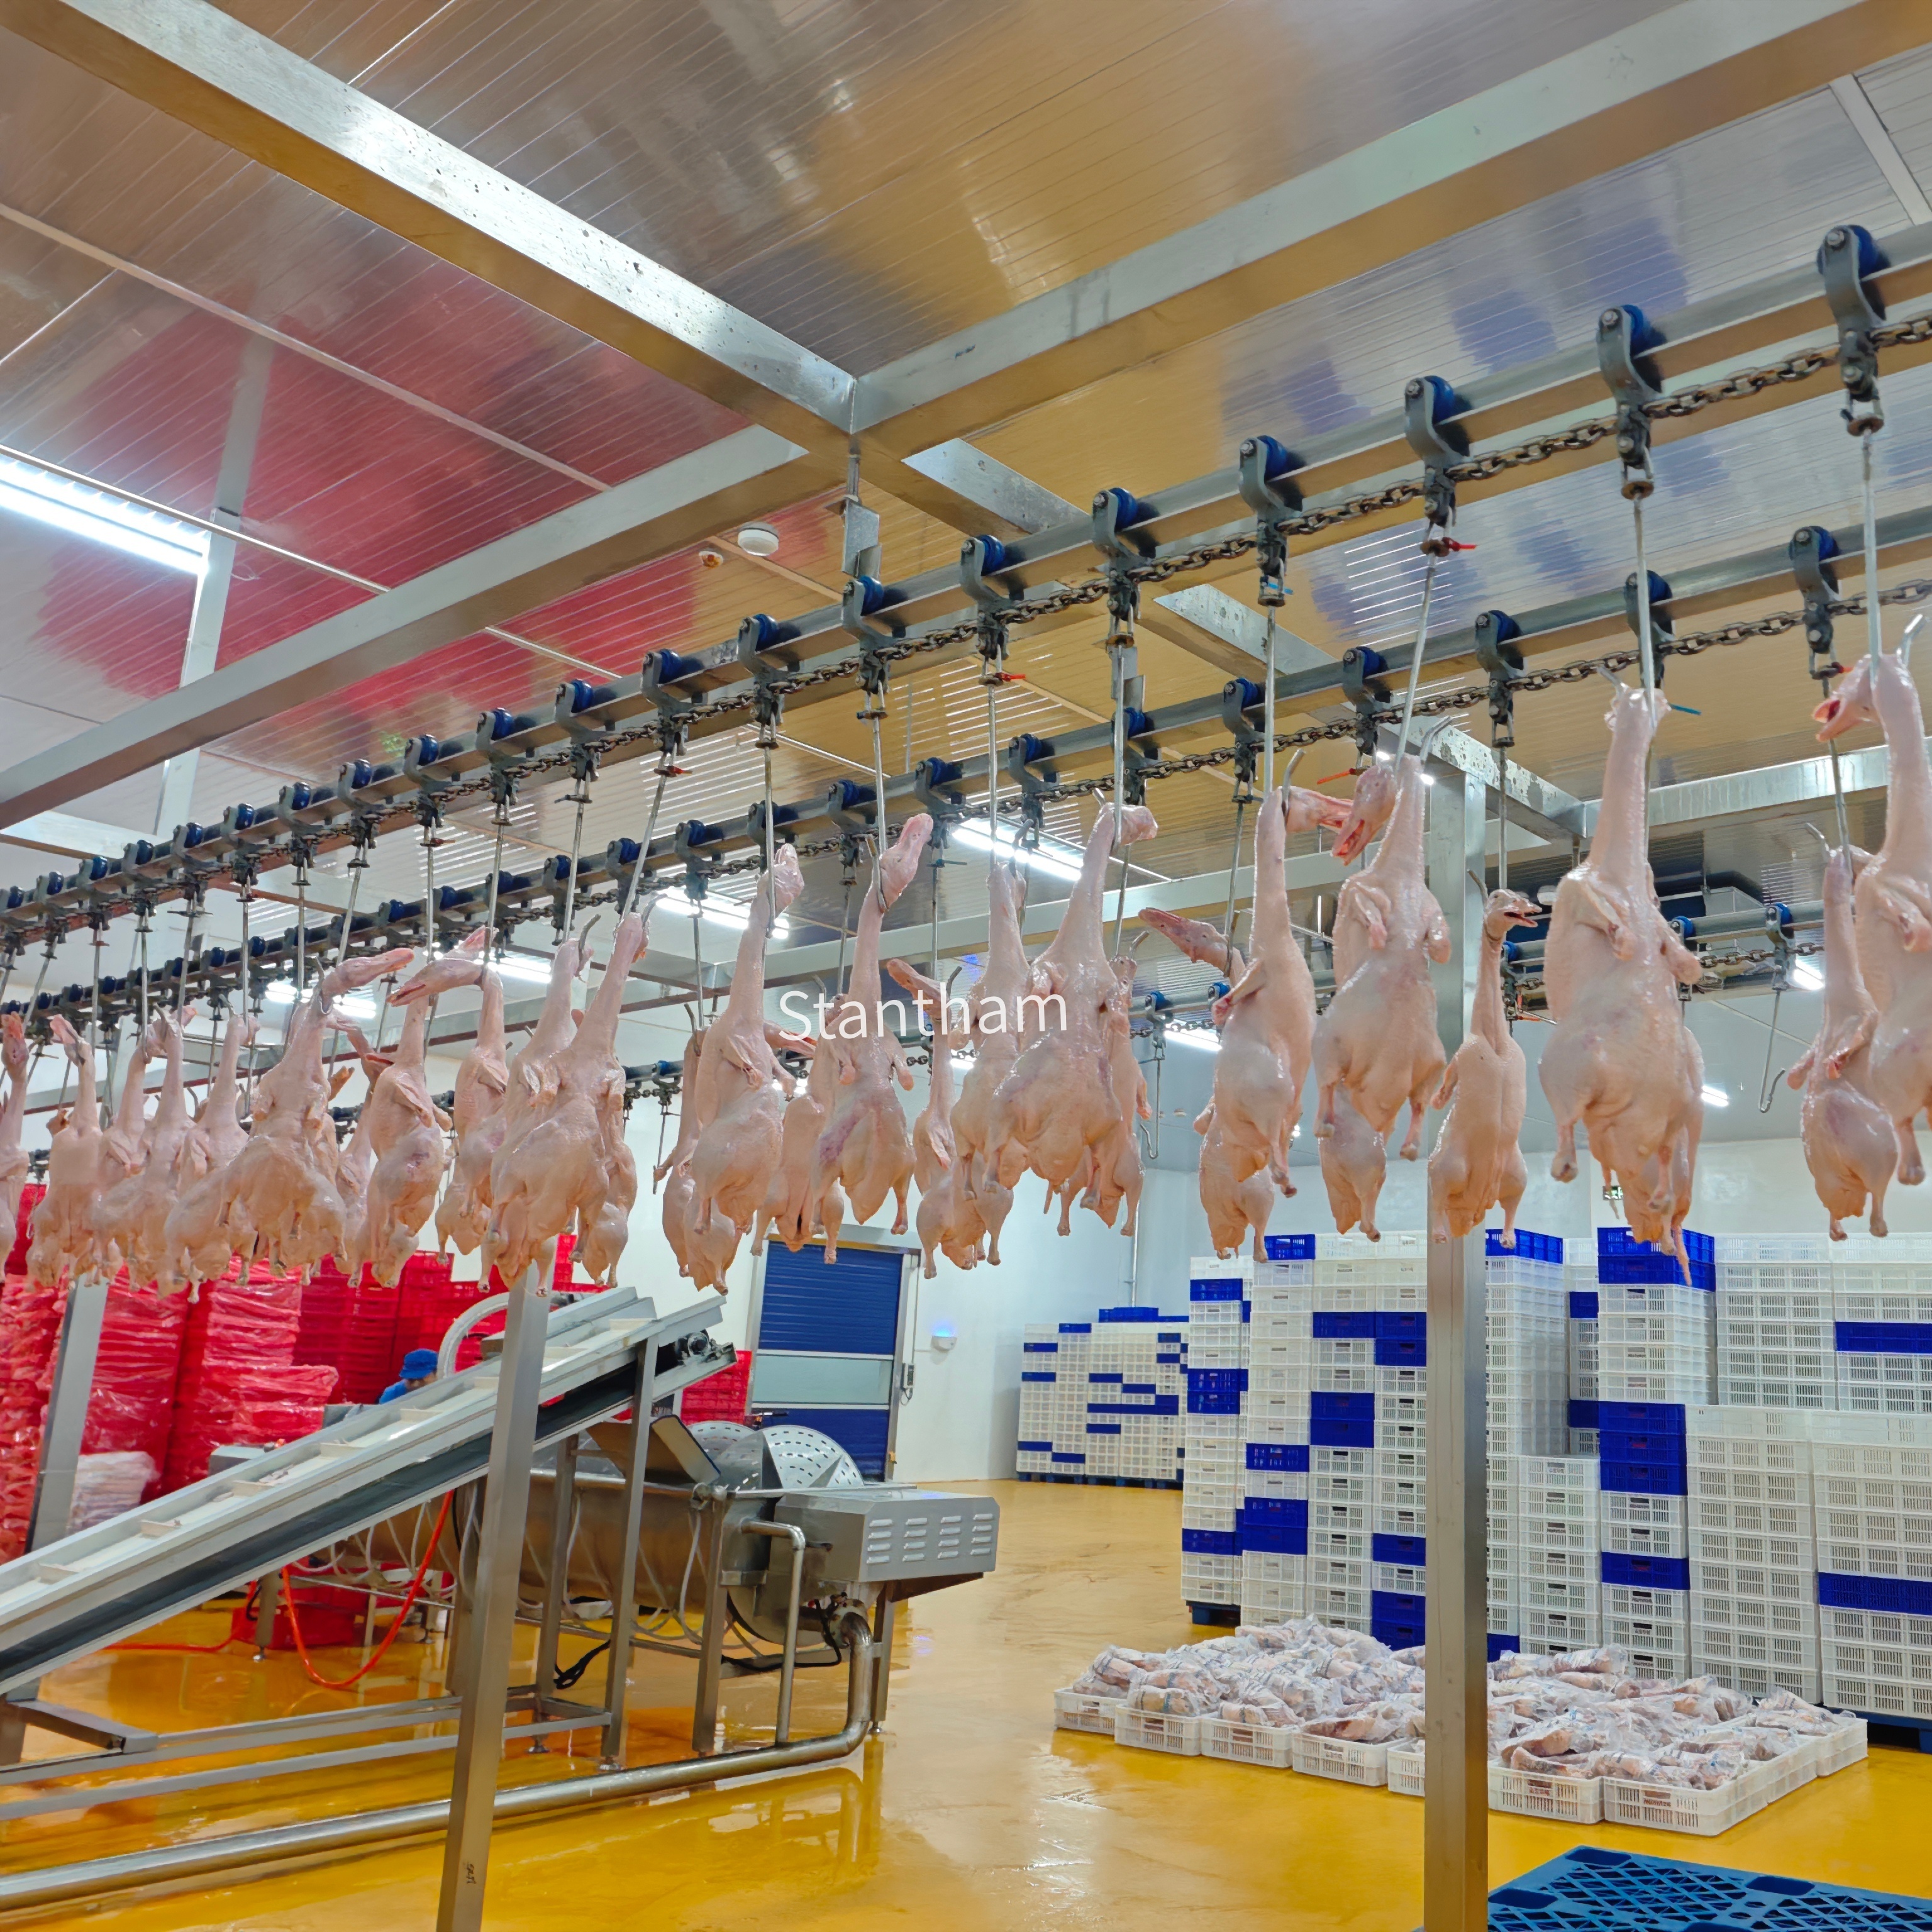
天井吊りコンベアは、設置時に特に注力すべき設備です。これは全ラインの要であり、鳥をハンギングエリアから気絶・放血・湯燻し・羽取り・内臓除去を経て最終的に冷却工程まで運搬します。 コンベアチェーンの張力が不適切であったり、シャックル間隔が下流設備のタイミングと一致しなかったりすると、ライン全体の動作が乱れます。
試運転は、まず空運転から始めます。モーターが起動し、コンベアが動作し、センサーが正しく検知しているかを確認します。その後、実際に鳥を投入しての運転が始まります。この段階で、理論上のライン速度が現実に直面することになります。一般的な手法として、目標生産能力の約半分の速度からスタートし、オペレーターが設備に慣れ、ラインのバランス調整が進むにつれて、徐々に速度を上げていきます。一部のターンキーサプライヤーでは、初日のフルシフトを低速で運転した後、数日かけて速度を上げていくことを推奨しています。
トレーニング:最も見落とされがちな成功要因
どんなに美しく設置されたラインでも、それを正しく運用できる人がいなければ意味がありません。ターンキーパッケージには、通常、オペレーター向けのトレーニングが範囲に含まれています。 ただし、そのトレーニングの質や深さには大きなばらつきがあります。最も効果的な方法は、試運転期間中に実践的なトレーニングを実施し、サプライヤーの監督のもとでオペレーター自身が実際に設備を操作することを求めるものです。
トレーニングは単にボタンを押す方法を教えるだけでは不十分です。オペレーターには、各工程間の相互依存関係を理解させる必要があります。たとえば、スケルダーの温度がずれると、プラッカーの性能にどのような影響が出るでしょうか?内臓除去用コンベアの速度が上がると、その下流にある検査工程にはどんな影響が及ぶでしょうか?こうした「システム思考」こそが、安定して稼働するラインと、常にトラブルに見舞われるラインとの違いを生み出します。
保守に関するトレーニングも同様に重要です。鶏肉処理ラインには、チェーン、ベアリング、モーター、ポンプ、加熱部品など、多数の可動部品があります。 予防保全のスケジュールや、よくある故障パターン、そしてシフト中に生産を止めずに済む簡易な応急処置を把握しておくことが、軽微なトラブルと高コストな停止との差を生みます。
運用現実チェック
トレーニングが終了し、ラインが本格稼働を開始すると、実際の導入プロセスが始まります。最初の数週間は、生産効率・製品品質・設備信頼性のバランスを、その施設に最適な形で見つける作業です。
一部のオペレーターは、理論上のライン速度が達成可能であることに気づきますが、予想以上に積極的な保守管理が必要になる場合があります。また、サプライヤーから供給される鶏のサイズばらつきが大きいため、内臓除去装置を頻繁に調整する必要があると判明することもあります。これらはターンキーソリューションの失敗ではありません。むしろ、あらゆる新設加工ラインにおいて当然起こりうる「成長痛」です。ターンキーソリューションの利点は、何らかの不具合が生じた際に、複数の機器ベンダー間で責任のなすりつけ合いをするのではなく、単一のサプライヤーに連絡すれば対応してもらえる点にあります。
米国農務省(USDA)食品安全検査局(FSIS)では、すべての家禽について、衛生的に適切な基準のもとで処理を行うこと、および死前検査(ante-mortem inspection)と死後検査(post-mortem inspection)の両方を実施することが義務付けられています。 新家禽検査制度(NPIS)のもとでは、若鶏処理施設は、工程管理を維持する限り、最大で毎分175羽のライン速度で稼働できます。 この規制環境が、ラインの運用方法およびターンキーソリューションが検査へのアクセスや衛生管理手順をいかに支援すべきかを規定しています。
ターンキー導入の意思決定を確実なものにする
ターンキースロートハウスソリューションの導入は単なる取引ではありません。それは、初回の現地訪問から据付、トレーニング、そして操業開始後の初期数か月にわたる長期的なパートナーシップです。成功している事業所は、サプライヤーを単なる距離を置いた管理対象のベンダーではなく、自社のエンジニアリングチームの延長として捉え、密接に連携しています。
ターンキーモデルが機能するのは、関係者のインセンティブが一致するからです。サプライヤーの評判は、ラインが仕様通りに稼働するかどうかにかかっています。そのため、設計の精度、設置の確実性、そしてトレーニングの徹底という三点において、非常に強いモチベーションが生まれます。工場の運用担当者にとっては、一括して責任を追及できる単一の窓口——コンベアのアライメントから制御システムの調整まで、あらゆる課題に対応する唯一の連絡先——が確保されるというメリットがあります。
段階的な導入プロセス——生産能力計画、現地準備、設置、試運転、トレーニング、そして本格稼働への移行——には時間と忍耐が必要です。しかし、それとは対照的に、機器をバラバラに調達・統合する方法は、さらに多くの時間を要し、結果も劣ります。ほとんどの事業現場にとって、この選択肢は明らかです。