 EN

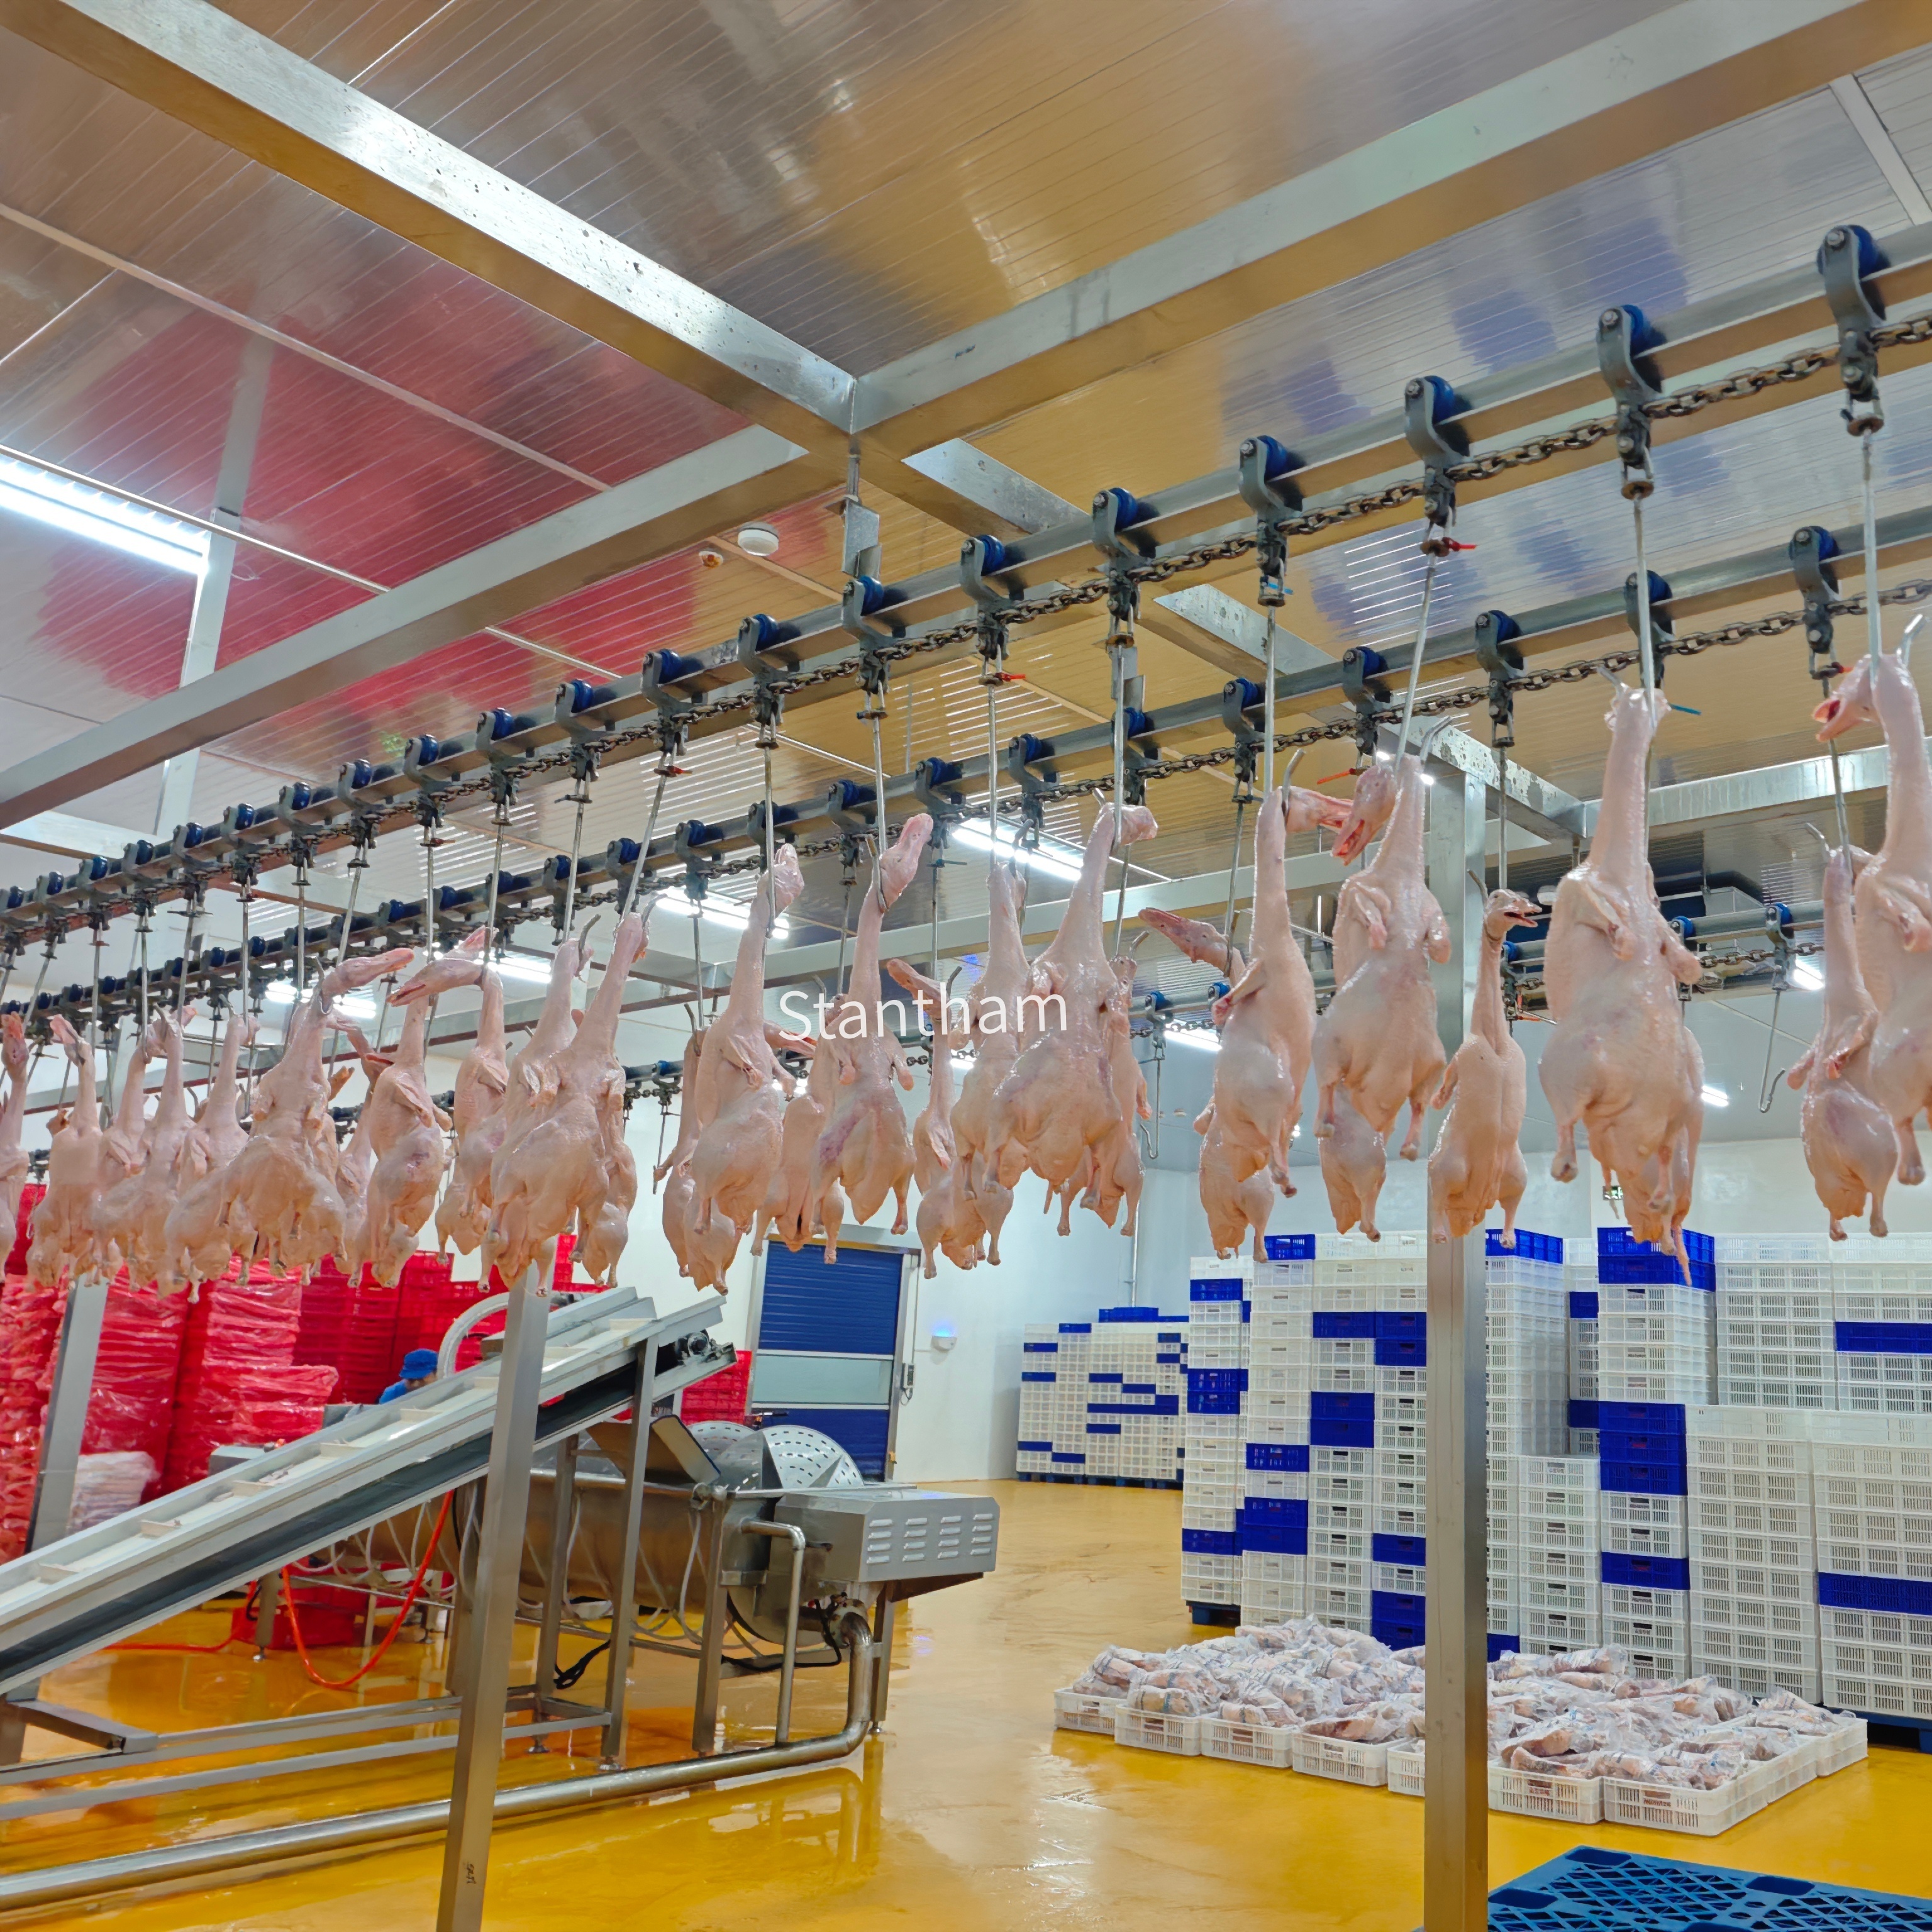
Unang Tanong: Bakit Turnkey imbes na Piecemeal
Ang desisyon na mag-adopt ng isang kumpletong turnkey na solusyon para sa pagpatay ng manok ay karaniwang nagsisimula sa parehong paraan—isang manager ng proseso na tumitingin sa isang nakakalat na koleksyon ng mga secondhand na kagamitan, mga patchwork na conveyor mula sa tatlong iba't ibang supplier, at isang log ng pagpapanatili na tila isang nobela. Ang tunay na tanong ay hindi kung ang turnkey ay makatuwiran. Ang tanong ay kung ang operasyon ay kayang abutin ang pagkawala ng isang solong punto ng responsibilidad para sa buong linya.
Ang isang planta ng pagproseso ng manok ay hindi isang koleksyon ng mga makina. Ito ay isang sunud-sunod na serye ng mahigpit na nakakaugnay na proseso: pagpapahimbing, pagdurugo, paglalagay sa mainit na tubig, pag-alis ng balahibo, pag-alis ng panloob na bahagi, pagpapalamig, pagputol, at pagpapakete . Kapag bawat bahagi ay galing sa iba't ibang vendor, ang mga puwang sa pagitan nila ang naging problema. Ang conveyor ng isang supplier ay hindi eksaktong tugma sa taas ng infeed ng conveyor ng susunod na supplier. Ang scalder ay tumatakbo sa iba't ibang bilis kaysa sa inaasahan ng plucker. Biglang napapagastos ng project manager ang higit pang oras sa pagkoordinasa sa mga vendor kaysa sa pamamahala ng instalasyon.
Ang turnkey adoption ay nagbabago ng dinamikang ito. Isang engineering team ang may kontrol sa buong proseso mula sa crate hanggang sa chill room. Ibig sabihin, ang overhead conveyor, ang stunner, ang scalding machine, ang pluckers, at ang evisceration line ay idinisenyo upang magtrabaho nang sama-sama simula sa unang araw . Ang panganib sa integrasyon ay lumilipat mula sa plant floor patungo sa drawing board ng supplier, kung saan talagang nararapat na matagpuan ito.
Ang Tanong Tungkol sa Kapasidad na Nagbabago ng Lahat
Bago lagdaan ang anumang dokumento, ang tunay na gawa ay nagsisimula sa isang numero lamang: ang ninanais na throughput. Ang isang 500-birds-per-hour line ay lubhang iba sa isang 3,000-BPH operation . Ang sukat ng kagamitan, ang lawak ng gusali, ang kapasidad ng wastewater treatment, at kahit ang mga kinakailangan sa cold storage ay lumalaki nang hindi proporsyonal batay sa numerong iyon.
Ang isang operasyong katamtaman ang sukat na nagta-target ng humigit-kumulang 1,500 hanggang 2,000 ibon kada oras ay maaaring mag-iskedyul ng isang linya na may awtomatikong pag-scauld na may kontroladong temperatura, mga vertical na feather plucker na uri ng A, at isang spiral na chiller para sa mabilis na pagpalamig ng bangkay. Kapag tumalon sa 3,000 BPH, nagbabago ang ekwasyon—maraming plucker na naka-ayos nang sunud-sunod, mas malalaking chiller, at isang mas sopistikadong conveyor system para sa evisceration ang naging hindi pwedeng i-kompromiso. .
Dito kung saan maraming proyekto ang nawawala sa landas. Ang mga target na throughput ay itinatakda nang walang pagsasaalang-alang sa istruktura ng shift, sa mga window para sa pagpapanatili, o sa katotohanan ng mga iskedyul ng paghahatid ng mga ibon. Ang isang linya na may rating na 3,000 BPH na tumatakbo lamang ng anim na oras kada araw dahil ang mga ibon ay dumadating sa mga batch ay isang linyang sobrang nabuhay sa kapital. Ang proseso ng pag-adopt ay dapat simulan sa honestong produksyon na plano, hindi sa optimisticong mga numero mula sa brochure.
Paghahanda ng Lokasyon at ang Nakatagong Timeline
Kapag na-lock na ang kapasidad, ang susunod na yugto ay ang paghahanda ng lugar—at dito kung saan karaniwang lumalawig ang takdang panahon nang higit pa sa unang mga pagtataya. Ang isang turnkey supplier ay karaniwang nagbibigay ng mga layout drawing na nagpapakita ng mga sukat ng kagamitan, mga punto ng koneksyon sa utility, at mga daanan ng daloy ng materyales . Ngunit ang pagsasalin ng mga drawing na iyon sa isang handang pasilidad ay kasali ang mga gawaing elektrikal, mga linya ng suplay ng tubig, sistemang pang-drainage, ventilasyon, at madalas ay mga pagbabago sa istruktura.
Ang electrical load para sa isang poultry processing line ay malaki. Ang mga scalding machine ay kumukuha ng malaking lakas para sa pagpainit ng tubig. Ang overhead conveyor system ay nangangailangan ng variable-frequency drives. Ang chilling system, kung ito man ay isang screw chiller o isang continuous immersion cooler, ay nangangailangan ng three-phase power at mga hiwalay na circuit . Ang suplay ng tubig ay katumbas na mahalaga—ang scalding, paglilinis, at pagpapalamig ay lahat ay nangangailangan ng mataas na dami na may tiyak na katangian sa temperatura at presyon.
Ang drenase ay nangangailangan ng espesyal na atensyon. Ang isang kumbento ng pagsisilbi ay gumagawa ng maraming tubig na basura na may mataas na organic load. Ang turnkey package ay karaniwang kasama ang kagamitan para sa pagproseso ngunit maaaring hindi kasama ang sistema ng paggamot sa tubig na basura. Ito ay hiwalay na pagbili na kailangang isagawa nang sabay sa pag-install ng pangunahing linya. Ang paghihintay hanggang sa maabot na ang kagamitan sa lugar upang alamin ang kapasidad ng drenase ay isang pagkakamali na lumilitaw sa unang linggo ng operasyon.
Instalasyon, Integrasyon, at ang Unang Mga Ibon
Ang paghahatid ng kagamitan ay nagpapakita ng transisyon mula sa pagpaplano patungo sa paggawa. Ang isang turnkey na proyekto ay karaniwang kasama ang suporta sa instalasyon sa lugar mula sa mga inhinyero ng tagapagkaloob . Hindi ito ang tamang panahon para magtipid. Ang pagkakaroon ng parehong koponan na nagdisenyo ng sistema ang mag-i-install nito ay nagpapatiyak na ang alignment tolerances, conveyor tracking, at integrasyon ng control system ay gagawin nang tama sa unang pagkakataon.
Ang overhead conveyor ay nangangailangan ng partikular na atensyon sa panahon ng pag-install. Ito ang pundasyon ng buong linya, na nagdadala ng mga ibon mula sa lugar ng pagkabit hanggang sa stunning, bleeding, scalding, plucking, evisceration, at wakas ay chilling . Kung mali ang tension ng conveyor chain o hindi tugma ang spacing ng shackles sa timing ng downstream equipment, ang buong linya ay magkakaproblema.
Ang commissioning ay nagsisimula sa mga empty runs—pag-suri kung ang mga motor ay nagsisimulang umandar, ang mga conveyor ay gumagalaw, at ang mga sensor ay nag-uulat nang tama. Pagkatapos, dumadating ang unang mga ibon. Dito natutugunan ang teoretikal na bilis ng linya sa tunay na kalagayan. Karaniwang gawain ang magsimula sa halos kalahati ng target na throughput at unti-unting dagdagan habang nakakapag-adjust ang mga operator sa kagamitan at habang pinapabuti ang line balance. Ang ilang turnkey suppliers ay inirerekomenda na i-run ang unang buong shift sa mababang bilis, at unti-unting dagdagan sa loob ng ilang araw.
Pagsasanay: Ang Pinaka-nakalilimutang Factor sa Tagumpay
Ang isang magandang na-install na linya ay walang saysay kung wala ang mga taong alam kung paano ito patakbohin. Kasama sa turnkey packages ang pagsasanay sa mga operator bilang bahagi ng saklaw nito , ngunit ang kalidad at lawak ng pagsasanay na ito ay nagkakaiba-iba. Ang pinakamahusay na paraan ay ipagpalagay ang hands-on na pagsasanay sa panahon ng commissioning phase, kung saan ang mga operator ay talagang tumatakbo ng kagamitan sa ilalim ng pangangasiwa ng supplier.
Dapat saklawin ng pagsasanay ang higit pa sa simpleng pagpindot ng mga pindutan. Dapat maintindihan ng mga operator ang interdependencies sa pagitan ng mga istasyon. Kung ang temperatura ng scalder ay lumipat, paano ito nakaaapekto sa performance ng plucker? Kung ang conveyor ng evisceration ay mabilis, ano ang mangyayari sa inspection station sa downstream? Ang systems thinking na ito ang naghihiwalay sa isang linya na tumatakbo nang maayos mula sa isang linya na palaging nahihirapan.
Kapareho ang kahalagahan ng pagsasanay sa maintenance. Ang isang poultry processing line ay may maraming moving parts: chains, bearings, motors, pumps, at heating elements ang pagkakaroon ng kaalaman sa iskedyul ng preventive maintenance, sa karaniwang mga paraan ng pagkabigo, at sa mga mabilis na solusyon na panatilihing tumatakbo ang produksyon sa loob ng isang shift ang nagbibigay-daan sa pagkakaiba sa pagitan ng isang maliit na pagkabigo at isang mahal na shutdown.
Operational Reality Check
Matapos matapos ang pagsasanay at magsimula ang linya sa buong produksyon, ang tunay na proseso ng pag-aadopt ay nagsisimula. Ang unang ilang linggo ay tungkol sa paghahanap ng optimal na operating condition—ang balanseng ugnayan sa pagitan ng throughput, kalidad ng produkto, at katiyakan ng kagamitan na angkop sa partikular na pasilidad.
Ang ilang operator ay nakakakita na ang teoretikal na bilis ng linya ay maabot, ngunit nangangailangan ng mas agresibong pagpapanatili kaysa inaasahan. Ang iba naman ay natutuklasan na ang pagkakaiba-iba sa sukat ng mga ibon mula sa kanilang supplier ay nangangailangan ng madalas na pag-aadjust sa kagamitan para sa evisceration. Hindi ito mga kabiguan ng turnkey na pamamaraan. Ito ay normal na mga pagsubok sa anumang bagong linya ng proseso. Ang kalamangan ng turnkey na solusyon ay mayroon lamang isang supplier na maaaring tawagan kapag may mali sa proseso, imbes na maglaro ng 'sino ang salarin' sa pagitan ng maraming vendor ng kagamitan.
Kinakailangan ng Food Safety and Inspection Service ng USDA na ang lahat ng manok ay iproseso ayon sa mahusay na mga pamantayan sa kalinisan, kasama ang parehong ante-mortem at post-mortem na inspeksyon . Sa ilalim ng New Poultry Inspection System, ang mga pasilidad na gumagawa ng batang manok ay maaaring gumana sa bilis ng linya hanggang 175 na ibon bawat minuto, basta't panatilihin ang kontrol sa proseso ang kontekstong pangregulasyon na ito ang nagpapabuo kung paano pinapatakbo ang linya at kung paano dapat suportahan ng turnkey na sistema ang pag-access sa inspeksyon at mga protokol sa kalinisan.
Pagpapanatili ng Desisyon sa Turnkey
Ang pag-adopt ng solusyon sa piggery na turnkey ay hindi isang transaksyon. Ito ay isang pakikipagsosyo na umaabot mula sa unang pagbisita sa lugar hanggang sa instalasyon, pagsasanay, at mga unang buwan ng operasyon. Ang mga operasyon na nagagawa ito nang tama ay ang mga nagtratrato sa supplier bilang karagdagang bahagi ng kanilang sariling engineering team imbes na bilang isang vendor na kinakailangang pamahalaan mula sa layo.
Ang modelo ng turnkey ay gumagana dahil ito ay nagpapalign ng mga incentive. Ang reputasyon ng supplier ay nakasalalay sa pagganap ng linya ayon sa inilalahad. Ito ay lumilikha ng malakas na motibasyon upang gawin nang tama ang disenyo, malinis ang instalasyon, at komprehensibo ang pagsasanay. Para sa operator ng planta, ang benepisyo ay ang isang punto ng responsibilidad—isa lamang na punto ng contact para sa lahat, mula sa pag-aayos ng conveyor hanggang sa mga pagbabago sa control system.
Ang proseso ng pag-aadopt ng hakbang-hakbang—pagpaplano ng kapasidad, paghahanda ng lugar, pag-install, pagpapagana, pagsasanay, at pagtaas ng operasyon—ay nangangailangan ng oras at pasensya. Ngunit ang alternatibo, na ang pagbili at integrasyon ng kagamitan nang hiwa-hiwa, ay tumatagal ng higit pang oras at nagdudulot ng mas mababang resulta. Malinaw ang pagpipilian para sa karamihan ng mga operasyon.
Talaan ng Nilalaman
- Unang Tanong: Bakit Turnkey imbes na Piecemeal
- Ang Tanong Tungkol sa Kapasidad na Nagbabago ng Lahat
- Paghahanda ng Lokasyon at ang Nakatagong Timeline
- Instalasyon, Integrasyon, at ang Unang Mga Ibon
- Pagsasanay: Ang Pinaka-nakalilimutang Factor sa Tagumpay
- Operational Reality Check
- Pagpapanatili ng Desisyon sa Turnkey