 EN

Првото прашање: Зошто комплетно решение наместо поединечни компоненти?
Одлуката за усвојување на комплетно решенија за кланица за пилети обично започнува на ист начин — менаџерот за преработка го гледа расипаното множество од второрака опрема, конвејери од три различни доставувачи и дневник за одржување кој изгледа како роман. Вистинското прашање не е дали комплетното решение има смисла. Прашањето е дали операцијата може да си позволи да нема една единствена точка на одговорност за целата линија.
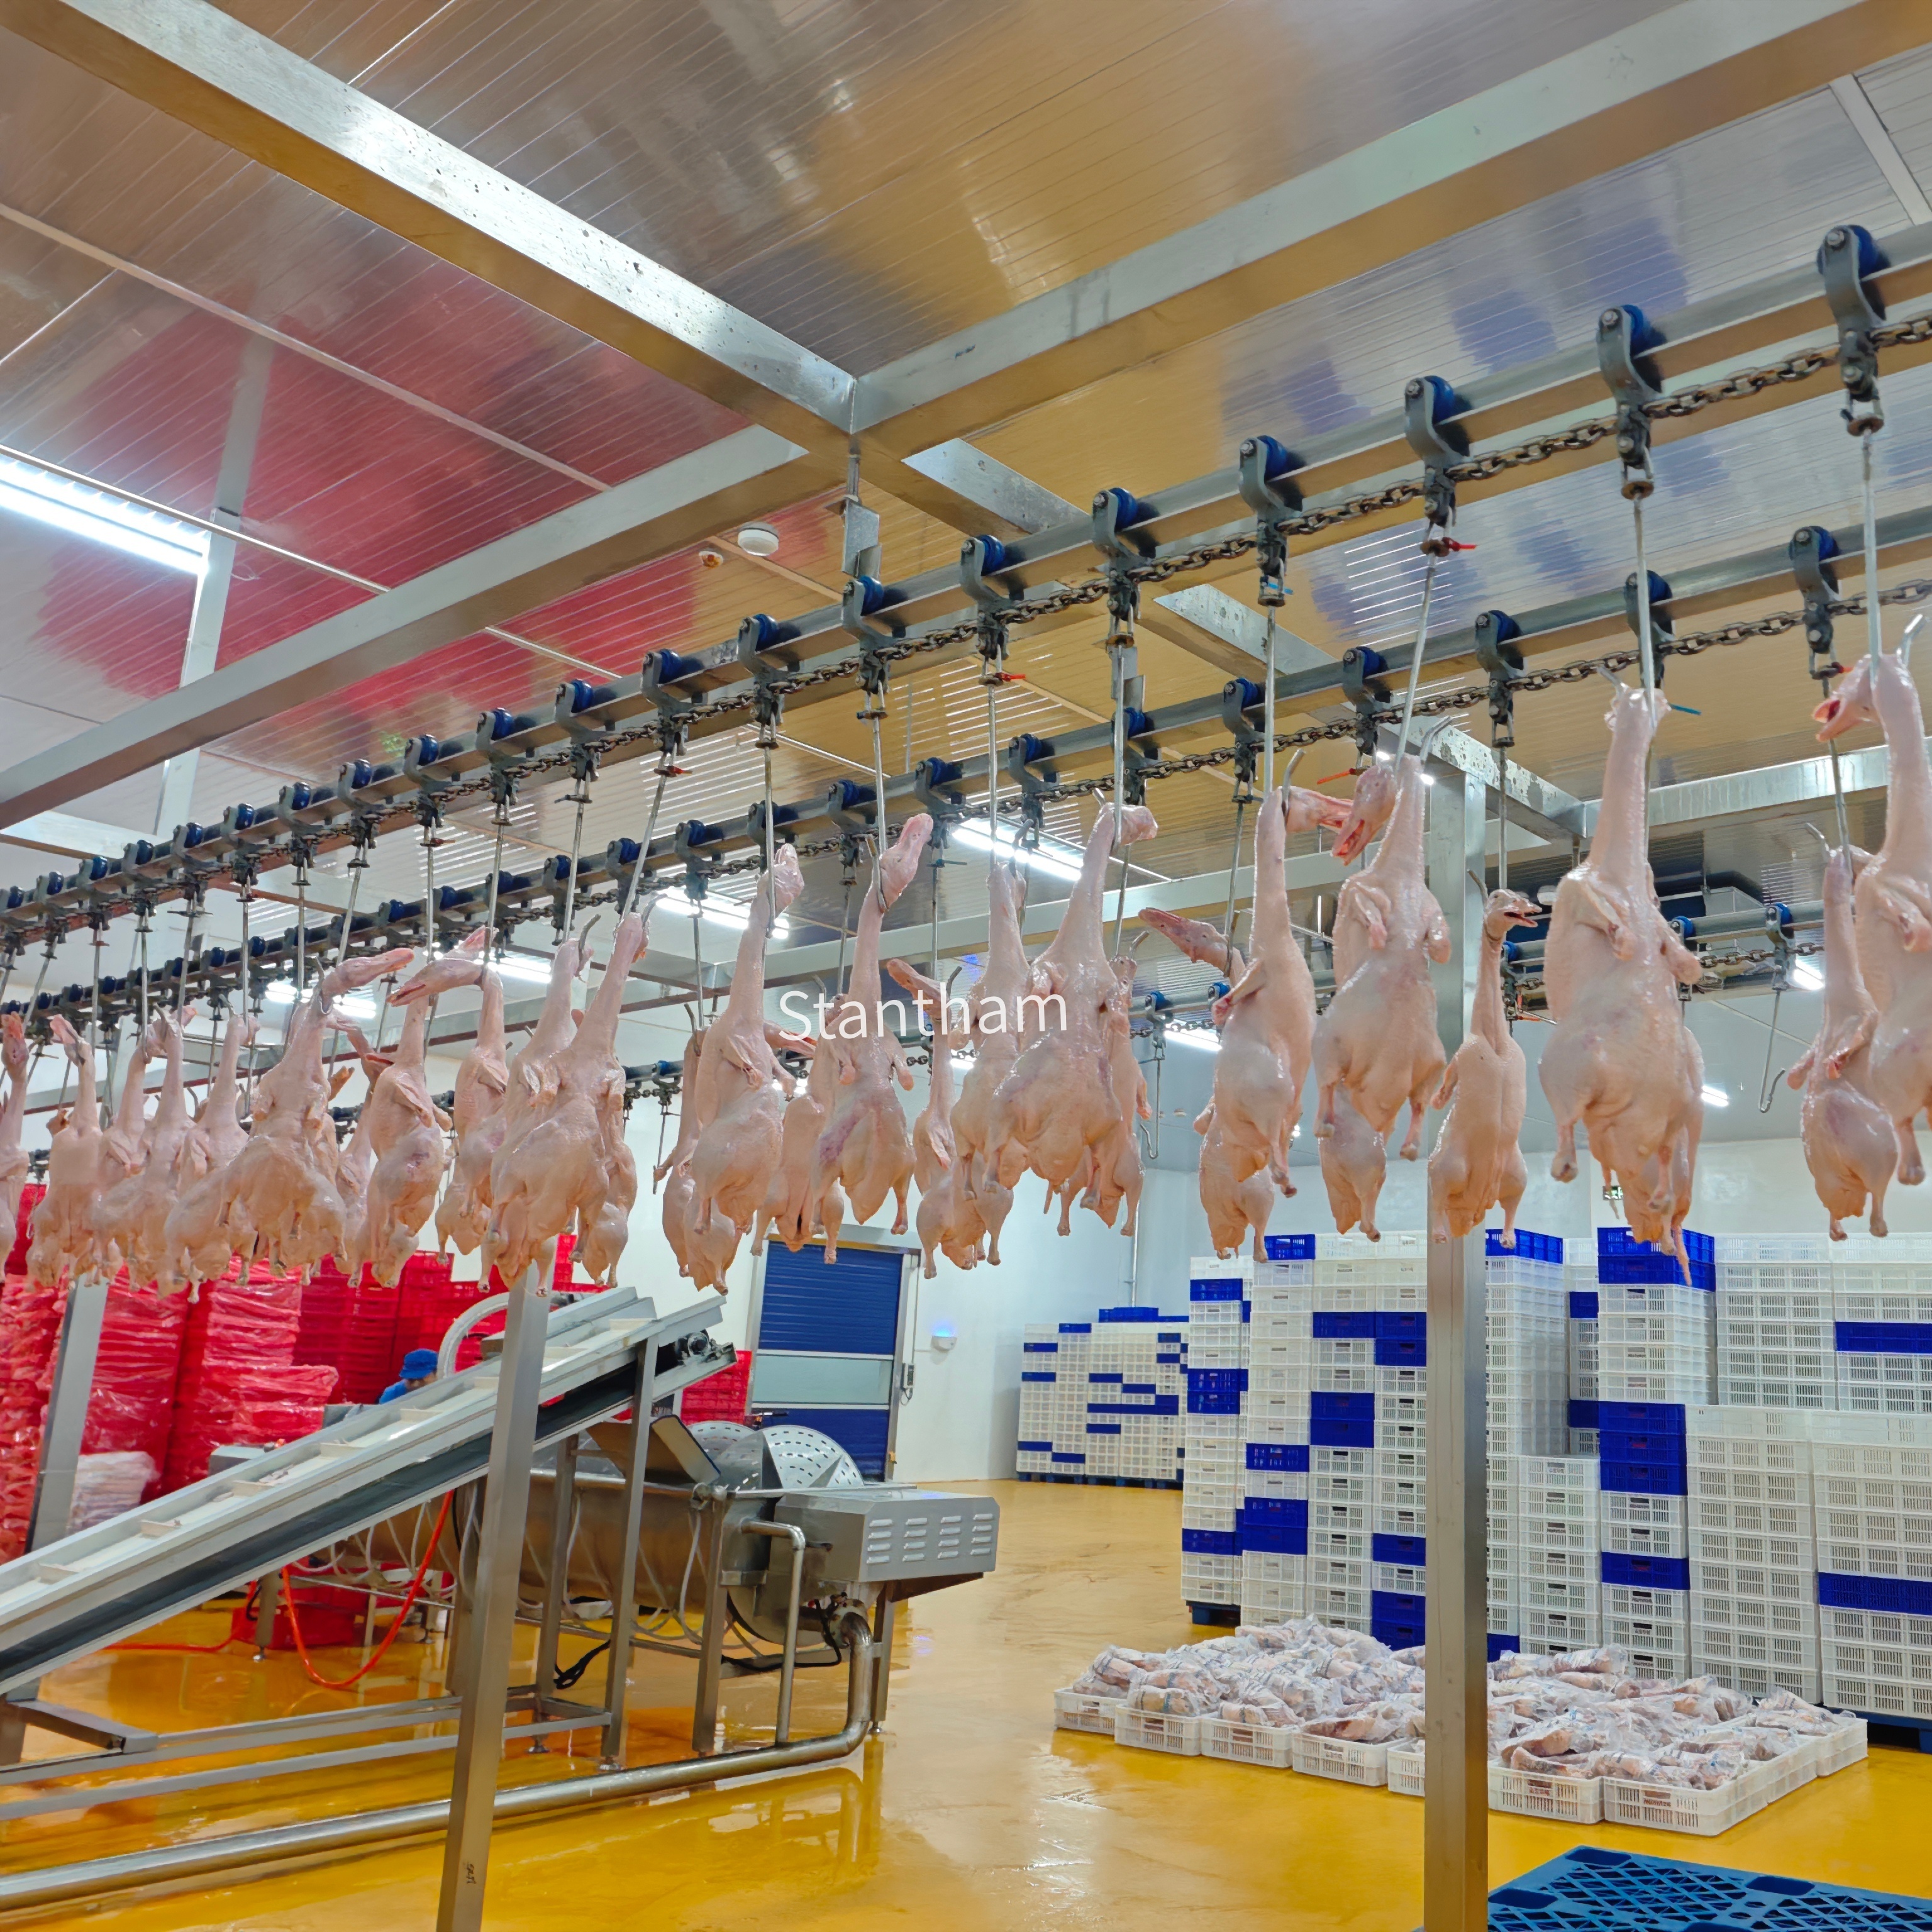
Птицеводската преработувачка постројка не е збир на машини. Тоа е низа тесно поврзани процеси: онесвестување, исцрпување на крвта, вриење, отстранување на перјата, испразнување, ладење, секирање и пакување . Кога секој дел доаѓа од различен продавач, празнините помеѓу нив стануваат проблем. Конвејерот на еден доставувач не се совпаѓа сосема со висината на влезот на конвејерот на следниот доставувач. Вриелникот работи со друга брзина од онаа што ја очекува машината за отстранување на перјата. Изведбениот менаџер изведнава повеќе време во координирање на доставувачите отколку во управување со инсталацијата.
Примената на решенија „готово за употреба“ го менува овој динамичен процес. Еден инженерски тим е одговорен за целиот тек од кутијата до ладилната соба. Тоа значи дека конвејерот со горен распоред, машината за ставање во несвесност, машината за вриење, машините за отстранување на перјата и линијата за исцрпување се дизајнирани да работат заедно од првиот ден. ризикот од интеграција се преместува од фабричката подлога на цртежите на доставувачот, каде што припаѓа.
Прашањето за капацитетот што го менува сè.
Пред потпишување на било каков договор, вистинската работа започнува со еден број: посакуваната производствена способност. Линијата со капацитет од 500 птици на час изгледа сосема различно од операцијата со капацитет од 3.000 птици на час. димензиите на опремата, површината на зградата, капацитетот на системот за третман на отпадни води и дори захтевите за ладење не растат линеарно со тој број.
Операција со средна големина која цели околу 1.500 до 2.000 птици на час може да се проектира со линија со автоматско складирање со контролирана температура, вертикални перјанички машини од тип А и спирален ладилник за брзо ладење на труповите. Ако се премине на 3.000 птици на час, равенката се менува — стануваат задолжителни повеќе перјанички машини во низа, ладилници со поголем капацитет и посложен конвејерски систем за евисцерација. .
Тука многу проекти одат во погрешна насока. Целите за производствена моќност се поставуваат без разгледување на работните смени, временските периоди за одржување или реалноста на распоредот за достава на птици. Линија со капацитет од 3.000 птици на час која работи само шест часа дневно бидејќи птиците пристигаат во партии е линија која е крајно прекумерно капитализирана. Процесот на усвојување мора да започне со вистинска планирање на производството, а не со оптимистички броеви од брошури.
Подготовка на локацијата и скриениот временски план
Кога капацитетот е заклучен, следната фаза е подготвка на локацијата — и тука временскиот план често се издолжува надвор од првичните проценки. Доставувач со комплетно решение обично обезбедува цртежи на распоредот кои ги прикажуваат димензиите на опремата, точките за поврзување на корисничките услуги и патеките за движење на материјалите . Но, претворањето на тие цртежи во функционална посебна инсталација вклучува електрични работи, водоводни цевки, канализација, вентилација и често структурни модификации.
Електричниот товар за линија за преработка на пернато е значителен. Машините за вриење побаруваат голема моќ за загревање на водата. Системот со конвејер над главата бара инвертори со променлива фреквенција. Хладилниот систем, било што е винт хладилник или континуиран имерзионен хладилник, бара трофазна моќ и посебни струјни кола . Водоводната снабдување е еднакво критично — вриењето, чистењето и ладењето побаруваат големи количини вода со специфични карактеристики во поглед на температурата и притисокот.
Одводната инсталација заслужува посебно внимание. Една кланица произведува голема количина отпадни води со висока органска товарност. Комплетното решение обично вклучува опремата за преработка, но може да не го покрива системот за третман на отпадните води. Тоа е посебна набавка која мора да се спроведе паралелно со инсталацијата на главната линија. Чекањето до доаѓањето на опремата на локацијата за да се одреди капацитетот на одводната инсталација е грешка која се појавува во првата недела од работата.
Инсталација, интеграција и првите птици
Доставата на опремата означува премин од планирање кон извршување. Комплетното решение обично вклучува поддршка за инсталација на локацијата од инженерите на доставувачот . Ова не е време за штедење. Имањето на ист тим што го дизајнирал системот да го изврши и инсталацијата осигурува правилно порамнување, следење на транспортерите и интеграција на контролниот систем при првото извршување.
Горниот транспортер заслужува посебно внимание при инсталирањето. Тој е грбнак на целиот производствен линија, пренесувајќи птици од областа за обесување низ стапнување, крварење, вриење, исчесување, извадување на внатрешностите и конечно до ладење . Ако напнатоста на веригата на транспортерот е погрешна или растојанието помеѓу закачалките не одговара на временската синхронизација со опремата во следните фази, целата линија ќе има проблеми.
Пускањето во употреба започнува со празни работни циклуси — проверувајќи дали моторите стартуваат, дали транспортерите се движат и дали сензорите правилно пријавуваат состојба. Потоа следуваат првите птици. Тука теоретската брзина на линијата се соочува со реалноста. Честа практика е да се започне со околу половина од целната капацитетност и постепено да се зголемува брзината додека операторите станат сигурни во работата со опремата и додека балансот на линијата се подесува. Некои комплетни доставувачи препорачуваат првиот целосен работен шифт да се изврши со намалена брзина, а потоа постепено да се зголемува во текот на неколку дена.
Обучување: Најпренаменуваниот фактор за успех
Една прекрасно инсталирана линија е бескорисна без луѓе кои знаат како да ја управуваат. Пакетите со клуч во рака често вклучуваат обука за оператори како дел од опсегот. , но квалитетот и длабочината на таа обука се многу различни. Најдобар пристап е да се бара практична обука во фазата на пускање во употреба, каде што операторите всушност го управуваат опремата под надзор на доставувачот.
Обуката мора да ги покрие повеќе од само притискањето на копчињата. Операторите треба да ги разберат меѓузависностите помеѓу станиците. Ако температурата на скалдерот се менува, како тоа влијае врз перформансите на перачот? Ако конвејерот за извадување на внатрешностите се движи побрзо, што се случува со инспекциската станица низводно? Ова системско размислување е она што го разликува линијата која работи гладко од оноја што постојано има проблеми.
И обуката за одржување е еднакво важна. Една линија за преработка на птица има многу движечки делови: вериги, лежишта, мотори, циркулатори и грејни елементи познавањето на распоредот за превентивно одржување, најчестите начини на неуспех и брзите решенија што ја одржуваат производството во текот на смената прави разлика помеѓу мала несогласност и скапочинска стопирање.
Проверка на оперативната реалност
По завршувањето на обуката и вовлекувањето на линијата во целосна производство започнува вистинскиот процес на прифаќање. Првите неколку недели се посветени на пронаоѓање на оптималниот работен режим — рамнотежата помеѓу капацитетот, квалитетот на производот и доверливоста на опремата која функционира за специфичната фабрика.
Некои оператори откриваат дека теоретската брзина на линијата е постиглива, но бара поагресивно одржување од очекуваното. Други откриваат дека варијабилноста во големината на птиците од нивниот доставувач значи дека опремата за исцедување често мора да се прилагодува. Ова не се неуспеси на целосното решение. Тие се нормални ‘болки на раст’ на секоја нова производствена линија. Предноста на целосното решение е што постои еден единствен доставувач на кој може да се повика кога нешто не функционира како што треба, наместо да се води игра на обвинувања помеѓу повеќе производители на опрема.
Службата за безбедност на храната и инспекција на Министерството за земјоделство на САД (USDA) бара сите пернати да се обработуваат според здравствени санитарни стандарди, со претсмртна и посмртна инспекција . Според Новиот систем за инспекција на пернати, установите за млади пилета можат да работат со брзина на линијата до 175 птици по минута, под услов да ги одржуваат контролите на процесот овој регулаторен контекст го формира начинот на кој се работи линијата и како системот под клуч мора да овозможува пристап за инспекција и санитарни протоколи.
Донесување на одлуката за решение под клуч
Примена на решението за кланица под клуч не е трансакција. Тоа е партнерство кое се протега од првата посета на локацијата до инсталацијата, обуката и првите месеци на работа. Операциите кои успеваат се оние што го третираат доставувачот како продолжение на својот инженерски тим, а не како доставувач кој треба да се управува од растојание.
Моделот под клуч функционира бидејќи ги усогласува стимулите. Репутацијата на доставувачот зависи од тоа дали линијата ќе работи според спецификациите. Тоа создава силна мотивација за правилно дизајнирање, чиста инсталација и детална обука. За операторот на фабриката предноста е една точка на одговорност — една контакт-точка за сè, од порамнување на транспортерите до прилагодување на контролниот систем.
Процесот на постепено воведување — планирање на капацитетот, подготвување на локацијата, инсталација, пускање во експлоатација, обука и зголемување на оперативната активност — бара време и търпение. Но алтернативата, набавка и интеграција на опремата по делови, трае повеќе време и дава полоши резултати. За повеќето операции изборот е јасен.
Содржина
- Првото прашање: Зошто комплетно решение наместо поединечни компоненти?
- Прашањето за капацитетот што го менува сè.
- Подготовка на локацијата и скриениот временски план
- Инсталација, интеграција и првите птици
- Обучување: Најпренаменуваниот фактор за успех
- Проверка на оперативната реалност
- Донесување на одлуката за решение под клуч