 EN

Прво питање: Зашто је то "на рачун" уместо "на парче"
Одлука да се усвоји комплетно решење за клање пилића обично почиње на исти начин: менаџер за обраду гледа разбацујену колекцију употребљене опреме, лаццхворк конвејтере од три различита добављача и дневник одржавања који се чита као роман. Правно питање није да ли је "одворење" разумно. Важно је да ли операција може да приушти да нема једну тачку одговорности за целу линију.
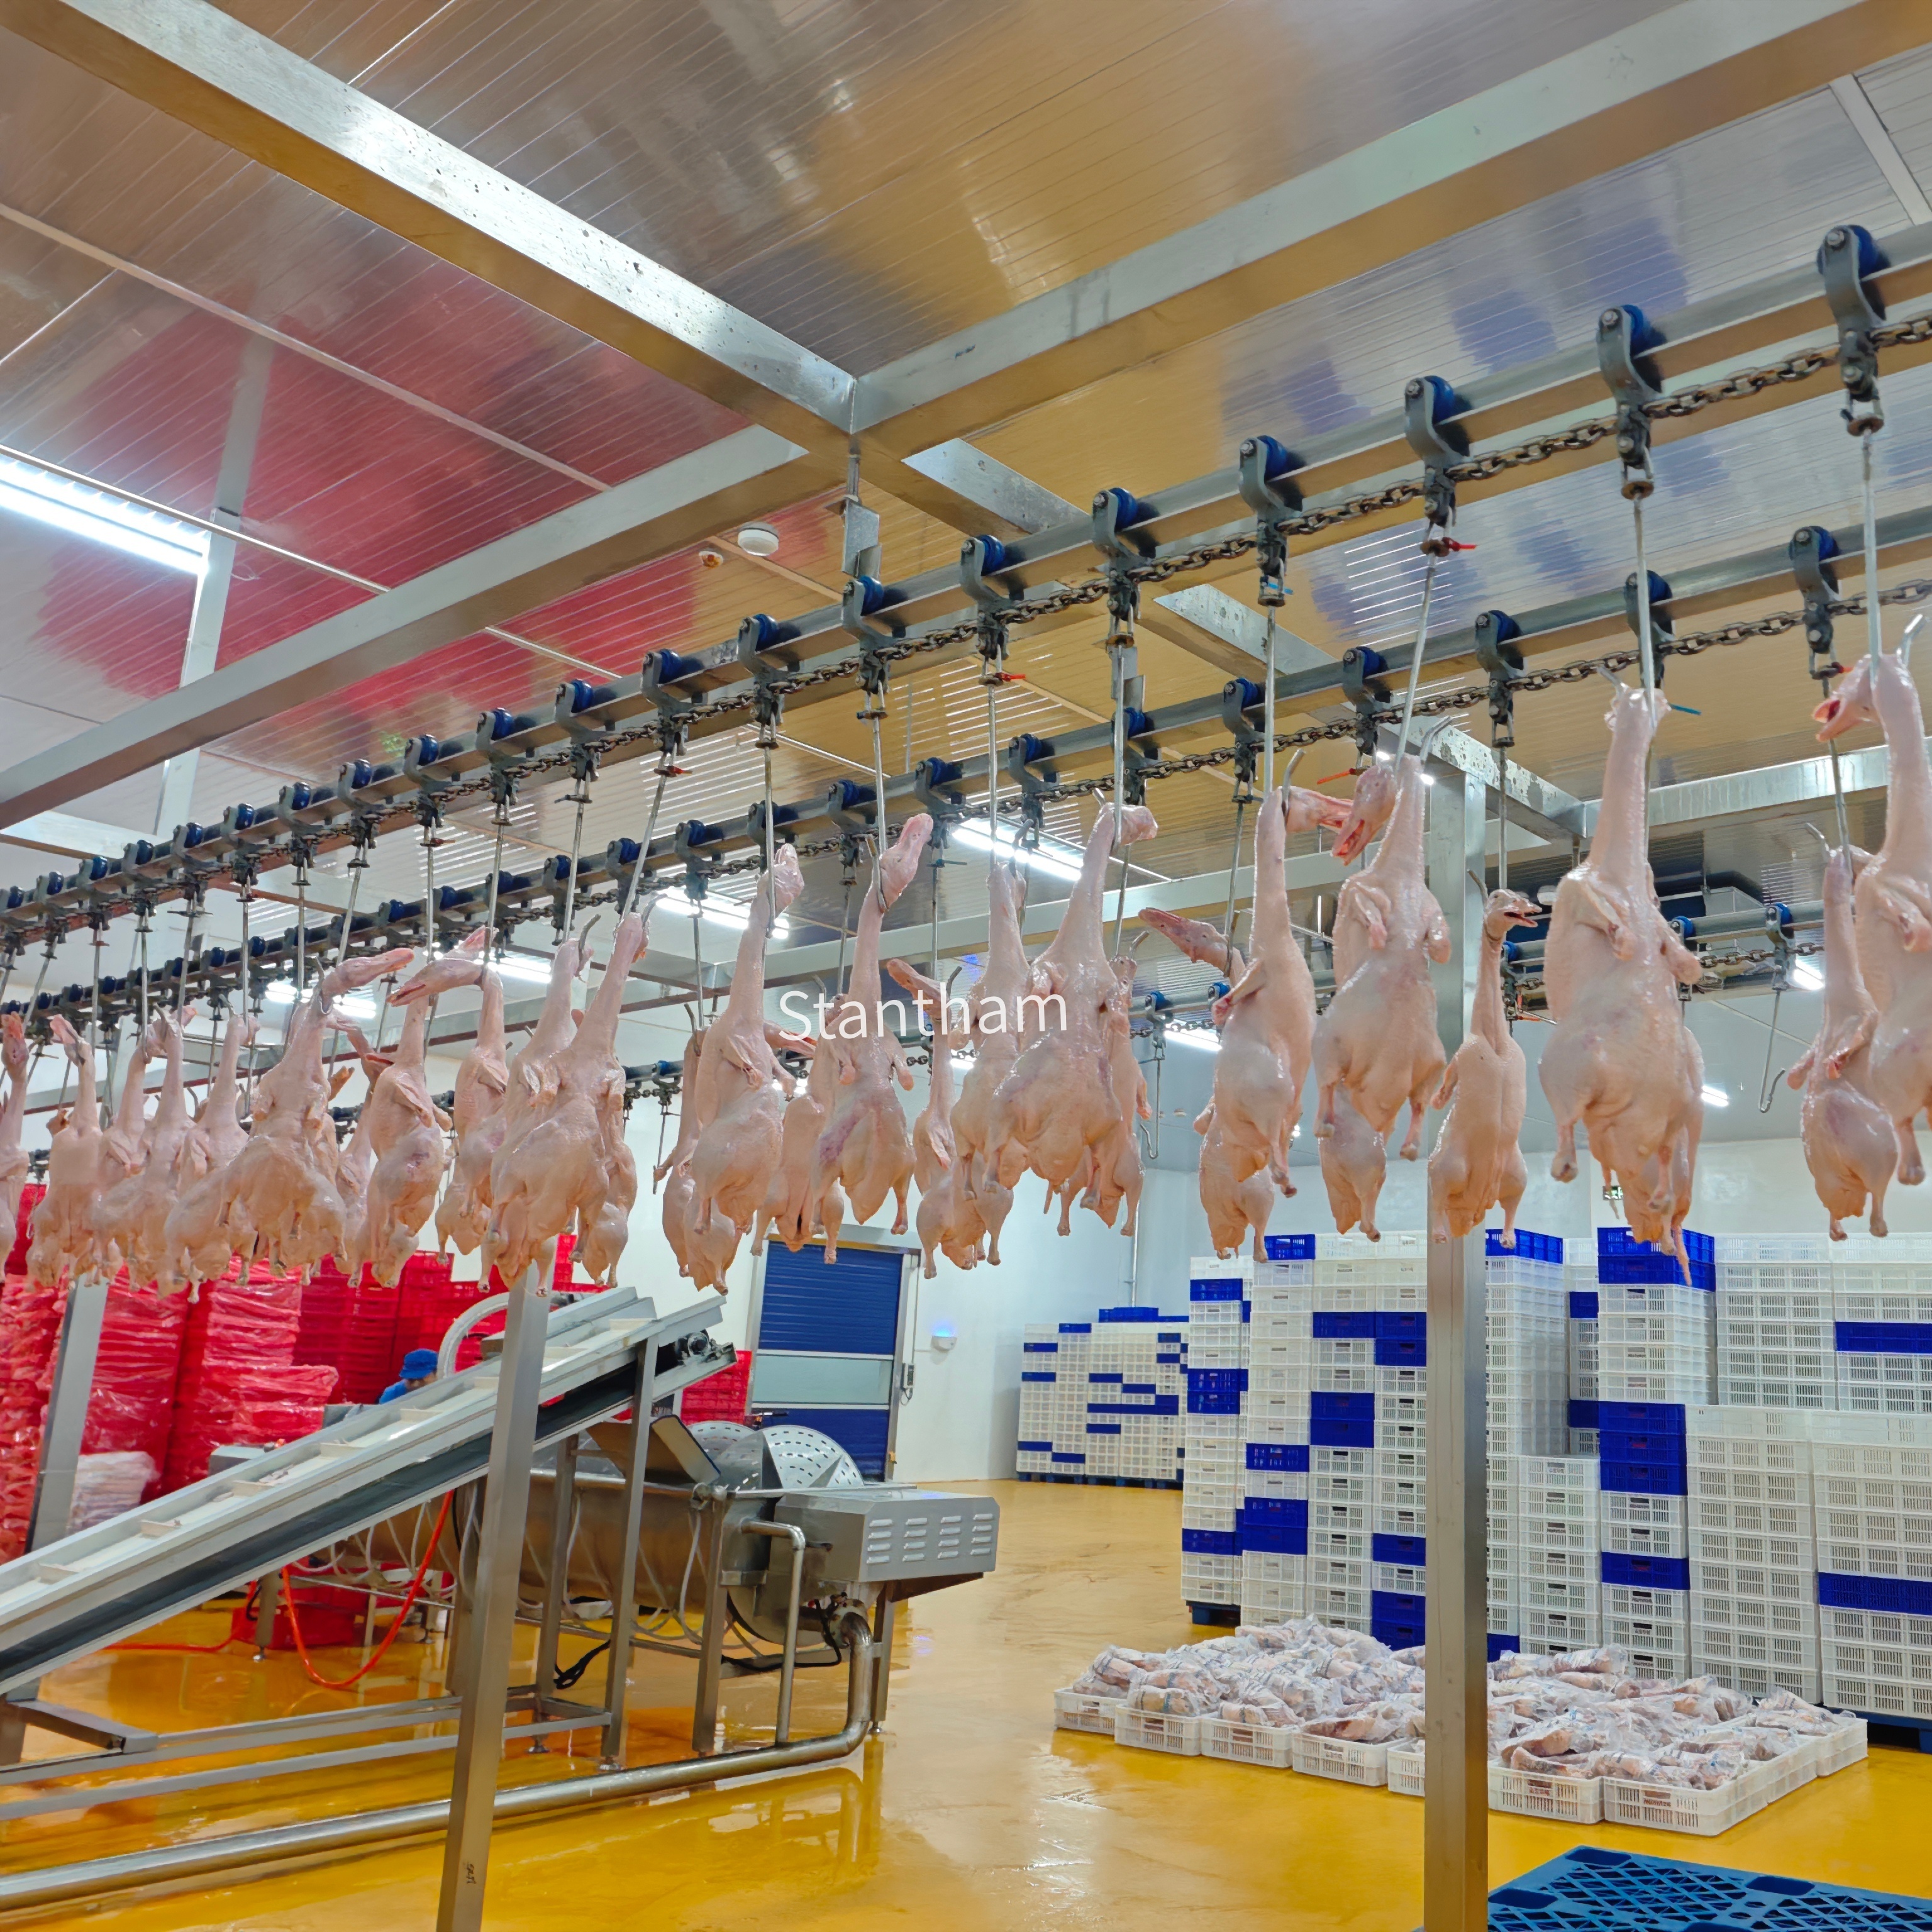
Постројење за прераду птице није скуп машина. То је низ тесно повезаних процеса: заочарање, крварење, печење, уклањање перја, излучење, хлађење, сечење и паковање - Да ли је то истина? Када сваки комад долази од различитих продаваца, празнине између њих постају проблем. Конвејдер једног добављача не одговара висини податка следећег добављача. Скилер ради другачијом брзином него што очекује плекер. Изненада менаџер пројекта проводи више времена координишући произвођаче него управљајући инсталацијом.
Узимање производа кључ у руке мења ову динамику. Један инжењерски тим поседује читав проток од ковчега до хладне собе. То значи да су конвејдер, затушивач, машина за грејање, пикари и линија за избацивање ушима дизајнирани да раде заједно од првог дана. - Да ли је то истина? Ризик интеграције се помера са радног места на цртежну плочу добављача, где му је место.
Питање способности које све мења
Пре него што се нешто потпише, прави рад почиње са једним бројем: жељним прометом. Линија са 500 птица на сат изгледа потпуно другачије од операције са 3.000 БПХ - Да ли је то истина? Величина опреме, стабљина зграде, капацитет за пречишћавање отпадних вода, па чак и захтеви за хладно складиштење, све се нелинеарно скалирају са тим бројем.
У средњој обимној операцији која се фокусира на око 1.500 до 2.000 птица на сат, може се предвидети линија са аутоматским контролисаним температуром, вертикалним пирним пирчанима типа А и спиралном хладилном за брзо хлађење трупа. Скочите на 3.000 БПХ и једначина се мења више пицкера у низу, хладилника већег капацитета и софистициранији конвејер за избацивање ушију постају неразговарајући .
Овде се многи пројекти одвијају од редова. Циљеви за проток се постављају без учешћања у структуру смена, прозорце за одржавање или реалност распореда испоруке птица. Линија која је прописана за 3.000 БФП која ради само шест сати дневно јер птице долазе у парчевима је линија која је грубо прекапитализована. Процес усвајања мора почети искреним производним планирањем, а не оптимистичним брошурама брошура.
Припрема локације и скривена временска линија
Када се капацитет блокира, следећа фаза је припрема локацијеи овде се временски план често протеже изван почетних процене. Добавитељ кључ у руке обично пружа цртеже распореда који показују трагове опреме, тачке повезивања комуналних услуга и путеве протока материјала - Да ли је то истина? Али превод ових црта у спремну објекту подразумева електричне радове, воде, дренаже, вентилације и често и структурне модификације.
Електричко оптерећење за линију за прераду птице је значајно. Уређивачи за грејање воде троше значајну енергију за грејање воде. Навезеном конвејеру требају променљиви фреквентни покретачи. Система хлађења, било да је витња хладник или континуирано потопљење хладник захтева трифазни напон и специјалне кола - Да ли је то истина? Водно снабдевање је једнако критичногревање, чишћење и хлађење свих потреба високих запремина са специфичним температурним и притиском карактеристикама.
Одводњавање заслужује посебну пажњу. У кланици се ствара много отпадних вода са великим органским оптерећењем. Пакет "под кључ" обично укључује опрему за прераду, али не може да покрије систем за пречишћавање отпадних вода. То је посебна набавка која мора да ради паралелно са инсталацијом главне линије. Чекање док опрема не буде на месту да би се утврдио капацитет дренаже је грешка која се појављује у првој недељи рада.
Уградња, интеграција и прве птице
Доставка опреме означује прелаз од планирања на деловање. Пројекат "под кључ" обично укључује подршку инсталације на месту од инжењера добављача - Да ли је то истина? Ово није време за резање углова. Ако се исти тим који је дизајнирао систем побрине за инсталацију, осигурава да се толеранције усаглашавања, праћење конвејера и интеграција система контроле од првог пута правилно одвијају.
Поврхунски конвејдер заслужује посебну пажњу током инсталације. То је кичма целе линије, која носи птице из подручја вешања кроз затумење, крварење, печење, издбавање, избацивање, и на крају до хлађења - Да ли је то истина? Ако је напетост конвејерског ланца погрешна или размак окова не одговара временском распореду опреме, цела линија се спотачи.
Увод у рад почиње празним тркама, проверењем да ли се мотори покрећу, конвејтери крећу и да ли сензори исправно извештавају. Затим долазе прве птице. Овде се теоријска брзина линије суочава са стварношћу. Уобичајена пракса је да се почне са отприлике половином циљаног прометности и постепено повећава док се оператери осећају удобно са опремом и баланс линије се набира. Неки добављачи препоручују да се прва цела смена ради са смањеним брзином, а затим се повећава током неколико дана.
Обука: Најпревишенији фактор успеха
Лепа инсталирана линија је бескорисна без људи који знају како да је управљају. Пакети "под кључ" често укључују обуку оператера као део примерака. , али квалитет и дубина те обуке варирају широко. Најбољи приступ је инсистирати на практичној обуци током фазе пуштања у рад, а оператери заправо управљају опремом под надзором добављача.
Обука мора да покрива више од само притискања дугмета. Оператори треба да разумеју међузависност између станица. Ако температура пекача не буде добра, како то утиче на перформансе пикача? Ако конвејдер за избацивање ушија брже, шта се дешава са инспекционом станицом дотоком? Ово системско размишљање је оно што раздваја линију која се одвија глатко од оне која се стално бори.
Обука за одржавање је једнако важна. Линија за прераду птице има много покретних делова: ланаце, лежајеве, моторе, пумпе и грејачке елементе - Да ли је то истина? Знање распореда превентивног одржавања, уобичајених начина неуспеха и хитних решења која одржавају производњу током смене чини разлику између малог хикања и скупог прекида рада.
Проверка оперативне стварности
Након што се обука заврши и производња се у потпуности пуни, почиње прави процес усвајања. Првих неколико недеља је о проналажењу оперативне сладне тачке - равнотеже између проток, квалитета производа и поузданости опреме која ради за одређени објекат.
Неки оператери сматрају да је теоријска брзина линије остварива, али захтева агресивније одржавање него што се очекивало. Други откривају да је због разлике у величини птице у односу на њиховог добављача потребно да се опрема за избацивање ушију често прилагођава. То нису неуспехи приступа "одворећи" кључеве. То су нормалне болке у растућем циклусу сваке нове производње. Предност решења "под кључ" је да постоји један добављач кога можете позвати када нешто не ради исправно, уместо да играте игру кривице између више продаваца опреме.
Служба за безбедност хране и инспекцију УСДА захтева да се сва птица обрађује у складу са здравим санитарним стандардима, са пре и после клања - Да ли је то истина? У складу са новим системом инспекције птице, станове за младе пилиће могу да раде са брзинама линије до 175 птица у минути, под условом да одржавају контролу процеса - Да ли је то истина? Овај регулаторни контекст обликује како се линија управља и како систем кључ у руке мора подржавати протоколе за приступ инспекцијама и санитарију.
Одржите одлуку "одговорно"
Прихватање решења клањара "на кључ" није трансакција. То је партнерство које се протеже од прве посете локацији кроз инсталацију, обуку и прве мјесеце рада. Операције које раде добро су оне које третирају добављача као продужење свог инжењерског тима, а не као добављача који се управља на раменим раменима.
Модел "одворена" ради зато што усклађује подстицаје. Репутација добављача зависи од линије која обавља како је наведено. То ствара снажну мотивацију да се правилно дизајнира, инсталира чисто и темељно обучава. За оператера постројења, корист је једно грло за задушавањеједна тачка контакта за све од усклађивања конвејера до прилагођавања система управљања.
Процес усвајања корака по коракупланирање капацитета, припрема локације, инсталација, пуштање у рад, обука и оперативна појачањетражи време и стрпљење. Али алтернатива, поједина снабдевање опремом и интеграција, траје више времена и даје лошије резултате. Избор је, за већину операција, јасан.