 EN

اولین پرسش: چرا کلدریکی و نه قطعهقطعه؟
تصمیم به انتخاب راهحل کلید در دست برای ذبح مرغ معمولاً به شکلی مشابه آغاز میشود: مدیر فرآوری که به مجموعهای پراکنده از تجهیزات دستدوم، نوارهای نقالهای ناهمگون از سه تأمینکنندهٔ مختلف و سوابق نگهداری مینگرد که خواندن آن همانند خواندن رمانی است. پرسش واقعی این نیست که آیا راهحل کلید در دست منطقی است یا خیر؛ بلکه این است که آیا عملیات میتواند این را تحمل کند که مسئولیت واحدی برای کل خط تولید وجود نداشته باشد.
کارخانهٔ فرآوری طیور مجموعهای از ماشینها نیست؛ بلکه دنبالهای از فرآیندهای بههمپیوسته و دقیق است: بیهوشسازی، خونکشی، گرمکردن، برداشتن پرهای مرغ، خارجکردن احشاء، خنکسازی، برش و بستهبندی. وقتی هر بخش از تأمینکنندهای متفاوت تأمین میشود، شکافهای بین این اجزا به مشکل تبدیل میگردند. ارتفاع ورودی نوار نقالهٔ یک تأمینکننده دقیقاً با ارتفاع ورودی نوار نقالهٔ تأمینکنندهٔ بعدی هماهنگ نیست. دمای گرمکننده با سرعتی متفاوت از سرعت مورد انتظار دستگاه برداشتن پر کار میکند. ناگهان مدیر پروژه بیشتر وقت خود را صرف هماهنگسازی بین تأمینکنندگان میکند تا اینکه نصب را مدیریت کند.
پذیرش کلدریکبار این پویایی را تغییر میدهد. یک تیم مهندسی تمامی جریان از جعبه تا اتاق سرد را بر عهده دارد. این بدان معناست که نوار نقاله بالاسری، دستگاه بیهوشکننده، دستگاه گرمکننده، دستگاههای کندنپر، و خط خارجکردن احشاء از روز اول برای کار هماهنگ با یکدیگر طراحی شدهاند. ریسک ادغام از کف کارخانه به روی میز طراحی تأمینکننده منتقل میشود، جایی که باید باشد.
سوال ظرفیت که همه چیز را تغییر میدهد
پیش از امضای هر قراردادی، کار واقعی با یک عدد آغاز میشود: ظرفیت مورد نظر. یک خط ۵۰۰ قطعه در ساعت کاملاً متفاوت از یک عملیات ۳۰۰۰ قطعه در ساعت است. اندازهگیری تجهیزات، مساحت ساختمان، ظرفیت تصفیه فاضلاب، و حتی نیازهای انبار سرد همگی بهصورت غیرخطی با آن عدد مقیاسبندی میشوند.
عملیاتی با مقیاس متوسط که هدف آن پردازش حدود ۱۵۰۰ تا ۲۰۰۰ پرنده در ساعت است، ممکن است خطی را با سیستم غوطهوری خودکار با دمای کنترلشده، دستگاههای کندن پرهٔ عمودی نوع A و دستگاه خنککنندهٔ حلزونی برای خنکسازی سریع لاشهها در نظر بگیرد. با افزایش ظرفیت به ۳۰۰۰ پرنده در ساعت، معادله تغییر میکند: استفاده از چندین دستگاه کندن پره بهصورت متوالی، خنککنندههایی با ظرفیت بالاتر و سیستم نقالهٔ احشاءگیری پیشرفتهتر، اجتنابناپذیر میشوند. .
در اینجا بسیاری از پروژهها از مسیر صحیح منحرف میشوند. اهداف ظرفیتی بدون در نظر گرفتن ساختار شیفتها، زمانهای تعمیر و نگهداری یا واقعیت زمانبندی تحویل پرندگان تعیین میشوند. خطی که ظرفیت اسمی ۳۰۰۰ پرنده در ساعت دارد اما تنها شش ساعت در روز بهدلیل تحویل دستهجمعی پرندگان کار میکند، خطی است که سرمایهگذاری روی آن بسیار بیش از حد لازم بوده است. فرآیند اتخاذ تصمیم باید با برنامهریزی صادقانهٔ تولید آغاز شود، نه با اعداد خوشبینانهٔ کاتالوگها.
آمادهسازی محل و جدول زمانی پنهان
پس از قفلشدن ظرفیت، مرحلهٔ بعدی آمادهسازی محل است — و اینجاست که زمانبندی اغلب از برآوردهای اولیه فراتر میرود. تأمینکنندهٔ کلید در دست معمولاً نقشههای طرح ارائه میدهد که محل تجهیزات، نقاط اتصال امکانات و مسیرهای جریان مواد را نشان میدهد. اما تبدیل این نقشهها به یک واحد آمادهٔ کار، شامل کارهای برقی، لولهکشی آب، سیستم زهکشی، تهویه و اغلب اصلاحات سازهای میشود.
بار الکتریکی خط فرآوری مرغ بسیار زیاد است. دستگاههای شستوشو با آب گرم مصرف انرژی قابلتوجهی برای گرمکردن آب دارند. سیستم نقالهٔ سقفی نیازمند درایوهای تغییرفرکانس متغیر است. سیستم خنککننده، چه از نوع پیچی (screw chiller) و چه غوطهوری پیوسته (continuous immersion cooler)، به برق سهفاز و مدارهای اختصاصی نیاز دارد. تأمین آب نیز به همان اندازه حیاتی است — شستوشو با آب گرم، تمیزکردن و خنککردن همگی نیازمند حجم بالایی از آب با ویژگیهای مشخص دما و فشار هستند.
تخلیه آب نیازمند توجه ویژهای است. کشتارگاه مقدار زیادی فاضلاب با بار ارگانیک بالا تولید میکند. بستهٔ کلید در قفل معمولاً شامل تجهیزات پردازش است، اما ممکن است سیستم تصفیهٔ فاضلاب را پوشش ندهد. این سیستم جداگانهای است که باید بهصورت موازی با نصب خط اصلی خریداری شود. انتظار تا زمانی که تجهیزات در محل حضور داشته باشند تا ظرفیت تخلیهٔ آب تعیین شود، اشتباهی است که در هفتهٔ اول بهرهبرداری آشکار میشود.
نصب، ادغام و اولین پرندگان
تحویل تجهیزات انتقال از مرحلهٔ برنامهریزی به اجرای عملیات را نشان میدهد. پروژههای کلید در قفل معمولاً شامل پشتیبانی از نصب در محل توسط مهندسان تأمینکننده است. این زمان مناسبی برای صرفهجویی در هزینهها نیست. اینکه تیمی که سیستم را طراحی کرده است، مسئولیت نصب را نیز بر عهده داشته باشد، اطمینان میدهد که تنظیمات دقیق محورها، ردیابی نوار نقاله و ادغام سیستم کنترل از ابتدا بهدرستی انجام میشود.
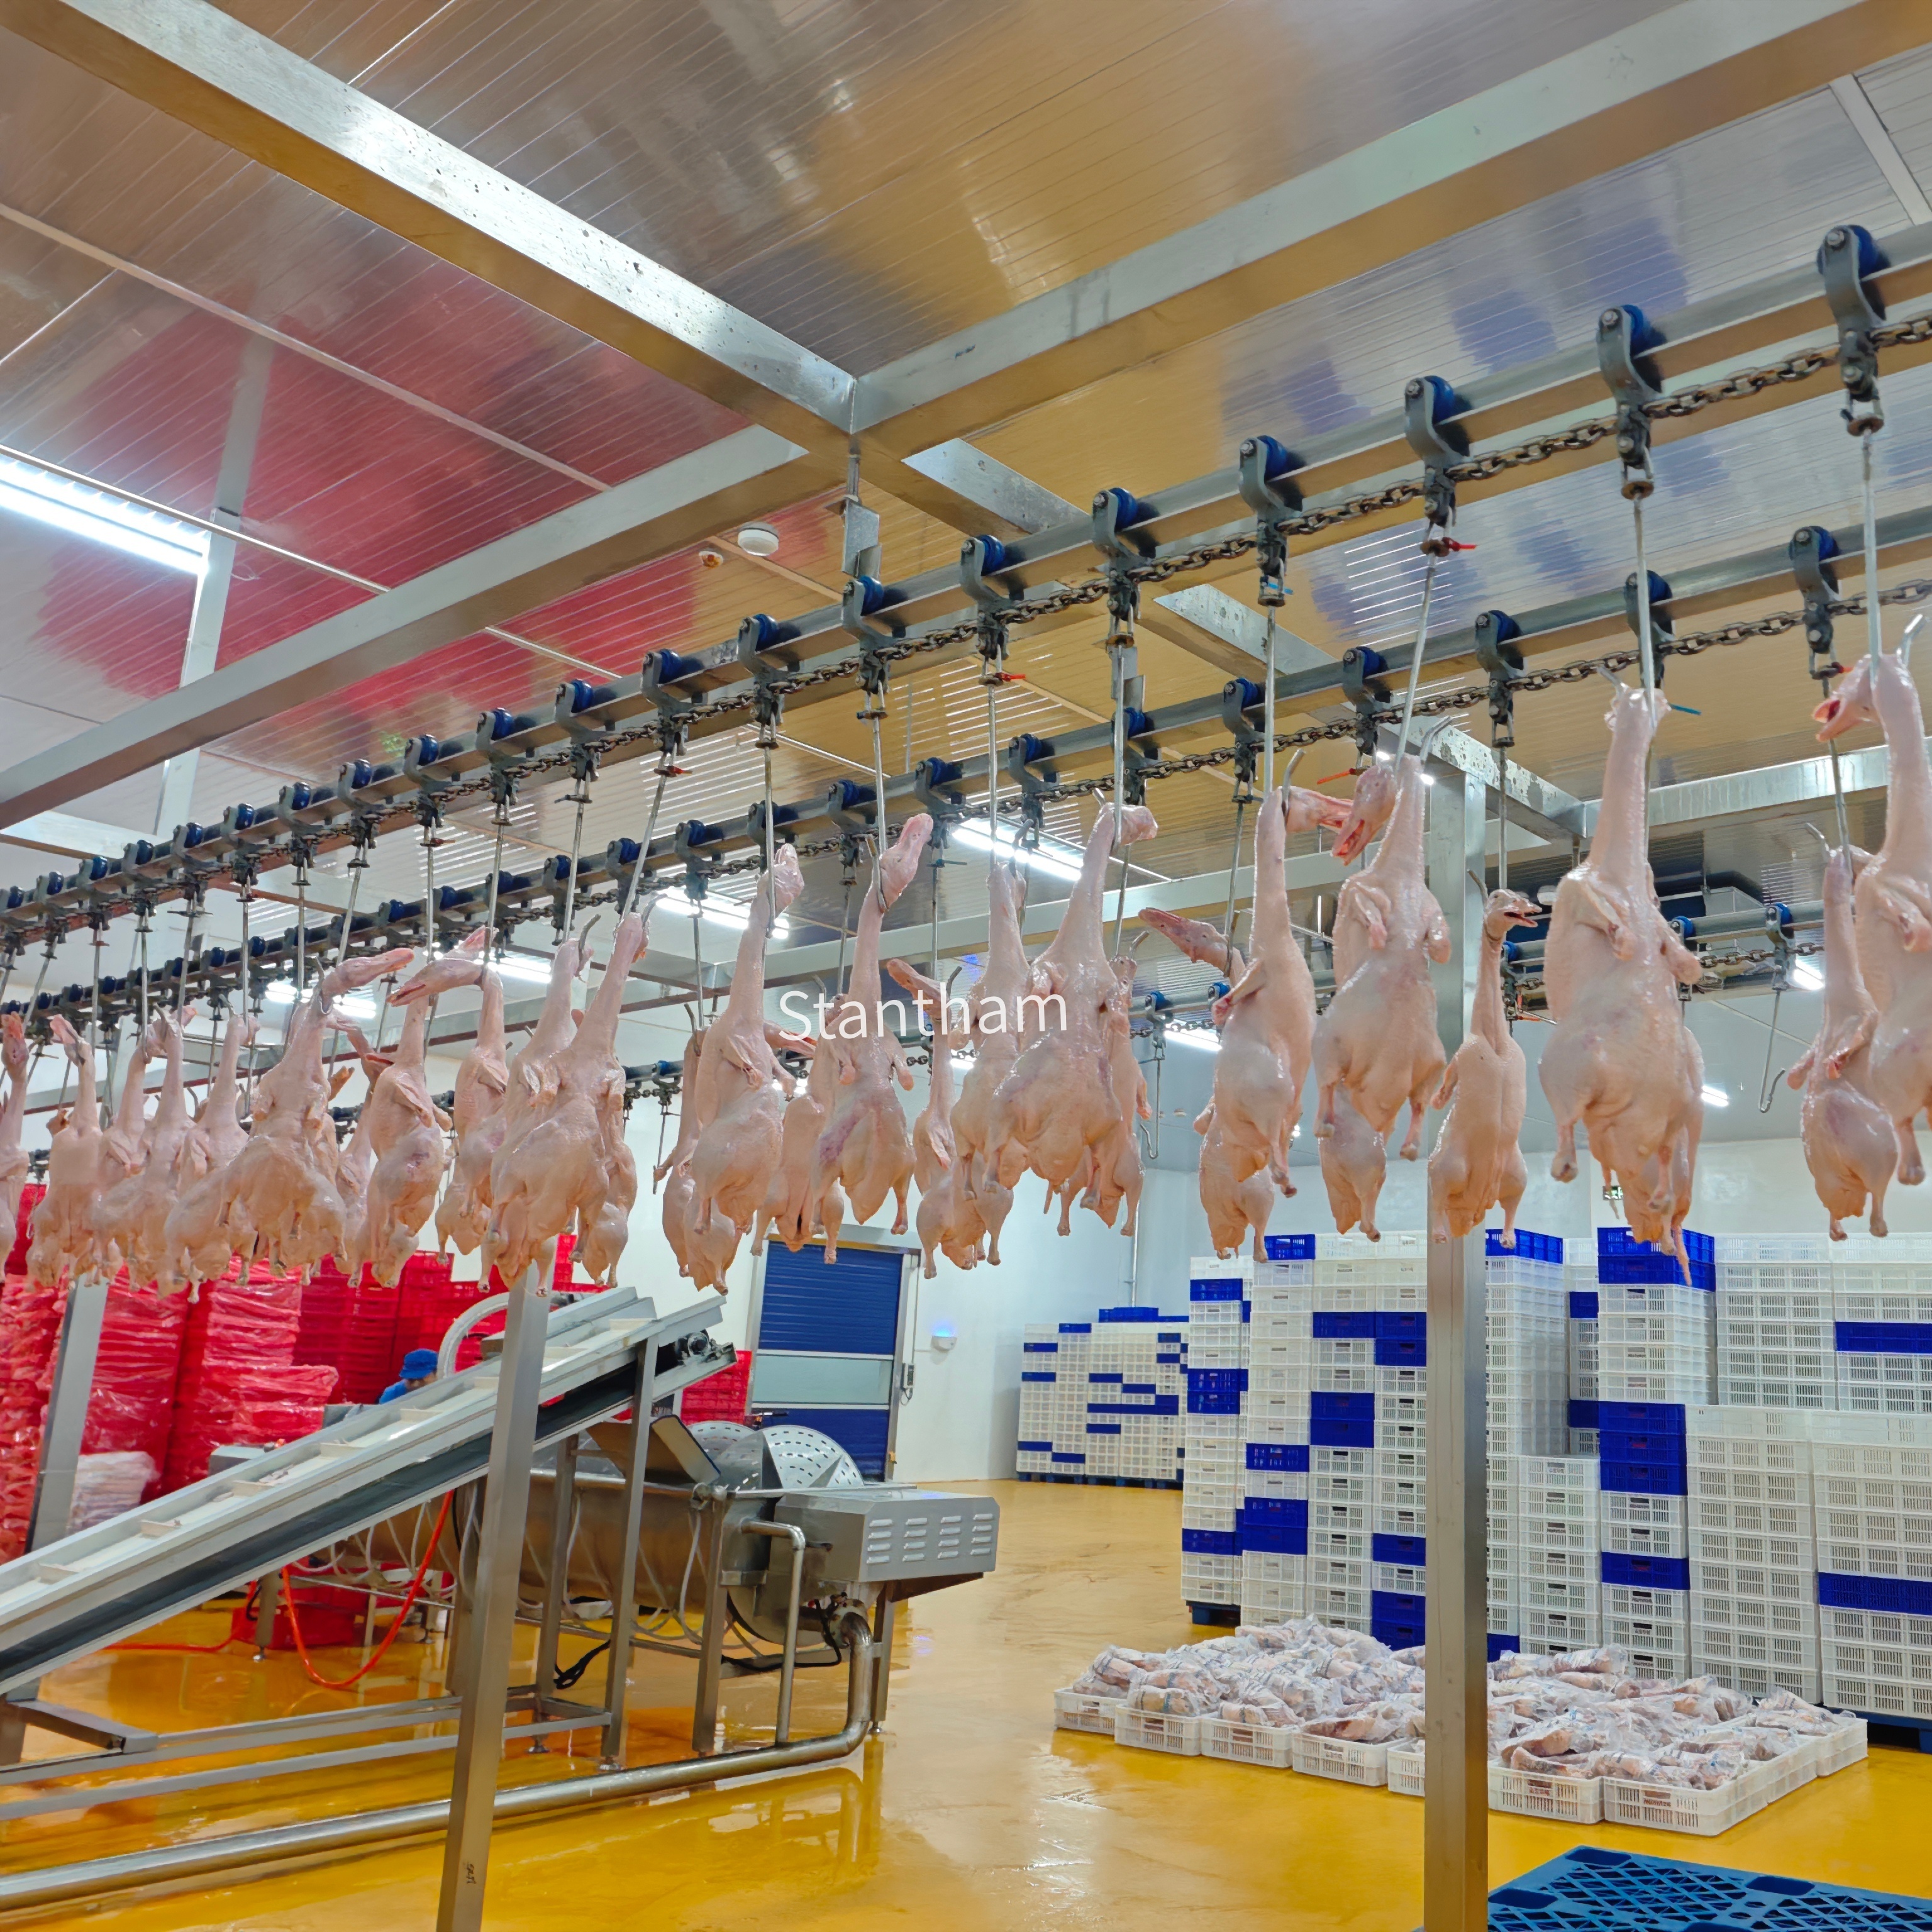
نقالهٔ سقفی در حین نصب نیازمند تمرکز ویژهای است. این نقاله ستون فقرات کل خط تولید است و پرندگان را از ناحیهٔ آویزانکردن از طریق مراحل زیباییبخشی، خونکشی، گرمکردن، پرکندن، بازکردن شکم و در نهایت به سمت سردکننده منتقل میکند. اگر تنظیم کشش زنجیر نقاله نادرست باشد یا فاصلهٔ بین قلابها با زمانبندی تجهیزات پاییندست هماهنگ نباشد، کل خط تولید دچار اختلال میشود.
بهرهبرداری آغاز میشود با اجرای خالی—یعنی بررسی اینکه آیا موتورها روشن میشوند، نقالهها حرکت میکنند و سنسورها بهدرستی گزارش میدهند. سپس اولین پرندگان وارد خط میشوند. اینجاست که سرعت نظری خط تولید با واقعیت روبهرو میشود. روش رایج این است که با حدود نیمی از ظرفیت هدف شروع کنیم و بهتدریج با افزایش آشنا شدن اپراتورها با تجهیزات و تنظیم تعادل خط، سرعت را افزایش دهیم. برخی از تأمینکنندگان کلید در دست مشتری توصیه میکنند که اولین شفت کامل با سرعت کاهشیافته اجرا شود و سپس در طول چند روز سرعت را افزایش دهیم.
آموزش: مهمترین عامل موفقیت که اغلب نادیده گرفته میشود
یک خط نصبشدهٔ زیبا بدون افرادی که نحوهٔ راهاندازی آن را میدانند، بیفایده است. بستههای کلید در قفل معمولاً شامل آموزش اپراتورها در محدودهٔ کاری خود میشوند , اما کیفیت و عمق این آموزشها بهطور گستردهای متفاوت است. بهترین رویکرد این است که در مرحلهٔ راهاندازی نهایی، آموزش عملی را الزامی کنید؛ بهگونهای که اپراتورها تحت نظارت تأمینکننده واقعاً تجهیزات را بهکار بیندازند.
آموزش باید فراتر از صرفاً فشار دادن دکمهها باشد. اپراتورها باید به همپیوندی بین ایستگاهها پی ببرند. اگر دمای دستگاه شستوشوی حرارتی تغییر کند، عملکرد دستگاه پرندۀگیر چگونه تحت تأثیر قرار میگیرد؟ اگر نوار نقالهٔ بازکردن احشاء سرعت بگیرد، بر ایستگاه بازرسی در ادامهٔ خط چه اثری میگذارد؟ این تفکر سیستمی است که خطی را که بهخوبی کار میکند از خطی که همواره با مشکلات روبرو است، جدا میسازد.
آموزش نگهداری نیز به همان اندازه مهم است. یک خط فرآوری طیور دارای بخشهای متحرک بسیاری است: زنجیرها، یاتاقانها، موتورها، پمپها و عناصر گرمایشی آگاهی از برنامهی نگهداری پیشگیرانه، روشهای رایج خرابی و راهکارهای سریع برای حفظ ادامهی تولید در طول یک شیفت، تفاوت ایجاد میکند بین یک اختلال جزئی و یک توقف گرانقیمت.
بررسی واقعی عملیاتی
پس از پایان آموزش و راهاندازی خط تولید بهصورت کامل، فرآیند واقعی پذیرش آغاز میشود. چند هفتهی اول صرف یافتن نقطهی ایدهآل عملیاتی است — تعادلی بین ظرفیت تولید، کیفیت محصول و قابلیت اطمینان تجهیزات که برای آن واحد تولیدی خاص مناسب باشد.
برخی اپراتورها متوجه میشوند که سرعت نظری خط تولید قابل دستیابی است، اما نیازمند نگهداری فشردهتری نسبت به آنچه پیشبینی شده بود میباشد. برخی دیگر کشف میکنند که تغییرات اندازه مرغها از تأمینکنندهشان باعث میشود تجهیزات خارجسازی نیازمند تنظیمات مکرر باشد. اینها شکستهای رویکرد کلید در قفل نیستند. بلکه درد و رنجهای طبیعی هر خط فرآوری جدیدی هستند. مزیت راهحل کلید در قفل این است که وقتی چیزی بهدرستی کار نمیکند، تنها یک تأمینکننده وجود دارد که میتوانید با او تماس بگیرید، نه اینکه بین چندین تأمینکننده تجهیزات بازی انتساب مقصر انجام دهید.
سرویس ایمنی و بازرسی مواد غذایی وزارت کشاورزی ایالات متحده (USDA) این الزام را دارد که تمام طیور باید تحت استانداردهای بهداشتی مناسب فرآوری شوند و هم بازرسی قبل از کشتن و هم بازرسی پس از کشتن انجام شود. در چارچوب سیستم جدید بازرسی طیور، کارخانههای فرآوری جوجههای جوان میتوانند با سرعت خط تا ۱۷۵ عدد مرغ در دقیقه فعالیت کنند، مشروط بر اینکه کنترل فرآیند حفظ شود. این زمینهٔ نظارتی نحوهٔ بهرهبرداری از خط تولید و نحوهٔ پشتیبانی سیستم کلید در دست را از نظر دسترسی برای بازرسی و پروتکلهای بهداشتی شکل میدهد.
پایدار نگه داشتن تصمیم کلید در دست
پذیرفتن راهحل کلید در دست برای ذبحگاه، صرفاً یک معامله نیست؛ بلکه همکاریای است که از اولین بازدید از محل تا مرحلهٔ نصب، آموزش و ماههای اولیهٔ بهرهبرداری ادامه دارد. عملیاتهایی که این کار را بهدرستی انجام میدهند، تأمینکننده را نه بهعنوان یک فروشندهٔ دور از دست، بلکه بهعنوان بخشی از تیم مهندسی خود در نظر میگیرند.
مدل کلید در دست به این دلیل مؤثر است که انگیزهها را همسو میکند. اعتبار تأمینکننده به عملکرد خط تولید مطابق مشخصات تعیینشده وابسته است. این امر انگیزهای قوی برای طراحی دقیق، نصب بیعیب و آموزش جامع ایجاد میکند. برای بهرهبردار نیز مزیت این است که تنها یک نقطهٔ تماس دارد — یک نقطهٔ واحد برای تمام امور از تنظیم نوار نقاله تا اعمال تغییرات در سیستم کنترل.
فرآیند پذیرش گامبهگام — شامل برنامهریزی ظرفیت، آمادهسازی محل، نصب، راهاندازی، آموزش و افزایش تدریجی عملیات — زمان و صبر میطلبد. اما روش جایگزین، یعنی خرید تجهیزات بهصورت پراکنده و ادغام آنها، زمان بیشتری میبرد و نتایج بدتری ایجاد میکند. برای اکثر عملیات، این انتخاب روشن است.