 EN

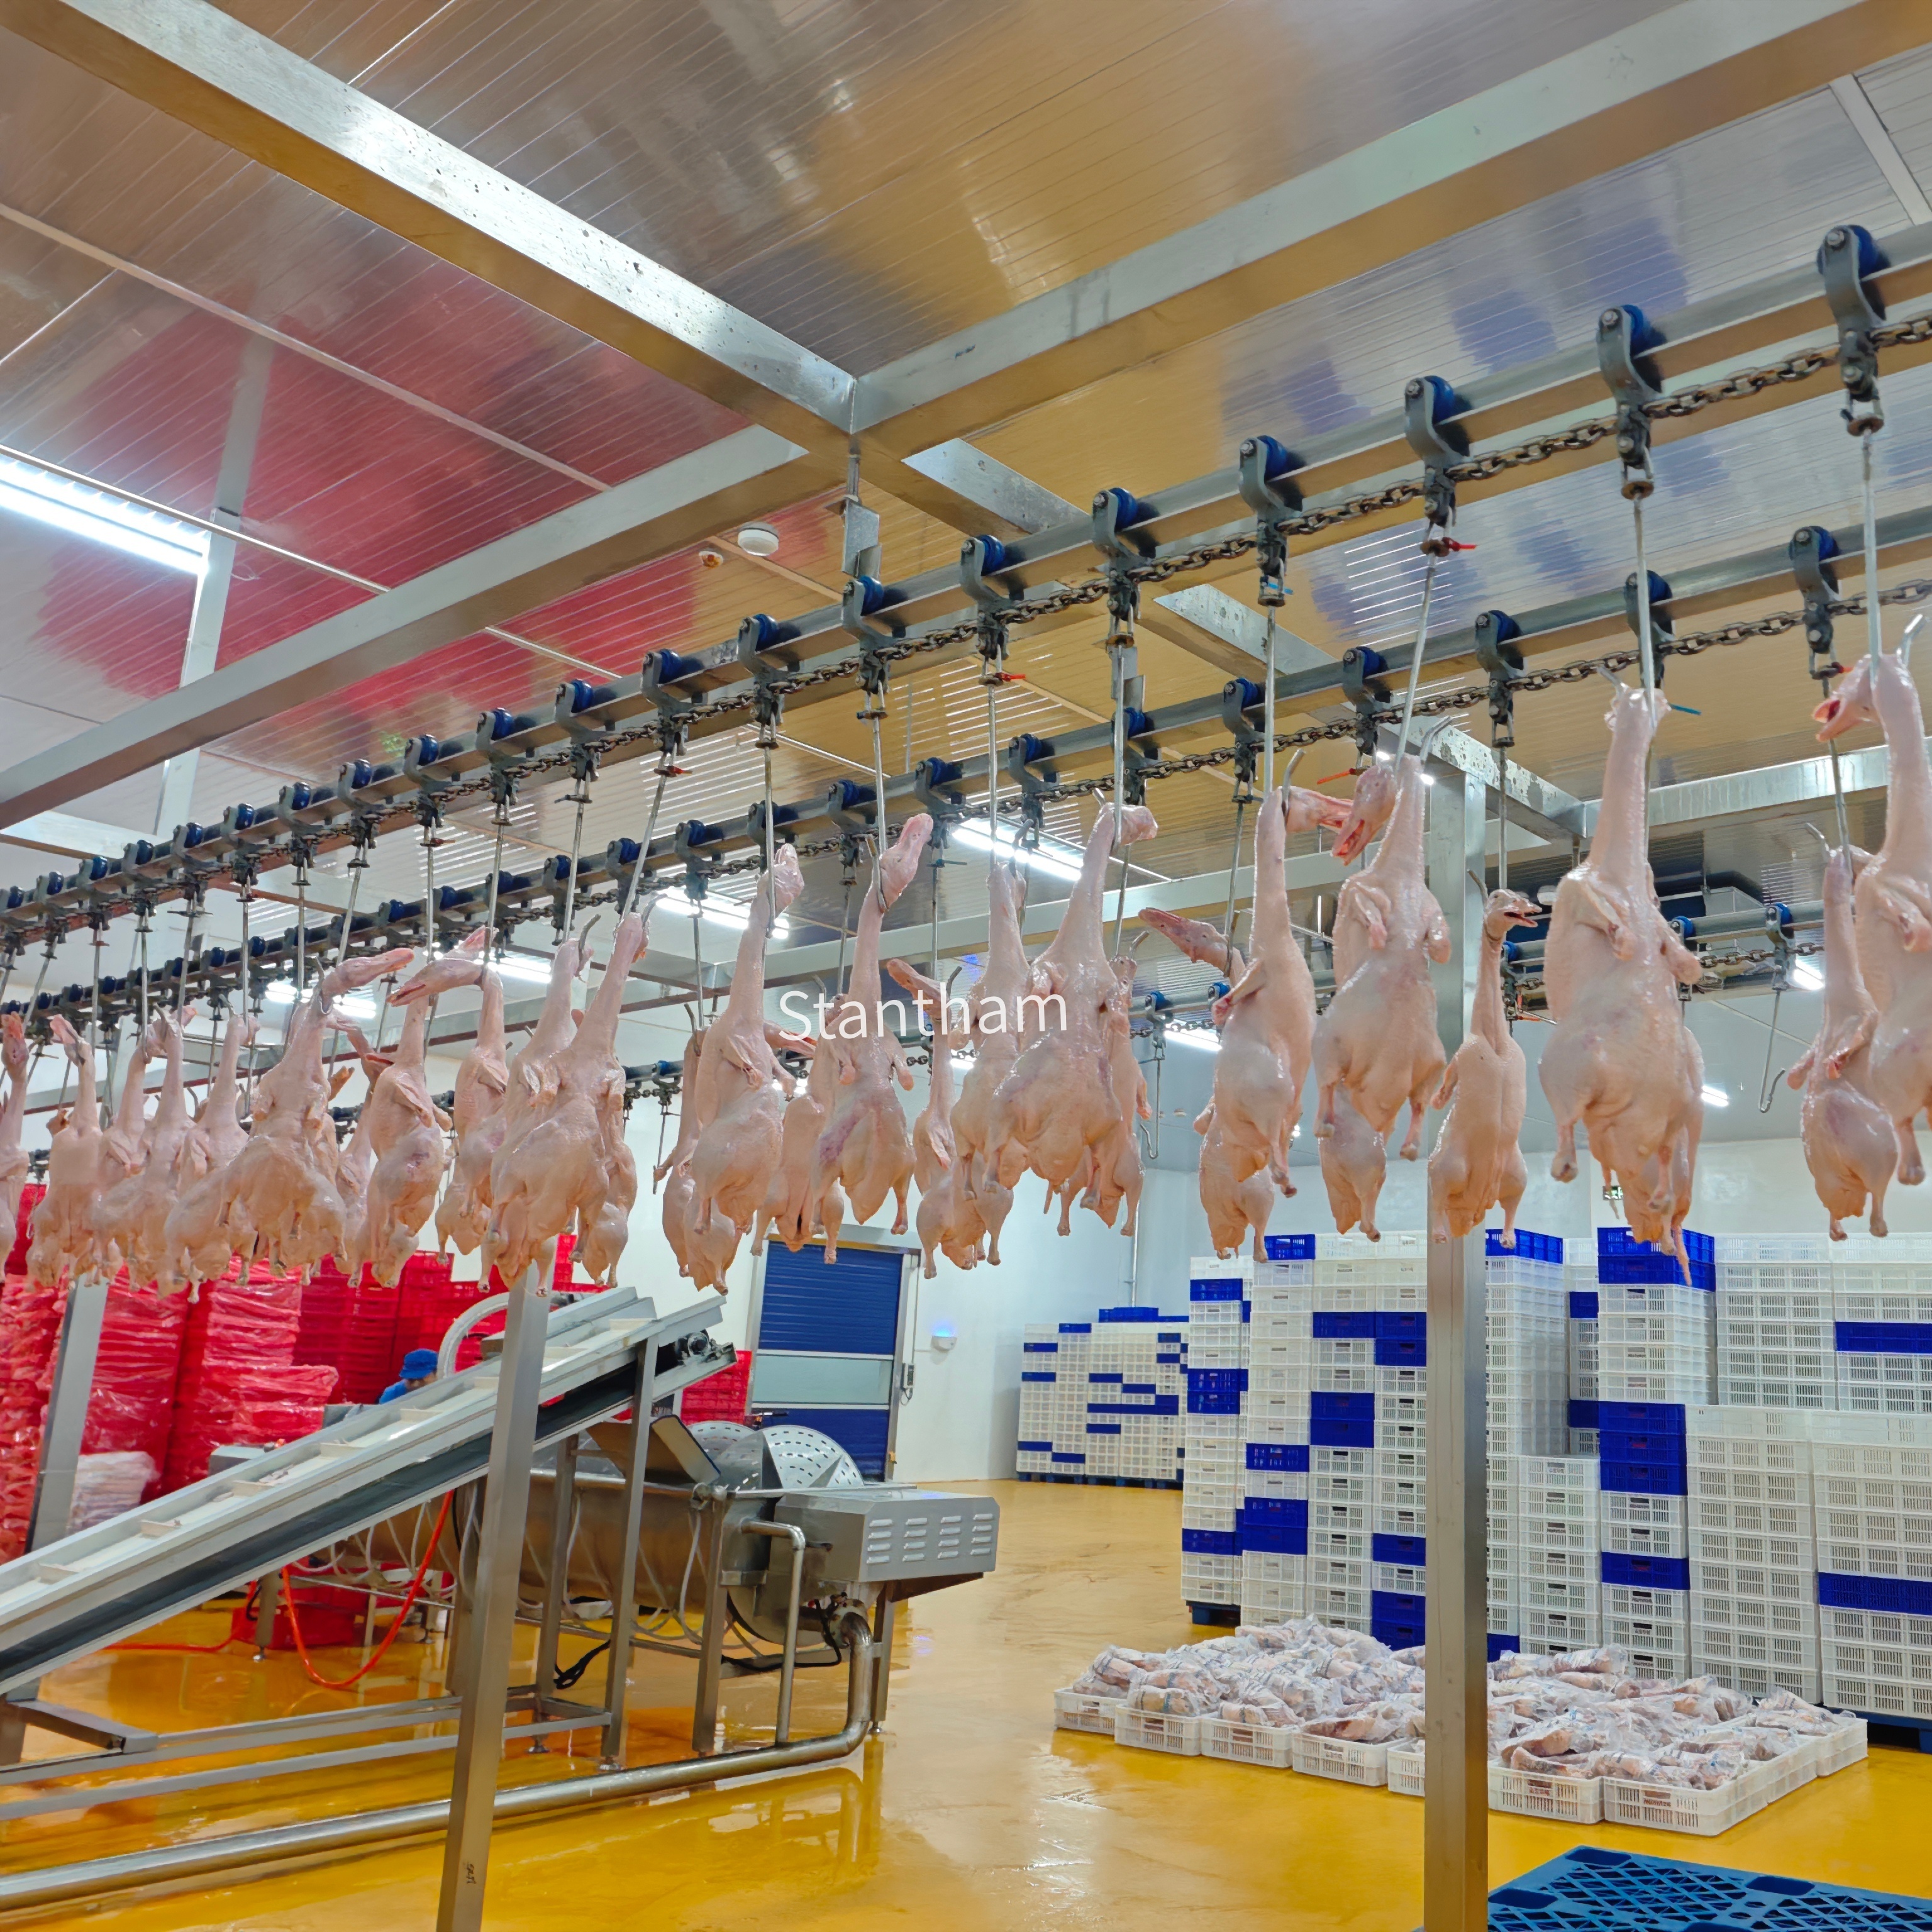
Det første spørgsmål: Hvorfor vælge færdigtilbrug frem for en løsning på tværs?
Beslutningen om at indføre en komplet, færdig til brug slagteriløsning for kyllinger starter normalt på samme måde – en procesleder ser på en uordnet samling af brugte maskiner, skræddersyede transportbånd fra tre forskellige leverandører og en vedligeholdelseslog, der læser som en roman. Det reelle spørgsmål er ikke, om en færdig til brug-løsning giver mening. Det er, om driften kan tillade sig ikke at have ét ansvarsområde for hele produktionslinjen.
En fjerkræslagteri er ikke blot en samling maskiner. Det er en række tæt forbundne processer: bedøvelse, blodudløb, skaldning, fjernelse af fjær, udvinding, køling, portionering og emballage . Når hver enkelt komponent kommer fra en anden leverandør, bliver hullerne mellem dem problemet. Et leverandørs transportbånd passer ikke helt med den næste leverandørs indførselshøjde. Skaldemaskinen kører med en anden hastighed, end hvad fjærfjernerens forventninger er. Pludselig bruger projektlederen mere tid på at koordinere leverandører end på at styre installationen.
Turnkey-adoption ændrer denne dynamik. Et enkelt ingeniørteam har ansvaret for hele processen fra kasse til kølerum. Det betyder, at overførselsbåndet, bedøvelsesmaskinen, skaldemaskinen, fjerkemaskinerne og eviscereringslinjen er designet til at fungere sammen fra dag ét . Integrationsrisikoen flyttes fra fabriksgulvet til leverandørens tegnebræt, hvor den hører hjemme.
Kapacitets-spørgsmålet, der ændrer alt
Før der underskrives noget som helst, starter det reelle arbejde med ét enkelt tal: den ønskede kapacitet. En linje på 500 fugle i timen ser helt anderledes ud end en drift på 3.000 fugle i timen . Udstyrets størrelse, bygningens areal, spildevandbehandlingskapaciteten og endda kravene til køleopbevaring skal alle justeres ikke-lineært i forhold til dette tal.
En mellemstor produktion med et mål på ca. 1.500–2.000 fugle pr. time kunne specificere en produktionslinje med automatisk temperaturreguleret skaldning, lodrette fjerplockere af type A og en spiralformet køler til hurtig afkøling af kadavrene. Ved at øge kapaciteten til 3.000 fugle pr. time ændres forholdene – flere fjerplockere i serie, kølere med større kapacitet og et mere avanceret indvietningstransportbånd bliver uundværlige. .
Her går mange projekter galt. Produktionstal fastsættes uden at tage hensyn til skiftstruktur, vedligeholdelsesperioder eller den virkelige leveringsskedulering for fugle. En produktionslinje med en kapacitet på 3.000 fugle pr. time, der kun kører seks timer om dagen, fordi fuglene ankommer i partier, er en linje, der er groft overkapitaliseret. Implementeringsprocessen skal starte med en ærlig produktionsplanlægning – ikke med optimistiske tal fra brochurer.
Stedforberedelse og den skjulte tidsplan
Når kapaciteten er låst, er næste fase forberedelse af lokaliteten – og her udvides tidsplanen ofte ud over de oprindelige estimater. En turnkey-leverandør lever typisk layouttegninger, der viser udstyrets fodaftryk, tilslutningspunkter til energiforsyning samt materialstrømsveje . Men at omdanne disse tegninger til en klar facilitet indebærer elektriske installationer, vandforsyningsledninger, afløb, ventilation og ofte strukturelle ændringer.
Den elektriske belastning for en fjerkræslagterilinje er betydelig. Skaldemaskiner kræver stor effekt til opvarmning af vand. Den overjordiske transportbåndsystem kræver frekvensomformere. Kølesystemet – enten en skruekøler eller en kontinuerlig dykkøler – kræver trefaset strøm og dedikerede kredsløb . Vandforsyningen er lige så afgørende – skaldning, rengøring og køling kræver alle store mængder med specifikke temperatur- og trykkrav.
Afløb kræver særlig opmærksomhed. Et slagteri genererer meget spildevand med høj organisk belastning. Den komplette pakke inkluderer normalt behandlingsudstyret, men dækker muligvis ikke spildevandsrensningssystemet. Det er en separat indkøbsproces, der skal foregå parallelt med installationen af hovedlinjen. At vente, til udstyret er på stedet, for at afgøre afløbskapaciteten, er en fejl, der bliver tydelig allerede i den første uge af driften.
Installation, integration og de første fugle
Levering af udstyr markerer overgangen fra planlægning til udførelse. Et turnkey-projekt inkluderer typisk installationsstøtte på stedet fra leverandørens ingeniører . Dette er ikke tidspunktet at spare på detaljer. At have det samme hold, der har designet systemet, til at håndtere installationen, sikrer, at justeringstolerancer, transportbåndsjustering og integration af styresystemet udføres korrekt første gang.
Overhængskonvektoren kræver særlig fokus under installation. Den er rygsøjlen i hele linjen og transporterer fugle fra ophængsområdet gennem bedøvelse, blodudtømning, skaldning, fjernelse af fjær, udvinding og endelig køling . Hvis kædetensionen på konvektoren er forkert eller hvis afstanden mellem hængekroge ikke svarer til taktningen på udstyret nedstrøms, går hele linjen i stå.
Idriftsættelse starter med tomkørsel – hvor man tjekker, at motorer starter, konvektorer bevæger sig og sensorer rapporterer korrekt. Derefter kommer de første fugle. Her møder den teoretiske linjehastighed virkeligheden. En almindelig fremgangsmåde er at starte ved cirka halvdelen af den målsatte kapacitet og gradvist øge hastigheden, mens operatørerne bliver fortrolige med udstyret og linjens balance justeres. Nogle turnkey-leverandører anbefaler at køre den første fulde skift med reduceret hastighed og derefter øge hastigheden over flere dage.
Uddannelse: Den mest oversete succesfaktor
En smukt installeret linje er ubrugelig uden personer, der ved, hvordan man kører den. Komplette løsninger inkluderer ofte operatortræning som en del af omfanget , men kvaliteten og dybden af denne træning varierer meget. Den bedste fremgangsmåde er at insistere på praktisk træning i indkørselsfasen, hvor operatørerne faktisk kører udstyret under leverandørens tilsyn.
Træningen skal dække mere end blot at trykke på knapper. Operatørerne skal forstå sammenhængene mellem stationerne. Hvis skaldertemperaturen afviger, hvordan påvirker det plukkerens ydeevne? Hvis udvindingstransportbåndet accelererer, hvad sker der så ved inspektionsstationen nedstrøms? Denne systemtænkning er det, der adskiller en linje, der kører glat, fra én, der konstant kæmper.
Vedligeholdelsestræning er lige så vigtig. En fjerkræslagterilinje har mange bevægelige dele: kæder, lejer, motorer, pumper og opvarmningselementer at kende vedligeholdelsesplanen til forebyggende vedligeholdelse, de almindelige fejltilstande samt de hurtige løsninger, der holder produktionen kørende under en skift, gør forskellen mellem en mindre udfordring og en kostbar nedlukning.
Den operative realitetskontrol
Når uddannelsen er afsluttet og produktionslinjen går i fuld drift, begynder den reelle implementeringsproces. De første par uger handler om at finde det optimale driftspunkt – den balance mellem kapacitet, produktkvalitet og udstyrets pålidelighed, der fungerer for den specifikke produktionsfacilitet.
Nogle operatører konstaterer, at den teoretiske linjehastighed kan opnås, men kræver mere aggressiv vedligeholdelse, end der oprindeligt forventedes. Andre opdager, at variationen i fuglenes størrelse fra deres leverandør betyder, at udvindingsteknologien kræver hyppig justering. Dette er ikke fejl i den turnkey-baserede tilgang. Det er de normale vækstproblemer, der altid opstår ved en ny proceslinje. Fordele ved en turnkey-løsning er, at der er én enkelt leverandør, man kan kontakte, hvis noget ikke fungerer korrekt, i stedet for at spille skyldspil mellem flere udstyrsleverandører.
USDA's Food Safety and Inspection Service kræver, at al fjerkræbehandling udføres i overensstemmelse med solide sanitære standarder, herunder både ante mortem- og post mortem-inspektioner . I henhold til det nye fjerkræinspektionssystem må unge kyllingeanlæg køre linjehastigheder op til 175 fugle pr. minut, forudsat at de opretholder proceskontrol denne reguleringsmæssige kontekst påvirker, hvordan linjen drives, og hvordan det færdige system skal understøtte inspektionsadgang og rengøringsprotokoller.
At gøre det færdige beslutning holdbart
At adoptere en færdig slagteriløsning er ikke en transaktion. Det er en partnerskab, der strækker sig fra det første stedbesøg igennem installation, træning og de første måneder af driften. De driftsvirksomheder, der gør det rigtigt, behandler leverandøren som en udvidelse af deres eget ingeniørteam i stedet for som en leverandør, der skal styres med lang arm.
Det færdige model fungerer, fordi den justerer incitamenterne. Leverandørens ry afhænger af, at linjen yder som specificeret. Det skaber en kraftfuld motivation for at få konstruktionen rigtig, installationen ren og træningen grundig. For anlægsoperatøren er fordelene én enkelt kontakt – ét ansvarsområde for alt fra transportbåndjustering til justeringer af styresystemet.
Adoptionsprocessen trin for trin – kapacitetsplanlægning, stedforberedelse, installation, idriftsættelse, træning og opskalering af driften – kræver tid og tålmodighed. Men det alternative, nemlig køb og integration af udstyr på en ad hoc-basis, tager endnu længere tid og giver dårligere resultater. Valget er for de fleste virksomheder tydeligt.
Indholdsfortegnelse
- Det første spørgsmål: Hvorfor vælge færdigtilbrug frem for en løsning på tværs?
- Kapacitets-spørgsmålet, der ændrer alt
- Stedforberedelse og den skjulte tidsplan
- Installation, integration og de første fugle
- Uddannelse: Den mest oversete succesfaktor
- Den operative realitetskontrol
- At gøre det færdige beslutning holdbart