 EN

La primera pregunta: ¿por qué optar por una solución integral en lugar de una solución por componentes?
La decisión de adoptar una solución llave en mano completa para un matadero de pollos suele comenzar de la misma manera: un gerente de procesamiento observa una colección dispersa de equipos de segunda mano, cintas transportadoras improvisadas de tres proveedores distintos y un registro de mantenimiento que parece una novela. La verdadera pregunta no es si una solución llave en mano tiene sentido. Es si la operación puede permitirse no contar con un único punto de responsabilidad para toda la línea.
Una planta de procesamiento avícola no es una colección de máquinas. Es una secuencia de procesos estrechamente interconectados: aturdimiento, sangrado, escaldado, desplumado, evisceración, enfriamiento, cortado y empaque. cuando cada componente proviene de un proveedor distinto, las brechas entre ellos se convierten en el problema. La cinta transportadora de un proveedor no coincide del todo con la altura de entrada de la cinta del siguiente proveedor. El escaldador funciona a una velocidad distinta de la que espera el desplumador. De repente, el gerente del proyecto dedica más tiempo a coordinar proveedores que a gestionar la instalación.
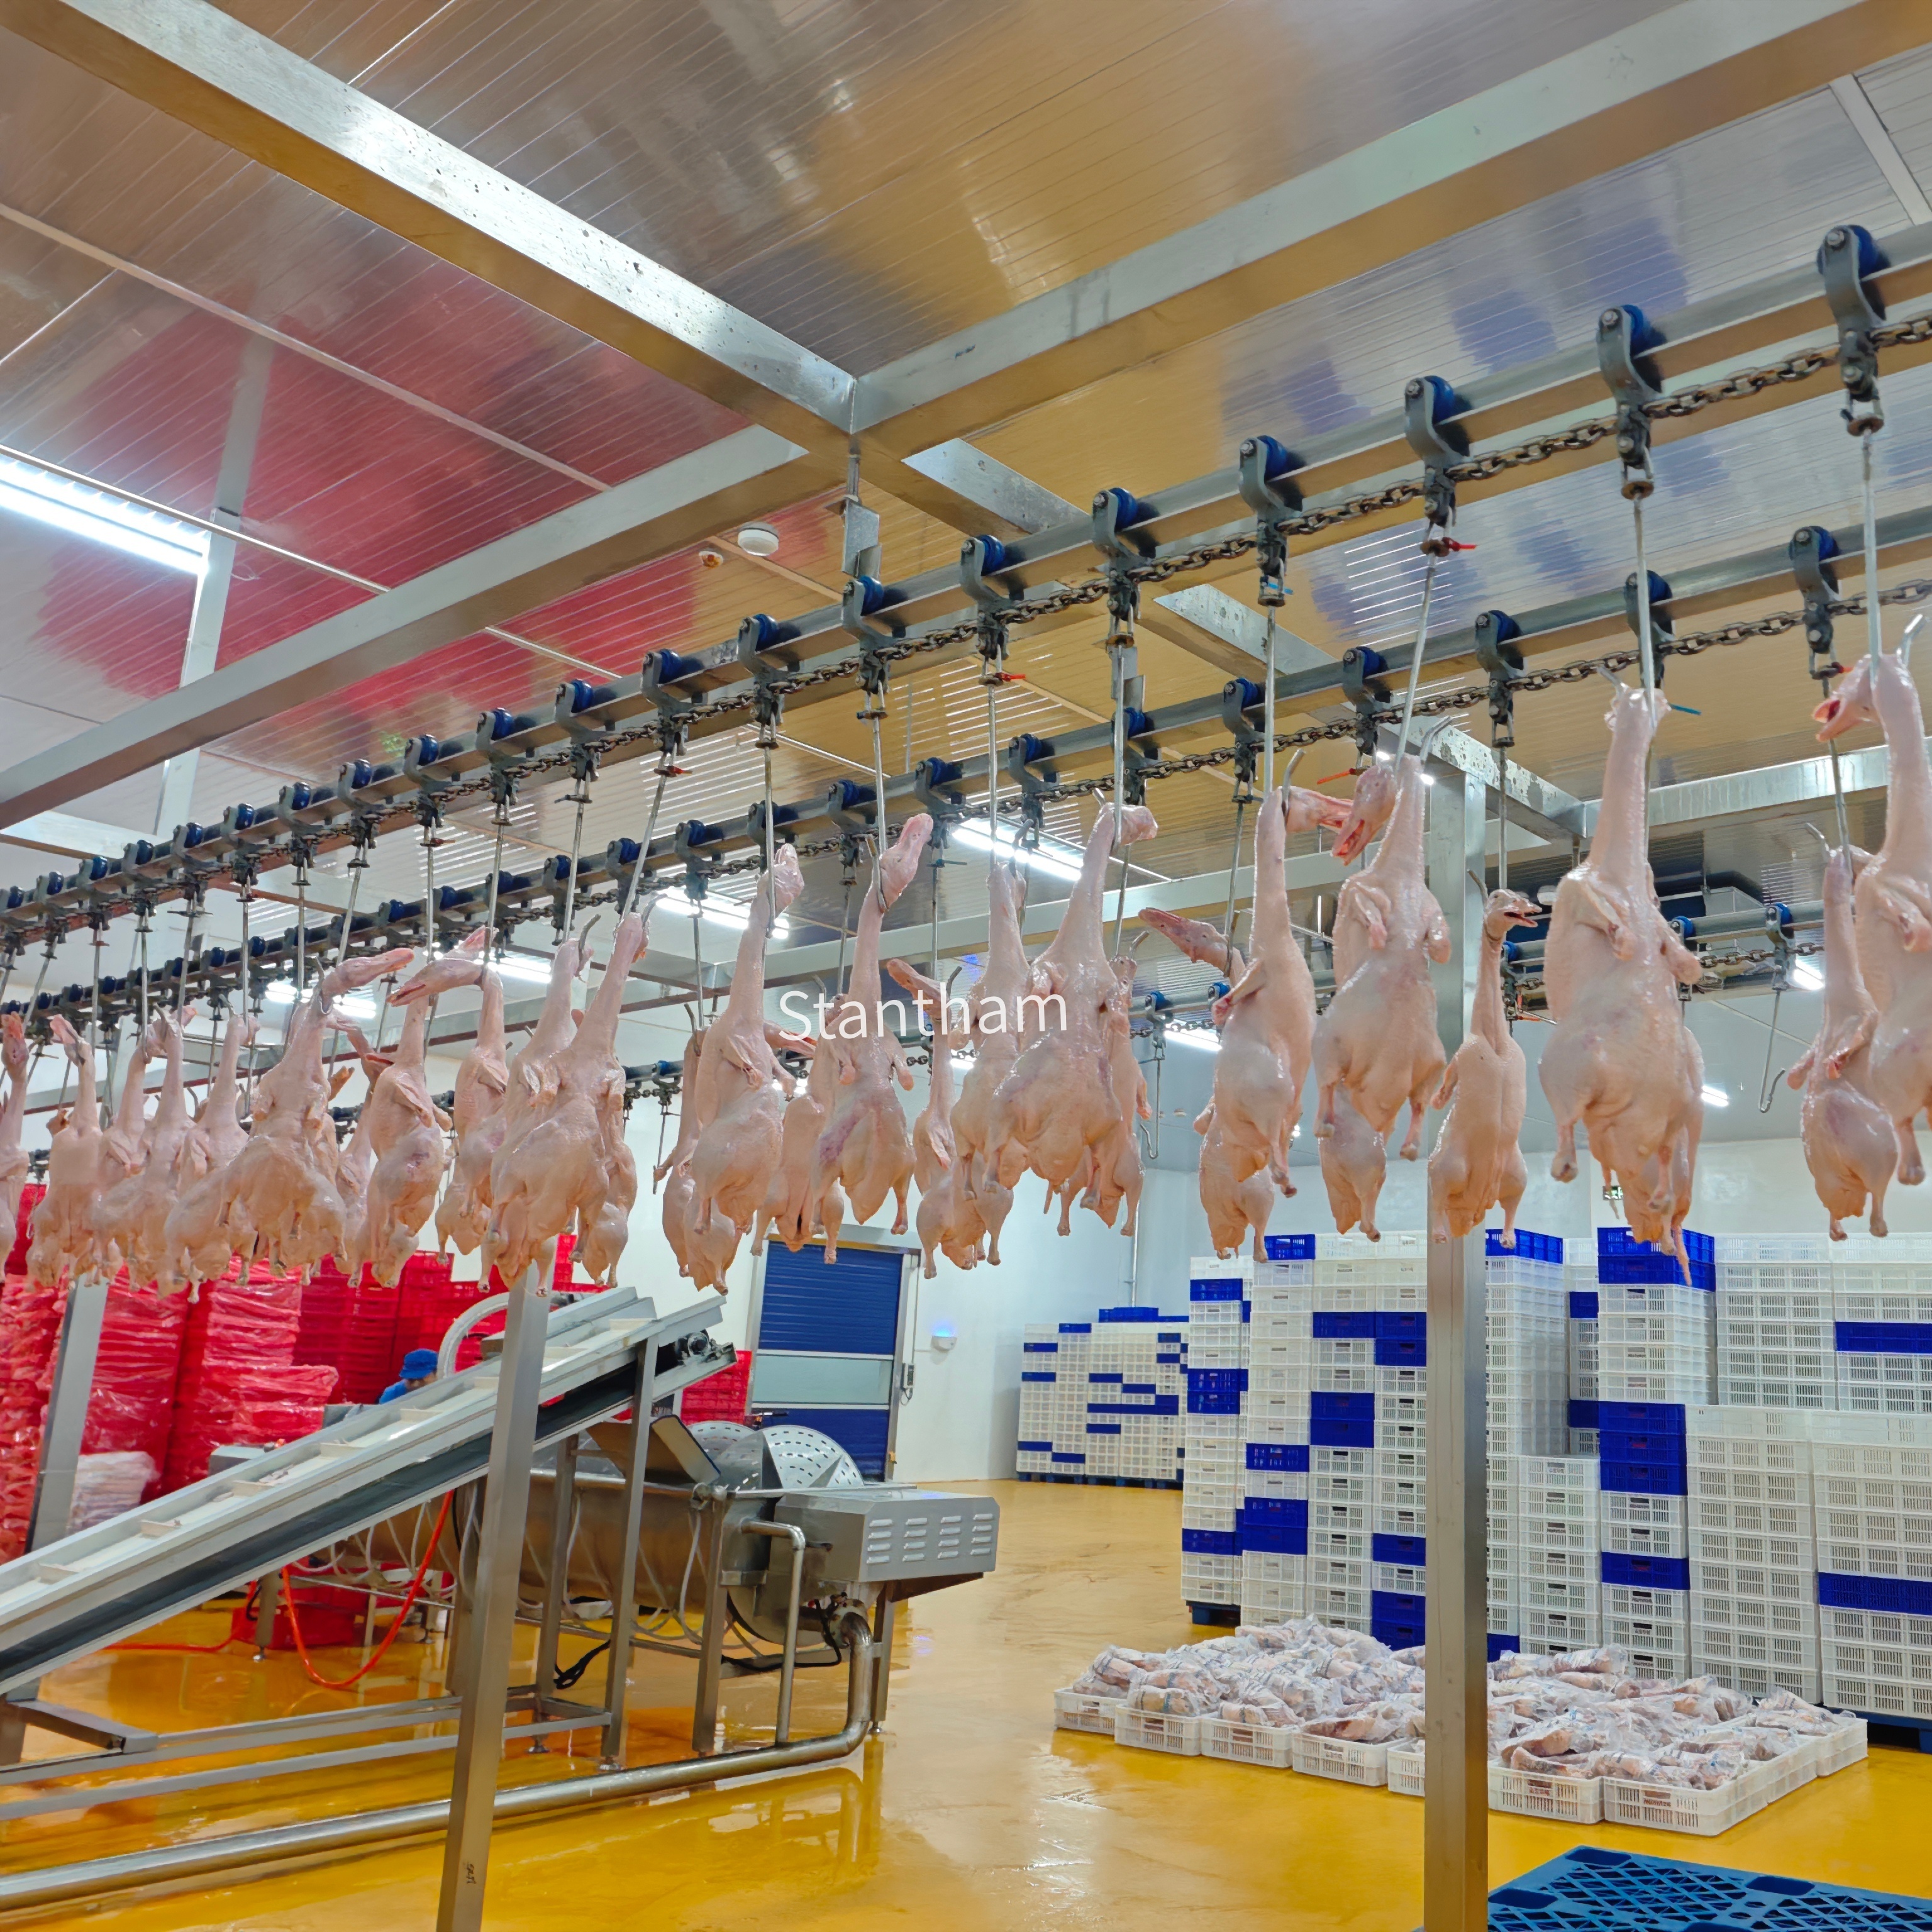
La adopción llave en mano invierte esta dinámica. Un solo equipo de ingeniería se responsabiliza de todo el flujo, desde la caja hasta la cámara frigorífica. Esto significa que el transportador superior, la máquina aturdidora, la máquina de escaldado, las desplumadoras y la línea de evisceración están diseñadas para funcionar conjuntamente desde el primer día . El riesgo de integración pasa del piso de la planta al tablero de dibujo del proveedor, donde corresponde.
La pregunta sobre la capacidad que lo cambia todo
Antes de firmar cualquier documento, el verdadero trabajo comienza con un solo número: el caudal deseado. Una línea de 500 aves por hora tiene un aspecto completamente distinto a una operación de 3.000 aves por hora . Las dimensiones del equipo, la superficie del edificio, la capacidad de tratamiento de aguas residuales e incluso los requisitos de almacenamiento en frío escalan de forma no lineal con dicho número.
Una operación de escala media que apunte a aproximadamente 1.500 a 2.000 aves por hora podría especificar una línea con escaldado automático controlado por temperatura, desplumadores verticales tipo A y un enfriador en espiral para el enfriamiento rápido de las canales. Al pasar a 3.000 aves por hora, la ecuación cambia: se vuelven imprescindibles varios desplumadores en serie, enfriadores de mayor capacidad y un sistema de transporte para evisceración más sofisticado. .
Aquí es donde muchos proyectos se descarrilan. Los objetivos de producción se fijan sin tener en cuenta la estructura de los turnos, las ventanas de mantenimiento ni la realidad de los horarios de entrega de aves. Una línea calificada para 3.000 aves por hora que funcione solo seis horas diarias porque las aves llegan por lotes es una línea gravemente sobreinversión. El proceso de adopción debe comenzar con una planificación de producción realista, no con cifras optimistas de folletos.
Preparación del emplazamiento y la cronología oculta
Una vez que la capacidad queda bloqueada, la siguiente fase es la preparación del sitio, y aquí es donde el cronograma suele extenderse más allá de las estimaciones iniciales. Un proveedor llave en mano normalmente proporciona planos de distribución que indican las dimensiones de los equipos, los puntos de conexión de servicios públicos y las rutas de flujo de materiales . Sin embargo, convertir esos planos en una instalación operativa implica trabajos eléctricos, tuberías de suministro de agua, sistemas de drenaje, ventilación y, con frecuencia, modificaciones estructurales.
La carga eléctrica de una línea de procesamiento de aves es considerable. Las máquinas de escaldado consumen mucha energía para calentar el agua. El sistema de transporte aéreo requiere variadores de frecuencia. El sistema de enfriamiento, ya sea un enfriador de tornillo o un enfriador por inmersión continua, necesita alimentación trifásica y circuitos independientes . El suministro de agua es igualmente crítico: el escaldado, la limpieza y el enfriamiento exigen volúmenes elevados, con características específicas de temperatura y presión.
El drenaje merece atención especial. Un matadero genera una gran cantidad de aguas residuales con alta carga orgánica. El paquete llave en mano normalmente incluye los equipos de procesamiento, pero puede no cubrir el sistema de tratamiento de aguas residuales. Este último constituye una adquisición independiente que debe ejecutarse en paralelo con la instalación de la línea principal. Esperar hasta que el equipo esté en el sitio para determinar la capacidad de drenaje es un error que se manifiesta ya en la primera semana de operación.
Instalación, integración y las primeras aves
La entrega del equipo marca la transición de la fase de planificación a la de ejecución. Un proyecto llave en mano normalmente incluye soporte en el sitio para la instalación por parte de los ingenieros del proveedor . Este no es el momento de tomar atajos. Que el mismo equipo que diseñó el sistema realice la instalación garantiza que las tolerancias de alineación, el seguimiento de las cintas transportadoras y la integración del sistema de control se lleven a cabo correctamente desde la primera vez.
El transportador aéreo merece una atención especial durante la instalación. Es la columna vertebral de toda la línea, trasladando las aves desde el área de colgado hasta las etapas de aturdimiento, sangrado, escaldado, desplumado, evisceración y, finalmente, refrigeración. si la tensión de la cadena del transportador es incorrecta o la separación entre ganchos no coincide con el ritmo de los equipos aguas abajo, toda la línea se vuelve inestable.
La puesta en marcha comienza con pruebas en vacío: se verifica que los motores arranquen, que los transportadores se muevan y que los sensores informen correctamente. Luego se procesan las primeras aves. Aquí es donde la velocidad teórica de la línea choca con la realidad. Una práctica habitual consiste en comenzar aproximadamente a la mitad de la capacidad objetivo y aumentar progresivamente a medida que los operarios adquieren confianza con el equipo y se ajusta el equilibrio de la línea. Algunos proveedores llave en mano recomiendan ejecutar el primer turno completo a velocidad reducida y luego incrementarla gradualmente durante varios días.
Capacitación: El factor de éxito más descuidado
Una línea instalada de forma impecable resulta inútil sin personal capacitado para operarla. Los paquetes llave en mano suelen incluir la formación de operadores como parte del alcance , pero la calidad y profundidad de dicha formación varían considerablemente. El mejor enfoque consiste en exigir una formación práctica durante la fase de puesta en marcha, en la que los operadores manejen efectivamente el equipo bajo la supervisión del proveedor.
La formación debe abarcar mucho más que simplemente pulsar botones. Los operadores deben comprender las interdependencias entre estaciones. Si la temperatura del escaldador se desvía, ¿cómo afecta eso al rendimiento del desplumador? Si la cinta transportadora de evisceración acelera, ¿qué ocurre en la estación de inspección aguas abajo? Este pensamiento sistémico es lo que distingue una línea que funciona sin contratiempos de otra que constantemente tropieza.
La formación en mantenimiento es igualmente importante. Una línea de procesamiento avícola cuenta con numerosas piezas móviles: cadenas, rodamientos, motores, bombas y elementos calefactores conocer el programa de mantenimiento preventivo, los modos de fallo comunes y las soluciones rápidas que mantienen la producción en marcha durante un turno marca la diferencia entre una interrupción menor y una parada costosa.
La verificación de la realidad operativa
Una vez finalizada la formación y puesta en marcha completa de la línea, comienza el verdadero proceso de adopción. Las primeras semanas consisten en encontrar el punto óptimo de operación: el equilibrio entre la capacidad de producción, la calidad del producto y la fiabilidad del equipo que funcione específicamente para esa instalación.
Algunos operadores descubren que la velocidad teórica de la línea es alcanzable, pero requiere un mantenimiento más riguroso de lo previsto. Otros observan que la variabilidad del tamaño de las aves proveniente de su proveedor implica ajustes frecuentes del equipo de evisceración. Estos no son fallos del enfoque llave en mano. Son los dolores de crecimiento normales de cualquier nueva línea de procesamiento. La ventaja de una solución llave en mano es que existe un único proveedor al que llamar cuando algo no funciona correctamente, en lugar de asignar culpas entre varios fabricantes de equipos.
El Servicio de Inspección de Seguridad Alimentaria del USDA exige que toda la carne de ave se procese bajo normas sanitarias adecuadas, con inspecciones tanto ante mortem como post mortem. bajo el Nuevo Sistema de Inspección de Aves de Corral, los establecimientos de pollos jóvenes pueden operar a velocidades de línea de hasta 175 aves por minuto, siempre que mantengan el control del proceso. este contexto normativo determina cómo se opera la línea y cómo el sistema llave en mano debe facilitar el acceso para inspecciones y los protocolos de saneamiento.
Hacer que la decisión llave en mano perdure
Adoptar una solución llave en mano para un matadero no es una transacción. Es una asociación que abarca desde la primera visita al sitio hasta la instalación, la capacitación y los primeros meses de operación. Las operaciones que lo hacen bien son aquellas que tratan al proveedor como una extensión de su propio equipo de ingeniería, y no como un vendedor con el que se mantiene una relación distante.
El modelo llave en mano funciona porque alinea los incentivos. La reputación del proveedor depende del desempeño de la línea según lo especificado. Esto genera una fuerte motivación para lograr un diseño correcto, una instalación impecable y una capacitación exhaustiva. Para el operador de la planta, la ventaja es tener un solo punto de contacto —una única persona responsable de todo, desde el alineamiento de las bandas transportadoras hasta los ajustes del sistema de control.
El proceso de adopción paso a paso —planificación de capacidad, preparación del sitio, instalación, puesta en marcha, capacitación y escalado operativo— requiere tiempo y paciencia. Sin embargo, la alternativa, la adquisición e integración fragmentada de equipos, lleva aún más tiempo y produce resultados peores. Para la mayoría de las operaciones, la elección es clara.
Tabla de contenidos
- La primera pregunta: ¿por qué optar por una solución integral en lugar de una solución por componentes?
- La pregunta sobre la capacidad que lo cambia todo
- Preparación del emplazamiento y la cronología oculta
- Instalación, integración y las primeras aves
- Capacitación: El factor de éxito más descuidado
- La verificación de la realidad operativa
- Hacer que la decisión llave en mano perdure