 EN

La première question : pourquoi opter pour une solution clé en main plutôt que pour une approche morcelée
La décision d’adopter une solution clé en main complète pour un abattoir de poulets commence généralement de la même façon : un responsable de production examine une collection éparpillée d’équipements d’occasion, des convoyeurs hétérogènes provenant de trois fournisseurs différents, et un registre de maintenance qui ressemble plus à un roman qu’à un document technique. La vraie question n’est pas de savoir si la solution clé en main est pertinente. Elle est de savoir si l’exploitation peut se permettre de ne pas disposer d’un seul interlocuteur responsable de l’ensemble de la ligne.
Une usine de transformation avicole n’est pas une simple collection de machines. C’est une séquence de processus étroitement couplés : étourdissement, saignée, échaudage, épouillage, éviscération, refroidissement, découpe et emballage . Lorsque chaque composant provient d’un fournisseur différent, les écarts entre eux deviennent le problème. La hauteur d’alimentation du convoyeur d’un fournisseur ne correspond pas tout à fait à celle de l’équipement suivant. Le système d’échaudage fonctionne à une vitesse différente de celle attendue par la machine à plumer. Du jour au lendemain, le chef de projet passe davantage de temps à coordonner les fournisseurs qu’à superviser l’installation.
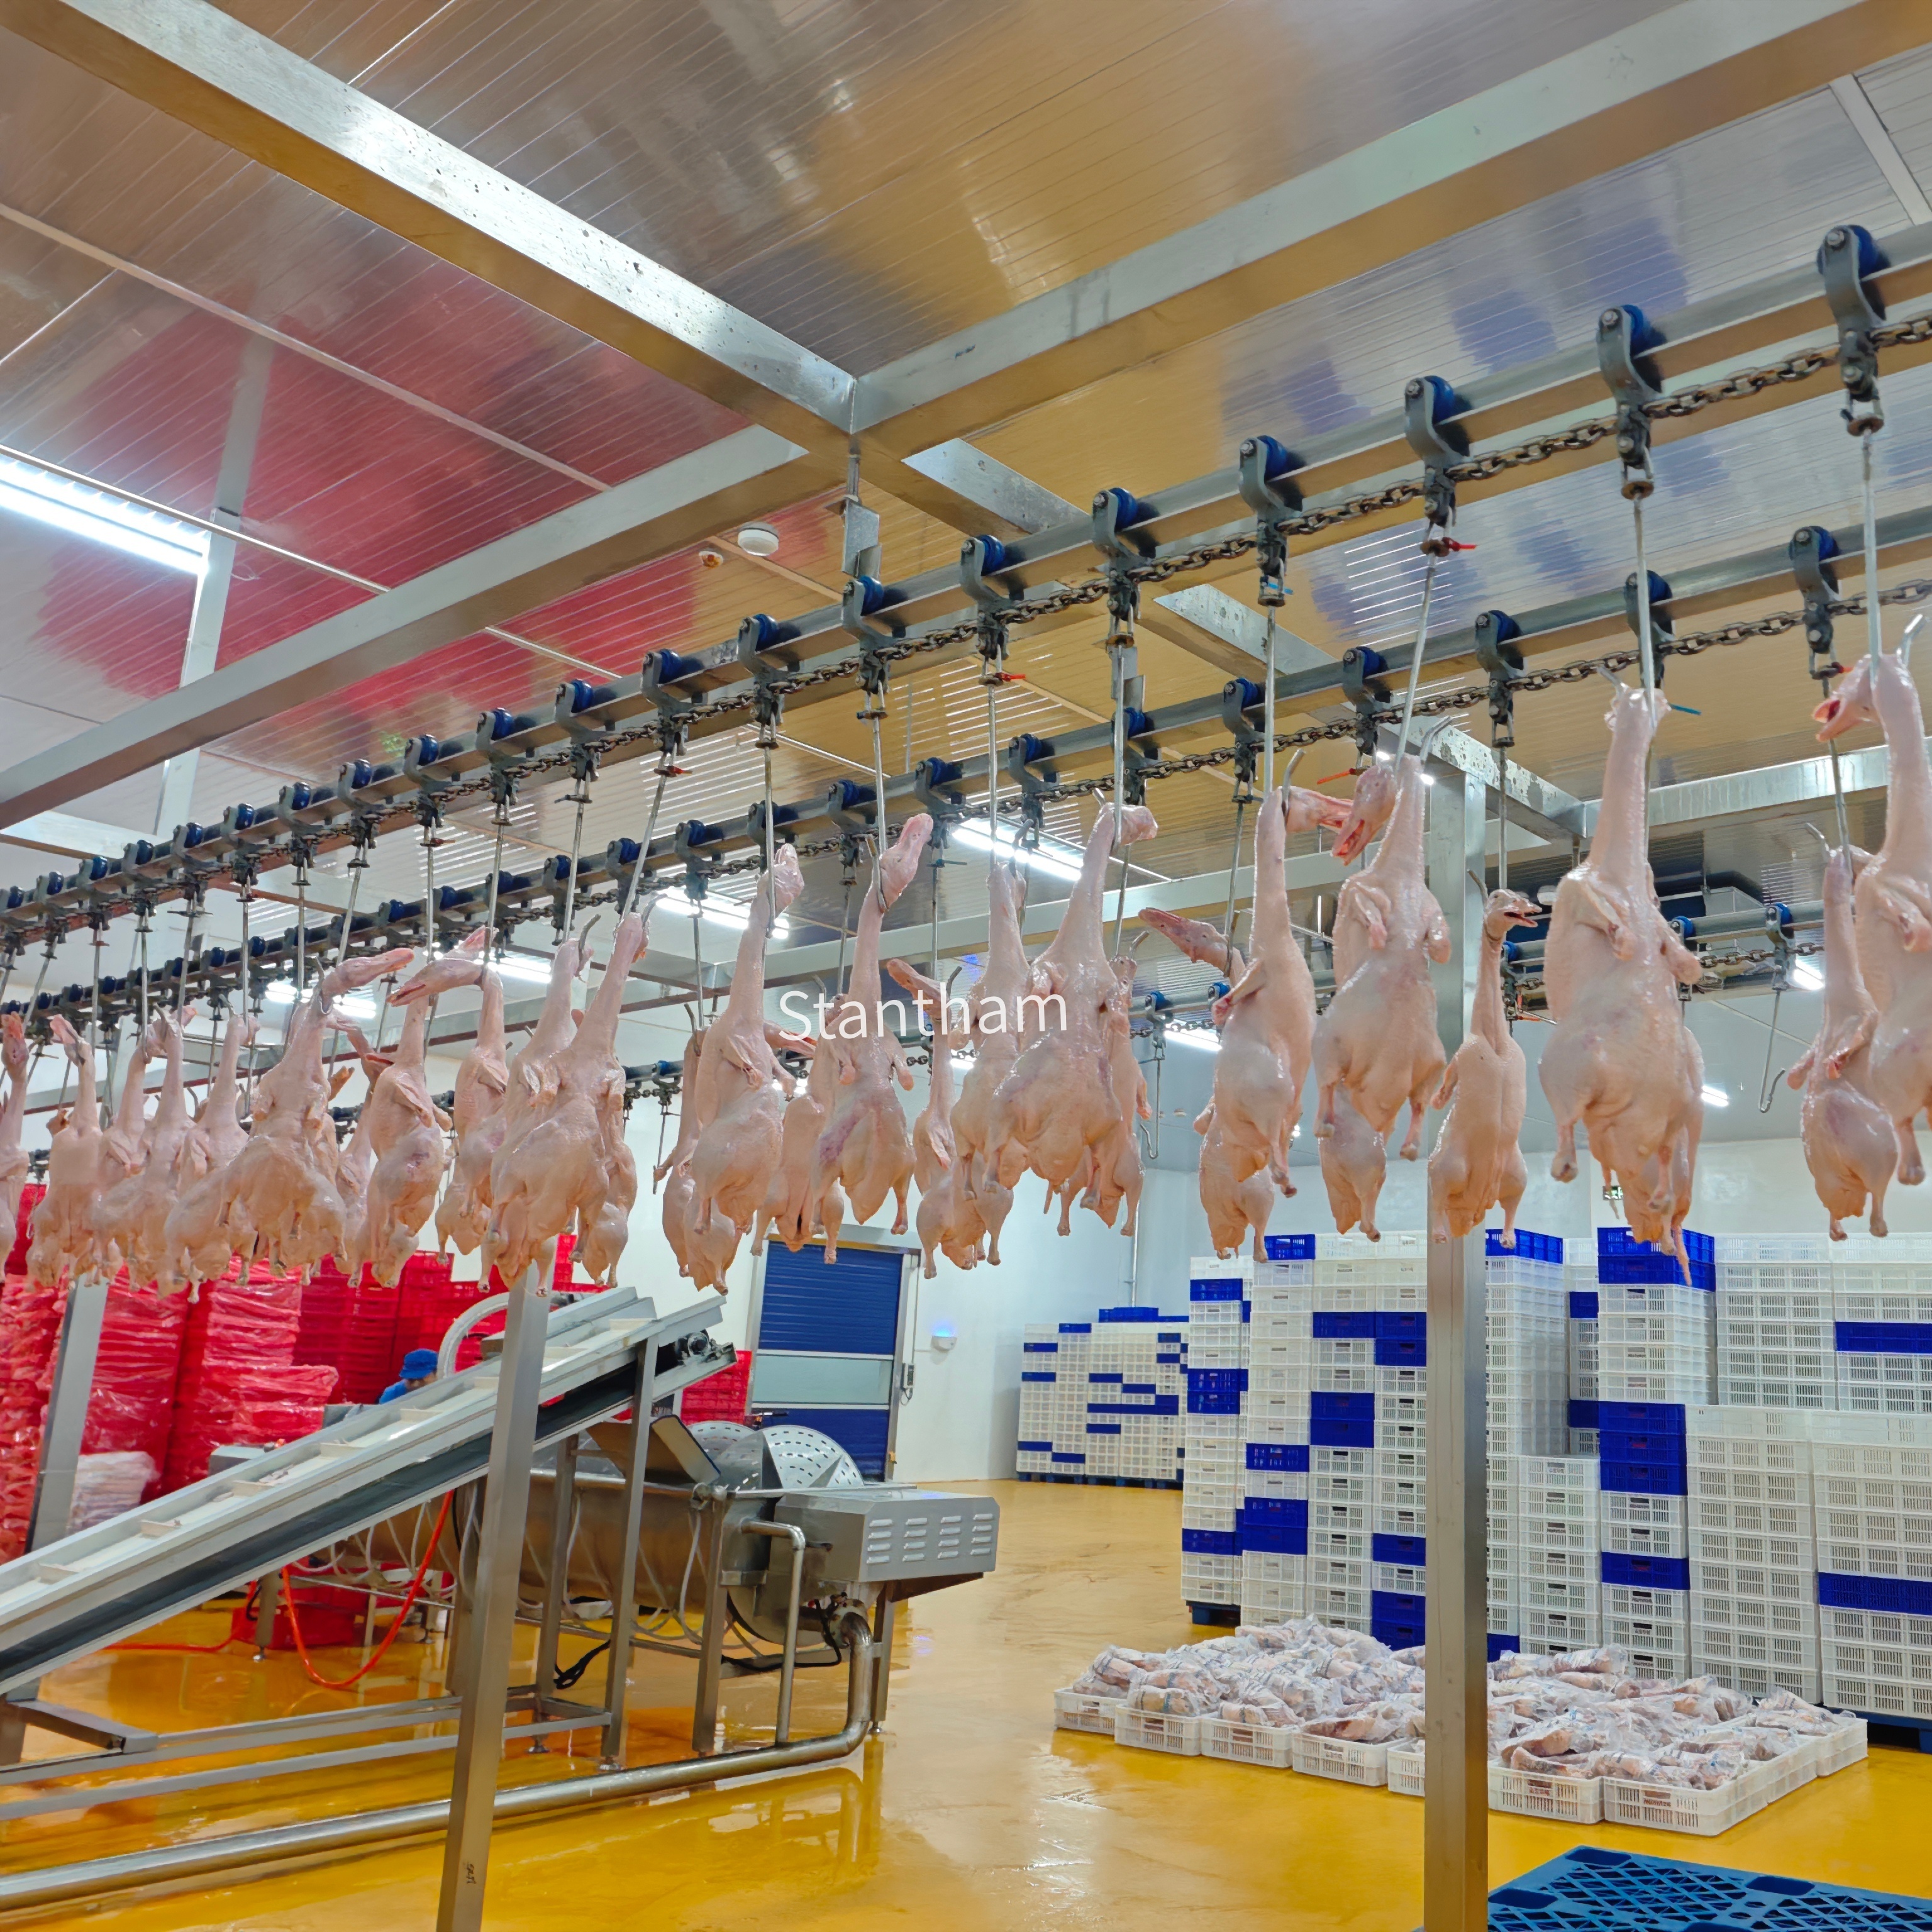
L’adoption clé-en-main inverse cette dynamique. Une seule équipe d’ingénierie prend en charge l’ensemble du flux, depuis la caisse jusqu’à la chambre froide. Cela signifie que le convoyeur aérien, l’étourdisseur, la machine à échauder, les machines à plumer et la ligne d’éviscération sont conçues pour fonctionner ensemble dès le premier jour . Le risque d’intégration passe du sol de l’usine au bureau d’études du fournisseur, là où il doit se trouver.
La question de la capacité qui change tout
Avant de signer quoi que ce soit, le travail réel commence par un seul chiffre : le débit souhaité. Une ligne de 500 oiseaux par heure est totalement différente d’une opération de 3 000 oiseaux par heure . Le dimensionnement des équipements, l’empreinte au sol du bâtiment, la capacité de traitement des eaux usées et même les besoins en entreposage frigorifique évoluent de façon non linéaire en fonction de ce chiffre.
Une opération de moyenne ampleur visant environ 1 500 à 2 000 oiseaux par heure pourrait retenir une ligne équipée d’un échaudage automatique à température contrôlée, de plumeuses verticales de type A et d’un refroidisseur spiral pour un refroidissement rapide des carcasses. À 3 000 BPH, l’équation change : plusieurs plumeuses en série, des refroidisseurs de plus grande capacité et un système convoyeur d’éviscération plus sophistiqué deviennent indispensables .
C’est ici que de nombreux projets déraillent. Les objectifs de débit sont fixés sans tenir compte de la structure des postes de travail, des plages d’entretien ni de la réalité des plannings de livraison des volailles. Une ligne dont la capacité nominale est de 3 000 unités/heure, mais qui ne fonctionne que six heures par jour parce que les volailles arrivent par lots, est une ligne gravement surcapitalisée. Le processus d’adoption doit commencer par une planification honnête de la production, et non par des chiffres optimistes tirés de brochures.
Préparation du site et calendrier caché
Une fois la capacité définie, la phase suivante est la préparation du site — c’est à ce stade que le calendrier s’étire souvent au-delà des estimations initiales. Un fournisseur clé en main fournit généralement des plans d’aménagement indiquant l’encombrement des équipements, les points de raccordement aux réseaux et les itinéraires d’acheminement des matières. or, la concrétisation de ces plans en une installation opérationnelle implique des travaux électriques, la pose de canalisations d’alimentation en eau, des systèmes d’évacuation des eaux usées, une ventilation adéquate et, souvent, des modifications structurelles.
La charge électrique d’une ligne de transformation avicole est importante. Les machines de décapage consomment beaucoup d’énergie pour chauffer l’eau. Le système de convoyeur aérien nécessite des variateurs de fréquence. Le système de refroidissement, qu’il s’agisse d’un refroidisseur à vis ou d’un refroidisseur par immersion continue, requiert une alimentation triphasée et des circuits dédiés. l’alimentation en eau est tout aussi critique : le décapage, le nettoyage et le refroidissement exigent tous de grands volumes d’eau, avec des caractéristiques précises de température et de pression.
L’évacuation des eaux usées mérite une attention particulière. Un abattoir génère une grande quantité d’eaux usées à forte charge organique. Le forfait clé en main comprend généralement les équipements de transformation, mais ne couvre pas nécessairement le système de traitement des eaux usées. Ce dernier fait l’objet d’un achat distinct, qui doit être mené en parallèle avec l’installation de la ligne principale. Reporter la définition de la capacité d’évacuation jusqu’à l’arrivée des équipements sur site constitue une erreur qui se révèle dès la première semaine de fonctionnement.
Installation, intégration et premier lot d’oiseaux
La livraison de l’équipement marque la transition de la phase de planification à celle de la mise en œuvre. Un projet clé en main comprend généralement un soutien sur site pour l’installation fourni par les ingénieurs du fournisseur. ce n’est pas le moment de faire des compromis. Le fait de confier l’installation à la même équipe qui a conçu le système garantit que les tolérances d’alignement, le suivi des convoyeurs et l’intégration du système de contrôle sont correctement réalisés dès la première fois.
Le convoyeur aérien mérite une attention particulière lors de l’installation. Il constitue l’élément central de toute la ligne, transportant les volailles depuis la zone de suspension jusqu’à l’étourdissement, la saignée, la décapage à la vapeur, le plumage, l’éviscération, puis enfin au refroidissement. si la tension de la chaîne du convoyeur est incorrecte ou si l’espacement des crochets ne correspond pas au synchronisme des équipements en aval, toute la ligne fonctionne de façon défectueuse.
La mise en service commence par des essais à vide — vérification du démarrage des moteurs, du mouvement des convoyeurs et du bon fonctionnement des capteurs. Viennent ensuite les premiers oiseaux. C’est à ce moment que la vitesse théorique de la ligne rencontre la réalité. Une pratique courante consiste à démarrer à environ la moitié du débit cible, puis à augmenter progressivement ce débit à mesure que les opérateurs prennent confiance avec l’équipement et que l’équilibre de la ligne est affiné. Certains fournisseurs clés en main recommandent d’effectuer le premier poste complet à vitesse réduite, puis d’accroître progressivement la cadence sur plusieurs jours.
Formation : le facteur de réussite le plus souvent négligé
Une ligne superbement installée est inutile sans des personnes sachant la faire fonctionner. Les offres clés en main incluent souvent la formation des opérateurs dans leur périmètre , mais la qualité et la profondeur de cette formation varient fortement. La meilleure approche consiste à exiger une formation pratique durant la phase de mise en service, les opérateurs devant effectivement piloter l’équipement sous la supervision du fournisseur.
La formation doit couvrir bien plus que le simple appui sur des boutons. Les opérateurs doivent comprendre les interdépendances entre les postes. Si la température du scaldeur dérive, comment cela affecte-t-elle les performances du pluckeur ? Si le convoyeur d’éviscération accélère, que se passe-t-il au poste d’inspection en aval ? Cette approche systémique distingue une ligne qui fonctionne sans à-coups d’une ligne en perpétuelle difficulté.
La formation à la maintenance est tout aussi essentielle. Une chaîne de transformation avicole comporte de nombreuses pièces mobiles : chaînes, roulements, moteurs, pompes et éléments chauffants. connaître le calendrier de maintenance préventive, les modes de défaillance courants et les correctifs rapides permettant de maintenir la production pendant un poste fait la différence entre un léger incident et un arrêt coûteux.
Le contrôle opérationnel de la réalité
Une fois la formation terminée et la ligne passée en production complète, le véritable processus d’adoption commence. Les premières semaines consistent à trouver le point de fonctionnement optimal — l’équilibre entre le débit, la qualité du produit et la fiabilité des équipements adapté aux caractéristiques spécifiques de l’installation.
Certains opérateurs constatent que la vitesse théorique de la ligne est atteignable, mais qu’elle exige une maintenance plus rigoureuse que prévu. D’autres découvrent que la variabilité de la taille des volailles fournie par leur fournisseur oblige à régler fréquemment les équipements d’éviscération. Ce ne sont pas des échecs de l’approche clé en main. Ce sont simplement les douleurs de croissance normales liées à toute nouvelle chaîne de transformation. L’avantage d’une solution clé en main réside dans le fait qu’un seul fournisseur est à contacter lorsque quelque chose ne fonctionne pas correctement, plutôt que de se livrer à un jeu de responsabilités entre plusieurs fournisseurs d’équipements.
Le Food Safety and Inspection Service (FSIS) du USDA exige que toutes les volailles soient transformées dans des conditions sanitaires rigoureuses, avec des inspections ante-mortem et post-mortem. . Dans le cadre du nouveau système d’inspection avicole, les établissements spécialisés dans la volaille jeune peuvent fonctionner à des vitesses de chaîne allant jusqu’à 175 oiseaux par minute, à condition de maintenir un contrôle rigoureux du procédé. . Ce cadre réglementaire détermine la manière dont la chaîne est exploitée et comment le système clé-en-main doit permettre l’accès aux inspections ainsi que le respect des protocoles d’assainissement.
Faire perdurer la décision clé-en-main
L’adoption d’une solution d’abattoir clé-en-main n’est pas une simple transaction. Il s’agit d’un partenariat qui s’étend de la première visite sur site jusqu’à l’installation, la formation et les premiers mois d’exploitation. Les opérations qui réussissent sont celles qui considèrent le fournisseur comme une extension de leur propre équipe d’ingénierie, plutôt que comme un simple prestataire à gérer à distance.
Le modèle clé en main fonctionne parce qu’il aligne les incitations. La réputation du fournisseur dépend du bon fonctionnement de la ligne conformément aux spécifications. Cela crée une forte motivation pour concevoir correctement, installer proprement et former de façon approfondie. Pour l’exploitant de l’usine, l’avantage réside dans un seul interlocuteur — un point de contact unique pour tout, de l’alignement des convoyeurs aux ajustements du système de contrôle.
Le processus d’adoption progressif — planification des capacités, préparation du site, installation, mise en service, formation et montée en puissance opérationnelle — demande du temps et de la patience. Or, l’alternative, à savoir l’acquisition et l’intégration séparées des équipements, prend davantage de temps et donne des résultats inférieurs. Le choix est clair pour la plupart des opérations.
Table des matières
- La première question : pourquoi opter pour une solution clé en main plutôt que pour une approche morcelée
- La question de la capacité qui change tout
- Préparation du site et calendrier caché
- Installation, intégration et premier lot d’oiseaux
- Formation : le facteur de réussite le plus souvent négligé
- Le contrôle opérationnel de la réalité
- Faire perdurer la décision clé-en-main