 EN

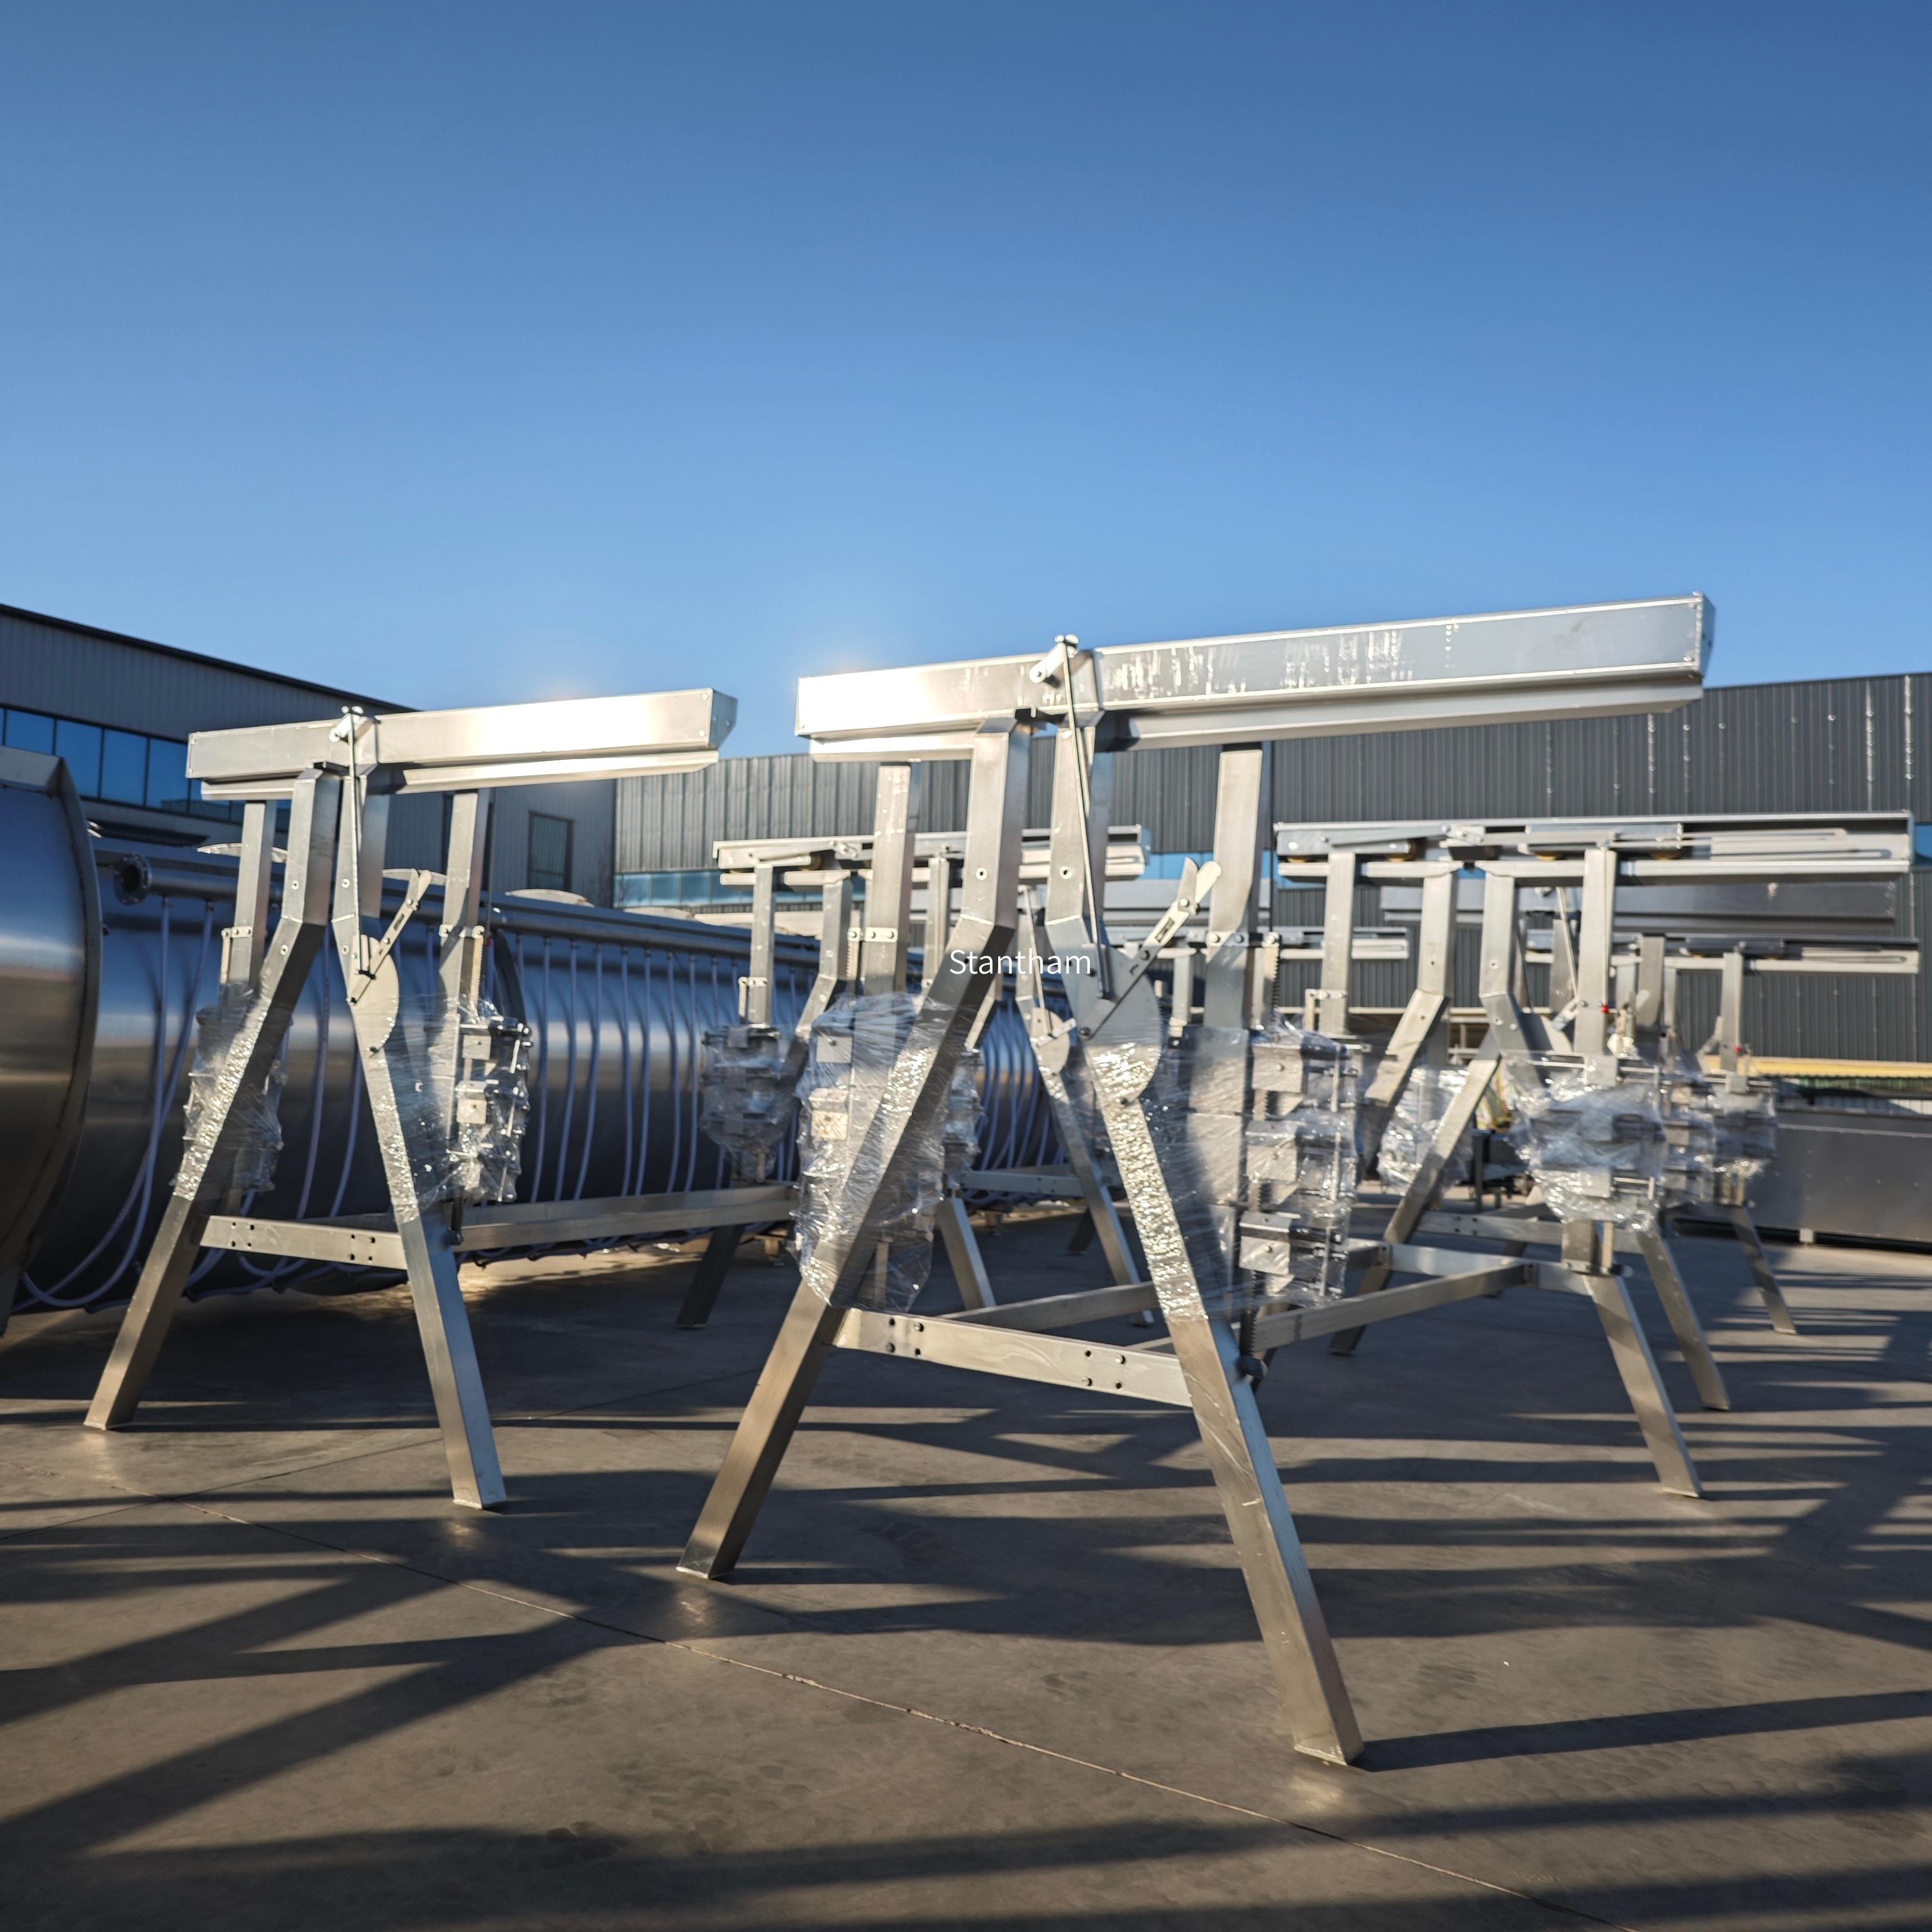
L’état d’esprit du traitement par lots et ses limites
Le traitement par lots dans l’abattage de volailles a une longue histoire, et pour de bonnes raisons. Il est simple, exige des systèmes de commande moins sophistiqués et l’investissement initial est relativement modeste. Les oiseaux arrivent, sont traités par groupes, et la chaîne s’arrête entre chaque lot pour le nettoyage, la maintenance ou simplement parce que le camion suivant n’est pas encore arrivé.
Mais le traitement par lots entraîne un coût caché qui n’apparaît pas dans le devis de l’équipement. Chaque cycle de démarrage-arrêt gaspille de l’énergie. Chaque transition entre lots génère du temps d’inactivité pour les opérateurs et les équipements. Et, surtout, le traitement par lots rend difficile le maintien d’une qualité de produit constante d’un lot à l’autre, car les conditions — température de décapage, vitesse de la ligne, fatigue des opérateurs — varient d’un cycle à l’autre.
Dans les opérations de fonte, les équipements par lots sont généralement justifiés lorsque le débit journalier est inférieur à un certain seuil . En dessous de ce seuil, les économies en capital liées aux équipements par lots surpassent les avantages opérationnels des systèmes continus. Mais à mesure que le débit augmente, l’équation évolue. Les équipements continus offrent des avantages absolus en matière de consommation d’énergie, de coûts de main-d’œuvre et de stabilité du produit.
Ce que le flux continu modifie réellement
Le traitement continu des volailles élimine les interruptions entre les lots. Les oiseaux avancent sur la ligne de manière constante, chaque poste traitant à un débit stable. Le convoyeur aérien ne s’arrête jamais. Le scaldoir maintient une température constante. Les plumeuses fonctionnent à vitesse régulière. La ligne d’éviscération opère sans les perturbations rythmiques causées par les démarrages et arrêts par lots.
Cela semble simple, mais les conséquences sont profondes. Une ligne continue peut être réglée pour un débit précis, puis laissée fonctionner en mode autonome. Les opérateurs se concentrent sur la surveillance et le contrôle qualité, plutôt que de devoir constamment ajuster le système pour le lot suivant. Les équipements subissent moins de cycles thermiques : le scaldoir ne doit pas se réchauffer depuis une température froide entre deux lots, et les refroidisseurs ne doivent pas gérer de pics soudains de produits chauds.
Les gains de productivité proviennent de plusieurs sources, mais les plus importants sont la réduction des temps d'arrêt entre les lots, une qualité de produit plus constante (ce qui signifie moins de retouches et moins de rebuts) et une meilleure utilisation de la main-d’œuvre. Au lieu que les opérateurs restent inactifs pendant les changements de lot, ils restent pleinement engagés dans le flux continu.
Un aperçu concret de la transition
Un transformateur de volailles du Midwest est passé d’un procédé par lots à un flux continu il y a environ dix-huit mois. L’installation fonctionnait depuis près de dix ans selon un procédé par lots, traitant environ 80 000 volailles par semaine sur cinq jours de production. La configuration par lots nécessitait environ 45 minutes de temps d’arrêt entre chaque cycle pour le nettoyage et la remise en service. Avec six cycles par jour, cela représentait quotidiennement quatre heures et demie de temps non productif — soit presque l’équivalent d’un poste complet perdu chaque semaine.
La transition vers un flux continu ne s’est pas faite du jour au lendemain. L’installation a été réaménagée par phases, en commençant par les sections de décapage et de plumage, puis la ligne d’éviscération, et enfin le système de refroidissement. Le fournisseur a fourni un soutien technique sur site tout au long de l’installation et de la mise en service . La première semaine de fonctionnement continu a été chaotique : la vitesse de la ligne a dû être réduite afin que les opérateurs s’habituent au nouveau rythme. Mais dès la troisième semaine, la ligne fonctionnait à son débit cible, nécessitant nettement moins d’interventions des opérateurs qu’auparavant avec la ligne par lots.
L’amélioration de la productivité ne concernait pas uniquement le débit. Le système continu produisait une qualité plus uniforme des carcasses. La température de décapage restait stable dans une fourchette étroite, car le système ne subissait plus les cycles de montée et de descente propres aux opérations par lots. L’équipe d’éviscération a signalé moins de déchirures et moins de variations dans l’apparence du produit fini. Ces gains de qualité se sont traduits directement par des rendements supérieurs et moins de déclassements.
Le bilan énergétique et humain
La consommation d’énergie raconte une histoire claire. Les systèmes par lots perdent de la chaleur entre chaque cycle : le scaldeur refroidit, l’usine refroidit, et tout doit être réchauffé pour la prochaine série. Un système continu fonctionnant à l’état stationnaire maintient sa température de fonctionnement tout au long de la journée de production. La différence peut être considérable, surtout dans les climats froids où les températures ambiantes dissipent la chaleur de l’installation pendant les arrêts.
C’est souvent sur le plan humain que les gains sont les plus visibles. Une ligne continue nécessite moins de personnel par oiseau traité, car le travail est réparti uniformément sur le poste de travail. Il n’y a ni pics d’activité au démarrage d’un nouveau lot, ni creux d’activité à sa fin. Les opérateurs peuvent travailler à un rythme soutenable, plutôt qu’alterner entre une activité frénétique et des périodes d’inactivité.
Dans l’exploitation du Midwest mentionnée précédemment, l’usine a réduit son personnel de traitement d’environ 15 % tout en augmentant le débit total. Les opérateurs restants ont signalé une moindre fatigue physique, car le travail était régulier plutôt que discontinu. Le taux de rotation, un problème persistant dans la transformation avicole, a nettement diminué au cours des mois suivant la transition.
L’aspect qualité et rendement
Les améliorations de la qualité des produits découlant du flux continu sont plus difficiles à quantifier, mais tout aussi réelles. Lorsqu’une ligne par lots démarre, les premiers volailles passant dans le scaldeur peuvent ne pas recevoir le même traitement que les dernières. La température varie. L’attention des opérateurs faiblit vers la fin d’un lot. Ces variables introduisent des incohérences qui se reflètent sur le produit fini.
Le débit continu élimine une grande partie de cette variabilité. Les paramètres du procédé restent constants, car le système est conçu pour les maintenir ainsi. Le résultat est un échaudage plus uniforme, un dépouillage des plumes plus régulier et une éviscération plus propre. Pour un transformateur qui vend à des clients de la grande distribution ou de la restauration collective exigeant des tolérances très serrées, cette régularité revêt une valeur réelle.
Des gains de rendement apparaissent également. Moins de variation dans l’échaudage signifie moins de lésions cutanées. Une éviscération plus régulière implique moins d’intestins déchirés et moins de contamination. Ces petites améliorations par oiseau s’accumulent sur des milliers d’oiseaux traités chaque jour. Le gain de rendement peut ne représenter qu’une fraction de pourcentage, mais sur une ligne à haut débit, cette fraction se traduit, à la fin de l’année, par des économies significatives.
| Indicateur de Performance | Traitement par lots | Traitement en flux continu |
|---|---|---|
| Temps de fonctionnement productif quotidien | ~75 à 80 % du poste | ~90 à 95 % du poste |
| Variation de la température d’échaudage | ±2 à 3 °F entre cycles | ±0,5 °F en régime permanent |
| Exigence en main-d’œuvre par 1 000 oiseaux | Plus élevé (main-d’œuvre pour le changement de lot) | Plus faible (flux de travail stable) |
| Consistance du produit | Variable d'un lot à l'autre | Uniforme tout au long de la production |
| Efficacité énergétique | Modéré (cycles thermiques) | Plus élevé (fonctionnement en régime permanent) |
Lorsque le flux continu n’a pas de sens
Malgré tous ses avantages, le flux continu ne convient pas à toutes les opérations. Les installations traitant moins d’un certain nombre d’oiseaux par jour peuvent constater que le coût en capital d’un système continu dépasse les avantages opérationnels. l’équipement est plus coûteux, les systèmes de commande sont plus sophistiqués et les exigences en matière de maintenance diffèrent.
Il faut aussi tenir compte de l’approvisionnement en oiseaux. Le flux continu fonctionne au mieux lorsque les oiseaux arrivent de façon régulière. Si l’approvisionnement est irrégulier — par exemple si les oiseaux arrivent par lots provenant de plusieurs exploitations avec des calendriers variables — la chaîne continue peut se retrouver dans l’attente d’oiseaux, ce qui va à l’encontre de son objectif. Dans ces cas-là, un système par lots bien conçu, avec des changements efficaces entre lots, peut en réalité surpasser une chaîne continue constamment sous-alimentée.
La décision n’est pas binaire. Certaines opérations adoptent une approche hybride : flux continu lors des étapes principales de transformation (étourdissement jusqu’à l’éviscération) et traitement par lots pour les opérations secondaires et l’emballage. Cela leur permet de tirer parti des avantages en termes de qualité et d’efficacité énergétique du flux continu là où ils comptent le plus, tout en conservant une grande flexibilité dans les opérations en aval.
Faire fonctionner la mise à niveau
La transition du mode par lots vers le flux continu implique autant les personnes que les équipements. Les opérateurs formés sur des systèmes par lots ont besoin de temps pour s’adapter au rythme différent de la production continue. Les équipes de maintenance doivent apprendre de nouvelles procédures : les systèmes continus présentent des modes de défaillance différents et nécessitent des calendriers de maintenance préventive spécifiques.
Les opérations qui réussissent la modernisation sont celles qui investissent dans la formation en parallèle de l’acquisition d’équipements. Elles impliquent les opérateurs dès la phase de mise en service, leur permettent d’exploiter la ligne sous supervision et leur accordent le temps nécessaire pour développer une nouvelle mémoire musculaire. Elles entretiennent également des attentes réalistes : la première semaine d’exploitation continue ne sera pas aussi fluide que la dixième semaine, et c’est tout à fait normal.
Les gains de productivité issus du traitement continu des volailles sont réels, mais ils ne surviennent pas automatiquement. Ils exigent du matériel adapté, une installation correcte, une formation adéquate et une discipline opérationnelle rigoureuse. Pour les opérations qui réunissent ces conditions, les bénéfices se traduisent par une augmentation du débit, une amélioration de la qualité et un impact positif sur le résultat net.
Zhucheng Stantham Industry & Trade Co., Ltd. propose des solutions de transformation de volailles couvrant l’ensemble de la gamme, des lignes par lots aux systèmes entièrement continus, avec un soutien technique permettant aux installations de réussir leur transition, quel que soit leur point de départ.