 EN

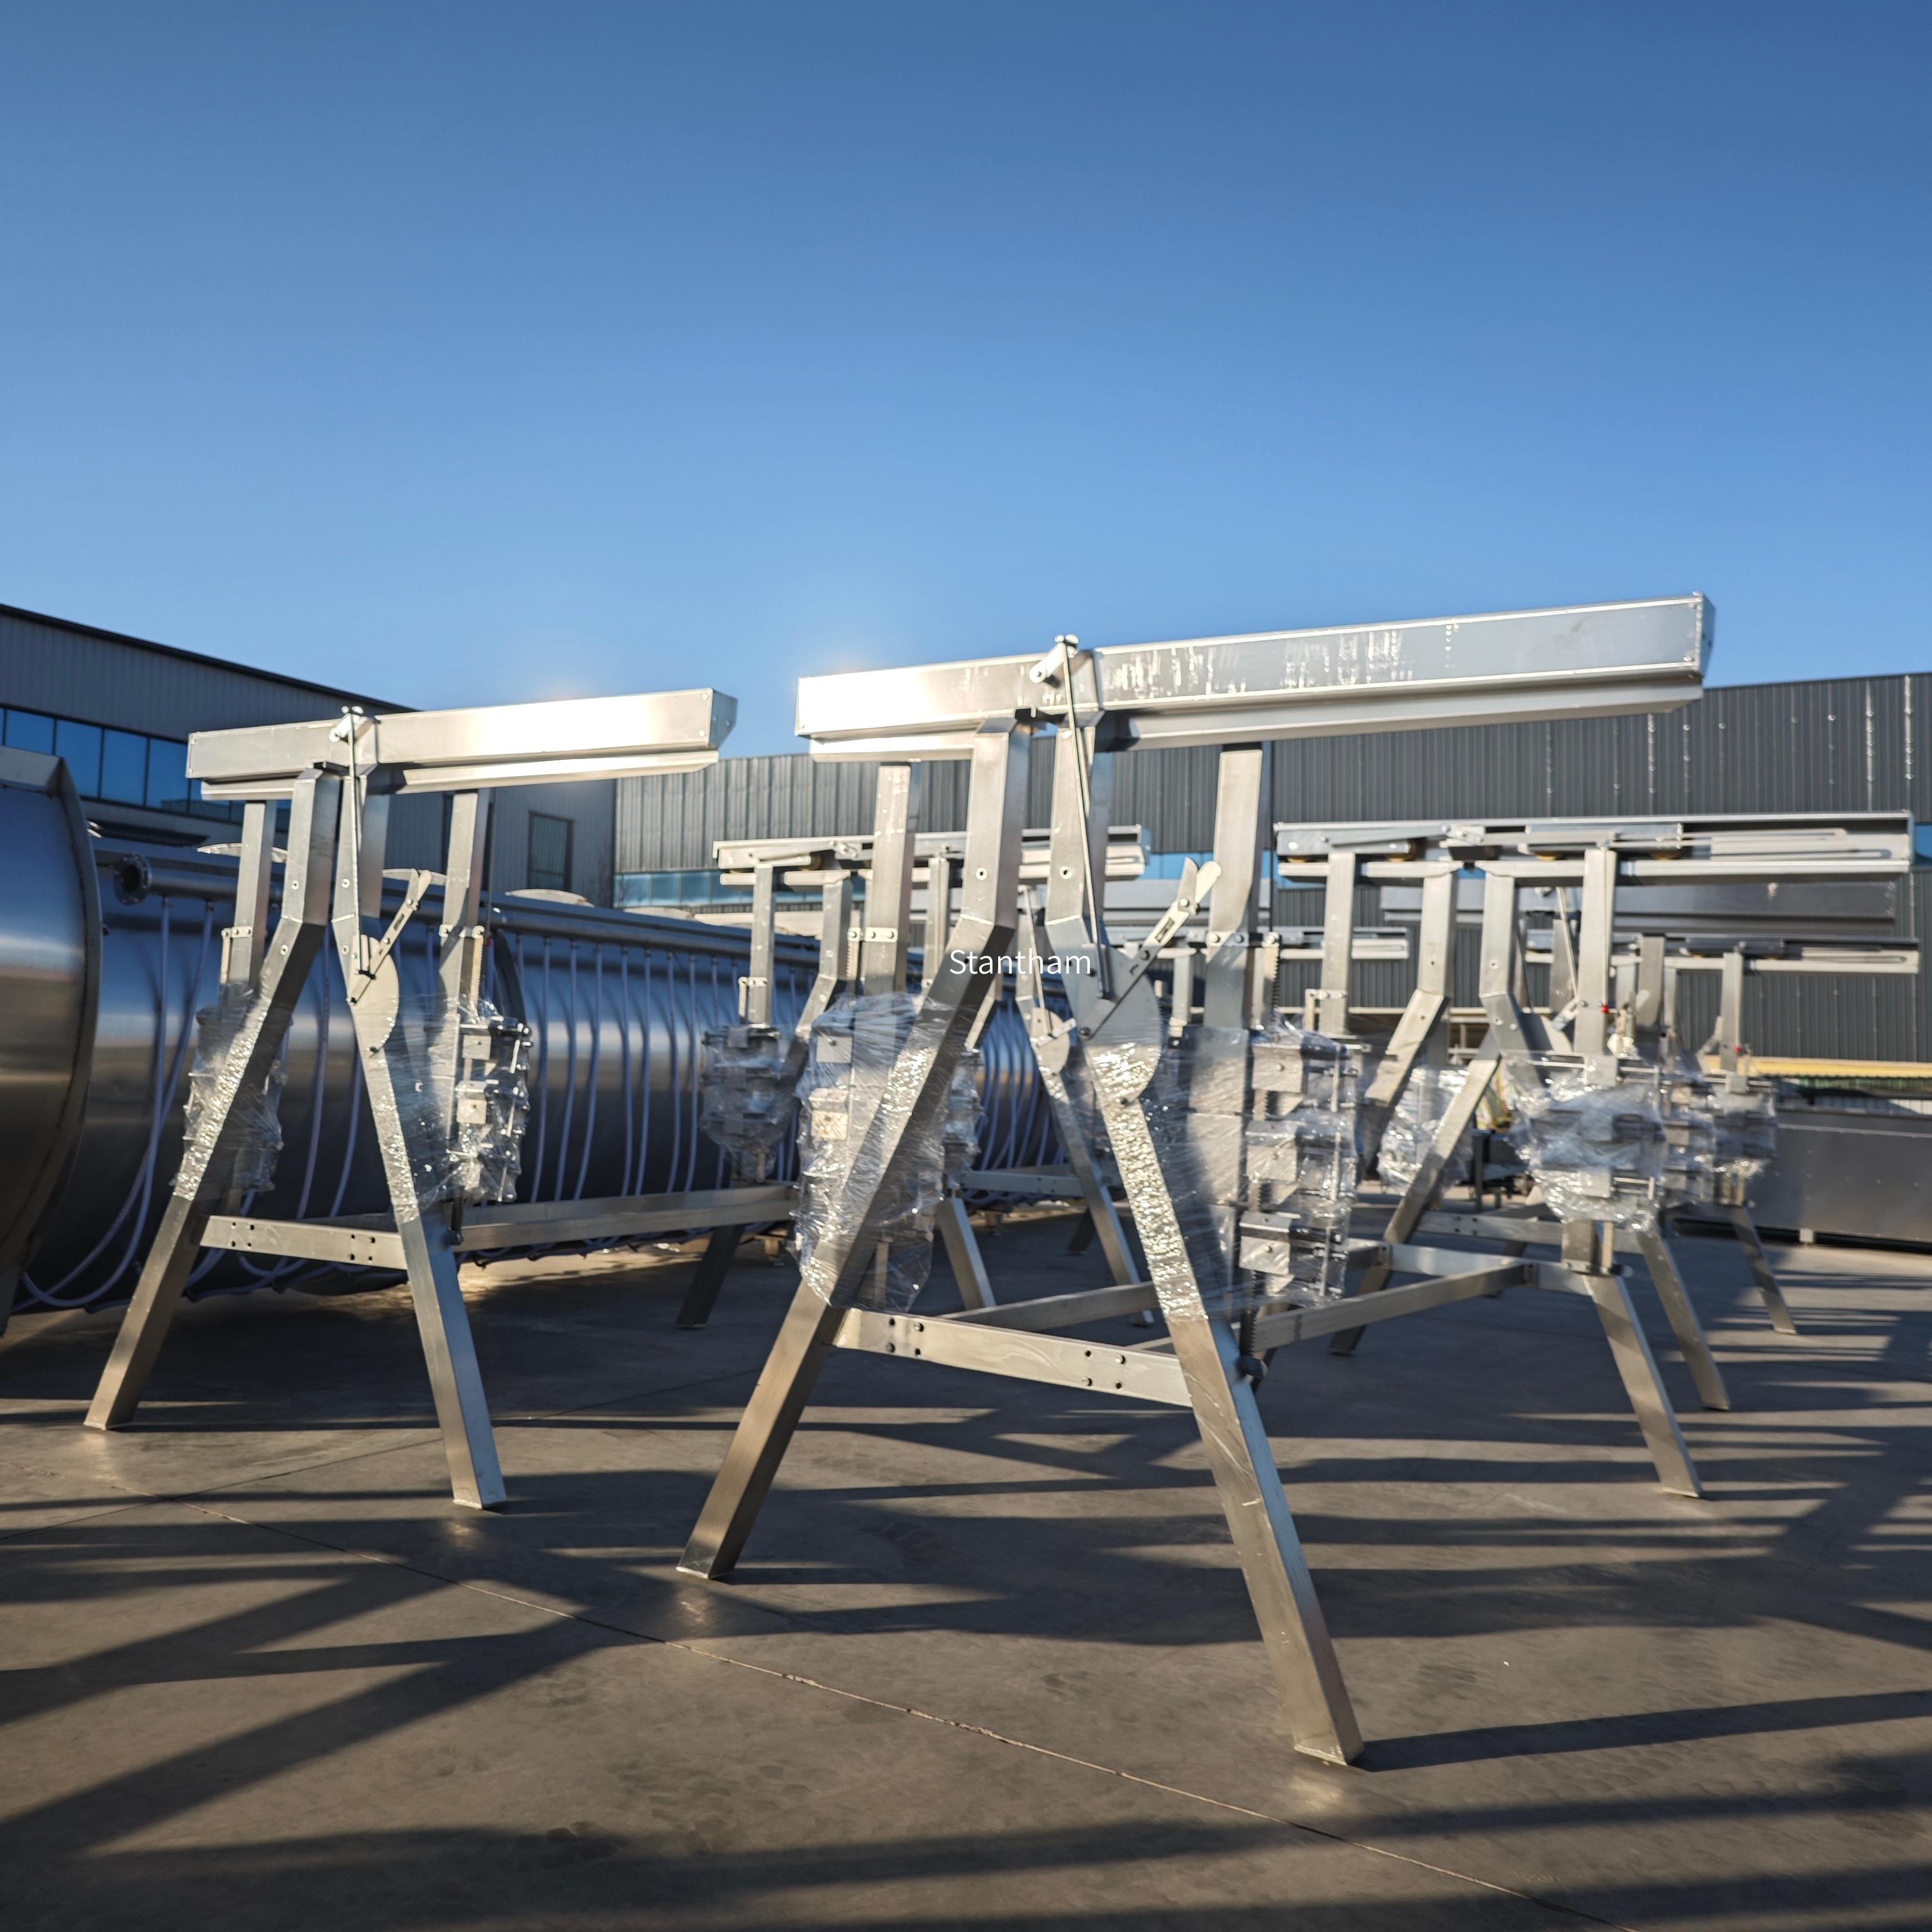
Ჯგუფური ამოცანების ამოხსნის მიდგომა და მისი შეზღუდვები
Ფრინველთა კლავის ჯგუფური დამუშავებას არსებობს გრძელი ისტორია, და კარგი მიზეზით. ეს მარტივი მეთოდია, რომელსაც ნაკლებად სრულყოფილი მართვის სისტემები სჭირდება და საწყისი კაპიტალური ინვესტიციები შედარებით მცირეა. ფრინველები ჩამოდიან, ჯგუფებად დამუშავდებიან და ხაზი შეწყდება ჯგუფებს შორის სუფთავის, მომსახურების ან უბრალოდ შემდეგი ტრანსპორტის არ ჩამოსვლის გამო.
Მაგრამ პარტიული დამუშავების ფარული ხარჯი არ ჩნდება მოწყობილობის ფასდასაყიდლად. ყოველი სტარტ-სტოპის ციკლი ენერგიას აკლებს. ყოველი პარტიის გადასვლის დროს ოპერატორებსა და მოწყობილობას დასჭირდება დასვენების დრო. და სავარაუდოდ, ყველაზე მნიშვნელოვანია ის, რომ პარტიული დამუშავება რთულებს პროდუქტის ერთნაირი ხარისხის შენარჩუნებას ერთი პარტიიდან მეორეში, რადგან პირობები — გახურების ტემპერატურა, ხაზის სიჩქარე, ოპერატორის დაღლილობა — ცვალდება ციკლებს შორის.
Რენდერინგის ოპერაციებში პარტიული მოწყობილობა ჩვეულებრივ მიზანშეწონილია, როდესაც დღიური გამომავალი მოცულობა გარკვეული ზღვარს ქვევით იყოფა. ამ დონეს ქვევით პარტიული მოწყობილობის კაპიტალური ხარჯების დაზოგვა აღემატება უწყვეტი სისტემების ექსპლუატაციური ეფექტურობის უპირატესობას. მაგრამ როგორც გამომავალი მოცულობა იზრდება, ამ გამოთვლები იცვლება. უწყვეტი მოწყობილობა ენერგიის მოხმარებაში, შრომის ხარჯებში და პროდუქტის სტაბილურობაში აბსოლუტურ უპირატესობას იძენს.
Რა იცვლება უწყვეტი ნაკადის გამო
Უწყვეტი ფრინველთა დამუშავების ხაზი აღარ აძლევს შესაძლებლობას პარტიებს შორის შუალედების წარმოქმნას. ფრინველები ხაზში გადაადგილდებიან მუდმივი ნაკადით, ხოლო თითოეული სადგური მუშაობს მუდმივი სიჩქარით. ზემოდან მოძრავი კონვეიერი არ ჩერდება. სკალდერი მოქმედებს სტაბილური ტემპერატურით. პლაკერები მუშაობენ მუდმივი სიჩქარით. ევისცერაციის ხაზი მუშაობს გარეშე რიტმის დარღვევების, რომლებიც ჩნდება პარტიების საწყის და დასრულების მომენტებში.
Ეს უფრო მარტივად ჟღერს, მაგრამ მისი შედეგები ღრმად მიდის. უწყვეტი ხაზი შეიძლება დაეყენოს კონკრეტული სიმძლავრის მიხედვით და შემდეგ დატოვებული იყოს მუშაობის მდგომარეობაში. ოპერატორები აკეთებენ მონიტორინგს და ხარისხის კონტროლს, არ არიან მოვალენი მუდმივად შეამოწმონ შემდეგი პარტიის მოსამზადებლად. მოწყობილობა იცდის ნაკლებ თერმულ ციკლირებას — სკალდერი არ გათბება ცივი მდგომარეობიდან პარტიებს შორის, ხოლო გაცივების მოწყობილობები არ არიან მოვალენი თბილი პროდუქტის სწრაფი ნაკადის მოსაგარებლად.
Პროდუქტიანობის გაზრდა მომდინარეობს რამდენიმე წყაროდან, მაგრამ ყველაზე მნიშვნელოვანი არის სერიებს შორის შეჩერების შემცირება, პროდუქციის ხარისხის უფრო მუდმივობა (რაც ნიშნავს ნაკლებ ხელახლა დამუშავებას და უფრო ცოტა უარყობას) და შრომის უკეთესი გამოყენება. ადგილების შეცვლის დროს ოპერატორების დგომის ნაცვლად, ისინი უფრო აქტიურად მონაწილეობენ უწყვეტ პროცესში.
Რეალური მაგალითი გადასვლის შესახებ
Შუა ამერიკის რეგიონში მდებარე კვერცხის დამუშავების საწარმომ თავისი წარმოება სერიული რეჟიმიდან უწყვეტ პროცესზე გადაიტანა თითქმის თვე 18-ის წინ. ეს საწარმო თითქმის 10 წელი მიმდინარეობდა სერიული ხაზით და კვირაში ხუთი საწარმოო დღეში დამუშავების მოცულობა შეადგენდა 80 000 ფრინველს. სერიებს შორის გასუფთავება და ხაზის ხელახლა დაყენება თითოეული სერიის შემდეგ დაახლოებით 45 წუთს მოითხოვდა. დღეში ექვსი სერიის შემთხვევაში ეს ნიშნავს დღეში 4,5 საათიან არაპროდუქტიულ დროს — რაც კვირაში თითქმის ერთი სრული სამუშაო სვლის მოცულობის დაკარგვას ნიშნავს.
Უწყვეტი ნაკადის სისტემაზე გადასვლა არ მოხდა ერთდანერთად. საწარმო ფაზობრივად გადააწყობეს, პირველად შეიცხვლისა და გამოკერძების სექციებით, შემდეგ შიგნის ამოღების ხაზით და ბოლოს გაგრილების სისტემით. მომწოდებელმა მონტაჟისა და გაშვების დროს მთელი პროცესის განმავლობაში სამუშაო ადგილზე ინჟინერული მხარდაჭერობა მიაწოდა. უწყვეტი ექსპლუატაციის პირველი კვირა რთული აღმოჩნდა — ხაზის სიჩქარე შემცირდა, სანამ ოპერატორები ახალ რიტმზე არ ჩაერთვებოდნენ. მაგრამ მესამე კვირამდე ხაზი მიზნის მიხედვით მუშაობდა და მისი ექსპლუატაცია მნიშვნელოვნად ნაკლები მონაწილეობით მოხდა, ვიდრე ერთჯერადი ხაზის ექსპლუატაციას სჭირდებოდა.
Პროდუქტიანობის გაუმჯობესება არ შემოიფარებოდა მხოლოდ გამოშვების მოცულობით. უწყვეტი სისტემა უფრო ერთგვაროვანი სხეულის ხარისხი აწარმოებდა. შეიცხვლის ტემპერატურა მკაცრად შეინარჩუნდა, რადგან სისტემა არ ასრულებდა ერთჯერადი ციკლების გამეორებას. შიგნის ამოღების გუნდმა ნაკლები გატეხვები და საბოლოო პროდუქტის გარეგნული სახის ნაკლები ცვალება შეამჩნია. ეს ხარისხის გაუმჯობესება პირდაპირ გამოიხატა მაღალი მოსავლით და ნაკლები ხარისხის დაქვეითებით.
Ენერგიისა და შრომის სურათი
Ენერგიის მოხმარება გვაძლევს გასაგებ ინფორმაციას. პარტიული სისტემები ციკლებს შორის терმულ ენერგიას კარგავენ — სკალდერი გაგრილდება, შენობა გაგრილდება და ყველაფერი შემდეგი ციკლის წინ ხელახლა უნდა გათბოვდეს. უწყვეტი სისტემა, რომელიც მუდმივი რეჟიმში მუშაობს, მთელი წარმოების დღის განმავლობაში მოქმედების ტემპერატურას მოქმედების დროს მუდმივად ინარჩუნებს. ეს სხვაობა შეიძლება მნიშვნელოვნად იყოს გამოხატული, განსაკუთრებით ცივ კლიმატში, სადაც გარემოს ტემპერატურა შენობის გაგრილებას იწვევს შესვენების დროს.
Შრომის მხარეს მოგება ხშირად ყველაზე ხელმისაწვდომია. უწყვეტი ხაზი ერთი ფრინველის დამუშავებას მოითხოვს ნაკლებ რაოდენობას ადამიანების, რადგან სამუშაო ტვირთი თანაბრად იყოფა მთელი სამუშაო დროს. არ არსებობს აქტივობის მომენტური ზრდა ახალი პარტიის დაწყების დროს და არ არსებობს აქტივობის დაცემა მისი დასრულების შემდეგ. ოპერატორები შეძლებენ მუდმივი ტემპით მუშაობას, არ არის აუცილებელი სიჩქარის მონაკვეთების შემცვლელობა და შესვენების პერიოდები.
Ადრე აღნიშნულ საშუალო აღმოსავლეთის ოპერაციაში საწარმომ დაახლოებით 15 პროცენტით შეამცირა დამუშავების ჯგუფი, ხოლო საერთო გამომუშავების მოცულობა გაიზარდა. დარჩენილმა ოპერატორებმა აცხადეს ნაკლები ფიზიკური დატვირთვა, რადგან სამუშაო სტაბილური იყო, არ არის განსაკუთრებულად ინტენსიური და შეწყდება. მოხსნა, რომელიც მიმდინარე პრობლემა იყო ფრინველთა დამუშავების სფეროში, შეიძლება შეამჩნიოს შესამჩნევად შემცირებული გადასვლის შემდეგ მოცემულ თვეებში.
Ხარისხისა და გამომუშავების კუთხე
Უწყვეტი ნაკადის მიერ მიღებული ხარისხის გაუმჯობესება რთულია რაოდენობრივად გამოსახვედრად, მაგრამ არ აკლის რეალობას. როდესაც ბათქის ხაზი იწყებს მუშაობას, პირველი ფრინველები შეიძლება არ მიიღონ იგივე მკურნალობა, რომელსაც ბოლოს მოსულები მიიღებენ სკალდერში. ტემპერატურა ცვალება. ოპერატორის ყურადღება ბათქის ბოლოს იკლებს. ეს ცვლადები უსტოებას შემოიტანენ, რომელიც საბოლოო პროდუქტში გამოიხატება.
Უწყვეტი ნაკადი ამცირებს ამ ცვალებადობის უმეტეს ნაკლებობას. პროცესის პარამეტრები მუდმივი რჩება, რადგან სისტემა შეიძლება მათ ამ სახით შენარჩუნების მიზნით დაიპროექტოს. ამ ერთგვაროვნების შედეგად მიიღება უფრო ერთგვაროვანი სკალდინგი, უფრო მუდმივი თავისუფალი გამოყოფა და უფრო სუფთა ევისერაცია. მომხმარებლებისთვის, რომლებიც რეტეილსა ან საკვების სერვისში მომუშავებს და მკაცრ სპეციფიკაციებს მოითხოვენ, ეს ერთგვაროვნება ნამდვილად მნიშვნელოვან ღირებულებას წარმოადგენს.
Გამოსავლის გაუმჯობესებაც ხდება. სკალდინგში ნაკლები ცვალებადობა ნიშნავს კანის ნაკლები ზიანს. უფრო მუდმივი ევისერაცია ნიშნავს ნაკლები გაჭრილ ნაწლავებს და ნაკლები დაბინძურებას. ეს პატარა გაუმჯობესებები თითოეულ ფრინველზე დღეში ათასობით ფრინველზე გამრავლების შედეგად დაგროვდება. გამოსავლის გაუმჯობესება შეიძლება იყოს მხოლოდ პროცენტის წილი, მაგრამ მაღალი მოცულობის ხაზზე ეს წილი წლის ბოლოს მნიშვნელოვან ფულად ღირებულებას წარმოადგენს.
| Შესრულების მეტრიკა | Სერიული დამუშავება | Უწყვეტი ნაკადის დამუშავება |
|---|---|---|
| Ყოველდღიური სამუშაო დრო | ~75–80% სამუშაო დროს | ~90–95% სამუშაო დროს |
| Სკალდინგის ტემპერატურის ცვალებადობა | ±2–3°F ციკლებს შორის | ±0.5°F სტაციონარულ მდგომარეობაში |
| Შრომის მოთხოვნილება 1000 ფრინველზე | Მაღალი (სერიული გადასვლის შრომის ხარჯები) | Დაბალი (სტაბილური სამუშაო პროცესი) |
| Პროდუქტის ერთნაირობა | Ცვალებადი სერიებს შორის | Ერთნაირი მთლიანი სამუშაო ციკლის განმავლობაში |
| Ენერგოეფექტურობა | Საშუალო (ტერმული ციკლირება) | Მაღალი (სტაციონარული რეჟიმი) |
Როდესაც უწყვეტი ნაკადი არ არის გამართლებული
Უწყვეტი ნაკადის ყველა უპირატესობის მიუხედავად, იგი არ არის ყველა ოპერაციისთვის სწორი ამოხსნა. იმ საწარმოებს, რომლებიც დღეში გარკვეულზე ნაკლები ფრინველის დამუშავებას ახდენენ, შეიძლება აღმოაჩნდეს, რომ უწყვეტი სისტემის კაპიტალური ხარჯები აღემატება ექსპლუატაციურ უპირატესობებს. მოწყობილობა ძვირადღირებს, მარეგულირებლები უფრო რთულია და მომსახურების მოთხოვნები განსხვავდება.
Არსებობს ასევე ფრინველების მიწოდების საკითხი. უწყვეტი ნაკადი ყველაზე კარგად მუშაობს, როდესაც ფრინველები სტაბილურად მიდის. თუ მიწოდება არეგულარულია — ანუსახიერებს სხვადასხვა ფერმიდან მომავალი ფრინველების სერიებს ცვალებადი განრიგებით — უწყვეტი ხაზი შეიძლება ფრინველების გამო მოელოდოს, რაც მის მიზანს არღვევს. ამ შემთხვევებში კარგად დიზაინირებული სერიული სისტემა ეფექტური გადასვლებით შეიძლება უკეთესად მოახდინოს მომსახურებას, ვიდრე უწყვეტი ხაზი, რომელიც მუდმივად არ იღებს საჭიროებულ შემავალ მასალას.
Გადაწყვეტილება არ არის ორობითი. ზოგიერთი ოპერაცია ჰიბრიდულ მიდგომას იყენებს — უწყვეტი ნაკადი ძირითადი დამუშავების ეტაპებში (შეხელებიდან ჩამოხსნამდე) და ჯგუფური მეთოდი მეორადი დამუშავებისა და შეფუთვის დროს. ეს საშუალებას აძლევს მათ მიიღონ უწყვეტი ნაკადის ხარისხის და ენერგიის უპირატესობები იმ ადგილებში, სადაც ისინი ყველაზე მნიშვნელოვანია, ხოლო ქვემოდან მდებარე ოპერაციებში მოქნილობა შეიძლება შენარჩუნდეს.
Განახლების წარმატებით განხორციელება
Ჯგუფური სისტემიდან უწყვეტ ნაკადზე გადასვლელი პროცესი ისევე ადამიანებზე დამოკიდებულია, როგორც აღჭურვილობაზე. ჯგუფური სისტემებზე მომზადებული ოპერატორებს სჭირდება დრო, რათა ჩაერთონ უწყვეტი წარმოების განსხვავებულ რიტმში. მომსახურების ჯგუფებს სჭირდება ახალი პროცედურების სწავლება — უწყვეტი სისტემებს განსხვავებული უარყოფითი რეჟიმები და განსხვავებული პრევენციული მომსახურების განრიგები აქვთ.
Იმ საწარმოებს, რომლებსაც წარმატებით უნდა განახორციელონ ახალი ტექნოლოგიების დანერგვა, ამ პროცესში აღჭურვილობის გარდა საჭიროება აქვთ საკარგო სასწავლო პროგრამების ჩართვა. ისინი მოპერატორებს ჩართავენ სისტემის გაშვების პროცესში, აძლევენ მათ შესაძლებლობას ხელმძღვანელობის ქვეშ ხაზის მართვის სავარჯიშო შესასწავლად და აძლევენ დროს ახალი მოძრაობის ჩვევების ჩამოყალიბებისთვის. ამასთანავე, ისინი მოიცავენ რეალისტულ ლოგიკას — უწყვეტი მუშაობის პირველი კვირა არ იქნება ისე გლუვი, როგორც მეათე კვირა, რაც სრულიად ნორმალურია.
Უწყვეტი ნაკლები მოძრაობის პრინციპით მომუშავე ფრინველის დამუშავების სისტემების მიერ მიღებული პროდუქტიანობის გაზრდა რეალურია, მაგრამ ის არ მოდის ავტომატურად. ამისთვის სჭირდება სწორი აღჭურვილობა, სწორი დაყენება, სწორი სასწავლო პროგრამები და სწორი მუშაობის დისციპლინა. იმ საწარმოებს, რომლებსაც ეს ყველა ელემენტი სწორად აქვთ მოწყობილი, ამ ინვესტიციების შედეგები ჩნდება წარმოების მოცულობაში, პროდუქტის ხარისხში და საბოლოო შემოსავალში.
Ჟუჩენგი სტენთემი ინდუსტრია და ვაჭრობა კო., ლტდ. აძლევს ფრინველთა დამუშავების ამონახსნებს, რომლებიც მოიცავს სრულ დიაპაზონს — პარტიული ხაზებიდან სრულად უწყვეტ სისტემებამდე, ხოლო ინჟინერული მხარდაჭერა საშუალებას აძლევს საწარმოებს გადასვლენ ნებისმიერი საწყისი წერტილიდან, მიუხედავად იმისა, სად იწყებენ.