 EN

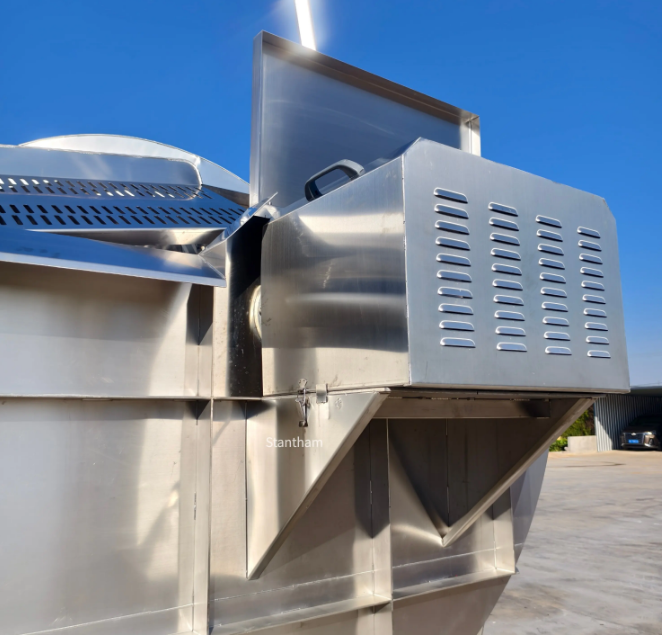
Comprendre précisément ce que fait une machine de refroidissement pour volailles
Une machine de refroidissement pour volailles n’est pas simplement un bac d’eau froide. Il s’agit d’un système contrôlé d’échange thermique conçu pour abaisser la température des carcasses fraîchement éviscérées, passant d’environ trente-cinq degrés Celsius à une température de conservation sûre inférieure à quatre degrés Celsius dans un délai défini. Ce procédé associe l’eau froide ou l’air froid à un contrôle précis du temps de séjour. Dans un refroidisseur par immersion, le déplacement contracourant de l’eau garantit que l’eau la plus propre et la plus froide entre en contact avec les volailles juste avant leur sortie, tandis que l’eau plus sale et plus chaude s’écoule à l’extrémité d’entrée. Ce principe de conception, souvent appelé « flux inverse », fait d’un refroidisseur correctement conçu un outil de sécurité sanitaire, et non simplement un dispositif de refroidissement.
Dans les systèmes de refroidissement à l'air, de l'air réfrigéré circule dans un tunnel ou une chambre, refroidissant les carcasses par convection et par perte d'humidité superficielle par évaporation. Aucune de ces deux méthodes n'est universellement supérieure. Le refroidissement par immersion dans l'eau permet généralement un refroidissement plus rapide et donne un poids final légèrement supérieur du produit fini en raison de l'absorption d'eau, dont les limites réglementaires strictes plafonnent le pourcentage autorisé par rapport au poids de la carcasse. Le refroidissement à l'air évite cette absorption d'eau, produisant une peau plus sèche, ce que certains marchés haut de gamme privilégient, mais il prend plus de temps et nécessite davantage d'espace au sol par animal. Le choix entre ces deux méthodes dépend des spécifications du produit, des attentes des clients et des contraintes liées à l'aménagement de l'usine.
Signes indiquant que votre système de refroidissement actuel vous freine
De nombreuses installations de transformation, en particulier les plus anciennes, refroidissent les volailles dans des bacs statiques remplis de glace et d’eau ou dans des cuves à immersion par lots, conçues pour des volumes représentant la moitié de leur débit actuel. Les signes révélateurs d’un système de refroidissement sous-dimensionné ou inadéquat comprennent des températures centrales des carcasses encore supérieures à sept degrés Celsius soixante minutes après le début du refroidissement, des charges bactériennes élevées sur les échantillons prélevés au niveau de la peau du cou au point de contrôle post-refroidissement, ainsi qu’une dégradation visible de la qualité de l’eau, obligeant à effectuer fréquemment des vidanges par lots.
Un autre indicateur est le coût de la main-d'œuvre. Si un membre de l'équipe doit remuer manuellement les cuves, déplacer des paniers d’un compartiment à l’autre ou surveiller constamment la glace et en ajouter régulièrement, l’installation perd à la fois de l’argent et de la régularité. Un refroidisseur par immersion continu ou un tunnel de refroidissement à l’air correctement dimensionné automatisent ces opérations, remplaçant les décisions humaines variables par un contrôle mécanique reproductible. Pour une usine traitant cinq mille volailles par jour, la récupération des heures de travail consacrées au refroidissement manuel peut compenser une part importante de l’investissement matériel dès la première année, même sans tenir compte des améliorations de rendement et de durée de conservation.
Gestion de l’eau et son incidence sur la qualité du produit
L’eau utilisée dans un refroidisseur par immersion n’est pas seulement un fluide frigorigène. Elle constitue un bain partagé qui peut propager la contamination si elle n’est pas correctement gérée. Le volume d’eau d’appoint, généralement compris entre un et deux litres par carcasse, sert à la fois à remplacer l’eau chargée de chaleur et à diluer la charge organique et microbienne. Dans de nombreuses juridictions, la réglementation exige un débit minimal d’eau fraîche entrante, lié au débit de traitement, et ce débit n’est pas une simple recommandation : il s’agit d’un paramètre scientifiquement établi afin de maintenir les comptages totaux aérobies et les niveaux potentiels de pathogènes dans des limites sûres.
Un examen des chiffres relatifs à trois configurations de refroidisseurs met clairement en évidence les différences. Un bac statique d’eau glacée utilise environ 0,5 à 1,0 litre d’eau douce par carcasse. Il abaisse généralement la température de sortie à une valeur comprise entre 6 et 10 degrés Celsius, avec une absorption d’eau de 2 à 4 %. Le contrôle microbiologique repose presque entièrement sur des vidanges fréquentes par lots, ce qui entraîne un gaspillage d’eau et des interruptions de la production. En revanche, un système d’immersion continue à flux inversé consomme 1,5 à 2,5 litres d’eau douce par volaille, mais permet d’atteindre une température de sortie nettement plus basse, comprise entre 2 et 4 degrés Celsius. L’absorption d’eau est plus élevée, de l’ordre de 4 à 8 %, une fourchette strictement encadrée par la réglementation. L’hygiène est assurée par une dilution continue ainsi que par l’ajout de chlore ou d’acide peroxyacétique, ce qui permet de maintenir de faibles taux de comptage des colonies aérobies sur de longues périodes de fonctionnement. Un tunnel de refroidissement à l’air n’utilise aucune eau de process, donc il n’y a aucune absorption d’eau. Les températures de sortie se situent généralement entre 3 et 5 degrés Celsius. La surface sèche élimine les risques de contamination croisée liés à l’eau, ce qui constitue le principal avantage microbiologique du refroidissement à l’air. Chaque méthode présente son propre profil en matière d’hygiène, de rendement et de coûts, et aucune ne résout à elle seule tous les problèmes.
Un exemple pratique : Conversion d’une chambre de refroidissement par lots dans une usine de canards
Une usine de transformation de canards située dans l’est de la Chine utilisait trois cuves ouvertes de refroidissement par lots, chacune pouvant contenir environ cent carcasses par cycle. À mesure que la capacité de l’usine est passée de huit cents à deux mille canards par jour, l’étape de refroidissement est devenue un goulot d’étranglement. Les températures internes après refroidissement étaient incohérentes, variant entre trois et huit degrés Celsius. L’usine a également dû faire face à des mises en demeure réglementaires périodiques pour dépassement des limites autorisées d’absorption d’eau, car les opérateurs compensaient le refroidissement lent en laissant les volailles trop longtemps dans la cuve.
La solution retenue était un refroidisseur à vis à immersion continue couplé à une spirale de soufflage d’air post-refroidissement. La température de l’eau était maintenue entre 0,5 et 1 °C à l’aide d’un refroidisseur externe au glycol. La vitesse de rotation de la vis a été calibrée afin d’assurer un temps de séjour de trente-deux minutes pour une carcasse de canard de 2,5 kg. Dans les deux semaines suivant la mise en service, les températures centrales se sont stabilisées entre 1,5 et 2 °C pour tous les échantillons d’oiseaux prélevés. L’absorption d’eau est tombée dans les limites réglementaires, et la charge microbienne totale sur la peau du cou après refroidissement a diminué de plus de 70 % par rapport à la moyenne observée avec le système par lots. L’usine a également libéré 16 m² d’espace au sol auparavant occupé par le troisième bac, espace qui a ensuite été utilisé pour agrandir la zone de désossage, un avantage supplémentaire que le système par lots avait masqué.
Quand une machine de refroidissement pour volailles ne constitue pas nécessairement la solution
Malgré ses avantages, une machine frigorifique dédiée n’est pas adaptée à toutes les installations. Une très petite unité traitant moins de trois cents volailles par jour peut constater qu’un système statique de boue de glace bien géré, associé à un transfert immédiat vers un entrepôt frigorifique, fournit des résultats acceptables pour une fraction du coût d’investissement. Une usine qui fournit exclusivement des produits cuits, où la viande est directement introduite dans une cuve de cuisson dans l’heure suivant l’abattage, a des exigences de refroidissement moins strictes qu’une usine produisant des découpes fraîches conditionnées en barquettes destinées à la vente au détail, avec un objectif de durée de conservation de quatorze jours.
Les installations dont l’accès à une eau potable abondante et constante est fortement limité peuvent également éprouver des difficultés à faire fonctionner un refroidisseur par immersion dans le respect des normes réglementaires. Dans de tels cas, un système de refroidissement à air ou même une modernisation progressive — commençant par un bac de pré-refroidissement suivi d’une chambre de refroidissement rapide à air — peut constituer une solution plus pragmatique. L’essentiel est d’adapter la technologie à la charge thermique réelle, aux exigences d’hygiène et à la destination du produit, et non d’installer un refroidisseur simplement parce qu’un concurrent en possède un.
La qualité de fabrication qui garantit la fiabilité à long terme des refroidisseurs
Une machine de refroidissement pour volailles représente un investissement important en capital, et sa durée de vie utile devrait s’étendre sur au moins dix ans dans des conditions de production quotidienne. La différence entre un refroidisseur qui fonctionne sans problème pendant quinze ans et un autre qui présente des soudures fuyantes, des vis sans fin bloquées et des roulements défectueux dès la troisième année repose souvent sur les spécifications des matériaux et la rigueur de la fabrication. Toutes les surfaces entrant en contact avec le produit doivent être en acier inoxydable 304, avec une teneur en nickel vérifiée, afin de résister à la combinaison corrosive constituée d’eau chlorée, d’acides organiques et d’abrasion mécanique constante due aux mouvements des carcasses. Stantham, en tant que fabricant direct, applique un contrôle des matériaux entrants à l’aide d’un analyseur SPECTRO afin de confirmer que chaque tôle d’acier inoxydable répond à cette norme avant son entrée dans l’atelier de fabrication. Pour un refroidisseur fonctionnant seize heures par jour dans un environnement humide et froid, ce niveau d’intégrité des matériaux n’est pas un luxe : il constitue le fondement même de la sécurité sanitaire des aliments et de la disponibilité opérationnelle.
Table des matières
- Comprendre précisément ce que fait une machine de refroidissement pour volailles
- Signes indiquant que votre système de refroidissement actuel vous freine
- Gestion de l’eau et son incidence sur la qualité du produit
- Un exemple pratique : Conversion d’une chambre de refroidissement par lots dans une usine de canards
- Quand une machine de refroidissement pour volailles ne constitue pas nécessairement la solution
- La qualité de fabrication qui garantit la fiabilité à long terme des refroidisseurs