 EN

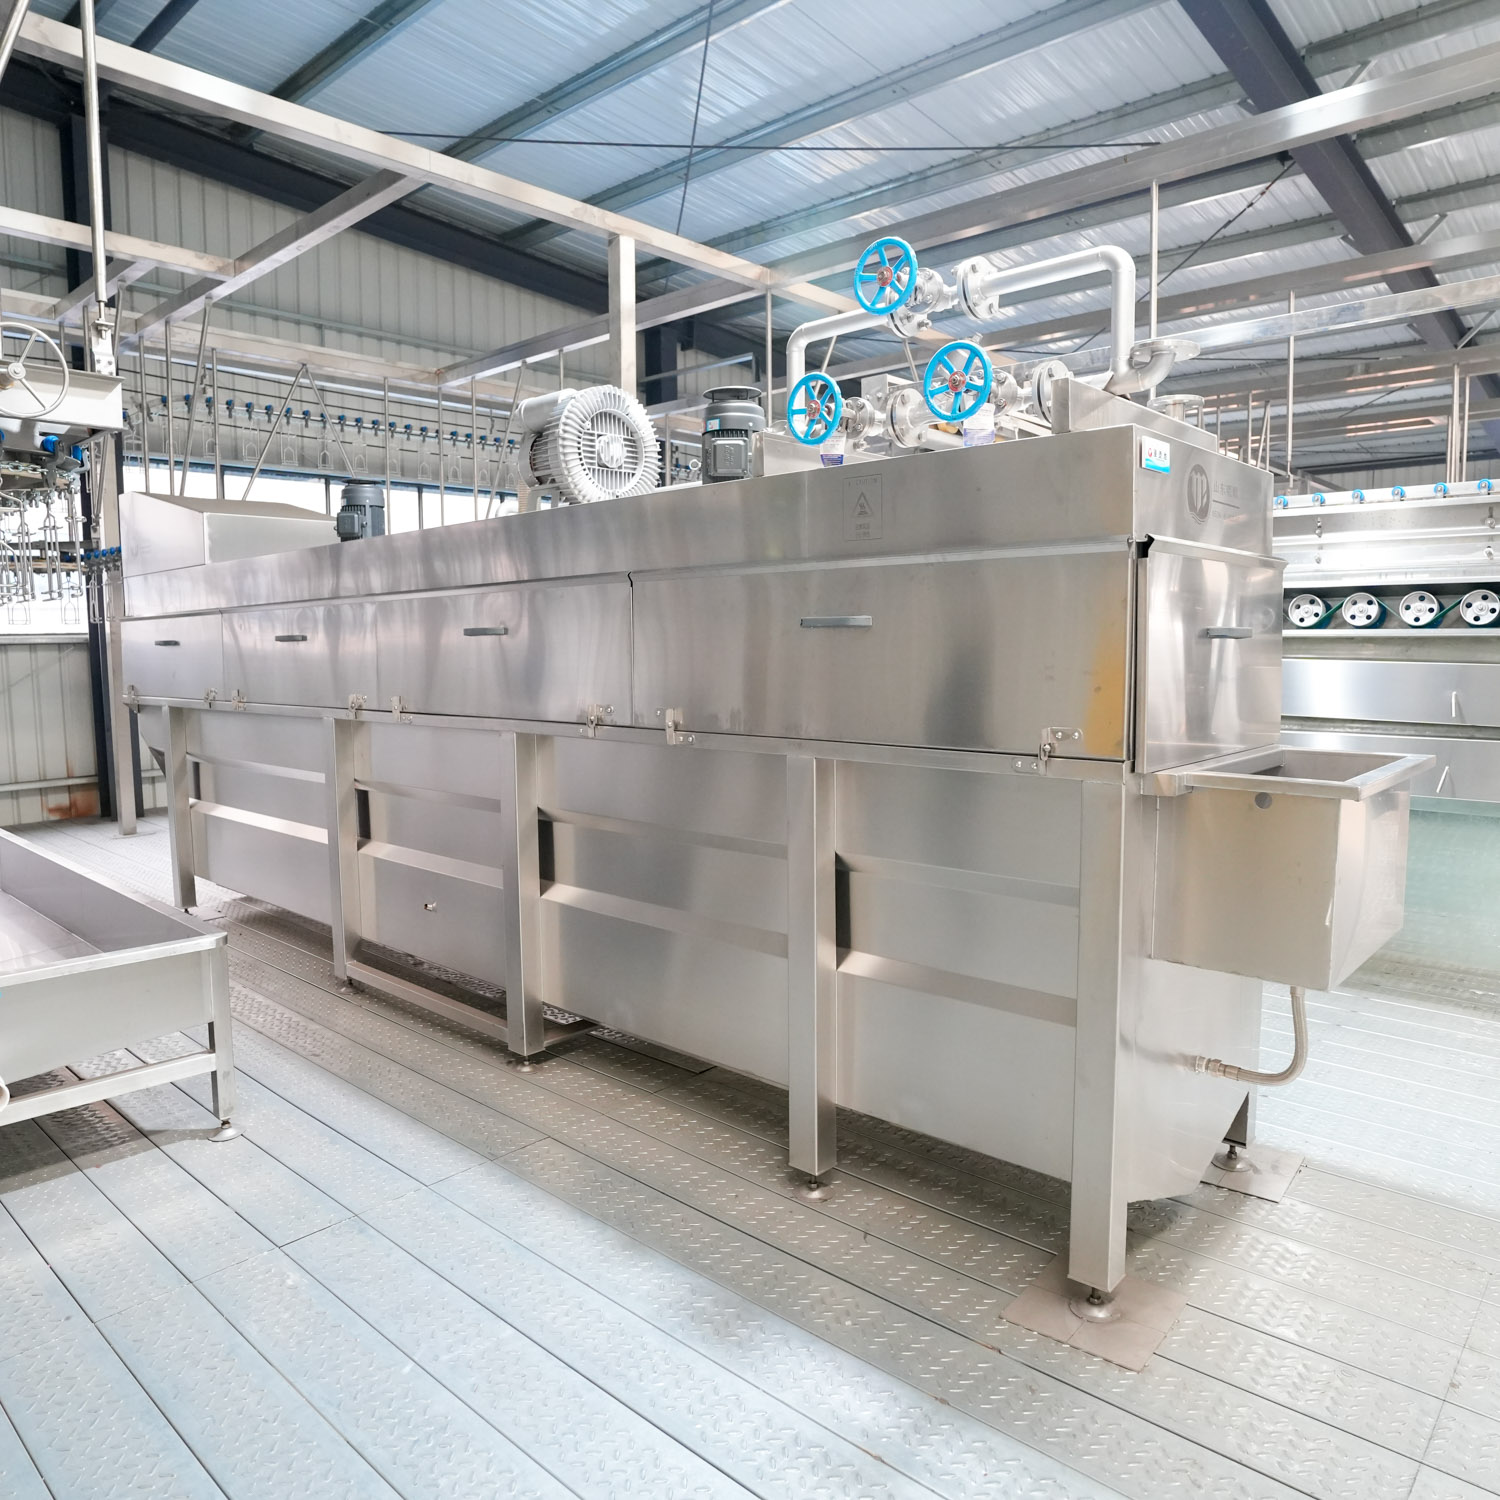
ต้นทุนที่มองไม่เห็นจากการเสียหายระหว่างการจัดการ
เดินเข้าไปในห้องแปรรูปสัตว์ปีกแห่งใดก็ได้แล้วสังเกตซากไก่ที่เคลื่อนผ่านสายการผลิตอย่างละเอียด จุดสีคล้ำ รอยเปลี่ยนสี และรอยหักที่บางครั้งมองเห็นได้บริเวณข้อต่อปีก — แต่ละจุดหมายถึงการลดเกรดผลิตภัณฑ์ ซากที่มีรอยช้ำต้องถูกตัดออก ส่วนกระดูกที่หักจะถูกทิ้งทิ้งไป และทุกชิ้นที่ไม่ผ่านเข้าสู่บรรจุภัณฑ์ขั้นสุดท้ายจะกัดกินกำไร
คำถามไม่ใช่ว่าจะเกิดความเสียหายหรือไม่ แต่คือเกิดมากน้อยแค่ไหน และจะจัดการกับมันได้อย่างไร วิธีการแปรรูปแบบทำด้วยมือ แม้จะผ่านการพัฒนามาหลายชั่วอายุคน ก็ยังคงให้อัตราการหักของกระดูกและรอยช้ำสูงกว่าระบบที่ใช้เครื่องจักรที่ออกแบบมาอย่างเหมาะสม การเข้าใจสาเหตุจำเป็นต้องเริ่มจากการศึกษากระบวนการที่ทำให้เกิดความเสียหายตั้งแต่ต้น
กลไกการเกิดรอยช้ำและการหักของกระดูกในระหว่างการแปรรูป
รอยช้ำในเนื้อสัตว์ปีกเกิดจากความกระทบกระเทือนต่อเนื้อเยื่อของสัตว์ก่อนหรือระหว่างการแปรรูป ซึ่งทำให้หลอดเลือดแตก ส่งผลให้เกิดการเปลี่ยนสีบริเวณที่ได้รับผลกระทบ จนทำให้เนื้อส่วนนั้นไม่สามารถจำหน่ายได้สำหรับการใช้งานระดับพรีเมียม ส่วนการหักของกระดูกเกิดขึ้นเมื่อมีแรงกดดันมากเกินไปต่อโครงสร้างกระดูก ไม่ว่าจะเป็นจากการจัดการที่หยาบคาย การจัดวางตำแหน่งที่ไม่เหมาะสม หรือการกระแทกกับพื้นผิวของอุปกรณ์
การประมวลผลด้วยมือก่อให้เกิดความเสียหายผ่านหลายช่องทาง ท่าทางทางกายภาพในการจัดการนก โดยเฉพาะเมื่อทำในปริมาณมาก จำเป็นต้องมีการจับ ดึง และจัดตำแหน่ง ซึ่งอาจทำให้เนื้อเยื่อและกระดูกได้รับแรงกดดันเกินไป ความล้าของผู้ปฏิบัติงานยิ่งทวีปัญหาให้รุนแรงขึ้น เพราะมือที่เหนื่อยล้าสูญเสียความสามารถในการควบคุมการเคลื่อนไหวแบบละเอียดอ่อนที่จำเป็นสำหรับการจัดการอย่างเบามือ นกตัวหนึ่งที่ถูกจับแน่นเกินไป หรือจัดวางตำแหน่งไม่เหมาะสมระหว่างขั้นตอนการตัด อาจเกิดรอยร้าวของกระดูกที่มองไม่เห็นทันที แต่จะปรากฏขึ้นภายหลังเป็นปัญหาด้านคุณภาพ
ในทางตรงข้าม ระบบเชิงกลใช้แรงในลักษณะที่ควบคุมได้และทำซ้ำได้เสมอ อุปกรณ์ไม่มีวันรู้สึกเหนื่อยล้า และไม่มีวันที่ประสิทธิภาพลดลง เมื่อออกแบบและบำรุงรักษาอย่างเหมาะสม มันสามารถจัดการนกได้อย่างสม่ำเสมอ จึงช่วยลดการบาดเจ็บต่อนกให้น้อยที่สุด
ปัญหาเรื่องการจัดตำแหน่ง
หนึ่งในความแตกต่างที่สำคัญที่สุดระหว่างวิธีการด้วยมือกับวิธีการเชิงกล คือวิธีการจัดตำแหน่งนกในระหว่างขั้นตอนสำคัญ เช่น การทำให้นกหมดสติ การตัด และการผ่าเอาเครื่องในออก
การจัดตำแหน่งด้วยมือขึ้นอยู่กับการตัดสินใจและสมรรถภาพทางกายของผู้ปฏิบัติงาน ผู้ตัดที่ทำงานด้วยความเร็วอาจไม่มีเวลาหรือมุมที่เหมาะสมในการจัดตำแหน่งนกแต่ละตัวให้ดีที่สุด ผลที่ได้คือ การตัดที่คลาดเคลื่อนเล็กน้อย ซึ่งจำเป็นต้องใช้แรงเพิ่มเติมหรือทำการตัดซ้ำหลายครั้ง การเคลื่อนไหวเพิ่มเติมแต่ละครั้งย่อมเพิ่มโอกาสในการทำให้กระดูกเสียหายหรือเนื้อเยื่อช้ำ
ระบบเชิงกลใช้การจัดตำแหน่งอย่างแม่นยำเพื่อยึดนกไว้อย่างมั่นคงในระหว่างการดำเนินการแต่ละครั้ง อุปกรณ์ขั้นสูงจะล็อกนกให้อยู่กับที่โดยใช้ตัวนำศีรษะและระบบจัดตำแหน่งห่วงแขวน ซึ่งช่วยกำจัดการเคลื่อนไหวที่นำไปสู่การตัดที่ไม่แม่นยำ การตรึงอย่างควบคุมนี้หมายความว่า เครื่องมือตัดจะสัมผัสกับนกในมุมที่ถูกต้องทุกครั้ง จึงลดแรงที่จำเป็นลงและลดความเสี่ยงของการหักของกระดูกให้น้อยที่สุด
ข้อได้เปรียบด้านความมั่นคงนี้ขยายผลไปไกลกว่าขั้นตอนการตัดเท่านั้น ระหว่างการลำเลียงนกจากขั้นตอนหนึ่งไปยังอีกขั้นตอนหนึ่ง ระบบเชิงกลรักษารูปแบบการวางแนวที่สม่ำเสมอ จึงป้องกันการเขย่าและการกระแทกที่ก่อให้เกิดรอยช้ำในสภาพแวดล้อมที่จัดการด้วยมือ
การเปรียบเทียบจากสถานการณ์จริง
โรงงานแปรรูปสัตว์ปีกแห่งหนึ่งในภาคตะวันออกเฉียงใต้ได้จัดการเปรียบเทียบแบบขนานระหว่างการตัดด้วยมือกับการตัดด้วยเครื่องจักรบนสายการผลิตเดียวกัน เป็นระยะเวลาสองสัปดาห์ โรงงานนี้ติดตามอัตราความเสียหายที่เกิดจากทั้งสองวิธีภายใต้เงื่อนไขอื่นๆ ที่เหมือนกันทั้งหมด
สถานีตัดด้วยมือมีค่าเฉลี่ยของซากที่แสดงรอยช้ำที่มองเห็นได้ชัดเจนจนจำเป็นต้องตัดทิ้งอยู่ที่ประมาณร้อยละ 4 ถึง 5 ส่วนการหักของกระดูก โดยเฉพาะบริเวณปีกและต้นขา มีอัตราอยู่ระหว่างร้อยละ 2 ถึง 3 ขณะที่สถานีตัดด้วยเครื่องจักร ซึ่งใช้อุปกรณ์ที่มีระบบกำหนดตำแหน่งอย่างแม่นยำและควบคุมแรงตัดได้อย่างละเอียด สามารถลดอัตราการช้ำลงต่ำกว่าร้อยละ 2 และลดอัตราการหักของกระดูกให้ต่ำกว่าร้อยละ 1
ผู้จัดการโรงงานระบุว่า ความแตกต่างนั้นไม่ได้อยู่เพียงแค่ตัวเลขเท่านั้น แต่สายการผลิตแบบเครื่องจักรยังสร้างซากที่ดูสะอาดตาขึ้น มีรอยเปลี่ยนสีน้อยลงอย่างเห็นได้ชัด และแทบไม่มีรอยร้าวหรือรอยหักเลย ทีมควบคุมคุณภาพจึงใช้เวลาในการตรวจสอบน้อยลง และสามารถเน้นการเคลื่อนย้ายสินค้าได้มากขึ้น ซึ่งส่งผลให้เกิดการเพิ่มประสิทธิภาพในการผลิต และสะท้อนให้เห็นชัดเจนในตัวเลขปริมาณการผลิตต่อวัน
วิทยาศาสตร์แห่งแรงที่สม่ำเสมอ
การเข้าใจว่าเหตุใดระบบเชิงกลจึงก่อให้เกิดความเสียหายน้อยกว่านั้น จำเป็นต้องพิจารณาว่าแรงถูกนำไปใช้ในระหว่างกระบวนการอย่างไร
| ปัจจัย | การประมวลผลด้วยมือ | การประมวลผลทางกล |
|---|---|---|
| การประยุกต์แรง | แปรผันตามผู้ปฏิบัติงาน | สม่ำเสมอ ควบคุมโดยเครื่องจักร |
| ความแม่นยำในการ定位 | จำกัดด้วยทักษะและความเร็วของผู้ปฏิบัติงาน | แม่นยำ มีระบบล็อกแบบบวก |
| ผลกระทบจากความล้า | ทำให้อัตราความเสียหายเพิ่มขึ้นตลอดกะการทำงาน | ไม่มีผลกระทบจากความล้า |
| ความซ้ำซากของการตัด | แตกต่างกันไปตามผู้ปฏิบัติงานและขนาดนกแต่ละตัว | สม่ำเสมอสำหรับนกทุกตัว |
| การปรับตัวตามขนาดของนก | ผู้ปฏิบัติงานปรับด้วยตนเอง | ระบบวัดและปรับค่าโดยอัตโนมัติ |
การประมวลผลด้วยมือขึ้นอยู่กับการตัดสินใจของมนุษย์ในการควบคุมแรง ผู้ปฏิบัติงานที่มีประสบการณ์อาจใช้แรงกดที่เหมาะสมที่สุดได้ถึงร้อยละ 90 แต่ในอีกร้อยละ 10 ที่เหลือ ซึ่งเกิดขึ้นในช่วงเวลาที่ผู้ปฏิบัติงานรู้สึกเหนื่อยล้า ขาดสมาธิ หรืออยู่ในท่าทางที่ยากต่อการทำงาน คือจุดที่มักเกิดความเสียหายมากที่สุด แม้อัตราความเสียหายจะต่ำเพียงเล็กน้อย แต่เมื่อคำนวณรวมทั้งหมดสำหรับนกจำนวนหลายพันตัว ก็จะส่งผลให้สูญเสียผลิตภัณฑ์อย่างมีนัยสำคัญ
ระบบเชิงกลช่วยกำจัดความแปรปรวนนี้ แรงที่ใช้ในขั้นตอนการตัด การจัดตำแหน่ง และการลำเลียง ถูกออกแบบให้อยู่ภายในขอบเขตที่ปลอดภัยสำหรับขนาดนกเป้าหมาย เมื่อขนาดของนกแตกต่างกัน อุปกรณ์สมัยใหม่สามารถปรับค่าได้ แต่การปรับนั้นอาศัยข้อมูลจากการวัดจริง ไม่ใช่การคาดเดา
นอกสถานีการตัด
ความเสียหายไม่ได้เกิดขึ้นเฉพาะระหว่างขั้นตอนการตัดเท่านั้น แต่เกิดขึ้นได้ตลอดสายการผลิต ตั้งแต่ขั้นตอนการทำให้นกสลบ จนถึงขั้นตอนการแช่เย็น ซึ่งแต่ละขั้นตอนล้วนมีโอกาสทำให้เกิดรอยช้ำหรือกระดูกหัก
การย้ายด้วยมือระหว่างสถานี ซึ่งพนักงานต้องยกและวางนกบนสายพานหรือตะขอที่ต่างกัน เป็นสาเหตุหนึ่งของความบาดเจ็บที่พบบ่อย นกที่ตกแม้จากความสูงต่ำก็อาจเกิดรอยช้ำซึ่งส่งผลต่อคุณภาพเนื้อสัตว์ การแขวนนกอย่างไม่เหมาะสม เช่น การบังคับขาให้อยู่ในท่าที่ทำให้ข้อต่อตึงเกินไป อาจก่อให้เกิดกระดูกหักซึ่งกระทบต่อคุณภาพของผลิตภัณฑ์สุดท้าย
ระบบการย้ายด้วยเครื่องจักรจัดการการเคลื่อนย้ายเหล่านี้ด้วยการเคลื่อนไหวที่สม่ำเสมอและควบคุมได้ นกจะเคลื่อนย้ายจากสถานีหนึ่งไปยังอีกสถานีหนึ่งโดยไม่มีแรงกระแทกอย่างรุนแรงหรือท่าทางที่ผิดธรรมชาติเหมือนการจัดการด้วยมือ ผลลัพธ์คือ รอยช้ำลดลง กระดูกหักลดลง และผลิตภัณฑ์ที่สามารถส่งถึงบรรจุภัณฑ์สุดท้ายเพิ่มขึ้น
เศรษฐศาสตร์ของการลดความเสียหาย
กรณีด้านการเงินสำหรับการแปรรูปเชิงกลนั้นขยายออกไปไกลกว่าการลดของเสียจากการตัดแต่งในทันที ผลิตภัณฑ์ที่ได้รับความเสียหายซึ่งจำเป็นต้องนำกลับมาปรับปรุงใหม่จะใช้แรงงานและเวลาที่อาจนำไปใช้กับขั้นตอนการแปรรูปหลักแทน รอยช้ำแต่ละจุดที่ต้องตัดออกจะเพิ่มระยะเวลาการแปรรูปต่อนกหนึ่งตัวเป็นวินาที ซึ่งวินาทีเหล่านั้นสะสมกันไปจนกลายเป็นชั่วโมงแรงงานจำนวนมากตลอดกะการทำงาน
ยังมีประเด็นเรื่องการใช้ประโยชน์จากผลิตภัณฑ์อีกด้วย เนื้อที่มีรอยช้ำ แม้หลังจากตัดออกแล้ว มักถูกนำไปใช้ในผลิตภัณฑ์ที่มีมูลค่าต่ำกว่า เช่น เนื้อบดหรืออาหารสัตว์เลี้ยง ส่วนเนื้อที่ไม่มีรอยช้ำและสมบูรณ์เต็มที่จะสามารถขายได้ในราคาสูงพิเศษสำหรับการใช้งานแบบกล้ามเนื้อทั้งชิ้น ความแตกต่างของรายได้ระหว่างเนื้อหน้าอกที่มีรอยช้ำกับเนื้อหน้าอกที่สมบูรณ์แบบนั้นอาจมีมากอย่างมีนัยสำคัญ
ระบบเชิงกล ด้วยการลดอัตราความเสียหาย ทำให้ผลิตภัณฑ์ส่วนใหญ่อยู่ในหมวดหมู่พรีเมียมได้มากขึ้น อุปกรณ์ดังกล่าวจึงคืนทุนไม่เพียงแค่จากการลดของเสียจากการตัดแต่งเท่านั้น แต่ยังรวมถึงการเพิ่มมูลค่าเฉลี่ยของผลิตภัณฑ์โดยรวมด้วย
ข้อจำกัดที่ควรทราบ
ไม่มีระบบทั้งแบบระบบ แบบกลไก หรือแบบใช้มือที่สามารถขจัดความเสียหายได้ทั้งหมด ระบบเครื่องจักรต้องตั้งค่าอย่างถูกต้องและบำรุงรักษาเป็นประจำเพื่อให้ทำงานตามที่ออกแบบไว้ ตัวตัดที่ปรับแนวไม่ตรงหรือตัวนำทางสำหรับจัดตำแหน่งที่สึกหรออาจก่อให้เกิดความเสียหายได้เช่นเดียวกับผู้ปฏิบัติงานที่ขาดประสบการณ์
ความแปรปรวนของขนาดนกยังสร้างความท้าทายอีกด้วย แม้ระบบสมัยใหม่จะสามารถปรับตัวเข้ากับขนาดที่แตกต่างกันได้ แต่ความแปรปรวนอย่างมากภายในฝูงเดียวกันอาจทำให้ระบบใด ๆ ทำงานใกล้ขีดจำกัดความสามารถของมัน ดังนั้น การจัดการฝูงนกอย่างเหมาะสมและการคัดแยกขนาดจึงยังคงจำเป็นอย่างยิ่ง ไม่ว่าจะเลือกวิธีการแปรรูปแบบใด
ต้นทุนเบื้องต้นของระบบเครื่องจักรก็เป็นอีกปัจจัยหนึ่งที่ต้องพิจารณา สำหรับกิจการขนาดเล็กที่แปรรูปในปริมาณน้อย การลงทุนอาจไม่คุ้มค่าหากพิจารณาเฉพาะจากผลลัพธ์ในการลดความเสียหายเท่านั้น อย่างไรก็ตาม เมื่อปริมาณการแปรรูปเพิ่มขึ้นและผลประหยัดต่อนกสะสมไปเรื่อย ๆ ด้านเศรษฐศาสตร์จะเอื้อประโยชน์ต่อระบบเครื่องจักรมากขึ้น
การเลือก
หลักฐานเกี่ยวกับการลดความเสียหายชัดเจน: ระบบกลไกที่ออกแบบอย่างเหมาะสมสามารถลดอัตราการหักของกระดูกและรอยช้ำได้ต่ำกว่าวิธีการแบบใช้มืออย่างสม่ำเสมอ ความแม่นยำในการจัดตำแหน่ง แรงที่ควบคุมได้อย่างแน่นอน และการขจัดความแปรปรวนที่เกิดจากความล้า ทำให้การแปรรูปด้วยระบบกลไกมีข้อได้เปรียบอย่างมาก
สำหรับการดำเนินงานที่แปรรูปวัตถุดิบในปริมาณมาก การลดความเสียหายเพียงอย่างเดียวก็มักเพียงพอที่จะคุ้มค่ากับการลงทุนในอุปกรณ์แล้ว เมื่อรวมกับการประหยัดแรงงาน ความสม่ำเสมอที่ดีขึ้น และมูลค่าผลิตภัณฑ์ที่สูงขึ้นซึ่งระบบกลไกช่วยให้เกิดขึ้น ข้อโต้แย้งนี้ยิ่งแข็งแกร่งยิ่งขึ้น
บริษัทต่างๆ เช่น Stantham ได้พัฒนาอุปกรณ์แปรรูปที่จัดการปัญหาความเสียหายเหล่านี้ผ่านวิศวกรรมที่รอบคอบและการสร้างที่มีคุณภาพ การมุ่งเน้นไปที่ความแม่นยำในการจัดตำแหน่ง วัสดุที่ปลอดภัยสำหรับอาหาร และการปฏิบัติงานที่เชื่อถือได้ สะท้อนความต้องการจริงในภาคอุตสาหกรรม ซึ่งผู้แปรรูปเข้าใจดีว่า รอยช้ำแต่ละรอยที่ป้องกันได้ คือกำไรที่รักษาไว้ได้