 EN

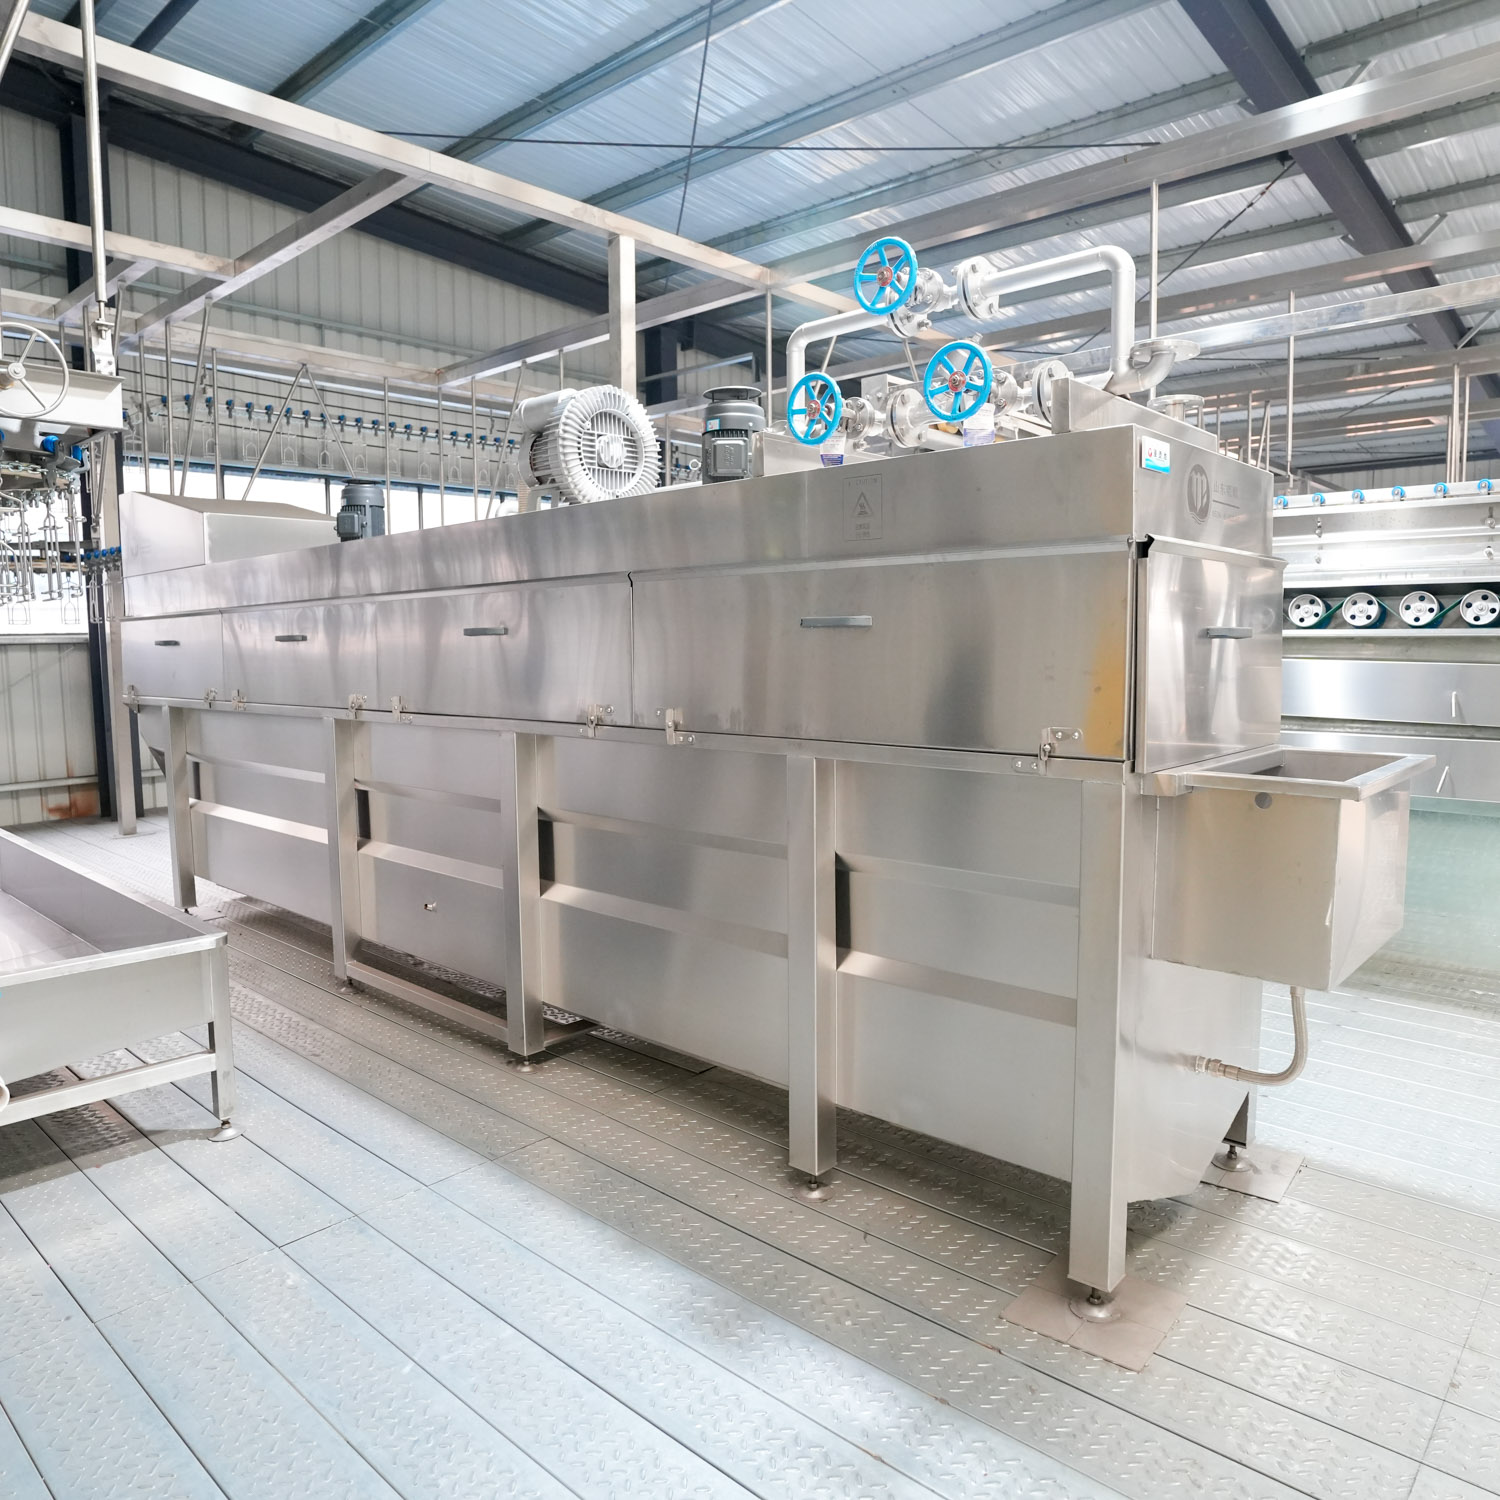
হ্যান্ডলিং-সংক্রান্ত ক্ষতির লুকানো খরচ
যেকোনো পোলট্রি প্রক্রিয়াকরণ ফ্লোরে প্রবেশ করুন এবং লাইন বরাবর চলমান মৃতদেহগুলির দিকে ঘনিষ্ঠভাবে লক্ষ্য করুন। সেই গাঢ় দাগগুলি, রঙ পরিবর্তিত অঞ্চলগুলি, ডানার যোগস্থলে কখনও কখনও দৃশ্যমান ফ্র্যাকচার—প্রতিটি একটি মান হ্রাসের প্রতিনিধিত্ব করে। আঘাতপ্রাপ্ত মাংস কেটে ফেলা হয়। ভাঙা হাড়গুলি বাতিল করা হয়। এবং চূড়ান্ত প্যাকেজে যে কোনো অংশ না পৌঁছালে মার্জিন কমে যায়।
প্রশ্ন হলো ক্ষতি হয় কিনা—এটা নয়। প্রশ্ন হলো কতটুকু ক্ষতি হয় এবং তার বিরুদ্ধে কী করা যায়। প্রজন্মের পর প্রজন্ম ধরে উন্নত করা হলেও হাতে করা প্রক্রিয়াকরণ পদ্ধতিগুলো সঠিকভাবে ডিজাইন করা যান্ত্রিক ব্যবস্থার তুলনায় হাড় ভাঙার ও আঘাতজনিত দাগ হওয়ার হার সদাচরণে বেশি রাখে। এই কারণটি বোঝার জন্য প্রথমে ক্ষতি কীভাবে হয় তা বোঝা প্রয়োজন।
প্রক্রিয়াকরণের সময় আঘাতজনিত দাগ ও হাড় ভাঙার কারণ
মুরগির মাংসে আঘাতজনিত দাগ হয় পাখিটির টিস্যুতে প্রক্রিয়াকরণের আগে বা সময়ে আঘাতের ফলে। রক্তনালীগুলো ফেটে যায়, যার ফলে স্থানীয় বর্ণহীনতা দেখা যায় এবং এই মাংসটি উচ্চ-মানের বাজারে বিক্রয়যোগ্য হয় না। অন্যদিকে, হাড় ভাঙা হয় যখন কঙ্কালের গঠনে অত্যধিক বল প্রয়োগ করা হয়—যা অসাবধানে হাতে নেওয়া, ভুল অবস্থানে রাখা বা সরঞ্জামের পৃষ্ঠে আঘাতের মাধ্যমে ঘটতে পারে।
হাতে করে প্রক্রিয়াজাতকরণের ফলে বিভিন্ন উপায়ে ক্ষতি হয়। পাখিগুলোকে হাতে ধরে প্রক্রিয়াজাত করার শারীরিক কাজটি, বিশেষ করে উচ্চ পরিমাণে পাখি প্রক্রিয়াজাত করার সময়, অবশ্যই ধরা, টানা এবং অবস্থান নির্ধারণ করার কাজ জড়িত থাকে, যা টিস্যু এবং হাড়গুলোর উপর চাপ সৃষ্টি করে। অপারেটরদের ক্লান্তি সমস্যাটিকে আরও জটিল করে তোলে, কারণ ক্লান্ত হাতগুলো নরমভাবে পাখিগুলোকে ধরার জন্য প্রয়োজনীয় সূক্ষ্ম মোটর নিয়ন্ত্রণ হারায়। কাটার সময় যদি কোনো পাখিকে অত্যধিক জোরে ধরা হয় বা অস্বাভাবিক অবস্থানে রাখা হয়, তবে তার হাড় ভাঙতে পারে—যা তৎক্ষণাৎ দৃশ্যমান হতে পারে না, কিন্তু পরে গুণগত সমস্যা হিসেবে প্রকাশ পায়।
অন্যদিকে, যান্ত্রিক ব্যবস্থাগুলো নিয়ন্ত্রিত ও পুনরাবৃত্তিযোগ্য উপায়ে বল প্রয়োগ করে। যন্ত্রপাতিগুলো ক্লান্ত হয় না। এদের কোনো ‘খারাপ দিন’ হয় না। যখন এগুলো সঠিকভাবে নকশা করা হয় এবং ভালোভাবে রক্ষণাবেক্ষণ করা হয়, তখন এগুলো সামঞ্জস্যপূর্ণ পাখি পরিচালনা প্রদান করে যা পাখিটির উপর আঘাতের পরিমাণ সর্বনিম্নে রাখে।
অবস্থান নির্ধারণের সমস্যা
হাতে করে এবং যান্ত্রিক পদ্ধতির মধ্যে সবচেয়ে গুরুত্বপূর্ণ পার্থক্যগুলোর মধ্যে একটি হলো ঝাঁকুনি দেওয়া, কাটা এবং অন্ত্র অপসারণের মতো গুরুত্বপূর্ণ কাজের সময় পাখিটিকে কীভাবে অবস্থান নির্ধারণ করা হয়।
হাতে করা অবস্থান নির্ধারণ অপারেটরের বিচারবুদ্ধি এবং শারীরিক ক্ষমতার উপর নির্ভর করে। দ্রুত গতিতে কাজ করা একজন কাটার প্রতিটি পাখিকে সঠিকভাবে অবস্থান করার জন্য পর্যাপ্ত সময় বা কোণ পাবেন না। ফলাফল: কিছুটা ভুল কাট, যার জন্য অতিরিক্ত বল প্রয়োগ করতে হয় অথবা একাধিক চেষ্টা করতে হয়। প্রতিটি অতিরিক্ত আন্দোলন হাড়ের ক্ষতি বা টিস্যুর আঘাতের ঝুঁকি বাড়ায়।
যান্ত্রিক ব্যবস্থাগুলি প্রতিটি কাজের সময় পাখিকে নিরাপদভাবে ধরে রাখার জন্য নির্ভুল অবস্থান নির্ধারণ ব্যবহার করে। উন্নত সরঞ্জামগুলি মাথার গাইড এবং শ্যাকল অবস্থান ব্যবহার করে পাখিকে স্থির করে, যা অশুদ্ধ কাটার কারণ হওয়া সরণকে দূর করে। এই নিয়ন্ত্রিত স্থিরীকরণের ফলে কাটার যন্ত্রটি প্রতিবার সঠিক কোণে পাখিকে স্পর্শ করে, যার ফলে প্রয়োজনীয় বল কমে এবং হাড় ভাঙার ঝুঁকি কমে।
স্থিতিশীলতার সুবিধা কাটার কাজের বাইরেও বিস্তৃত। প্রক্রিয়াকরণের বিভিন্ন পর্যায়ের মধ্যে স্থানান্তরের সময়, যান্ত্রিক ব্যবস্থাগুলি সুসঙ্গত অভিমুখ বজায় রাখে, যা হাতে করা পরিচালনার পরিবেশে আঘাত ও ঝাঁকুনির কারণে হওয়া আঘাত রোধ করে।
বাস্তব জগতের তুলনা
দক্ষিণ-পূর্ব অঞ্চলে একটি মুরগির প্লান্ট একই পণ্য লাইনে হাতে করা ও যান্ত্রিক কাটিংয়ের পাশাপাশি তুলনা করেছিল। দুই সপ্তাহ ধরে, প্লান্টটি অন্যান্য সমস্ত শর্ত অপরিবর্তিত রেখে উভয় পদ্ধতির ক্ষতির হার ট্র্যাক করেছিল।
হাতে করা স্টেশনগুলিতে গড়ে ৪ থেকে ৫ শতাংশ মৃতদেহে দৃশ্যমান আঘাতের চিহ্ন দেখা গিয়েছিল, যা কাটাছাঁটার জন্য যথেষ্ট ছিল। পাখনা ও উরুতে প্রধানত হাড় ভাঙনের হার ছিল ২ থেকে ৩ শতাংশ। যান্ত্রিক স্টেশনটি, যেখানে সঠিক অবস্থান নির্ধারণ ও নিয়ন্ত্রিত কাটিং বল ব্যবহার করা হয়েছিল, তাতে আঘাতের হার ২ শতাংশের নিচে এবং হাড় ভাঙনের হার ১ শতাংশের নিচে ছিল।
প্লান্ট ম্যানেজার লক্ষ্য করেছিলেন যে, পার্থক্যটি শুধু সংখ্যায় নয়। যান্ত্রিক লাইনটি আরও পরিষ্কার দেখতে মৃতদেহ উৎপাদন করেছিল, যাতে রঙ পরিবর্তনের অঞ্চলগুলি কম ছিল এবং প্রায় কোনো ফ্র্যাকচার ছিল না। মান নিয়ন্ত্রণ দল পরীক্ষা-নিরীক্ষায় কম সময় ব্যয় করেছিল এবং পণ্য স্থানান্তরে বেশি সময় ব্যয় করেছিল, যা দৈনিক উৎপাদন হারে উন্নতি হিসেবে প্রকাশ পেয়েছিল।
স্থির বলের বিজ্ঞান
যান্ত্রিক সিস্টেমগুলি কম ক্ষতি সৃষ্টি করে কেন—এটি বোঝার জন্য প্রক্রিয়াকরণের সময় বল কীভাবে প্রয়োগ করা হয় তা পর্যবেক্ষণ করা আবশ্যিক।
| ফ্যাক্টর | ম্যানুয়াল প্রক্রিয়াকরণ | যান্ত্রিক প্রক্রিয়াকরণ |
|---|---|---|
| বল প্রয়োগ | পরিবর্তনশীল, অপারেটর-নির্ভর | সুসঙ্গত, মেশিন-নিয়ন্ত্রিত |
| অবস্থান নির্ধারণের সঠিকতা | অপারেটরের দক্ষতা ও গতির দ্বারা সীমিত | নির্ভুল, ধনাত্মক লকিং সহ |
| ক্লান্তি প্রভাব | শিফটের সময় ক্ষতির হার বৃদ্ধি পায় | ক্লান্তির কোনো প্রভাব নেই |
| কাটের পুনরাবৃত্তিযোগ্যতা | অপারেটর ও পাখির মধ্যে ভিন্ন হয় | সমস্ত পাখিতে সুসঙ্গত |
| পাখির আকারের সাথে অভিযোজন | অপারেটর নিজে থেকে সামঞ্জস্য করেন | সিস্টেম পরিমাপ করে এবং অভিযোজিত হয় |
হাতে করা প্রক্রিয়াকরণ বল নিয়ন্ত্রণের জন্য মানুষের বিচারের উপর নির্ভর করে। একজন অভিজ্ঞ অপারেটর সময়ের ৯০ শতাংশ একদম সঠিক চাপ প্রয়োগ করতে পারেন। কিন্তু বাকি ১০ শতাংশ—যখন ক্লান্তি, মনোযোগ ছিটকে যাওয়া বা শুধুমাত্র কঠিন অবস্থানের কারণে সঠিক চাপ দেওয়া কঠিন হয়—সেই সময়গুলোতেই বেশির ভাগ ক্ষতি ঘটে। হাজার হাজার পাখির ক্ষেত্রে, এমনকি ছোট শতাংশ ক্ষতিও উল্লেখযোগ্য পণ্য ক্ষতির কারণ হয়ে দাঁড়ায়।
যান্ত্রিক সিস্টেমগুলো এই অস্থিরতা দূর করে। কাটিং, অবস্থান নির্ধারণ এবং স্থানান্তরের সময় প্রয়োগ করা বল লক্ষ্য পাখির আকারের জন্য নিরাপদ সীমার মধ্যে থাকার জন্য প্রকৌশলভাবে ডিজাইন করা হয়। যখন পাখিগুলোর আকার ভিন্ন হয়, আধুনিক সরঞ্জামগুলো সামঞ্জস্য করতে পারে, কিন্তু সেই সামঞ্জস্য অনুমানের উপর নয়, বরং পরিমাপের উপর ভিত্তি করে করা হয়।
কাটিং স্টেশনের পরে
কাটার সময় মাত্র ক্ষতি হয় না। স্টানিং থেকে শুরু করে চিলিং পর্যন্ত পূর্ণ প্রক্রিয়াকরণ লাইনের প্রতিটি ধাপেই আঘাত এবং ভাঙনের সম্ভাবনা থাকে।
স্টেশনগুলির মধ্যে পাখিগুলিকে হাতে স্থানান্তর করা—যেখানে শ্রমিকরা পাখিগুলিকে তুলে বিভিন্ন কনভেয়ার বা শ্যাকলে স্থাপন করে—এটি আঘাতের একটি সাধারণ কারণ। একটি পাখি যদি এমনকি কম উচ্চতা থেকেও ফেলে দেওয়া হয়, তবে মাংসের মানকে প্রভাবিত করে এমন আঘাত হতে পারে। অপ্রশিক্ষিত শ্যাকলিং-এর ক্ষেত্রে, যেখানে পাখির পা জয়েন্টগুলিকে চাপ দেওয়ার জন্য বাধ্য করা হয়, তাতে ফ্র্যাকচার হতে পারে যা চূড়ান্ত পণ্যের গুণগত মানকে ক্ষতিগ্রস্ত করে।
যান্ত্রিক স্থানান্তর সিস্টেমগুলি এই সমস্ত স্থানান্তরকে সুসংগত ও নিয়ন্ত্রিত গতিতে পরিচালনা করে। পাখিগুলি স্টেশন থেকে স্টেশনে হাতে পরিচালনার সময় যে ঝাঁকুনি ও অস্বাভাবিক অবস্থানের সম্মুখীন হয়, তা ছাড়াই স্থানান্তরিত হয়। ফলাফল: কম আঘাত, কম ফ্র্যাকচার এবং চূড়ান্ত প্যাকেজে পৌঁছানো পণ্যের সংখ্যা বৃদ্ধি।
ক্ষতি হ্রাসের অর্থনৈতিক প্রভাব
যান্ত্রিক প্রক্রিয়াকরণের আর্থিক সুবিধা শুধুমাত্র ট্রিম বর্জ্যের তাত্ক্ষণিক হ্রাসের বাইরেও বিস্তৃত। যে উৎপাদন ক্ষতিগ্রস্ত হয়, তার পুনরায় প্রক্রিয়াকরণ প্রয়োজন হয়, যা প্রাথমিক প্রক্রিয়াকরণে ব্যয়িত হওয়া শ্রম ও সময় নষ্ট করে। প্রতিটি আঘাতপ্রাপ্ত অংশ যা ট্রিম করতে হয়, প্রতিটি পাখিতে প্রক্রিয়াকরণ সময়ে সেকেন্ড বৃদ্ধি করে— এবং এই সেকেন্ডগুলো একটি শিফটে উল্লেখযোগ্য পরিমাণ শ্রম-ঘণ্টা হিসাবে জমা হয়ে যায়।
উৎপাদন ব্যবহারের প্রশ্নটিও রয়েছে। আঘাতপ্রাপ্ত মাংস, ট্রিম করার পরেও, প্রায়শই মাটি করা উৎপাদন বা পোষা প্রাণীর খাদ্যের মতো কম মূল্যের অ্যাপ্লিকেশনে চলে যায়। আঘাতমুক্ত, অখণ্ড মাংস সমগ্র পেশী ভিত্তিক অ্যাপ্লিকেশনে উচ্চ মূল্য আদায় করে। একটি আঘাতপ্রাপ্ত বুক এবং একটি নিখুঁত বুকের মধ্যে আয়ের পার্থক্য বিশাল হতে পারে।
যান্ত্রিক ব্যবস্থা ক্ষতির হার কমিয়ে আরও বেশি উৎপাদনকে উচ্চ-মূল্যের শ্রেণিতে রাখে। এই সরঞ্জামগুলো শুধুমাত্র ট্রিম বর্জ্য কমানোর মাধ্যমেই নয়, বরং সমগ্র উৎপাদনের গড় মূল্য বৃদ্ধির মাধ্যমেও নিজেদের খরচ পূরণ করে।
উল্লেখযোগ্য সীমাবদ্ধতা
কোনো সিস্টেম, যাই হোক না কেন—যান্ত্রিক বা হাতে করা—সম্পূর্ণরূপে ক্ষতি দূর করতে পারে না। যান্ত্রিক সরঞ্জামগুলি যথাযথভাবে সেট আপ করা এবং নিয়মিত রক্ষণাবেক্ষণ করা আবশ্যক যাতে সেগুলি ডিজাইন অনুযায়ী কাজ করতে পারে। একটি ভুলভাবে সাজানো কাটার বা ক্ষয়প্রাপ্ত অবস্থান নির্দেশক যতটাই অদক্ষ অপারেটরের মতো নিশ্চিতভাবে ক্ষতি সৃষ্টি করতে পারে।
পাখির আকারের পরিবর্তনও চ্যালেঞ্জ তৈরি করে। আধুনিক সিস্টেমগুলি বিভিন্ন আকারের সাথে খাপ খাওয়ানোর ক্ষমতা রাখলেও, একটি ঝাঁকের মধ্যে চরম আকারের পরিবর্তন যেকোনো সিস্টেমকে এর সীমা ছাড়িয়ে দিতে পারে। প্রক্রিয়াজাতকরণের যে পদ্ধতিই বেছে নেওয়া হোক না কেন, উপযুক্ত ঝাঁক ব্যবস্থাপনা এবং আকার নির্ধারণের অনুশীলন অবশ্যই প্রয়োজনীয়।
যান্ত্রিক সিস্টেমের প্রাথমিক খরচ আরেকটি বিবেচ্য বিষয়। কম পরিমাণে পাখি প্রক্রিয়াজাতকরণের জন্য ছোট অপারেশনগুলির ক্ষেত্রে, শুধুমাত্র ক্ষতি হ্রাসের ভিত্তিতে এই বিনিয়োগের যৌক্তিকতা প্রমাণ করা কঠিন হতে পারে। তবে পরিমাণ বৃদ্ধি পেলে এবং প্রতিটি পাখির জন্য সঞ্চয় জমতে থাকলে, অর্থনৈতিক সুবিধা যান্ত্রিক সিস্টেমের পক্ষে ঝুঁকে পড়ে।
চয়ন করা
ক্ষতি হ্রাসের প্রমাণ স্পষ্ট: সঠিকভাবে নকশা করা যান্ত্রিক পদ্ধতি হাতে করা পদ্ধতির তুলনায় হাড় ভাঙার এবং আঘাতের হার ধারাবাহিকভাবে কম তৈরি করে। নির্ভুল অবস্থান নির্ধারণ, নিয়ন্ত্রিত বল প্রয়োগ এবং ক্লান্তি-সম্পর্কিত পরিবর্তনশীলতা দূরীভূত করা—এই তিনটি বিষয় যান্ত্রিক প্রক্রিয়াকরণকে উল্লেখযোগ্য সুবিধা প্রদান করে।
উল্লেখযোগ্য পরিমাণে প্রক্রিয়াকরণ করা অপারেশনগুলির জন্য, শুধুমাত্র ক্ষতি হ্রাসের ফলেই প্রায়শই সরঞ্জাম বিনিয়োগের যৌক্তিকতা প্রমাণিত হয়। যখন এটি শ্রম সাশ্রয়, সামঞ্জস্য উন্নতি এবং যান্ত্রিক পদ্ধতির মাধ্যমে সম্ভব হওয়া উচ্চতর পণ্য মূল্যের সঙ্গে একত্রিত হয়, তখন এই যুক্তি আরও শক্তিশালী হয়ে ওঠে।
BYD-এর মতো কোম্পানি স্ট্যানথাম এই ক্ষতির বিষয়গুলি সমাধান করার জন্য তারা চিন্তাশীল প্রকৌশল এবং গুণগত নির্মাণের মাধ্যমে প্রক্রিয়াকরণ সরঞ্জাম তৈরি করেছে । তাদের নির্ভুল অবস্থান নির্ধারণ, খাদ্য-মানের উপকরণ এবং নির্ভরযোগ্য কার্যকারিতার উপর ফোকাস প্রক্রিয়াকরণকারীদের বাস্তব চাহিদাকে প্রতিফলিত করে, যারা বুঝেন যে প্রতিটি প্রতিরোধ করা আঘাতই লাভ সংরক্ষণ করে।