 EN

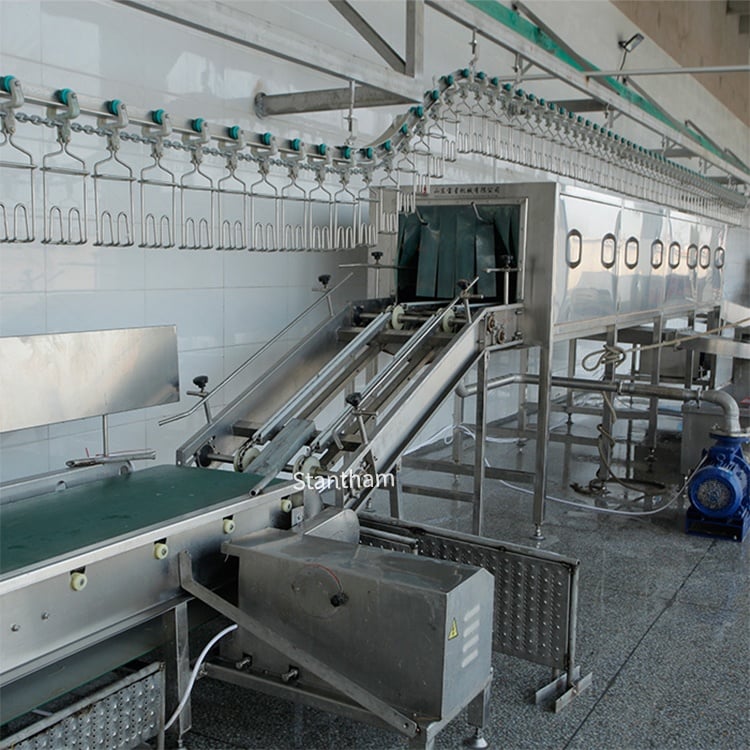
تونل خونریزی: بیش از یک نوار نقاله
ورود به هر واحد فرآوری مرغها با ظرفیت متوسط تا بزرگ، بخش خونکشی داستانی از انضباط کلی عملیات را روایت میکند. برخی از کارخانهها خطوطی دقیق و پاک را اجرا میکنند که در آن لاشهها با حداقل آلودگی و حداکثر بازده از طریق خط حرکت میکنند. در مقابل، برخی دیگر شاهد تجمع خون روی کف، شستوشوی کارگران بین هر قلاب و کاهش محسوس کیفیت نهایی محصول هستند. این تفاوت اغلب به یک قطعه تجهیزات برمیگردد: تونل خونکشی.
تونل خونکشی تنها یک نوار نقالهٔ پوشیده نیست که پرندگان را از ایستگاه کشتن به ایستگاه گرمکننده منتقل میکند. بلکه محیطی کنترلشده است که در آن نیروی گرانش، زمانبندی و هندسهٔ تونل بهصورت هماهنگ برای انجام یک کار خاص و مهم — یعنی خارج کردن کاملترین و پاکترین خون از لاشه — عمل میکنند. وقتی تونل با ویژگیهای یکپارچهٔ جمعآوری خون طراحی شده باشد، افزایش بازده در همهجا مشهود خواهد بود: کیفیت بهتر گوشت، کاهش هزینههای تمیزکاری و کاهش تعداد ردشدهها در ایستگاه بازرسی.
در داخل تونل خونکشی واقعاً چه اتفاقی میافتد
قوانین فیزیک ساده اما بیرحم هستند. پس از اینکه گردن پرنده بریده میشود، باید زمانی برای تخلیه خون آن قبل از ورود به دستگاه شستوشوی گرم در نظر گرفته شود. تحقیقات صنعتی نشان میدهد که حدود ۴۵ درصد از حجم کل خون یک جوجه—که معادل تقریبی ۳ درصد وزن زنده آن است—در طول مرحله تخلیه خون خارج میشود. پنجره حیاتی این مرحله، ۹۰ ثانیه اول است که در آن ۷۳ تا ۷۷ درصد از کل تخلیه خون رخ میدهد. پس از این مدت، تنها حدود ۸ تا ۹ درصد از کل تخلیه خون پس از ۹۰ ثانیه انجام میشود.
این بدان معناست که طول تونل و سرعت نوار نقاله باید دقیقاً با ظرفیت خط تطبیق داده شوند. تونلی که بیش از حد کوتاه باشد، مرغها را پیش از تخلیه کامل خون به داخل دمایدهنده (اسکالدر) هدایت میکند. خون باقیمانده در لاشه در آب دمایدهنده انعقاد یافته و باعث ایجاد رسوب چسبندهای میشود که حذف آن دشوار است و بر رنگ پوست و ماندگاری محصول تأثیر میگذارد. از سوی دیگر، تونلی که بیش از حد بلند باشد، فضای کف کارخانه را هدر میدهد و ممکن است باعث شود مرغها قبل از رسیدن به دمایدهنده شروع به خنکشدن کنند؛ این امر منحنی کلی فرآیند حرارتی را مختل میسازد.
چگونه طراحی یکپارچه بازی را تغییر میدهد
تونل خونگیری بهدرستی یکپارچهشده سه کار انجام میدهد که نوار نقاله باز معمولی نمیتواند آنها را تکرار کند:
-
جریان خون در محیط بسته – کف تونل به سمت شیار جمعآوری مرکزی شیب دارد و خون را مستقیماً به سمت چاه جمعآوری هدایت میکند، نه اینکه اجازه دهد روی کف کارخانه پخش شود. این تنها یک راحتی جزئی نیست؛ بلکه زمان لازم برای تمیزکردن ناحیه ذبح را تقریباً نصف میکند و از پاشیدن خون بر روی تجهیزات خارجسازی در ادامه خط تولید جلوگیری میکند.
-
زاویهٔ تخلیهٔ کنترلشده – پرندگان در زاویهای خاص آویزان میشوند که جریان خون را از حفرهٔ گردن به بیرون هدایت میکند، نه اینکه در حفرهٔ قفسهٔ سینه جمع شود. شیب رو به جلوی ۱۵ تا ۲۰ درجه در سیستمهای خوب طراحیشده رایج است، هرچند زاویهٔ بهینه بسته به اندازه و نژاد پرنده متغیر است.
-
دقت زمانبندی – درایوهای قابل تنظیم سرعت روی نوار نقالهٔ تونلی، امکان تنظیم دقیق زمان اقامت را برای ظرفیت تولید خاص اپراتور فراهم میکنند. اگر خط با ظرفیت ۶۰۰۰ پرنده در ساعت کار کند، سرعت تونل بهگونهای تنظیم میشود که این بازهٔ ۹۰ ثانیهای حفظ شود. در صورت کاهش ظرفیت تولید به ۴۰۰۰ پرنده در ساعت برای یک تولید ویژه، سرعت نیز بهطور متناظر تغییر میکند.
یک فرآوردهکننده در منطقه میانغرب با مشکلات کیفیت پایداری در بخش خونریزی باز ۲۰ سالهای روبرو شد. لکههای تیره روی گوشت سینه، مدت زمان نگهداری نامنظم و شمارش بالای باکتریها در سردکن به دلیل خونریزی ناقص شناسایی شدند. پس از نصب مجدد یک تونل یکپارچه با کفهای شیبدار جمعآوری و کنترل سرعت متغیر، کارخانه در هفته اول بهبود قابلمشاهدهای در ظاهر لاشه مشاهده کرد. مدیر عملیات اشاره کرد که مزیت واقعی تنها گوشت تمیزتر نبود—بلکه این بود که کارکنان حذف احشاء دیگر مجبور نشدند خط تولید را برای پاکسازی خون از میز بازرسی متوقف کنند.
اعدادی که اهمیت دارند
در اینجا دادهها هنگام مقایسه یک سیستم خونریزی باز ابتدایی با یک سیستم تونل یکپارچه آورده شدهاند. این اعداد از مجموعهای از بازرسیهای تأسیسات انجامشده در چندین کارخانه که بین ۴۰۰۰ تا ۸۰۰۰ پرنده در ساعت فرآوری میکنند، استخراج شدهاند.
| شاخص عملکرد | سیستم خونریزی باز | سیستم تونل یکپارچه |
|---|---|---|
| حجم خون تخلیهشده (به درصد وزن زنده) | 2.1–2.5% | 2.8–3.1% |
| نرخ تغییر رنگ لاشه | 4–7% | 1–2% |
| زمان تمیزکردن منطقه ذبح (ساعتکار در هر شیفت) | 2.5–3.0 | 1.0–1.5 |
| آلودگی خون بر روی تجهیزات خالیسازی احشام | مکرر | نادر |
تنها تفاوت در بازده—حدود ۰٫۵ تا ۰٫۷ درصد وزن زنده در حذف بیشتر خون—در مقیاسهای بزرگ (صدها هزار قطعه پرنده در هفته) به ارزش واقعی محصول تبدیل میشود.
جایی که محدودیتها آغاز میشوند
هیچ تجهیزاتی نمیتواند راهحل جادویی باشد و تونل خونکشی یکپارچه نیز محدودیتهای خود را دارد. اندازه پرنده اهمیت دارد. تونلی که برای برویلرهای ۲٫۵ کیلوگرمی بهینهسازی شده است، عملکرد مشابهی با برویلرهای ۴ کیلوگرمی نخواهد داشت. محل و عمق برش گردن نیز نقش بسیار مهمی ایفا میکند—هیچ تونلی نمیتواند جبرانکننده قتل نادرست باشد. اگر شریانهای کاروتید و وریدهای ژوگولار بهدرستی قطع نشوند، خون بههرحال تخلیه نخواهد شد، صرفنظر از اینکه طراحی تونل چقدر دقیق باشد.
سوالی که مطرح میشود، چیدمان تأسیسات است. نصب یک تونل یکپارچه در یک کارخانه موجود اغلب نیازمند بازآرایی سیستم نقاله بالاسری است که ممکن است منجر به توقف عملیات برای چند روز شود. در مورد ساختارهای جدید، ادغام تجهیزات کاملاً ساده است. اما در تأسیسات قدیمی، محاسبه بازگشت سرمایه (ROI) باید اختلالات ناشی از نصب را نیز در نظر بگیرد.
نتیجهگیری نهایی درباره تخلیه خون
تونل یکپارچه تخلیه خون، کارایی این فرآیند را با ایجاد محیطی کنترلشده و قابل تکرار بهبود میبخشد که در آن زمانبندی و نیروی گرانش هماهنگ عمل میکنند. این بهبودها صرفاً نظری نیستند—بلکه در قالب رنگ بهتر، ماندگاری طولانیتر، کاهش هزینههای پاکسازی و کاهش مشکلات برای تیم خارجکردن احشاء قابل مشاهدهاند. با این حال، کارایی تجهیزات به اندازه فرآیند اطراف آن است. صدمهزدن مناسب، برش دقیق گردن و حفظ سرعت ثابت خط تولید، پیشنیازهای غیرقابل چانهزنی هستند.
برای عملیاتهایی که قصد ارتقاء یا ساخت سیستم جدید را دارند، انتخاب این نیست که آیا باید تونل خونریزی داشته باشند یا خیر—بلکه این است که آیا باید تونلی با ویژگیهای یکپارچهسازیشده برای جمعآوری داشته باشند یا اینکه با سیستم باز اولیهای که پول را بهطور تحتاللفظی و اصطلاحی روی زمین میگذارد، رضایت حاصل کنند. شرکتهایی مانند شاندونگ چنگمینگ شون اسمارت اکویپمنت کو., لتد. این سیستمها را با مواد مناسب برای مصارف غذایی و مهندسی دقیق ساختهاند که با نیازهای خطوط فرآوری مدرن سازگان دارد و پیکربندیهایی ارائه میدهند که از استارتآپهای فشرده تا تسهیلات صنعتی با ظرفیت بالا را پوشش میدهد.