 EN

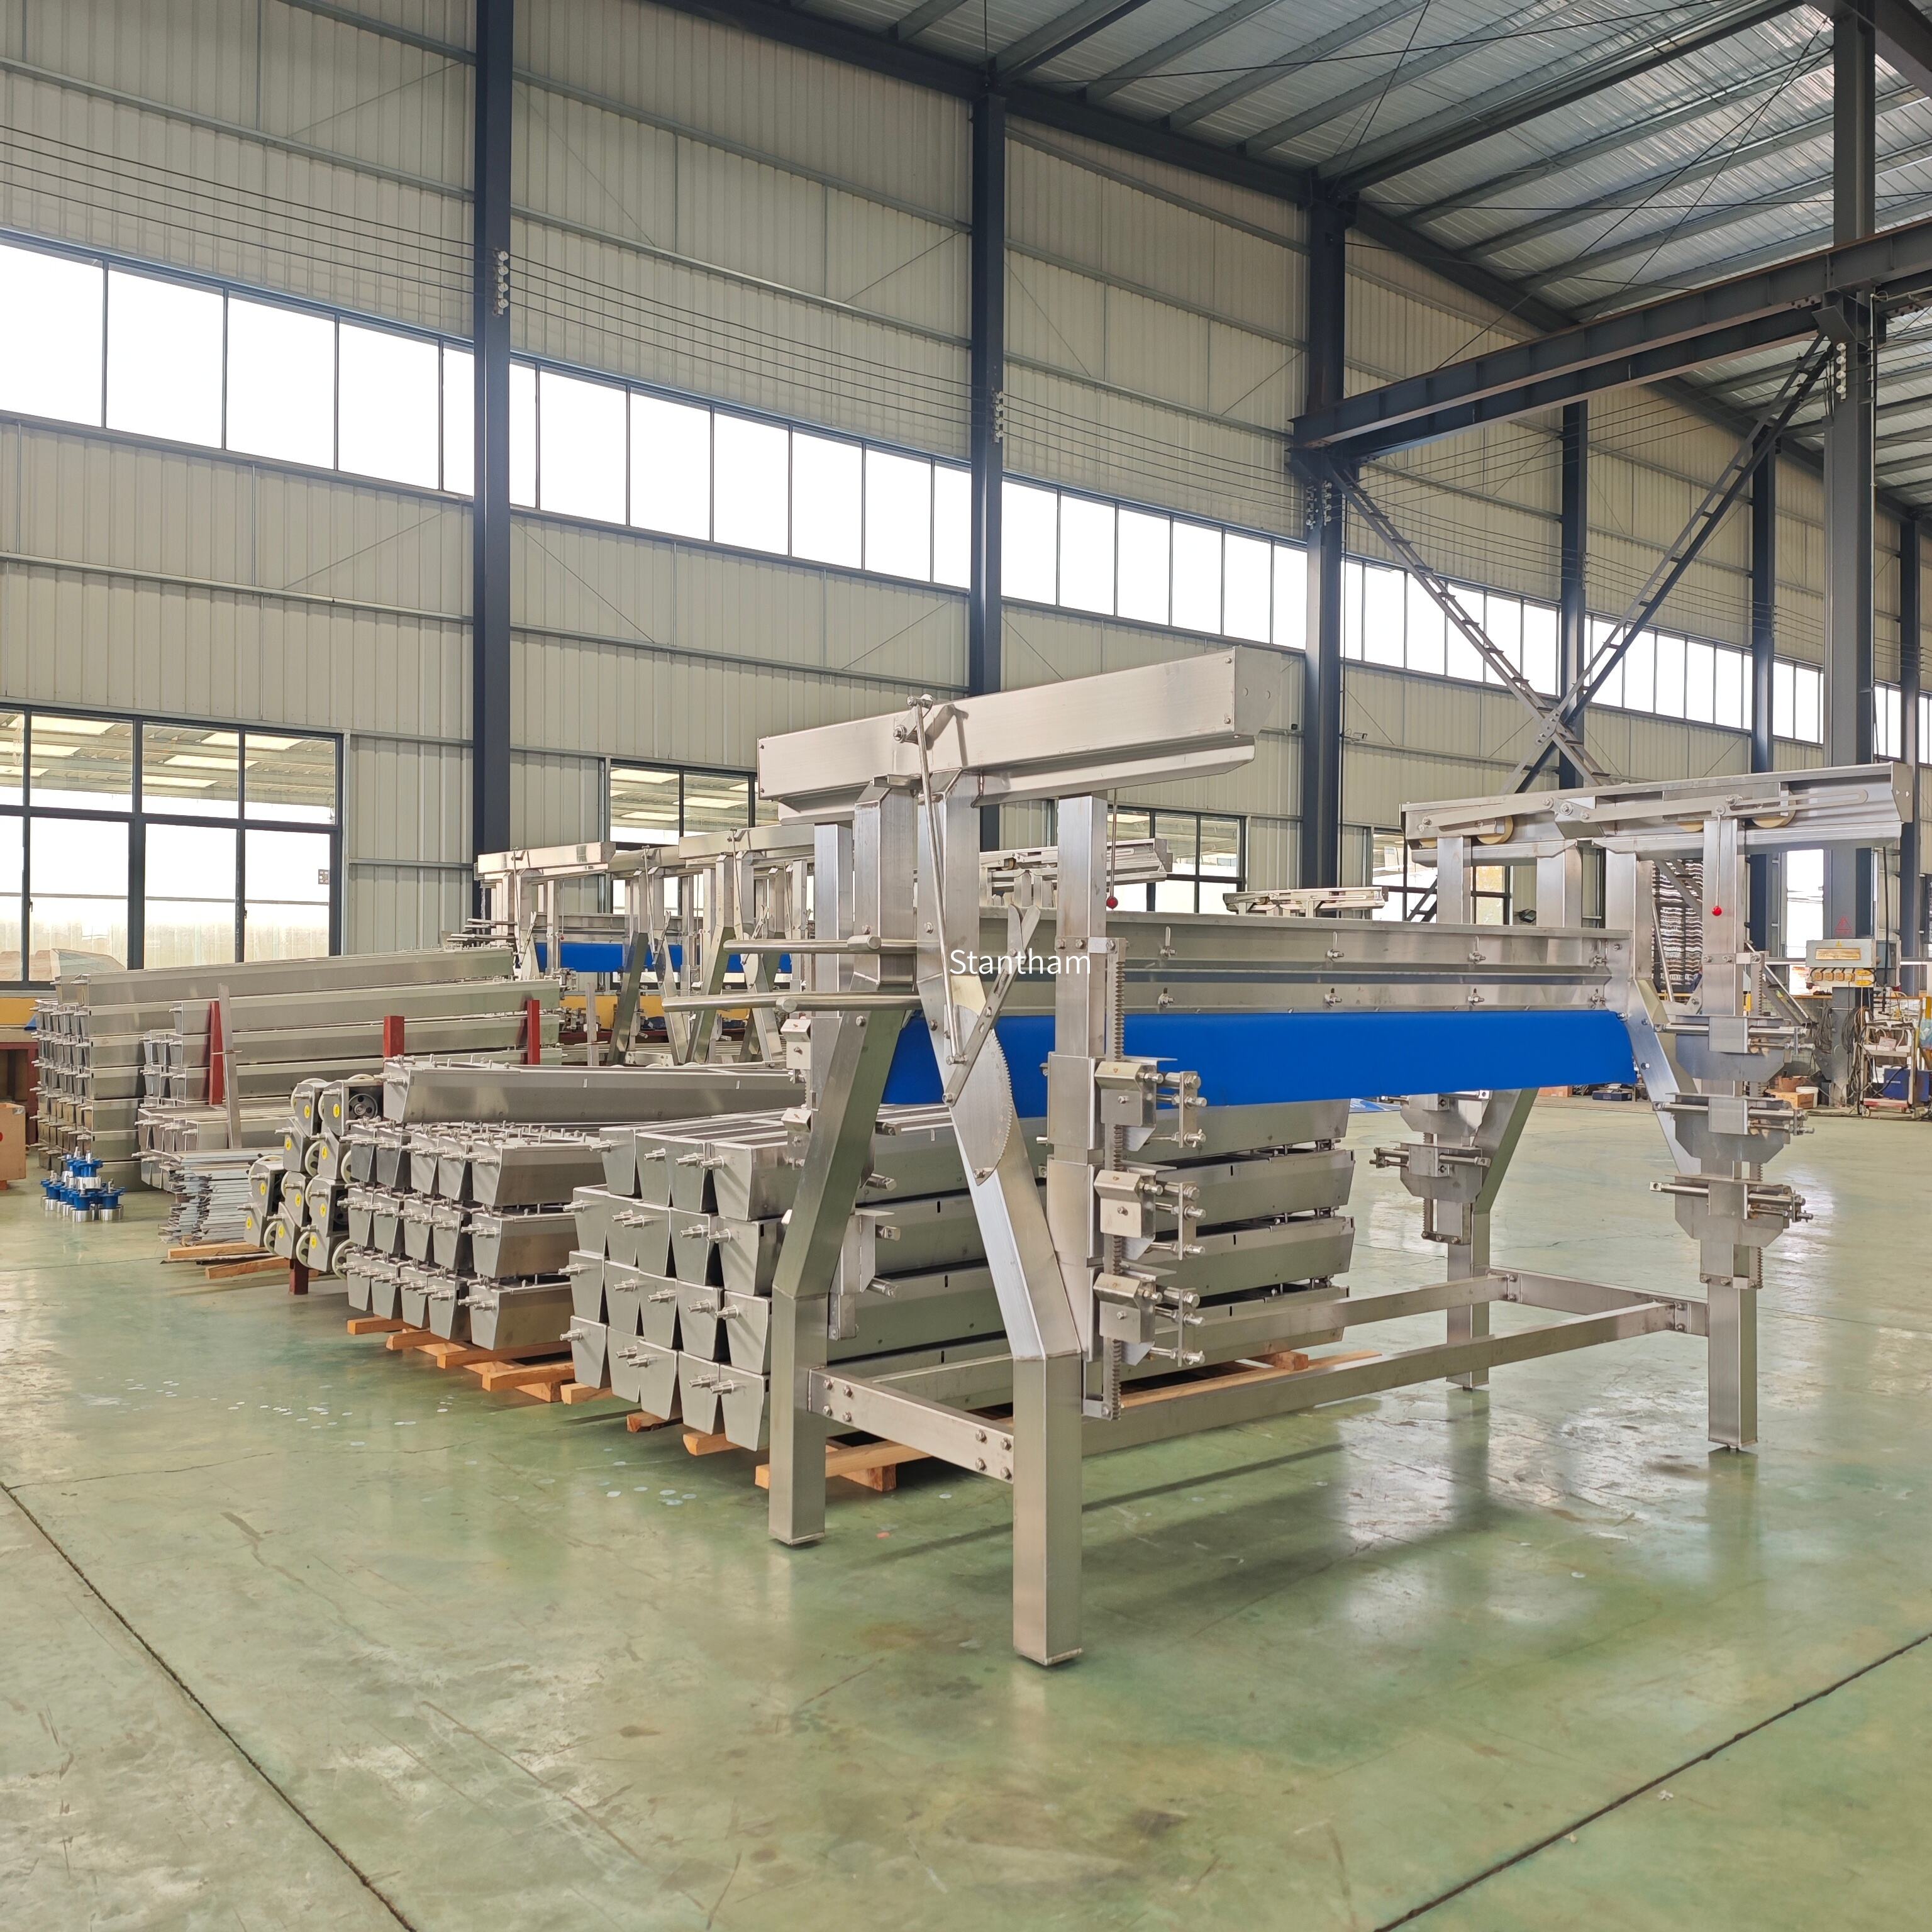
Құс өңдеу процесіндегі таңдаулылық мәжбүрлігі
Құс өңдеу сызықтары қашықтан ұқсас көрінеді — ілгіштер, конвейерлер, ыстық суға салғыштар, пернелерді алу құрылғылары, ішкі мүшелерді алу орындары. Бірақ жақынырақ келсеңіз, айырмашылықтар анық көрінеді. Бір зауыт 40 футтық төбелі кең көлемді ғимаратта сағатына 12 000 тауық өңдейді. Ал екіншісі төмен төбе мен тар бұрыштары бар қайта жабдықталған қоймаға орналастырылған және сағатына 500 тауық өңдейді. Бірінші жағдайда идеалды жұмыс істейтін жабдық екінші жағдайда мүлдем қолданылмай қалады.
Сондықтан құс өлтіру жабдығын жеке тапсырыс бойынша жасау – бұл көпшілік үшін артықшылық емес, оның орнына еңбек, өндірістік аумақ немесе өнімнің шығымын үнемдеу арқылы өндірістік қуат көрсеткіштерін қамтамасыз етуді қалайтын кез келген өндірістік кәсіпорын үшін тәжірибелік қажеттілік. Дайын жабдықтар өндірістік кәсіпорынға өзіне бейімделуге мәжбүр етеді. Ал жеке тапсырыс бойынша жасалған жабдықтар өндірістік кәсіпорынға бейімделеді. Операциялық тиімділіктегі айырмашылық бірінші күннен бастап өлшенеді.
Бұл контексте «жеке тапсырыс бойынша жасау» деген не?
Құс өлтіру жабдығын жеке тапсырыс бойынша жасау – бұл тек түс таңдау немесе басқару панеліне компания логотипін орналастыру сияқты әрекет емес. Бұл өндірістік орынды бағалаумен басталады, онда мыналар карталанады:
-
Қолжетімді еден аумағы мен таван биіктігі
-
Бар коммуникациялар (электр қуаты, су, бу, сығылған ауа)
-
Қажетті өндірістік қуат диапазоны (тек шың қуаты емес, сонымен қатар типтік жұмыс істеу диапазоны)
-
Құстың өлшемі мен түрінің сипаттамалары
-
Жұмысшылардың саны мен біліктілігі
-
Тағам өнімдерінің мақсатты нарығы үшін қолданылатын нормативтік талаптар
Осыдан кейін инженерлік топ физикалық кеңістік пен жұмыс режиміне сәйкес келетін желіні құрастырады. Бұл, мысалы, төмен тавандың астына сыйу үшін скальдерді қысқарту, қолмен ішкі мүшелерді алу бригадасының жылдамдығы төмен болғандықтан қосымша тексеру станцияларын қосу немесе өндірістің көлемі артқан кезде ұзартылатын модульді қан ағызу туннелін құрастыру болуы мүмкін.
Оңтүстік-Шығыс Азиядағы бір өндірістік орында ерекше шектеулер болды: ғимарат алғашқыда балық өңдеу зауыты ретінде салынған еді, оның едені ортасына қарай еңісті болатын. Еденді деңгейлеу — қымбат және уақыт талап ететін шешім болғандықтан, жабдық тақырыбы құрылғының қолдау рамаларын еңісті компенсациялайтын реттелетін аяқтармен құрастырды. Желі стандартты жүйемен орнатылғанда кететін уақыттың жартысында ғана орнатылды, соның нәтижесінде зауыт жоспардан екі апта бұрын іске қосылды.
Жетістікке жетуді немесе жетістікке жетпеуді шешетін инженерлік шешімдер
Таңдалған жабдықтар тіркеу құрылғыларынан бас тартатын көптеген компромисстік шешімдерді талап етеді. Бұлар – негізгі компромисстік шешімдер:
Конвейердің жылдамдығы мен ұстау уақыты. Жылдам конвейерлер құс санын арттырады, бірақ әрбір станция – токтату, қан кетіру, ыстық сумен өңдеу, түктерді алу – өзінің жұмысын орындау үшін белгілі бір минималды уақытты қажет етеді. Таңдалған жүйе бұл қарама-қайшы талаптарды конвейердің қозғалтқышын жай ғана күшейтіп емес, станциялардың ұзындығын реттеу арқылы теңестіреді. Мысалы, егер қан кетіру тунеліне 90 секунд қажет болса және жолда сағатына 8 000 құс өтсе, онда тунельдің белгілі бір ұзындығы болуы керек. Тез жолдар жоқ.
Ортаға сай материалды таңдау. 304 маркалы шымыр болат – тамақ өнімдерімен тікелей контакт болатын беттер үшін өнеркәсіптік стандарт және оған себеп бар. бірақ жолдың барлық бөлігі 304 маркалы шымыр болаттан жасалуы керек емес. Кейбір орталарда қолдау рамалары, өту жолдары және тікелей контакт болмайтын конструкциялық бөлшектер қапталған көміртекті болаттан жасалуы мүмкін, бұл тамақ қауіпсіздігін қамтамасыз етіп, құнын төмендетеді. Сапалы таңдалған жобалау бұл айырымдарды әдет бойынша емес, мақсатты түрде жасайды.
Болашақтағы кеңейту үшін модульділік. Қазір әзірленген салыстырмалы жол болашақтағы өсуіне сыйымды болуы керек. Бұл қосымша станцияларды орналастыруға, екінші шайытты орналастыру үшін алдын ала орын қалдыруға немесе конвейерлік жүйені қосымша қозғалтқыш қуатымен жобалауға мүмкіндік береді. Орта Азиядағы бір өңдеуші кәсіпорын 2000 құс/сағат қуатты жолмен бастап, үш жылдан кейін осы базалық конвейерлік жүйені пайдалана отырып, 5000 құс/сағатқа дейін кеңейтті — себебі алғашқы салыстырмалы жобалау кеңейтуге арналған конструкциялық және электрлік сыйымдылықты қамтиды.
Салыстырмалы жабдық нұсқаларын бағалауға арналған тәкаппар.
Барлық салыстырмалы жабдық құрамында инженерлік қатаңдықтың бірдей деңгейі ұсынылмайды. Төменде негізгі «салыстырмалы» ұсыныс пен нағыз инженерлік салыстырмалы шешімнің салыстырмалы кестесі келтірілген.
| Бағалау критерийлері | Негізгі салыстырмалылау | Инженерлік салыстырмалы шешім |
|---|---|---|
| Орналасу талдауы | Телефон қоңырауы немесе электрондық пошта арқылы сауалнама | Өлшемдерін алу мақсатында жер бойынша немесе виртуалды айналыс |
| Жобалау нәтижелері | Жалпы орналасу сызбасы | Детальді 3D жоспар + коммуникацияларды қосу жоспары |
| Реттеу икемділігі | Тұрақты өлшемдер, незақымды түзетулер | Модульді компоненттер, масштабталатын дизайн |
| Бар жабдықпен интеграциялау | Барлығының сыйып кететінін болжайды | Интерфейстер бар жабдыққа сәйкес келеді |
| Іске қосу қолдауы | Уақытша рахаттау | Объектіде орнатуды қадағалау |
Айырмашылық тек құжаттамада емес, орнату тәжірибесінде де көрінеді. Мамандандырылған шешімдер бірінші рет дәл келеді. Негізгі түзетулер жиі өрісте өзгерістерді қажет етеді, бұл уақыт пен ақшаға тұрады.
Дербес жабдықтардың кемшіліктері
Дербес түрлендірулердің кемшіліктері бар, оларды атаған жөн. Жеткізу мерзімі ұзақ — мамандандырылған дербес жолақ құжаттаманың расталуынан кейін 8–16 апта ішінде жеткізіледі, ал стандартты конфигурация үшін бұл мерзім 4–6 апта құрайды. Алғашқы инженерлік шығындар жоғары болса да, олар әдетте еңбек шығындарын төмендету мен өнімділікті арттыру арқылы жұмыс істей бастағаннан кейін бірінші жылы өзін-өзі қайтарылады.
Сондай-ақ, жөндеуге қол жеткізуге болатындығы да мәселе болып табылады. Ерекше өлшемдері бар және стандартты емес компоненттері бар қосымша жолақтардың қолдауы қиын болуы мүмкін, егер алғашқы жабдықтаушы қателерді анықтау үшін қолжетімді болмаса. Сондықтан, тек жабдықты жасау қабілетін емес, сонымен қатар оның артында тұруға дайындығын да көрсететін, ұзақ мерзімді қолдау тәжірибесі бар өндірушімен жұмыс істеу маңызды. .
Қосымша жолақтардың артықшылықтары
Қосымша жолақтарды таңдау шешімі қарапайым есептеуге негізделеді: қосымша жолақтардың құны операциялық үнемдеулер арқылы орындалатын уақыт аралығында қайтарыла ма? Көптеген орта және ірі операциялар үшін жауап «ия» — егер қосымша жолақтар дұрыс жасалса.
Сапасыз орындалған қосымша жол стандартты жолдан да нашар болуы мүмкін. Дұрыс емес аралықтар, төмен техникалық сипаттамалы қозғалтқыштар немесе үйлесімсіз басқару жүйелері жылдар бойы қиындықтар туғызады. Сондықтан құрылғының инженерлік қабілеті оның өндірістік қуатына тең маңызды. Мысалы, Shandong Chengming Shun Smart Equipment Co., Ltd. компаниясы кез келген металды қиып алуға дейін қосымша жобаларды толық инженерлік талдауға ұшыратады, соның нәтижесінде соңғы өнім сатушының ең жақсы болжамы емес, өндірістің нақты қажеттіліктеріне сай болады.
Дұрыс инженерлік есептеулерге негізделген қосымша тауық өлтіру жабдығы өңдеу жолын тұрақты тежегіштер көзінен сұйық, болжанатын операцияға айналдырады. Бастапқы инвестиция шынайы, бірақ тиімділік де шынайы — өндірістік қуат, шығым, еңбек өнімділігі және тыныштық деңгейі арқылы.
Мазмұны
- Құс өңдеу процесіндегі таңдаулылық мәжбүрлігі
- Бұл контексте «жеке тапсырыс бойынша жасау» деген не?
- Жетістікке жетуді немесе жетістікке жетпеуді шешетін инженерлік шешімдер
- Салыстырмалы жабдық нұсқаларын бағалауға арналған тәкаппар.
- Дербес жабдықтардың кемшіліктері
- Қосымша жолақтардың артықшылықтары