 EN

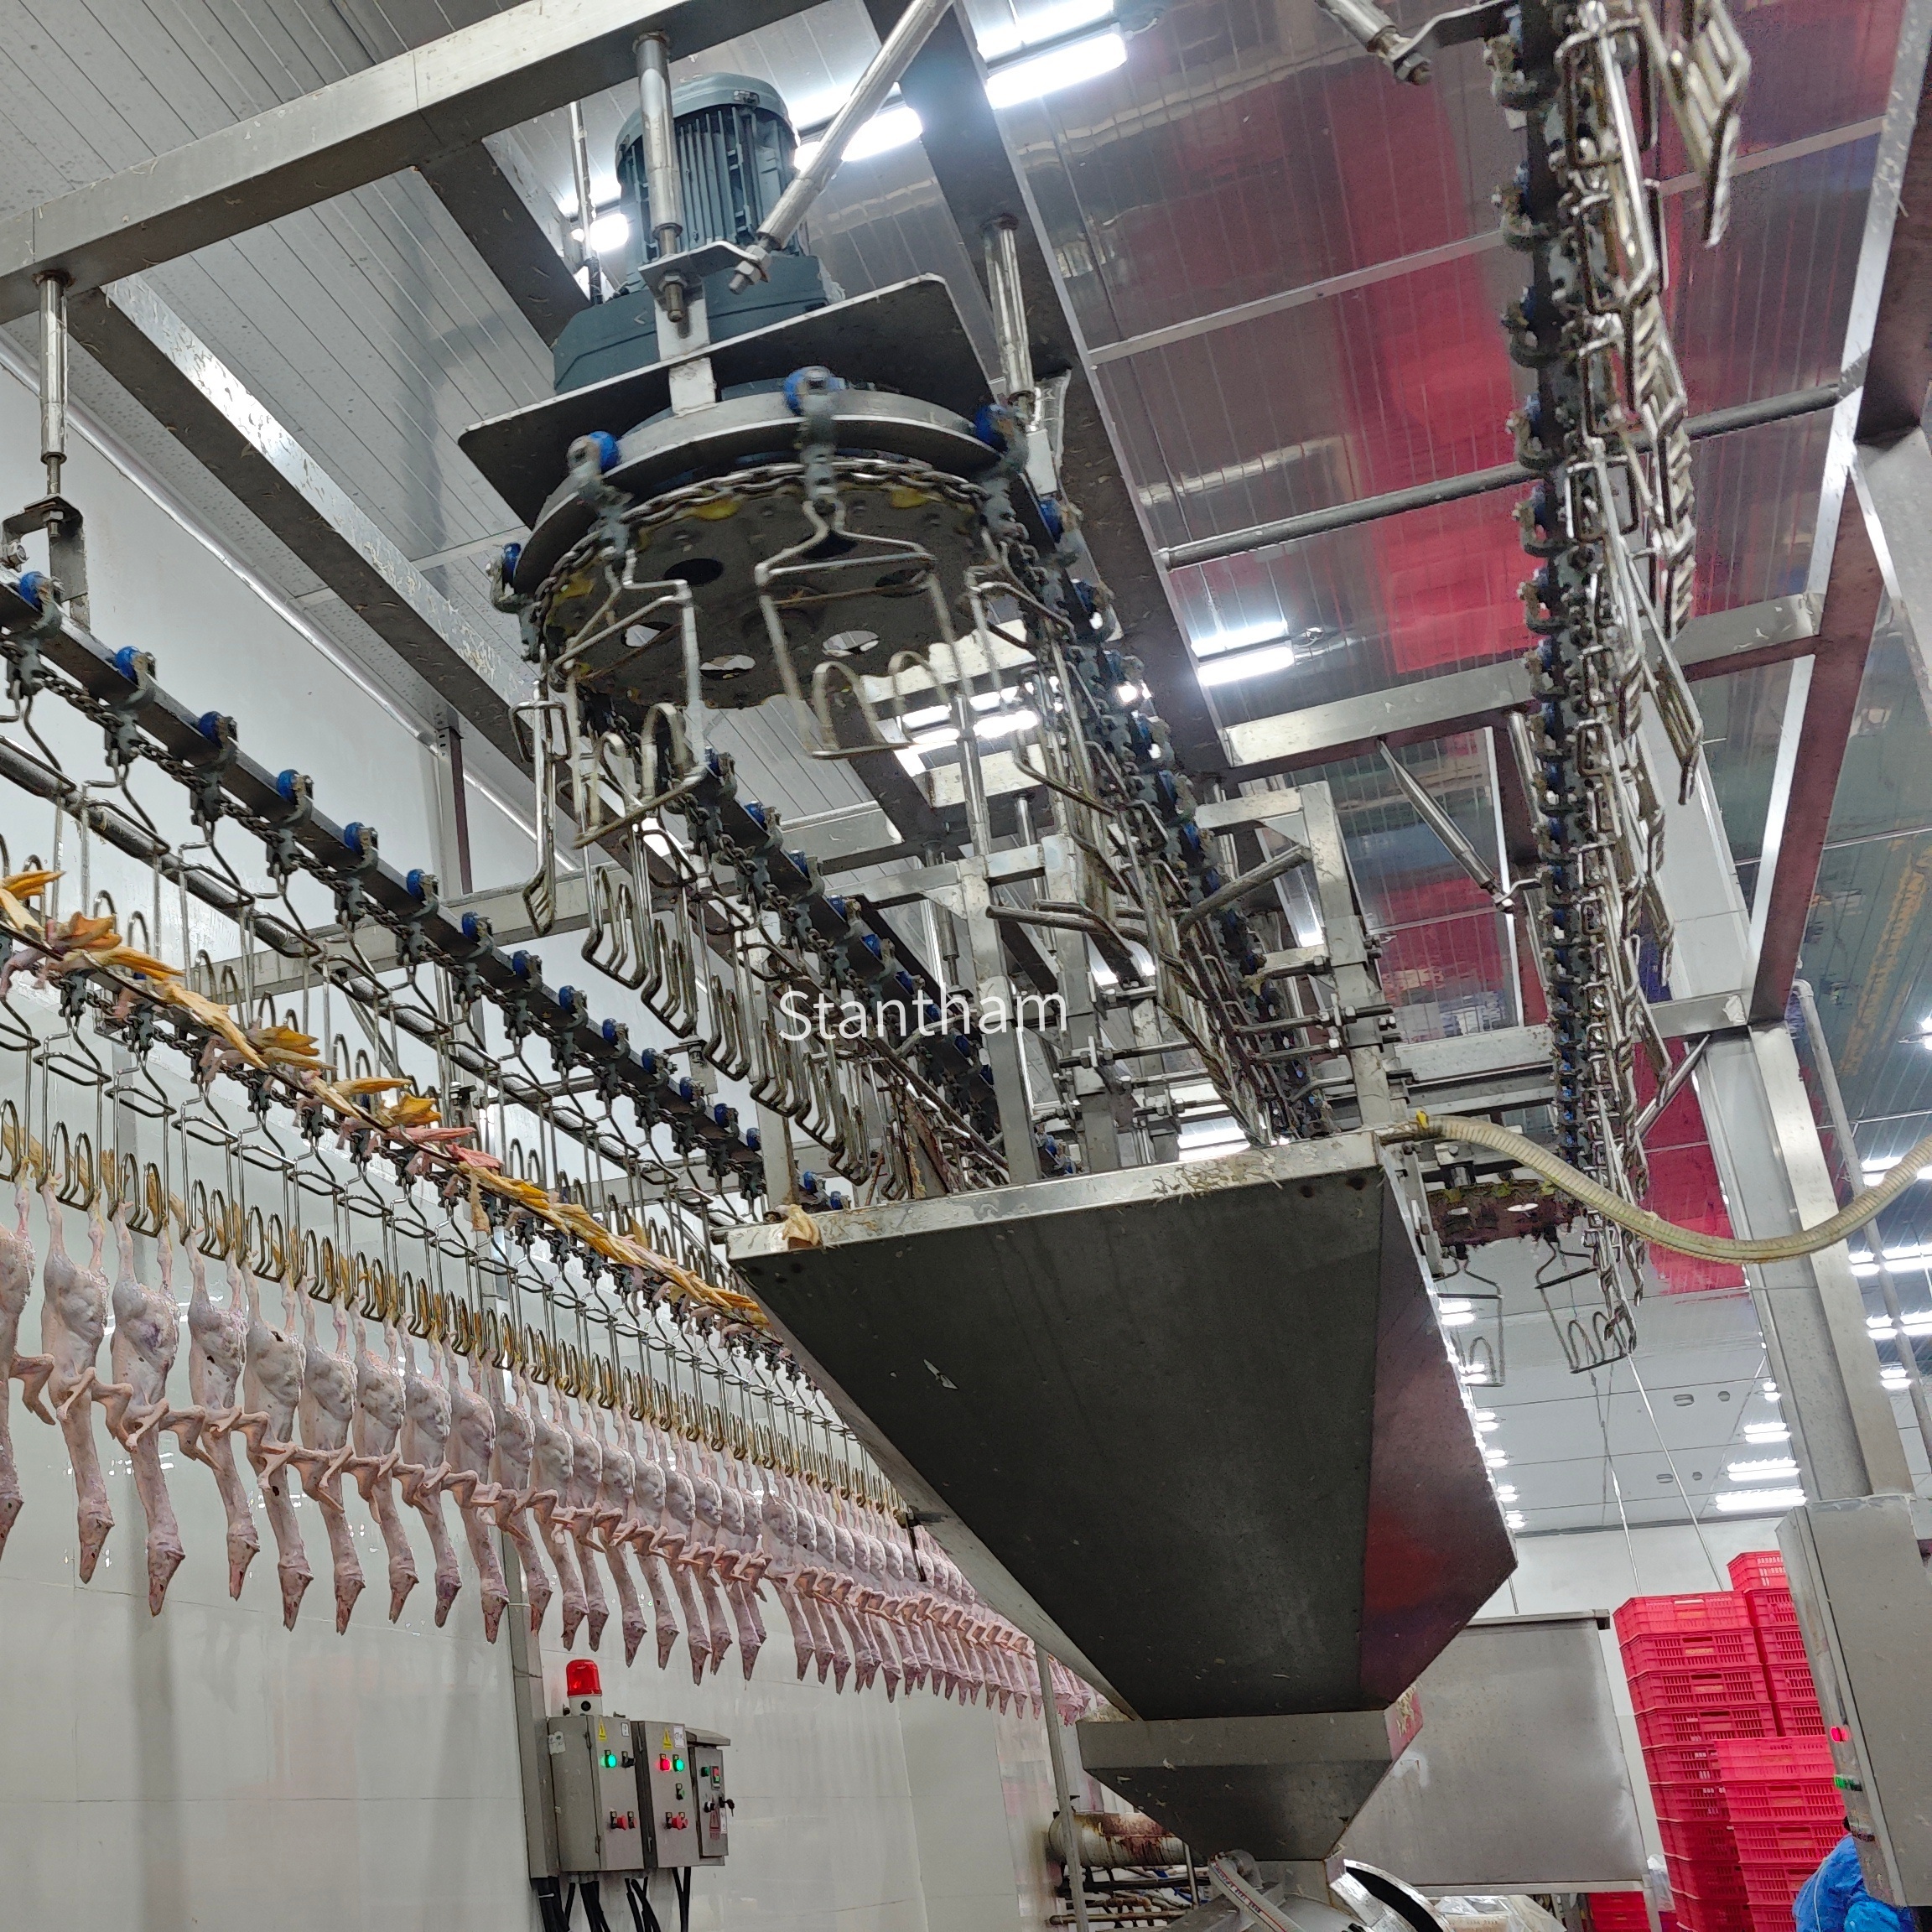
هزینه واقعی باقیگذاشتن گوشت روی استخوان
هر مدیر فرآیندی میداند که چه احساسی دارد وقتی گوشت بریدهشده را در شیار ضایعات مشاهده میکند. آن جریان صورتی-قرمز رنگ نهتنها نشاندهنده محصول از دسترفته، بلکه نشاندهنده سود از دسترفته نیز هست. در فرآیند پردازش طیور، بازده تنها یک شاخص نیست، بلکه تفاوت میان یک شیفت سودآور و یک شیفت با سود ناچیز است. اعداد و ارقام این موضوع را تأیید میکنند. تحلیلهای صنعتی نشان میدهند که حتی بهبودهای جزئی در بازده، به میزان چند گرم در هر پرنده، میتواند برای یک واحد تولیدی با ظرفیت متوسط، افزایش قابلتوجهی در سود سالانه ایجاد کند. .
چالش در اتاق برش است. برش دستی، هرچند انعطافپذیر است، متغیرهایی را به وجود میآورد که هیچ میزان آموزشی برای اپراتور نمیتواند به طور کامل آنها را از بین ببرد. تفسیر یک برشزن از عبارت «برش تمیز» با تفسیر برشزن دیگر متفاوت است و خستگی این مشکل را با گذشت زمان شیفتها تشدید میکند. تجهیزات برش مکانیکی این متغیرها را مستقیماً برطرف میکنند، اما همه ماشینها نتایج یکسانی ارائه نمیدهند.
نقاط ضعف روشهای سنتی برش
روشهای سنتی برش، چه دستی و چه با استفاده از سیستمهای مکانیکی قدیمی، یک نقطه ضعف مشترک دارند: آنها همه پرندگان را یکسان تلقی میکنند. هر کسی که زمانی در خط تولید پردازش کار کرده باشد، میداند که اندازه پرندگان در یک گله واحد گاهی اوقات به میزان قابل توجهی متفاوت است. مسیرهای برش ثابت این تفاوتها را در نظر نمیگیرند؛ بنابراین پرندگان کوچکتر بیش از حد برش داده میشوند و پرندگان بزرگتر گوشت ارزشمندی را در پشت سر میگذارند. .
تأثیر مالی به سرعت جمع میشود. تحقیقات انجامشده در مؤسسه فناوری جورجیا نشان میدهد که باقیماندن تنها پنج گرم گوشت روی لاشه هر پرنده، هزینهای حدود ۱٫۵ میلیون دلار آمریکا در سال برای کارخانه فرآوری به بار میآورد. این عدد نظری نیست، بلکه پول واقعی است که هر روز از دروازه خارج میشود.
روشهای دستی مشکل دیگری را نیز ایجاد میکنند: ناسازگانی در محل برش. برشی که چند میلیمتر جابهجا شده باشد، به نظر قابل چشمپوشی میآید، اما در مجموع هزاران پرنده، این چند میلیمتر معادل چند پوند گوشت قابل بازیابی است. سیستمهای مکانیکی با قابلیتهای دقیق در موقعیتیابی، این حدسزنی را از بین میبرند و برشهای تکرارپذیری ارائه میدهند که اپراتورهای دستی هرگز نمیتوانند در شیفتهای متوالی آن را تکرار کنند. .
چگونه تجهیزات مدرن ارزش بیشتری را به دست میآورند
تکامل تجهیزات برش مرغ بر یک سؤال اصلی متمرکز شده است: چگونه هر گرم قابل استفادهای از هر پرنده را بدون compromise کردن ایمنی غذایی یا کیفیت محصول استخراج کنیم؟ پیشرفتهای اخیر در خودکارسازی، سیستمهایی را ایجاد کردهاند که میتوانند بهصورت بلادرنگ با ویژگیهای فردی هر پرنده تطبیق یابند.
برای نمونه، در برش سینه: امروزه سیستمهای پیشرفته از فناوری اندازهگیری برای ارزیابی اندازه و شکل هر سینه قبل از برش استفاده میکنند و مسیر برش را بهطور متناظر تنظیم میکنند. این رویکرد فردی در تقابل شدیدی با سیستمهای قدیمیتر قرار دارد که همان برش را برای تمام پرندگان اعمال میکردند. بهبود بازده ناشی از این رویکرد تطبیقی در آزمایشهای میدانی مستند شده است؛ برخی از عملیات گزارش دادهاند که افزایش وزن هر فیله، در مجموع، به صدها تن گوشت اضافی در سال منجر میشود. .
بههمین ترتیب، حذف استخوان U شکل (ویشبن) نیز دستخوش نوآوریهای قابل توجهی شده است. اصول چهار تیغهای ثبتشده بهطور خودکار با آناتومی هر پرنده تطبیق یافته و گوشتی را بازیابی میکنند که سیستمهای قدیمی آن را عقب گذاشته بودند. پاککنندههای خودتنظیم، خطوط طبیعی محصول را دنبال میکنند و از اتلاف گوشت کاسته و نیاز به تنظیم مجدد روزانه را به حداقل میرسانند. .
یک مورد از عملیات واقعی
یک فرآوردهکنندهٔ مرغ متوسطالحجم در منطقهٔ میانغرب آمریکا سالهاست که از ترکیبی از ایستگاههای برش دستی و تجهیزات مکانیکی قدیمی استفاده میکرد. این واحد تولیدی در دو شیفت روزانه حدود ۸۰٬۰۰۰ قطعه مرغ را فرآورش میکرد. بازده تولید به سقف خود رسیده بود و تیم کنترل کیفیت تعداد رو به افزایشی از برشهای نیازمند اصلاح مجدد را گزارش میداد.
کارخانه مشاوری را برای ارزیابی اتاق برش احضار کرد. یافتهها گویا بودند: ایستگاههای دستی تفاوتی تا ۸ درصد در بازده بین اپراتورهای مختلف برای یک محصول یکسان نشان میدادند. این حالی که برشزن مکانیکی قدیمی، هرچند پایدارتر بود، ولی بهطور میانگین ۶ گرم گوشت سینه را روی قاب باقی میگذاشت؛ گوشتی که با تجهیزات دقیقتر قابل بازیابی بود.
پس از نصب تجهیزات برش بهروزشده با اندازهگیری تطبیقی و موقعیتیابی دقیق، کارخانه بهبود قابلاندازهگیریای مشاهده کرد. تغییرات بین ایستگاهها بهطور چشمگیری کاهش یافت و بازده هر پرنده آنقدر افزایش پیدا کرد که هزینه تجهیزات در سال اول بهرهبرداری جبران شد. مدیر کارخانه تأکید کرد که مزیت واقعی تنها افزایش گوشت نبود، بلکه قابلپیشبینیبودن فرآیند بود. برنامهریزی تولید زمانی که بازده دیگر تحت تأثیر مهارت و خستگی اپراتور نوسان نمیکرد، قابلاطمینانتر شد.
فناوری پشت بازده بالاتر
درک عوامل مؤثر در اثربخشی تجهیزات برش مدرن نیازمند بررسی چند انتخاب مهندسی کلیدی است.
قابلیت اندازهگیری نیازمند توجه ویژهای است. سیستمهایی که میتوانند هر پرنده را بهطور جداگانه ارزیابی کرده و مسیرهای برش را متناسب با آن تنظیم کنند، تحولی بنیادین از رویکرد یکاندازهبرایهمه ایجاد میکنند. این تنها مسئله افزودن سنسور نیست؛ بلکه استفاده از دادهها برای تصمیمگیریهای لحظهای است که بر هر برش تأثیر میگذارد.
هماهنگسازی تجهیزات با مقیاس عملیات
هر مرکز فرآوری نیازمند سطح یکسانی از اتوماسیون نیست. یک واحد کوچک که چند صد پرنده در ساعت فرآوری میکند، نیازهایی متفاوت از یک کارخانه پرظرفیت دارد که دهها هزار پرنده را در هر شیفت پردازش میکند. کلید این است که قابلیت تجهیزات را با واقعیت عملیاتی هماهنگ کنیم.
برای تسهیلات کوچکتر، خطوط برش فشرده با اتوماسیون پایه میتوانند بهبودهای قابل توجهی نسبت به برش دستی ایجاد کنند، بدون اینکه نیاز به سرمایهگذاری سنگین سیستمهای تماممقیاس باشد. این راهحلها معمولاً شامل مکانیزمهای تنظیم سادهشده و رویههای نگهداری آسان هستند و بنابراین برای عملیاتی که پرسنل مهندسی اختصاصی ندارند، کاربردی میباشند. .
عملیات بزرگتر از سیستمهای کاملاً یکپارچه با اندازهگیری پیشرفته و برش تطبیقی بهره میبرند. سرمایهگذاری اولیه در اینجا بالاتر است، اما بهبود بازده به ازای هر قطعهٔ پرندۀ پردازششده با افزایش حجم تولید مقیاسپذیر میشود؛ بنابراین محاسبۀ بازگشت سرمایه در ظرفیتهای بالاتر مطلوبتر میگردد.
نقطۀ بهینهٔ بسیاری از عملیات در جایی میان این دو قرار دارد: تجهیزاتی که برش دقیق و تطبیقپذیری پایه را ارائه میدهند، بدون پیچیدگی سیستمهای مبتنی بر هوش مصنوعی کامل. این رویکرد اکثر مزایای افزایش بازده را با بخش کوچکی از هزینهها فراهم میکند.
ملاحظات عملی برای تصمیمگیری دربارۀ ارتقا
هنگام ارزیابی بهروزرسانیهای تجهیزات برش، عوامل متعددی فراتر از بازده خام نیاز به توجه دارند.
نیازهای نگهداری بین انواع تجهیزات تفاوت قابل توجهی دارند. سیستمهایی با قطعات متحرک کمتر و درایوهای مکانیکی سادهشده معمولاً هزینههای جاری پایینتر و زمان ایستکردن کمتری دارند. زمان تمیزکردن نیز از موارد قابل بررسی است؛ تجهیزاتی که با اصول بهداشتی طراحی شدهاند و دارای سیستمهای شستوشوی یکپارچه هستند، میتوانند نیروی کار مربوط به ضدعفونی را بهطور چشمگیری کاهش دهند. .
نیازهای آموزشی اپراتورها نیز اهمیت دارند. تجهیزاتی که برای کارکرد مؤثر نیازمند آموزش گسترده یا مهارتهای تخصصی هستند، میتوانند گلوگاه ایجاد کنند، بهویژه در واحدهایی با نرخ جابجایی بالا. سیستمهایی که با کنترلهای شهودی و رویههای تنظیم ساده طراحی شدهاند، این خطر را کاهش میدهند. .
رعایت الزامات ایمنی غذا غیرقابل مذاکره است. تجهیزاتی که از مواد مناسب برای تماس با غذا، بهویژه فولاد ضدزنگ ۳۰۴ ساخته شدهاند، پروتکلهای بهداشتی را پشتیبانی میکنند و به واحدها در عبور از بازرسیها کمک میکنند. انتخاب مواد نیز بر دوام بلندمدت تأثیر میگذارد؛ فولاد ضدزنگ مقاومت به خوردگی بالاتری نسبت به گزینههای فولاد کربنی ارائه میدهد.
نتیجهگیری نهایی درباره بازده گوشت
بازده گوشت را بیش از حد دنبال کردن نیست، چراکه هدف این نیست که در هر شرایطی آخرین کسری از درصد را به دست آورد. بلکه هدف درک این است که ارزش از کجا از دست میرود و سرمایهگذاریهای هدفمندی انجام شود تا آن ارزش به دست آید. برای بسیاری از واحدها، مؤثرترین بهبودها از طریق ارتقای تجهیزات برش به سیستمهایی حاصل میشود که اندازهگیری محصول بهصورت جداگانه و قابلیت برش تطبیقی دارند. افزایش بازده، همراه با کاهش نوسانات و کاهش نیاز به اصلاح مجدد، معمولاً بازدهی ایجاد میکند که سرمایهگذاری را توجیه مینماید.
شرکتهایی مانند Stantham شهرت خود را بر پایه ارائه تجهیزات فرآوری ساختهاند که به واحدها کمک میکند این بهبودهای بازده را بدون پیچیدهسازی بیش از حد خط تولید به دست آورند. تمرکز آنها بر مواد غذاییساز، ساختار مقاوم و اتوماسیون کاربردی، نیازهای واقعی فرآورندگان طیور را منعکس میکند که تجهیزاتی میخواهند که در هر شیفت و به مدت سالها بهدرستی کار کند.