 EN
Стійкість до корозії: чому оцинковане обладнання для забою не витримує вологих умов
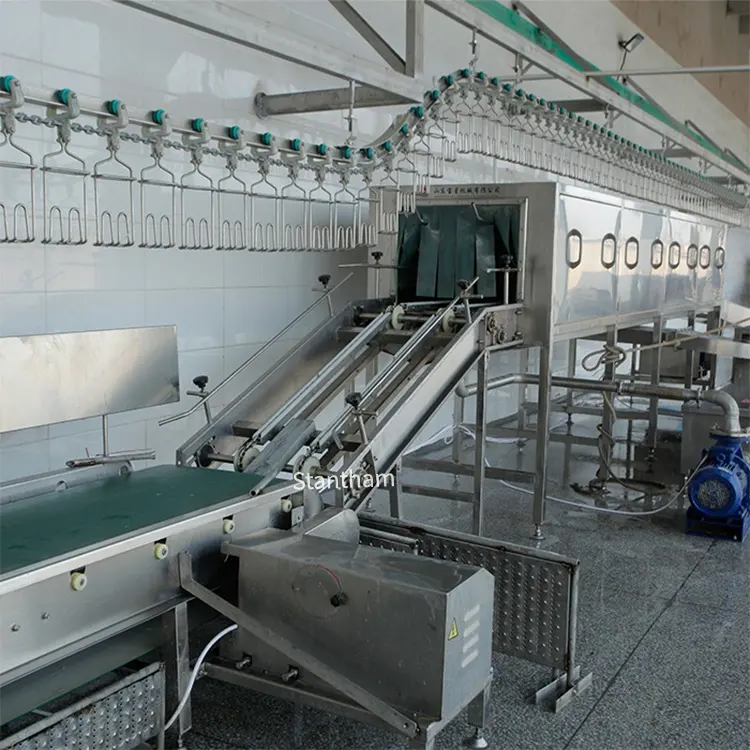
У забійних цехах постійна вологість, часті промивання гарячою водою та конденсація створюють агресивне середовище, яке швидко руйнує захисний цинковий шар оцинкованого обладнання. Хоча цинкове покриття призначене діяти як жертвенний анод, тривала вологість і підвищені температури, характерні для зон переробки харчових продуктів, часто прискорюють його руйнування набагато сильніше, ніж передбачено в лабораторних оцінках.
Руйнування оцинкованого покриття під впливом тривалої тропічної вологості та конденсації
Оцинкована сталь залежить від безперервного цинкового шару, щоб захищати основну вуглецеву сталь від вологи. У тропічних умовах або середовищах із високою конденсацією, однак, вода може затримуватися між покриттям та металом — або накопичуватися на горизонтальних поверхнях — створюючи ідеальні умови для локальної корозії. Польові дані FM Global свідчать, що такі умови затримки води можуть призвести до відмови оцинкованих трубопроводів уже через 12–36 місяців. Проблема посилюється при температурах понад 60 °C, коли відбувається зміна полярності: цинк більше не забезпечує катодного захисту сталі, а навпаки — прискорює її корозію. Висока вологість і тепло сприяють утворенню оксиду цинку та гідроксиду цинку, що руйнує стабільність покриття й відкриває голу сталь перед вологим повітрям і стоячою водою. Як тільки цинк локально вичерпується, іржа швидко поширюється під залишковим покриттям, що призводить до глибоких ямок і зниження міцності конструкції задовго до появи візуальних ознак.
Прискорене старіння через хлориди в процесі миття, солоному повітрі або залишках переробки
Йони хлориду з миючих засобів (наприклад, дезінфікуючих засобів на основі гіпохлориту), повітря прибережних зон або залишків тваринного білка агресивно впливають на цинкове покриття. Навіть низькі концентрації проникають крізь цинковий шар і запускають точкову корозію на сталевій основі. У дослідженні TÜV 2023 року щодо компонентів, схильних до корозії, повідомлялося, що 14 % зразків із цинковим покриттям не витримали 700-годинний тест у нейтральному сольовому тумані через швидке вичерпання цинку. На забійному підприємстві — де щоденні промивання поєднують вологу, хлоровані хімікати, перепади температур і механічне стирання — жертвені властивості покриття вичерпуються значно раніше розрахункового терміну експлуатації. Результатом є точкова іржа, яка поширюється у вигляді кратерів, порушуючи гігієнічність поверхонь і створюючи місця для розмноження бактерій. На відміну від контрольованих лабораторних випробувань, реальні умови перетворюють обладнання з цинковим покриттям на постійне джерело технічного обслуговування в операціях із високою вологістю та інтенсивними промиваннями.
Переваги нержавіючої сталі: марки, стабільність пасивної плівки та гігієнічна ефективність
Оптимальні марки нержавіючої сталі (304 проти 316) для вологого обладнання для забою, придатного для контакту з їжею
Вибір правильної марки нержавіючої сталі є фундаментальним для тривалості роботи обладнання для забою у вологих умовах. Марка 304, яку часто називають «18/8», забезпечує добру загальну стійкість до корозії й залишається придатною для несучих конструкцій або зон із низьким рівнем експозиції. Однак у вологих цехах для забою виникають агресивні фактори, зокрема часті промивання під високим тиском та залишки солоних розчинів після обробки — умови, що піддають обладнання впливу хлоридів, які є головною причиною точкової корозії.
Сталь нержавіюча марки 316 забезпечує критичне поліпшення. Її хімічний склад включає 2–3 % молібдену, що значно підвищує стійкість до хлоридів та точкової корозії. Тому сталь 316 є оптимальним вибором для критичних компонентів, які постійно зазнають впливу вологи, наприклад, конвеєрів, різальних столів та обладнання для евисцерації. Хоча сталь 304 може бути достатньою для менш відкритих застосувань, переважна стійкість до корозії сталі 316 безпосередньо запобігає ризикам контамінації та деградації поверхні. Вибір сталі 316 для основного обладнання для забою є стратегічним рішенням, яке гарантує тривалу гігієнічну ефективність у боротьбі з постійним впливом вологи та хлоридів.
Самовідновлюваний шар оксиду хрому при постійному впливі вологи
Неперевершена гігієна обладнання з нержавіючої сталі походить від його самозахисної поверхні — пасивної плівки оксиду хрому товщиною лише кілька нанометрів, яка утворюється природним чином, коли хром реагує з киснем. Ключовою особливістю є те, що ця плівка самовідновлюється. У разі подряпини або стирання під час експлуатації експонований хром негайно реагує з киснем повітря або вологой із мийної води, відновлюючи захисний оксидний шар. Це автономне поновлення запобігає корозії та забезпечує непористу, легко очищувану поверхню — що є обов’язковою умовою для витримування постійної вологості та механічного зносу. На відміну від покритих поверхонь, які катастрофічно виходять із ладу після порушення цілісності покриття, регенеративна здатність пасивного шару забезпечує стійкість до корозії та гігієнічну цілісність без будь-якого ручного втручання, безпосередньо сприяючи безпеці харчових продуктів протягом усього терміну служби обладнання.
Реальні екологічні стресори: вологість, солоність та термічні цикли на забійних підприємствах
Обладнання для забою піддається постійним агресивним впливам навколишнього середовища, що прискорює деградацію матеріалів. Поєднання високої вологості, корозійних солей та різких перепадів температур створює унікально агресивне середовище — особливо шкідливе для чутливих матеріалів, таких як оцинкована сталь.
- Вологість та конденсація виникають через часті миття гарячою водою під високим тиском і парову санітарну обробку. Рівень вологи в повітрі залишається постійно високим, сприяючи утворенню іржі й порушуючи цілісність захисних покриттів.
- Соленість проникають через хлориди, що містяться в технологічних залишках (кров, розчини розсолу), а також, на підприємствах у прибережних зонах, через солону аерозольну хмару. Ці сполуки проникають крізь шари оцинкованого цинку, викликаючи швидку точкову корозію.
- Термічний цикл відбувається, коли поверхні обладнання почергово нагріваються під час циклів гарячого миття й охолоджуються в холодильних технологічних приміщеннях. Таке повторне розширення й стискання викликає деформацію покриттів, що призводить до тріщин і відшарування, внаслідок чого відкривається базова сталь.
Такий постійний стрес погіршує як структурну цілісність, так і гігієну — що підкреслює необхідність використання матеріалів, які природно стійкі до корозії, у середовищах забою.
Загальна вартість володіння: термін служби, обслуговування та наслідки для безпеки харчових продуктів щодо обладнання для забою
Нульове обслуговування й висока довговічність нержавіючої сталі марки 316 порівняно з регулярним повторним цинкуванням або заміною оцинкованих деталей
Вибір обладнання виключно за ціною закупівлі ігнорує загальну вартість володіння (TCO), до якої входять витрати на придбання, технічне обслуговування, простої та утилізацію протягом усього терміну експлуатації системи. У середовищі забою різниця між нержавіючою сталлю марки 316 та оцинкованою сталью є кардинальною. Оцинковане обладнання може коштувати приблизно на 30 % дешевше на етапі закупівлі — але ця перевага швидко зникає. Цинкове покриття руйнується в вологому, багатому хлоридами середовищі мийок, що призводить до появи червоного іржавлення вже через 3–5 років. Справжня вартість тоді включає абразивне дробоструминне очищення, повторне нанесення покриття та простої виробництва під час монтажу — цикл витрат, що повторюється постійно. Простої через передчасну відмову в харчовому виробництві можуть коштувати понад 10 000 доларів США за годину втраченої продуктивності. Натомість сплав нержавіючої сталі 316, збагачений молібденом, забезпечує постійний, самовідновлюваний пасивний шар, для якого не потрібне додаткове поверхневе оброблення чи фарбування протягом терміну служби понад 25 років. Якщо врахувати неплановані простої, трудові витрати та роботи з виправлення дефектів, одноразові витрати на нержавіючу сталь 316 усувають ланцюг експлуатаційних і фінансових ризиків — тож вирішальним чинником для обладнання забою у високовологих умовах є вартість життєвого циклу, а не початкова ціна.
ПИТАННЯ ТА ВІДПОВІДІ
Чому оцинковане обладнання виходить із ладу в умовах високої вологості?
Захисне цинкове покриття на оцинкованому обладнанні швидко руйнується в умовах високої вологості через тривалу вологу, високі температури та затримку води, що призводить до прискореної корозії.
Які переваги має нержавіюча сталь марки 316 на забійних підприємствах?
Сталь марки 316 забезпечує вищу стійкість до корозії під дією хлоридів та високої вологості. Її самовідновлювальна плівка з оксиду хрому гарантує гігієнічні поверхні й усуває необхідність регулярного технічного обслуговування.
Як порівняти загальну вартість володіння між оцинкованою сталью та нержавіючою сталью?
Оцинкована сталь має нижчу початкову вартість, але потребує частого технічного обслуговування та заміни, що збільшує довгострокові витрати. Нержавіюча сталь марки 316 забезпечує тривалість експлуатації й повну відсутність технічного обслуговування, роблячи її більш економічно вигідною в довгостроковій перспективі.
Зміст
- Стійкість до корозії: чому оцинковане обладнання для забою не витримує вологих умов
- Переваги нержавіючої сталі: марки, стабільність пасивної плівки та гігієнічна ефективність
- Реальні екологічні стресори: вологість, солоність та термічні цикли на забійних підприємствах
- Загальна вартість володіння: термін служби, обслуговування та наслідки для безпеки харчових продуктів щодо обладнання для забою
- ПИТАННЯ ТА ВІДПОВІДІ