 EN
Résistance à la corrosion : pourquoi les équipements d’abattage galvanisés échouent-ils dans des conditions humides ?
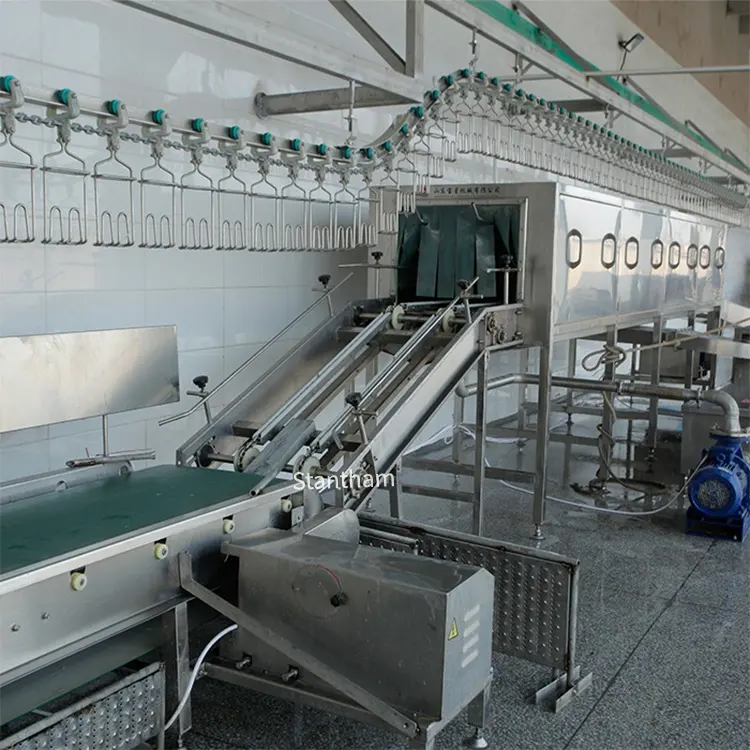
Dans les installations d’abattage, l’humidité persistante, les rinçages fréquents à l’eau chaude et la condensation créent un environnement agressif qui submerge rapidement la couche protectrice de zinc des équipements galvanisés. Bien que le revêtement de zinc soit conçu pour agir comme une anode sacrificielle, l’humidité continue et les températures élevées caractéristiques des zones de transformation alimentaire accélèrent souvent la dégradation bien au-delà des estimations obtenues en laboratoire.
Dégradation du revêtement galvanisé sous l’effet d’une humidité tropicale prolongée et de la condensation
L’acier galvanisé dépend d’une couche continue de zinc pour protéger l’acier au carbone sous-jacent contre l’humidité. Dans les environnements tropicaux ou à forte condensation, toutefois, l’eau peut s’accumuler entre le revêtement et le métal — ou stagner sur des surfaces horizontales — créant ainsi des conditions idéales pour une corrosion localisée. Les données terrain de FM Global indiquent que ces conditions d’eau piégée peuvent provoquer des défaillances de tuyauteries galvanisées en aussi peu que 12 à 36 mois. Le problème s’aggrave à des températures supérieures à 60 °C, où une inversion de polarité se produit : le zinc ne protège plus cathodiquement l’acier, mais accélère plutôt sa corrosion. Une humidité élevée et une chaleur intense favorisent la formation d’oxyde de zinc et d’hydroxyde de zinc, ce qui déstabilise le revêtement et expose l’acier nu à l’air humide et à l’eau stagnante. Une fois le zinc localement épuisé, la rouille se propage rapidement sous le revêtement restant, entraînant des piqûres profondes et un affaiblissement structurel bien avant l’apparition de signes visibles.
Dégradation accélérée due aux chlorures présents dans les rinçages, l’air salin ou les résidus de traitement
Les ions chlorure provenant d’agents de nettoyage (par exemple, des désinfectants à base d’hypochlorite), de l’air côtier ou de résidus de protéines animales attaquent vigoureusement les revêtements zingués. Même à faible concentration, ils pénètrent la couche de zinc et déclenchent une corrosion localisée sur l’acier sous-jacent. Une étude TÜV de 2023 portant sur des composants sensibles à la corrosion a révélé que 14 % des échantillons zingués ont échoué au test de brouillard salin neutre de 700 heures en raison d’une érosion rapide du zinc. Dans un abattoir — où les rinçages quotidiens combinent humidité, produits chimiques chlorés, variations thermiques et abrasion mécanique — les propriétés sacrificielles du revêtement s’épuisent bien avant la durée de vie prévue. Le résultat est une rouille ponctuelle qui s’étend progressivement en cratères, compromettant l’intégrité des surfaces hygiéniques et créant des points de nichage bactérien. Contrairement aux essais en laboratoire contrôlés, les conditions réelles font des équipements zingués une source récurrente de maintenance dans les opérations humides et soumises à des rinçages fréquents.
Supériorité de l’acier inoxydable : nuances, stabilité du film passif et performance hygiénique
Qualités optimales d'acier inoxydable (304 contre 316) pour les équipements d’abattage en milieu humide et conforme aux normes alimentaires
Le choix de la qualité d’acier inoxydable adaptée constitue un fondement essentiel pour assurer la longévité des équipements d’abattage en environnement humide. La qualité 304, souvent désignée sous le nom de « 18/8 », offre une bonne résistance générale à la corrosion et convient encore aux structures de support ou aux zones peu exposées. Toutefois, les installations d’abattage humides présentent des facteurs agressifs tels que des rinçages à haute pression fréquents et des résidus salins issus des procédés de transformation — conditions qui exposent les équipements aux chlorures, principale cause de la corrosion par piqûres.
L'acier inoxydable de grade 316 offre une amélioration essentielle. Sa composition chimique comprend 2 à 3 % de molybdène, ce qui renforce considérablement sa résistance aux chlorures et à la corrosion localisée. Cela fait du 316 le choix optimal pour les composants critiques exposés en continu à l’humidité, tels que les convoyeurs, les tables de découpe et les équipements d’éviscération. Bien que le 304 puisse convenir dans des applications moins exposées, la résistance supérieure à la corrosion du 316 prévient directement les risques de contamination et la dégradation de la surface. Choisir le 316 pour les équipements centraux d’abattage constitue une décision stratégique garantissant des performances hygiéniques durables face à l’attaque constante de l’humidité et des chlorures.
Couche d’oxyde de chrome autoréparatrice sous exposition continue à l’humidité
L’hygiène inégalée des équipements en acier inoxydable provient de leur surface autorésistante : un film passif d’oxyde de chrome, épais de seulement quelques nanomètres, qui se forme naturellement lorsque le chrome réagit avec l’oxygène. Ce film est essentiellement autoréparateur. En cas de rayure ou d’abrasion pendant le fonctionnement, le chrome exposé réagit immédiatement avec l’oxygène ambiant ou l’humidité provenant de l’eau de rinçage afin de reformer la couche protectrice d’oxyde. Ce renouvellement autonome empêche la corrosion et préserve une surface non poreuse et facile à nettoyer — caractéristique indispensable pour résister à l’humidité constante et à l’usure mécanique. Contrairement aux surfaces revêtues, dont la défaillance est brutale dès qu’elles sont endommagées, la capacité régénérative de la couche passive garantit une résistance à la corrosion et une intégrité hygiénique sans intervention manuelle, soutenant ainsi directement la sécurité sanitaire des aliments tout au long de la durée de service complète de l’équipement.
Contraintes environnementales réelles : humidité, salinité et cycles thermiques dans les installations d’abattage
Les équipements d’abattage subissent des agressions environnementales incessantes qui accélèrent la dégradation des matériaux. La combinaison d’une humidité élevée, de sels corrosifs et de variations extrêmes de température crée un environnement particulièrement agressif — surtout dommageable pour les matériaux vulnérables tels que l’acier galvanisé.
- Humidité et condensation résultent des nettoyages fréquents à l’eau chaude sous haute pression et de la désinfection à la vapeur. Les niveaux d’humidité ambiante restent constamment élevés, favorisant la rouille et affaiblissant les revêtements protecteurs.
- Salinité pénètre via les chlorures présents dans les résidus de transformation (sang, solutions saumâtres) et, dans les usines côtières, via les aérosols salins transportés par le vent. Ces composés pénètrent les couches de zinc galvanisé, déclenchant une corrosion localisée rapide.
- Cyclage thermique se produit lorsque les surfaces des équipements passent alternativement de cycles de nettoyage à chaud à des salles de transformation réfrigérées. Cette dilatation et contraction répétées sollicitent mécaniquement les revêtements, provoquant des fissurations et des délaminations qui exposent l’acier de base.
Un tel stress constant compromet la résistance structurelle et l’hygiène — soulignant la nécessité de matériaux intrinsèquement résistants à la corrosion dans les environnements d’abattage.
Coût total de possession : incidence sur la durée de vie, la maintenance et la sécurité sanitaire des équipements d’abattage
Durabilité sans entretien de l’acier inoxydable 316 contre le retraitement galvanisé répété ou le remplacement
Choisir un équipement uniquement en fonction de son prix d’achat néglige le coût total de possession (CTP), qui englobe les coûts d’acquisition, de maintenance, d’indisponibilité et de mise au rebut sur la durée de vie d’un système. Dans les environnements d’abattage, la différence entre l’acier inoxydable 316 et l’acier galvanisé est frappante. Un équipement en acier galvanisé peut coûter environ 30 % moins cher à l’achat — mais cet avantage s’effrite rapidement. Le revêtement de zinc se dégrade dans les atmosphères humides et riches en chlorures propres aux opérations de nettoyage intensif, entraînant l’apparition de rouille rouge en 3 à 5 ans. Le coût réel comprend alors le sablage abrasif, le retraitement de surface et l’arrêt de la production pour l’installation — un cycle répétitif de dépenses. L’indisponibilité liée à une défaillance prématurée dans la transformation alimentaire peut coûter plus de 10 000 USD par heure en perte de productivité. À l’inverse, l’alliage renforcé au molybdène de l’acier inoxydable 316 forme une couche passive permanente et autoréparatrice, ne nécessitant aucun traitement de surface ni peinture pour une durée de service supérieure à 25 ans. En intégrant les arrêts non planifiés, la main-d’œuvre et les travaux de reprise, l’investissement unique dans l’acier inoxydable 316 élimine une chaîne de risques opérationnels et financiers — ce qui fait de la valeur sur le cycle de vie, et non du prix initial, le critère décisif pour les équipements d’abattage exposés à une forte humidité.
Questions fréquemment posées
Pourquoi les équipements galvanisés échouent-ils dans les environnements humides ?
Le revêtement protecteur en zinc des équipements galvanisés se dégrade rapidement dans des conditions humides en raison de l’humidité persistante, des températures élevées et de l’eau piégée, ce qui accélère la corrosion.
Quels sont les avantages de l’acier inoxydable 316 dans les installations d’abattage ?
La nuance 316 offre une résistance à la corrosion supérieure face aux chlorures et à l’humidité élevée. Son film auto-réparateur d’oxyde de chrome garantit des surfaces hygiéniques et élimine le besoin d’entretien régulier.
Comment se compare le coût total de possession entre l’acier galvanisé et l’acier inoxydable ?
L’acier galvanisé présente des coûts initiaux plus faibles, mais nécessite un entretien fréquent et des remplacements répétés, augmentant ainsi les dépenses à long terme. L’acier inoxydable 316 assure une grande durabilité et zéro entretien, ce qui le rend plus rentable sur la durée.
Table des matières
- Résistance à la corrosion : pourquoi les équipements d’abattage galvanisés échouent-ils dans des conditions humides ?
- Supériorité de l’acier inoxydable : nuances, stabilité du film passif et performance hygiénique
- Contraintes environnementales réelles : humidité, salinité et cycles thermiques dans les installations d’abattage
- Coût total de possession : incidence sur la durée de vie, la maintenance et la sécurité sanitaire des équipements d’abattage
- Questions fréquemment posées